

新筒体首次制造细节
以下均为中环真实产品和刀头照片,展示的是中环标准的新筒体供货路线,不把它们描述成第三方旧筒体返修件。
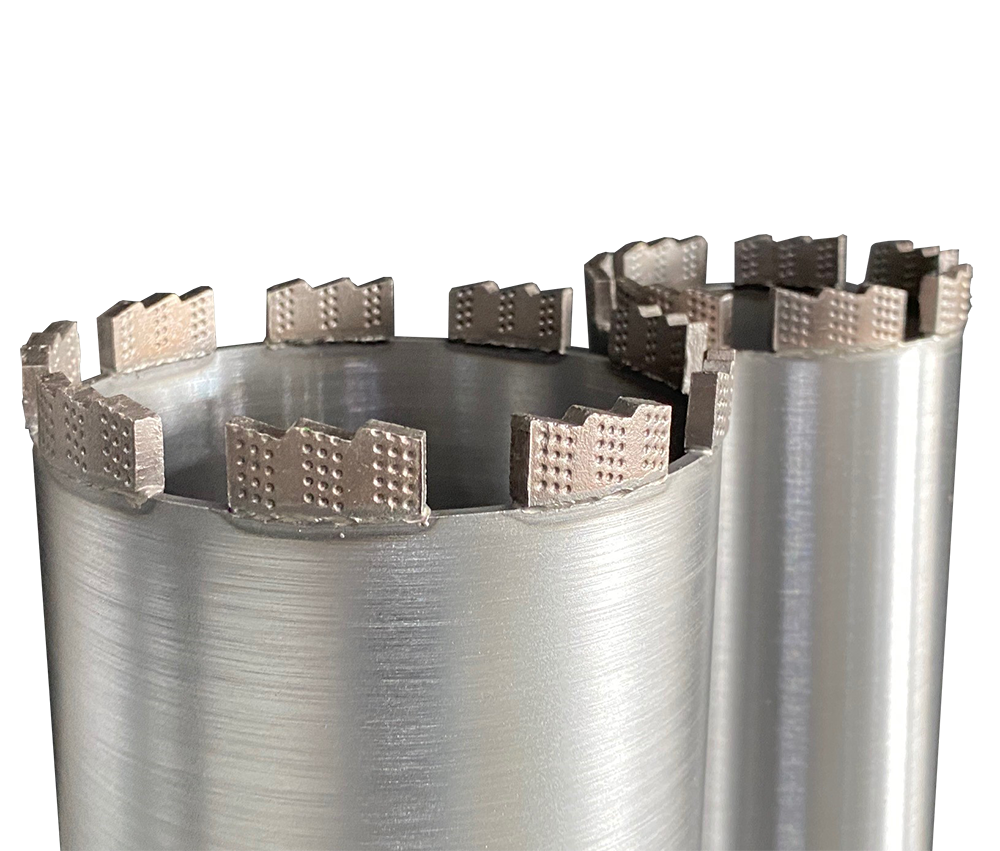
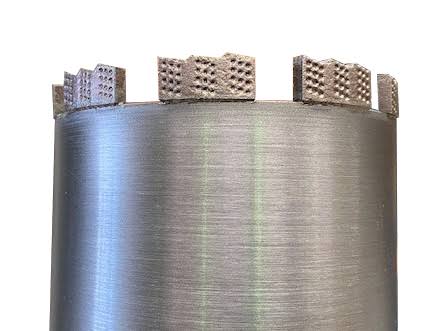
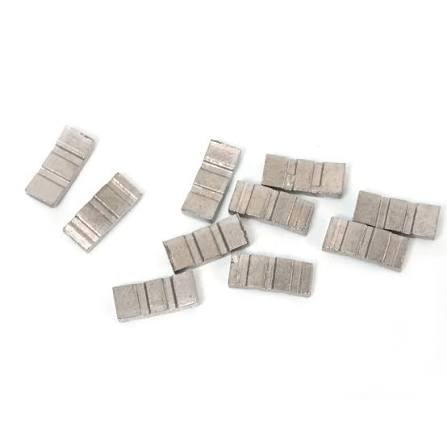
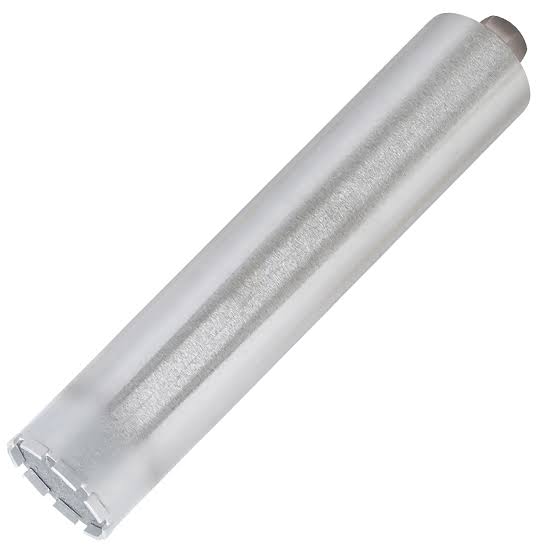
快速结论:新筒体第一次焊齿不是重新焊接
如果筒体是新的,正在第一次安装金刚石刀头,这属于正常的筒钻制造,不是 retipping。即使新筒体由客户提供,定义也不变。只有用过的旧筒体带着磨损、断裂或缺失刀头返回,需要先去除旧接头再装一套新刀头时,才叫重新植齿或换齿。
这一区别非常重要。新筒体有已知图纸、干净座面,没有现场热循环历史;旧筒体可能经历磨损、圆跳动、螺纹负载、侧向冲击、过热和不可追溯的返修。刀头是可替换件,但筒体必须先证明它还能安全承载下一周期。
新筒体与旧筒体不是同一张工单
| 项目 | 新筒体首次制造 | 旧筒体植齿候选 |
|---|---|---|
| 旧接头 | 没有 | 需要识别和去除 |
| 现场热与冲击历史 | 没有 | 需要审核 |
| 筒体几何 | 按图纸检查 | 重新检查直线度、圆度和圆跳动 |
| 商务路线 | 标准 OEM 生产 | 老客户工程审核 |
重新植齿的真实流程
专业 retipping 不是在旧接头上补一道焊。受控流程包括:
- 确认筒体身份、原供应商或订单号、原连接方式和使用工况。
- 拆除磨损刀头与残余接头材料。
- 切除或重新加工筒体端面,直到新刀头定位在干净、健康的钢材上。
- 检查螺纹、筒壁、裂纹、剩余长度、直线度和圆跳动。
- 重新批准刀头数量、侧隙、胎体、连接路线和工装图。
- 安装新刀头后检查定位、接头与最终尺寸。
Diamond Products 的公开做法是切掉旧钻头端部,再安装新刀头,前提是筒体适合继续使用。Husqvarna 也把 retipping 定义为服务中心完成的专业工序:拆除旧齿,再把新齿钎焊到旧筒体上。
钎焊与激光焊两种换刀头路线
原为银钎焊的钻筒
这是传统的换刀头对象。旧刀头段和钎焊残留物被清除,刀座被清理并做好准备,再定位新刀头段并进行受控钎焊。这个工艺大家都熟悉,但钻筒是否可用仍必须先批准;一道整齐的新钎缝无法修正弯曲的钻筒、损坏的螺纹或开裂的筒口。
原为激光焊的钻筒
激光焊钻筒并不自动等于一次性用品,也不自动等于可以重复使用。当旧焊缝及受影响的筒口能够切回到完好的钢材,同时保住工作长度、圆度和批准的几何时,重新换刀头段才是可行的。新的接头随后在新加工出的刀座上形成。新刀头段绝不会被规定为叠焊在旧激光焊缝之上。
更换刀头段所用的连接路线,取决于新的用途和批准的工艺——而不只是旧钻头上的标签。钢筋混凝土湿式取芯、砖石干式取芯、筒体钢材以及刀头段底座的构造,都会影响激光焊还是钎焊才是正确的路线。
钻筒验收清单
- 身份与可追溯性:原订单、图纸、筒体钢材和连接路线。
- 螺纹:接口正确,无变形、严重磨损或对中丧失。
- 筒壁:无过度减薄、腐蚀、深划痕或局部塌陷。
- 裂纹:旧刀头段座、开槽、筒壁或连接端无可见裂纹。
- 几何:直线度、圆度和径向跳动仍在批准的使用规格之内。
- 长度:切回后剩余的筒体足以满足所需的工作长度。
- 受热历史:没有严重过热、先前未受控的修补或反复局部烧伤的迹象。
Husqvarna 的金刚石钻机操作指引同样要求用户监测振动和径向跳动,因为异常振动会让刀头段松动。只有当重复使用的筒体仍是新刀头段组的稳定载体时,换刀头的经济性才成立。
什么时候新筒体更合理
旧筒体钢号与维修历史不可追溯、螺纹损伤、开裂、变形、剩余长度不足或圆跳动异常时,新筒体是更清晰的工程与商务路线。新客户也默认走新筒体,因为从第一张图纸开始就能匹配机器、直径、接口和工作深度。
重新植齿并不总是省钱。回收运输、清洗、检查、切端、重新加工、工装设定和小批量配齿,尤其在小直径或混杂第三方返修件上,可能超过新筒体价值。
模块化换齿不是现场焊接
Hilti X-Change 是专门设计的机械模块系统,切削模块可以拆卸更换,不需要传统焊齿。这与普通筒体送回车间拆齿、加工、定位、钎焊或激光焊完全不同。参见 Hilti X-Change barrel。
中环供货政策
中环以新筒体、批准刀头规格和已确认主机接口建立金刚石筒钻项目,从首件开始控制钢号、螺纹、工作长度、刀头间距和连接历史。
老客户可提交来自中环已批准历史项目的可追溯筒体做重新植齿审核,是否接收取决于筒体检查,以及该直径和数量的实际经济性。第三方或不可追溯的返修件转为新筒体报价。
需要提供的信息
- 筒体是新件还是旧件?
- 原供应商和中环订单号(如适用)。
- 原连接方式:银焊、激光焊、模块化或不可追溯。
- 直径、工作长度、螺纹和目标钻机。
- 基材、配筋、湿/干模式和常用孔深。
- 完整筒体、刀头座、螺纹和损伤位置照片。
- 每个直径数量以及是否有一致批次记录。
需要新筒体匹配方案,可查看中环金刚石筒钻产品线,或通过工程询价提交批准图纸。


