
视频 · 01 · 0:36
SDS-Plus 钻柄槽自动加工
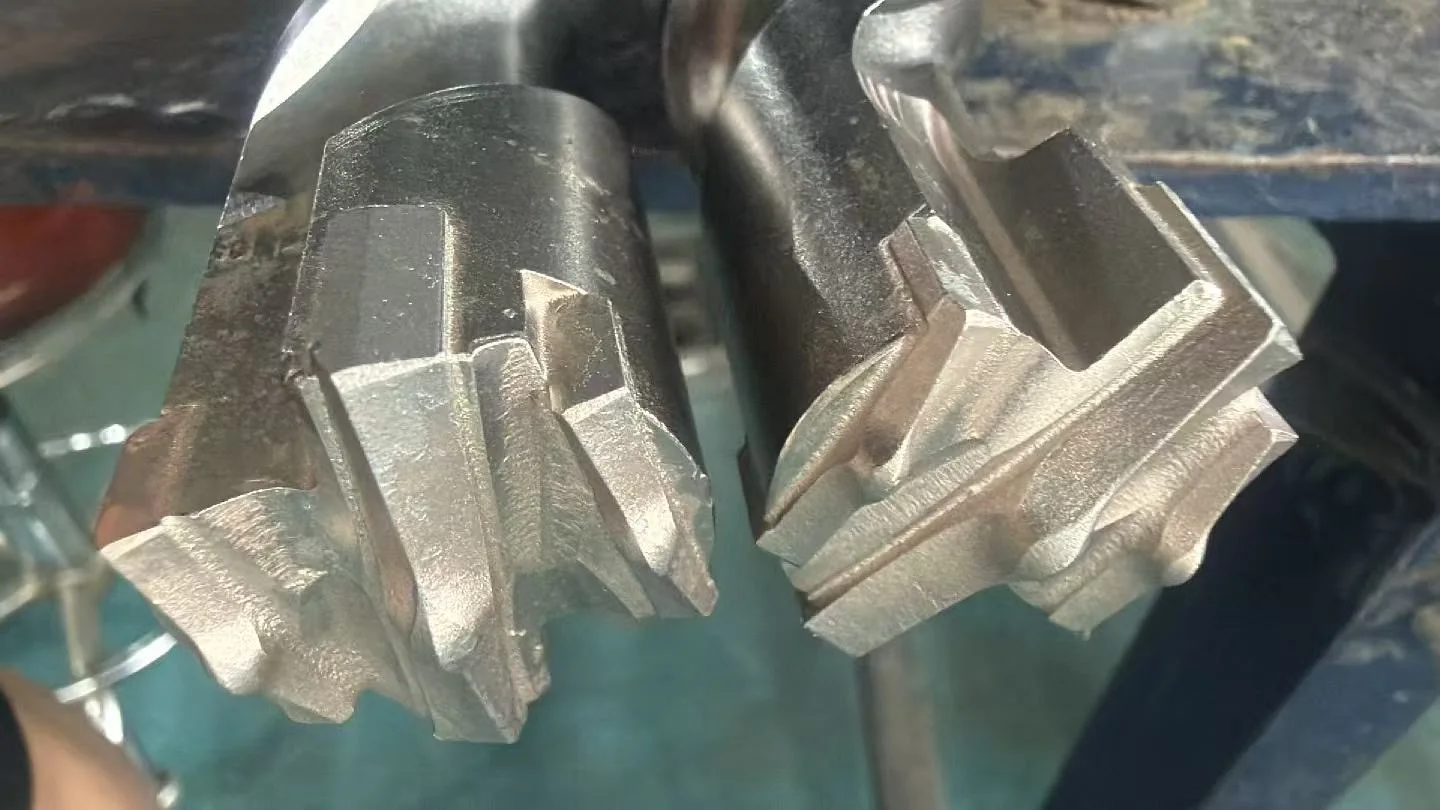
自动化设备对已有螺旋槽的钻体进行上料、夹持,并加工 SDS-Plus 连接柄槽。
画面记录 — 一个循环中可见自动上料、夹持、分度、柄槽加工与卸料。
7 项工厂现场记录与中环等温盐浴、受控气氛两条热处理路线,串联钻体加工、热处理、合金连接与校直。
进入工序档案 ↓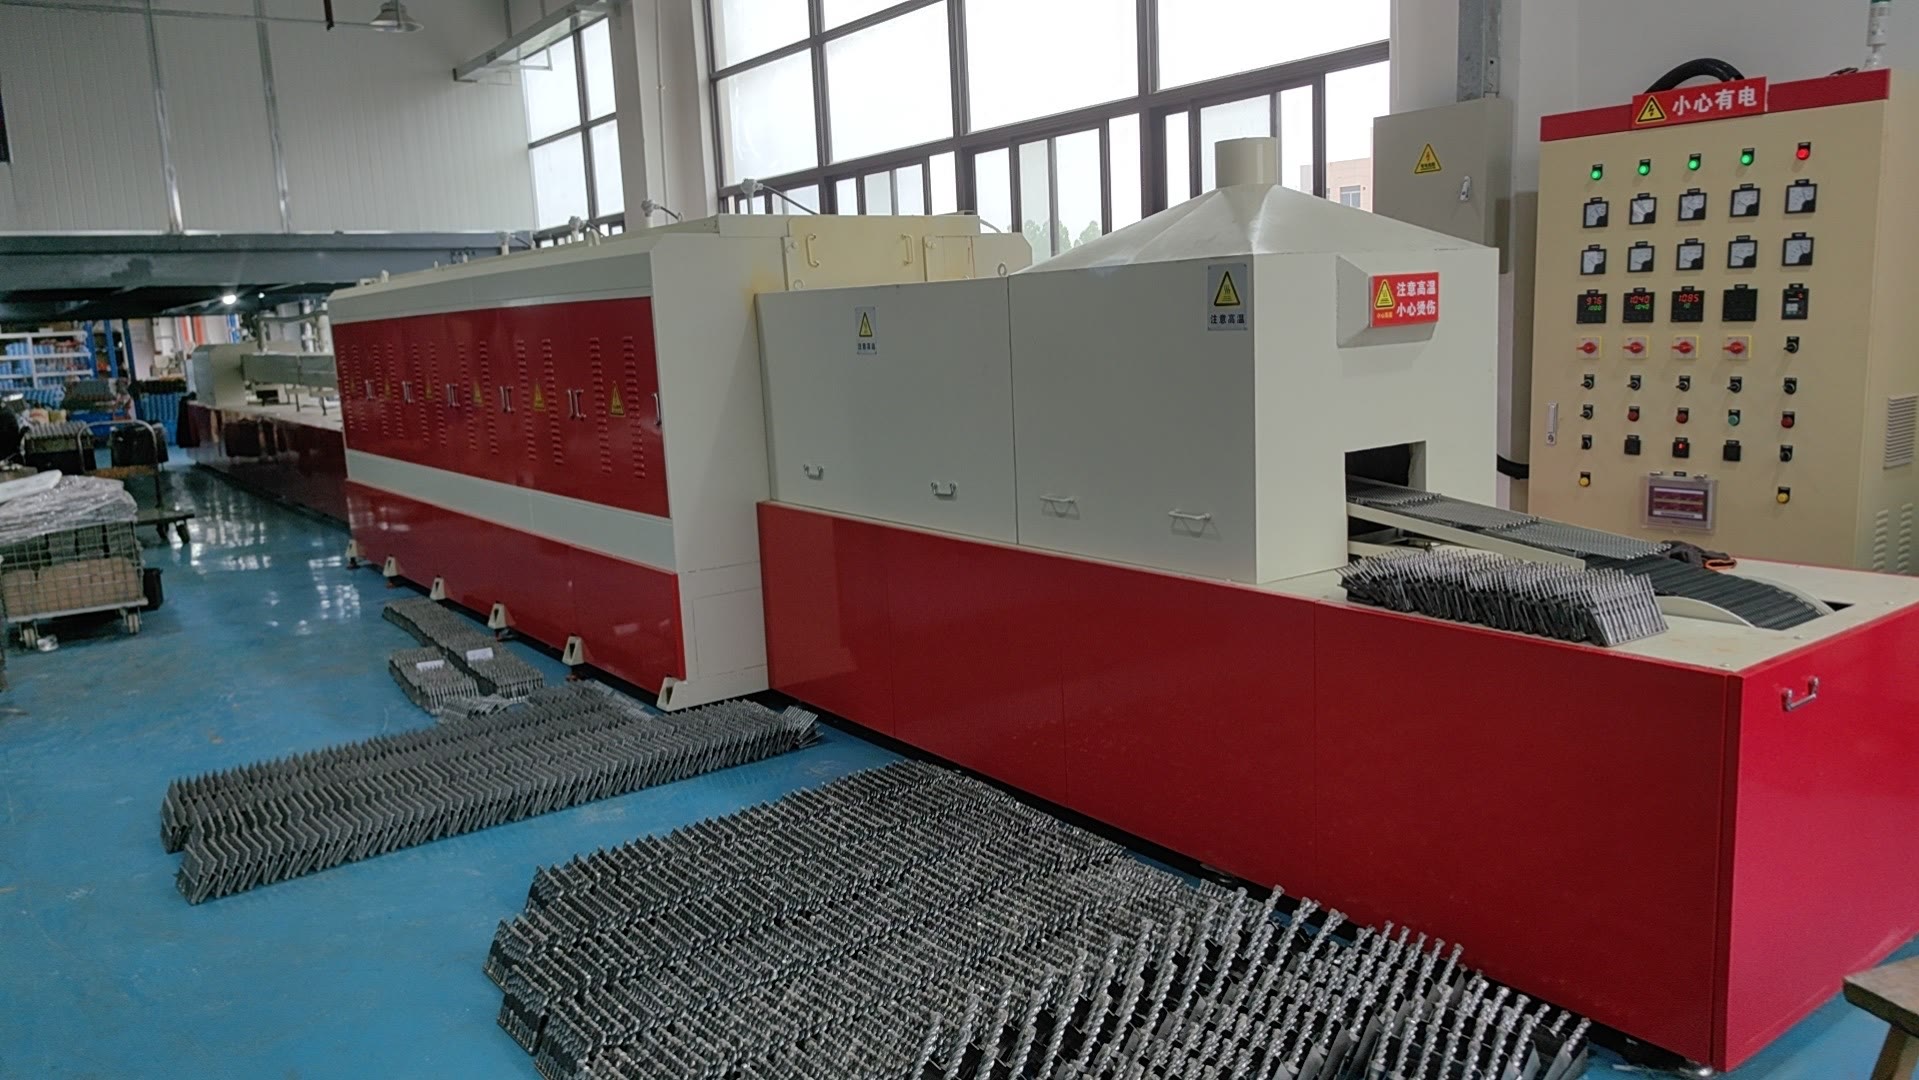
4 段记录分别聚焦螺旋排屑槽与连接柄端的材料去除过程。镜头保留真实加工循环:上料、夹持、分度、切削与卸料。
自动化设备对已有螺旋槽的钻体进行上料、夹持,并加工 SDS-Plus 连接柄槽。
画面记录 — 一个循环中可见自动上料、夹持、分度、柄槽加工与卸料。
大型 SDS 钻体螺旋排屑槽加工的工厂近景实拍。
画面记录 — 画面可见切削动作、已成形螺旋槽以及产生的钢屑。
自动化设备加工 SDS 钻体螺旋排屑槽的近景实拍。
画面记录 — 画面近距离展示钻体的重复定位、夹持和螺旋排屑槽加工;SDS 柄槽生产可在专属柄部加工记录中查看。
另一台封闭式自动化设备对已有螺旋槽的 SDS 钻体连接柄端进行加工。
画面记录 — 画面可见已有螺旋槽的钻体、重复夹持和封闭式加工循环;未据此宣称具体尺寸公差。
中环 SDS 钢制钻体具备两条受控路线:等温盐浴通过熔盐全表面接触实现快速均匀传热与等温保温;受控气氛热处理通过封闭炉内配方控制温度曲线,并限制氧化或脱碳暴露。具体路线按钢种、几何与批准项目选择。
等温盐浴或受控气氛路线按批准的 SDS 钻体钢种、直径与冲击等级选择,不在所有 SKU 间简单复制。
盐浴温度与保温,或炉内温区与保护气氛,均需和转移时间、装炉密度协同控制,以限制温差、氧化与变形。
放行依据包括批准的工艺曲线记录、规定区域硬度、冷却后的直线度/跳动及项目样品计划。具体温度、盐浴成分或炉内气氛、温区时间与保温按批准钢种和几何锁定。
中环当前镶片式合金钻头采用两条钎焊路线:高端连续式保护气氛网带炉用于稳定批量生产,接头外观最洁净、最均匀;氮气保护高频感应钎焊用于部分标准专业级项目,生产节拍更灵活。整体硬质合金头项目则单独按 RFW 结构对外呈现。
通过高频感应加热完成合金刀头接头钎焊,同时使用氮气保护钎焊区域。
画面记录 — 画面可见感应线圈、受控加热循环以及红热的接头区域。
照片 · 06 连续式网带炉在保护气氛下,将已装配合金刀头的钻体依次送过受控预热、钎焊与冷却温区,用于稳定的批量生产。
画面记录 — 照片可见网带进料、封闭式多温区炉体以及独立温度控制系统。
最后一段记录展示自动上料、旋转夹持与受控校正循环——这是将钻体直线度纳入项目检验流程的关键收尾工序。
画面记录 — 画面展示自动上料、旋转夹持与校直循环;未据此宣称具体径向跳动公差。
从成型、等温盐浴热处理到钎焊与校直,本档案展示中环 SDS 生产背后的设备配置、工艺衔接与制造秩序。针对 OEM 项目,工艺记录、接头要求与检验范围按批准规格匹配。
提供连接柄型、直径范围、工作长度、刀头结构、包装和目标市场,即可开始。