
Zum Hauptinhalt springen
Vol. ZH · MFG · MMXXVI
Fertigungsnotizen

SDS-Bohrerfertigung mit Einblick in die Kernprozesse.

Bearbeitung · Wärmebehandlung · Löten · Richten

Sieben direkte Fertigungsaufnahmen sowie Zhonghuans isotherme Salzbad- und Schutzgas-Wärmebehandlungswege verbinden Körperbearbeitung, Wärmebehandlung, Hartmetallfügen und Richten.

Zum Prozessarchiv
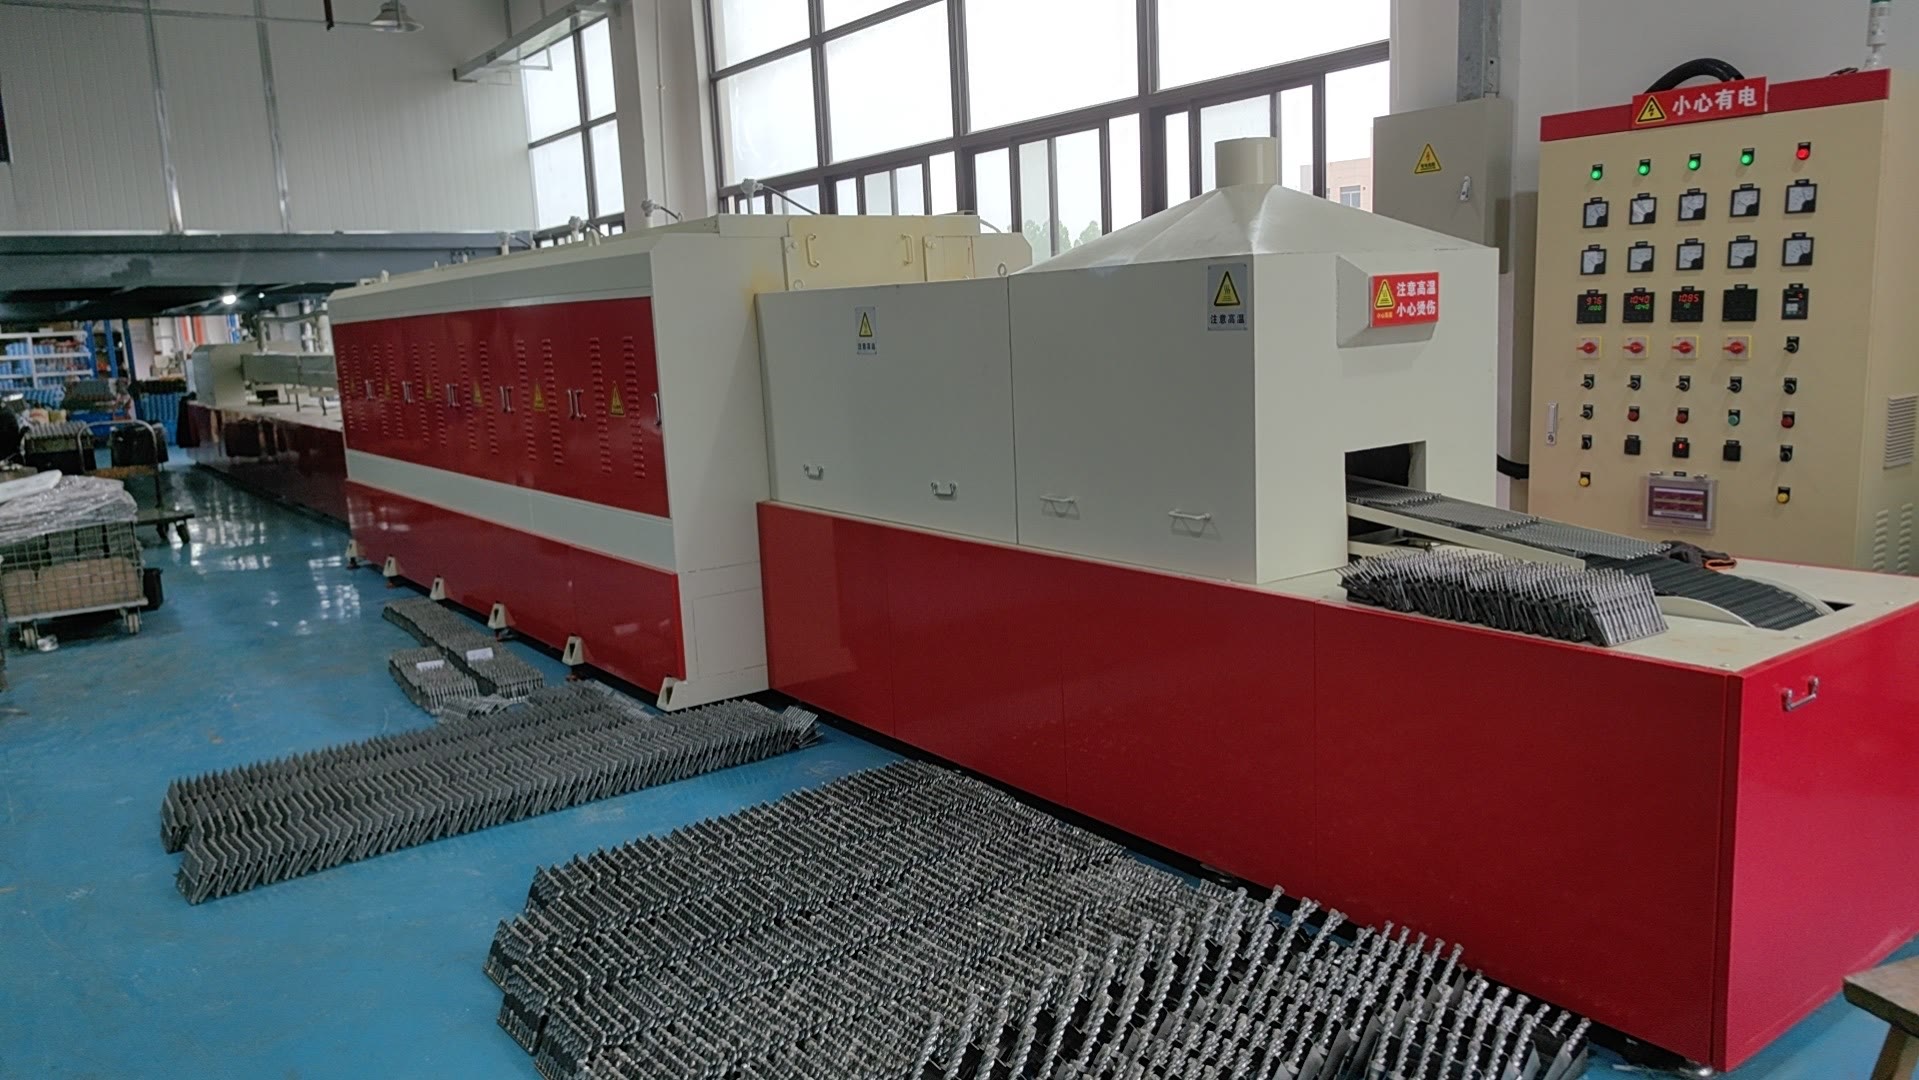
Kontinuierlicher Netzband-Lötofen unter Schutzatmosphäre
Foto · 06 / 07
Kontinuierlicher Netzband-Lötofen unter Schutzatmosphäre Zhonghuan · Werkshalle
§ I · Bearbeitung 04 / 07 Aufnahmen

Bearbeitung von Körper und Schaft.

Vier Aufnahmen zeigen den Materialabtrag an Spiralnut und Anschlussende. Zu sehen ist der reale Zyklus: Zuführen, Spannen, Teilen, Bearbeiten und Entladen.

Film · 01 · 0:36

Automatisierte Bearbeitung der SDS-Plus-Schaftnuten

Eine automatisierte Station führt fertige Bohrerkörper zu, spannt den Schaft und bearbeitet die SDS-Plus-Verbindungsnuten.

Sichtbarer Nachweis — Automatische Zuführung, Spannung, Teilung, Nutbearbeitung und Entladung sind in einem Zyklus zu sehen.

Film · 02 · 0:11

Bearbeitung der Spiralnut eines SDS-Bohrers

Nahaufnahme aus der Fertigung, in der die Spiralnut in einen großen SDS-Bohrerkörper eingearbeitet wird.

Sichtbarer Nachweis — Schnittvorgang, geformte Nut und abgetragene Stahlspäne sind sichtbar.

Film · 03 · 1:02

Automatisierte Spiralnutbearbeitung an SDS-Bohrern

Nahaufnahme der automatisierten Spiralnutbearbeitung an einem SDS-Bohrerkörper.

Sichtbarer Nachweis — Wiederholte Positionierung, Spannung und Spiralnutbearbeitung sind im Detail sichtbar; die SDS-Schaftnutproduktion zeigt die eigene Aufnahme zur Schaftbearbeitung.

Film · 04 · 1:09

Automatisierte Bearbeitung von SDS-Schäften

Eine zweite eingehauste Station bearbeitet genutete SDS-Bohrerkörper am Anschlussende.

Sichtbarer Nachweis — Genutete Bohrerkörper, wiederholtes Spannen und der eingehauste Bearbeitungszyklus sind sichtbar; eine Maßtoleranz wird nicht behauptet.

§ II · Wärmebehandlung

Salzbad- und Schutzgas-Wärmebehandlung.

Zhonghuan unterstützt zwei geregelte Wege für SDS-Stahlkörper. Das isotherme Salzbad nutzt vollflächigen Schmelzsalzkontakt für schnelle, gleichmäßige Wärmeübertragung und Haltezeit. Die Schutzgas-Wärmebehandlung steuert im geschlossenen Ofen Temperaturkurve sowie Oxidations- und Entkohlungseinfluss. Die Auswahl richtet sich nach Stahl, Geometrie und Freigabe.

HT · 01

Auf Route, Werkstoff und Querschnitt abgestimmt

Salzbad- oder Schutzgasbehandlung wird nach Stahl, Durchmesser und Schlagbeanspruchung gewählt, nicht pauschal kopiert.

HT · 02

Bad- / Atmosphärenführung

Badtemperatur und Haltezeit oder Ofenzonen und Schutzatmosphäre werden mit Transferzeit und Beladung geführt, um Gradienten, Oxidation und Verzug zu begrenzen.

HT · 03

Freigabe nach Nachweis

Die Freigabe stützt sich auf Zyklusnachweis, Zonenhärte, Geradheit/Rundlauf und Musterplan. Temperaturen, Salzchemie oder Ofenatmosphäre, Zonenzeit und Haltezeit bleiben an Werkstoff und Geometrie gebunden.

§ III · Löten 02 / 07 Aufnahmen

Zwei Wege zur Hartmetallverbindung.

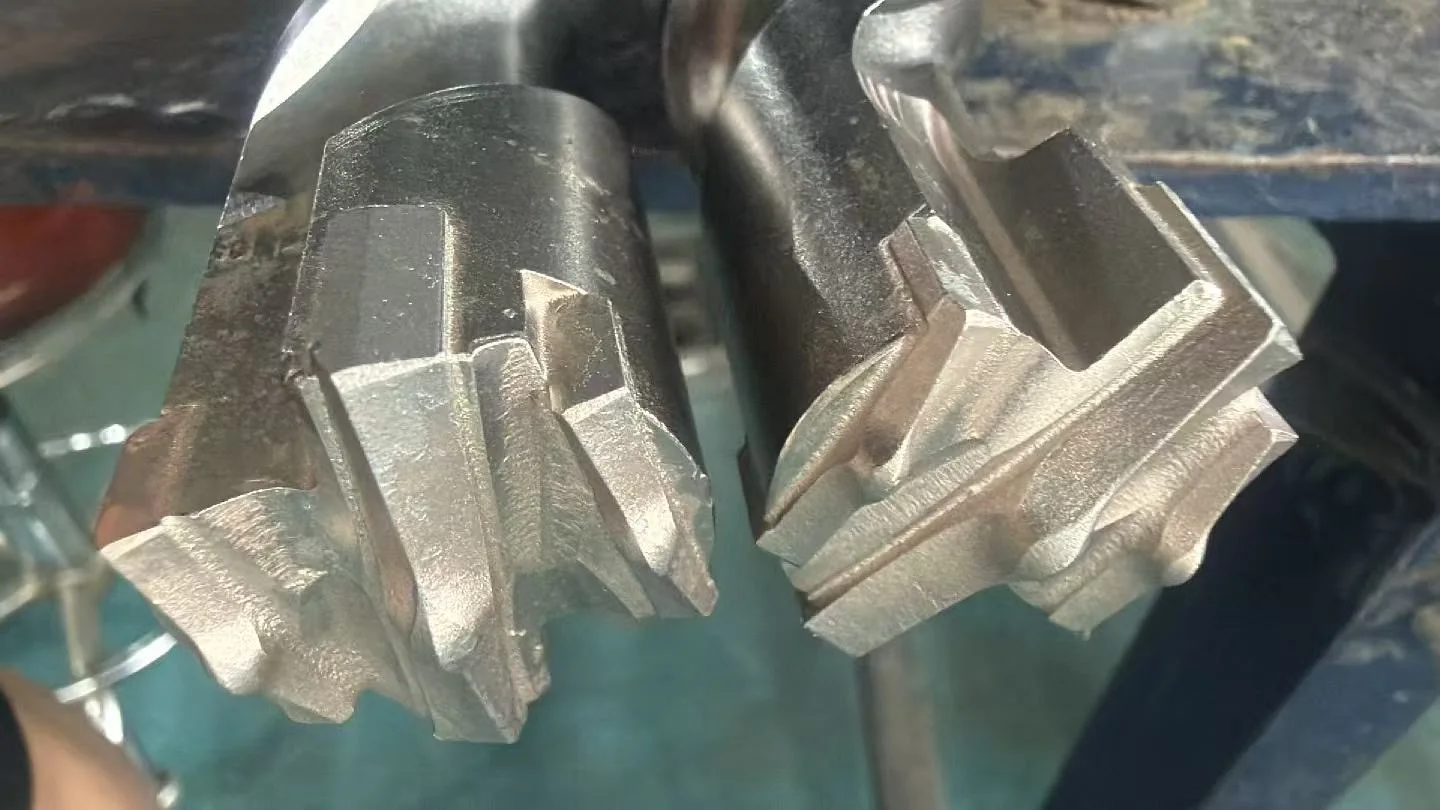
Zhonghuan nutzt aktuell zwei Lötwege für hartmetallbestückte Bohrer. Der Premium-Netzbandofen unter Schutzatmosphäre liefert stabile Serie und das sauberste, gleichmäßigste Verbindungsbild; stickstoffgeschütztes Hochfrequenz-Induktionslöten dient ausgewählten Standard-Profi-Programmen mit flexiblem Zyklus. Vollhartmetallkopf-Programme werden getrennt als RFW-Konstruktion dargestellt.

Film · 05 · 0:58

Hochfrequenz-Induktionslöten einer SDS-Hartmetallspitze unter Stickstoffschutz

Die Hartmetallverbindung wird hochfrequent induktiv erwärmt, während Stickstoff den Lötbereich vor der Umgebungsluft schützt.

Sichtbarer Nachweis — Induktionsspule, gesteuerter Heizzyklus und glühender Verbindungsbereich sind sichtbar.

Kontinuierlicher Netzband-Lötofen unter Schutzatmosphäre Foto · 06

Kontinuierlicher Netzband-Lötofen unter Schutzatmosphäre

Ein kontinuierlicher Netzbandofen führt montierte hartmetallbestückte Bohrerkörper unter Schutzatmosphäre durch geregelte Vorwärm-, Löt- und Kühlzonen für eine wiederholbare Serienfertigung.

Sichtbarer Nachweis — Netzbandzuführung, geschlossener Mehrzonenofen und unabhängige Temperaturregelungen sind sichtbar.

§ IV · Richten 01 / 07 Aufnahme
Film · 07 · 0:30

Geradheit wird korrigiert, nicht vorausgesetzt.

Richtzyklus

Die letzte Aufnahme zeigt automatisches Laden, rotierende Aufnahme und einen kontrollierten Richtzyklus – die Endbearbeitung, mit der die Körpergeradheit in den projektbezogenen Prüfablauf eingebunden wird.

Automatisches Richten von SDS-Bohrern

Sichtbarer Nachweis — Automatische Beladung, rotierende Aufnahme und Richtzyklus sind sichtbar; eine numerische Rundlauftoleranz wird nicht behauptet.

§ V · Die Aufnahmen richtig einordnen

Eine sichtbare Produktionskette für wiederholbare SDS-Fertigung.

Vom Formen und der isothermen Salzbad-Wärmebehandlung bis zum Löten und Richten zeigt dieses Archiv Anlagen, Ablauf und Prozessdisziplin der SDS-Fertigung von Zhonghuan. Zyklusnachweise, Verbindungsanforderungen und Prüfumfang werden auf die freigegebene OEM-Spezifikation abgestimmt.

N·01

Was ist dokumentiert?

Anlage, Handhabungsfolge und sichtbare Materialveränderung in jeder Aufnahme.
N·02

Was kann spezifiziert werden?

Nutgeometrie, Maßtoleranzen, Verbindungsanforderungen und Prüfumfang lassen sich auf die freigegebene OEM-Spezifikation abstimmen.
N·03

Wie wird die Anwendungseignung bewertet?

Sehen Sie reale Bohraufnahmen im Testlabor und fordern Sie anschließend Muster passend zu Material, Hammer, Durchmesser und Arbeitstiefe an.
Kolophon · Kontakt

SDS-Spezifikation senden. Wir prüfen die Fertigungseignung.

OEM / Private Label

Schaftsystem, Durchmesserbereich, Arbeitslänge, Kopfgeometrie, Verpackung und Zielmarkt genügen für den Start.