
Vol. ZH · MFG · MMXXVI
Notes de fabrication

Fabrication de forets SDS, avec une vue directe sur les procédés clés.

Usinage · Traitement thermique · Brasage · Redressage

Sept séquences directes ainsi que les voies de traitement thermique en bain de sel et sous atmosphère contrôlée relient usinage, traitement, assemblage carbure et redressage.

Entrer dans les archives de procédés
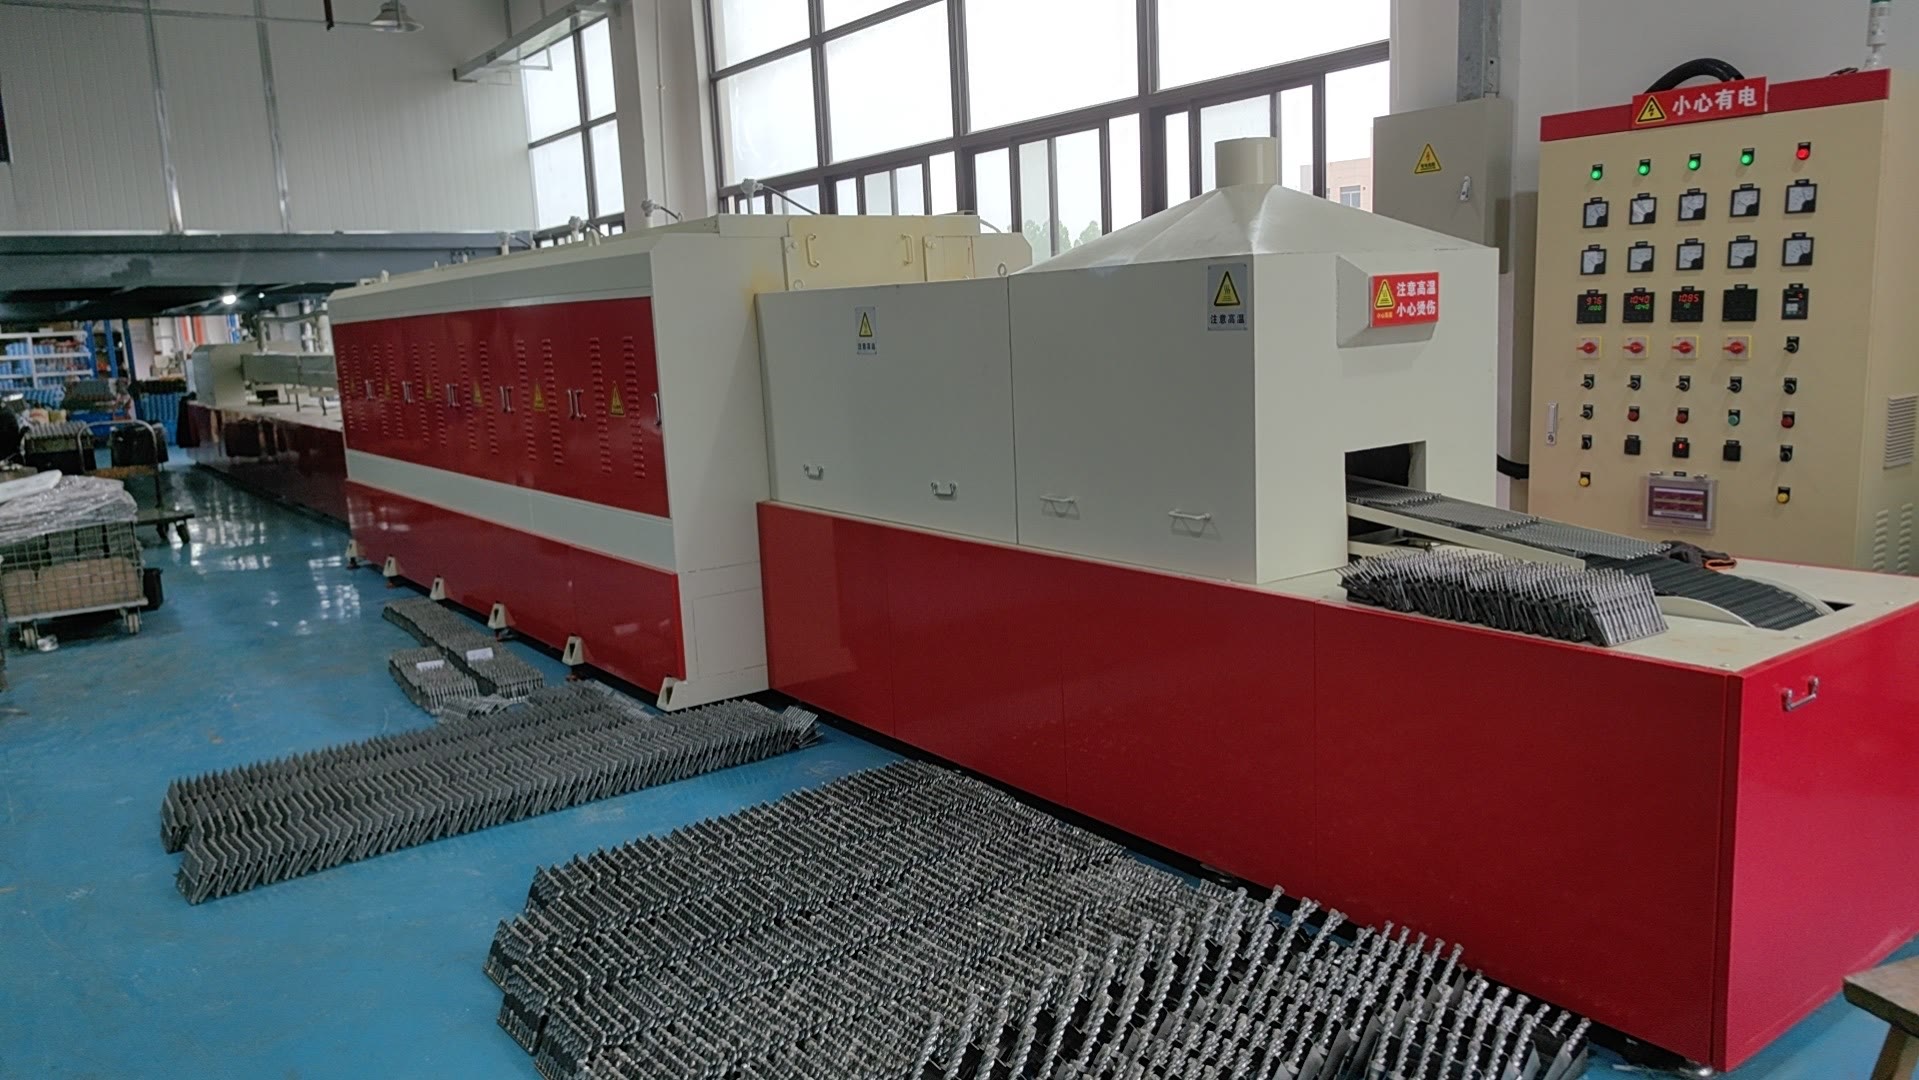
Four continu de brasage à bande maillée sous atmosphère contrôlée
Photo · 06 / 07
Four continu de brasage à bande maillée sous atmosphère contrôlée Zhonghuan · Atelier
§ I · Usinage 04 / 07 entrées

Usinage du corps et de la queue.

Quatre séquences suivent l'enlèvement de matière sur la goujure et l'extrémité de connexion : alimentation, serrage, indexage, usinage et déchargement.

Film · 01 · 0:36

Usinage automatisé des rainures de queue SDS-Plus

Une station automatisée alimente les corps de forets, serre la queue et usine les rainures de connexion SDS-Plus.

Éléments visibles — L'alimentation, le serrage, l'indexage, l'usinage des rainures et le déchargement automatiques sont visibles sur un cycle.

Film · 02 · 0:11

Usinage de la goujure hélicoïdale d'un foret SDS

Vue rapprochée en usine de l'usinage de la goujure hélicoïdale dans un grand corps de foret SDS.

Éléments visibles — L'action de coupe, la goujure formée et les copeaux d'acier retirés sont visibles.

Film · 03 · 1:02

Usinage automatisé des goujures de forets SDS

Vue rapprochée de l'usinage automatisé des goujures hélicoïdales d'un corps de foret SDS.

Éléments visibles — Le positionnement, le serrage et l'usinage répété des goujures sont montrés en détail ; la production des rainures SDS figure dans la séquence dédiée à l'usinage de la queue.

Film · 04 · 1:09

Usinage automatisé des queues SDS

Une seconde station fermée usine l'extrémité de connexion de corps de forets SDS déjà goujurés.

Éléments visibles — Les corps de forets goujurés, le serrage répété et le cycle d'usinage fermé sont visibles ; aucune tolérance dimensionnelle n'est revendiquée.

§ II · Traitement thermique

Traitement thermique en bain de sel et sous atmosphère contrôlée.

Zhonghuan dispose de deux voies contrôlées pour les corps SDS. Le bain de sel isotherme utilise le contact intégral du sel fondu pour un transfert uniforme et un maintien maîtrisé. Le traitement sous atmosphère contrôlée pilote la courbe dans un four fermé et limite l'oxydation ou la décarburation. La voie dépend de la nuance, de la géométrie et du programme approuvé.

HT · 01

Voie, nuance et section adaptées

Le bain de sel ou l'atmosphère contrôlée est choisi selon l'acier, le diamètre et la classe d'impact, sans copie uniforme entre SKU.

HT · 02

Contrôle bain / atmosphère

Température et maintien du bain, ou zones du four et atmosphère protectrice, sont pilotés avec transfert et charge afin de limiter gradients, oxydation et déformation.

HT · 03

Libération sur preuves

La libération s'appuie sur le cycle, la dureté par zone, la rectitude/le faux-rond et le plan d'échantillonnage. Températures, chimie du sel ou atmosphère du four, temps de zone et maintien restent liés à l'alliage et à la géométrie.

§ III · Brasage 02 / 07 entrées

Deux voies pour l'assemblage carbure.

Zhonghuan utilise actuellement deux voies de brasage pour les forets à plaquettes carbure. Le four premium à bande maillée sous atmosphère contrôlée assure une série stable et l'aspect de joint le plus propre et uniforme ; le brasage par induction haute fréquence sous azote sert certains programmes professionnels standard avec un cycle flexible. Les têtes monobloc sont présentées séparément sous la construction RFW.

Film · 05 · 0:58

Brasage par induction haute fréquence sous azote d'une pointe carbure SDS

Le joint de la tête carbure est chauffé par induction haute fréquence tandis que l'azote protège la zone de brasage de l'air ambiant.

Éléments visibles — La bobine d'induction, le cycle de chauffe contrôlé et la zone de joint portée au rouge sont visibles.

Four continu de brasage à bande maillée sous atmosphère contrôlée Photo · 06

Four continu de brasage à bande maillée sous atmosphère contrôlée

Un four continu à bande maillée fait passer les corps de forets équipés de carbure dans des zones contrôlées de préchauffage, brasage et refroidissement sous atmosphère protectrice pour une production en série répétable.

Éléments visibles — L'alimentation par bande maillée, le four multizone fermé et les régulations de température indépendantes sont visibles.

§ IV · Redressage 01 / 07 entrée
Film · 07 · 0:30

La rectitude se corrige, elle ne se présume pas.

Cycle de correction

La dernière séquence montre le chargement automatique, le maintien en rotation et un cycle de correction contrôlé — l'étape de finition qui intègre la rectitude du corps au flux de contrôle du projet.

Redressage automatisé des forets SDS

Éléments visibles — Le chargement automatique, le maintien en rotation et le cycle de redressage sont visibles ; aucune tolérance chiffrée de faux-rond n'est revendiquée.

§ V · Comment lire ces enregistrements

Une chaîne de production visible, conçue pour une fabrication SDS reproductible.

Du formage et du traitement thermique isotherme en bain de sel au brasage et au redressage, ces archives présentent les équipements et la maîtrise du procédé de la production SDS Zhonghuan. Les preuves de cycle, exigences d'assemblage et contrôles sont alignés sur la spécification approuvée.

N·01

Qu'est-ce qui est documenté ?

L'équipement, la séquence de manutention et la transformation visible de la matière.
N·02

Quels éléments peuvent être spécifiés ?

La géométrie des goujures, les tolérances dimensionnelles, les exigences d'assemblage et le périmètre de contrôle peuvent être alignés sur la spécification OEM approuvée.
N·03

Comment évaluer l'adéquation à l'application ?

Consultez les séquences de perçage réelles du laboratoire, puis demandez des échantillons adaptés au support, au perforateur, au diamètre et à la profondeur utile.
Colophon · Contact

Envoyez la spécification SDS. Nous évaluons l'adéquation industrielle.

OEM / Private Label

Emmanchement, diamètres, longueur utile, géométrie de tête, emballage et marché cible suffisent pour démarrer.