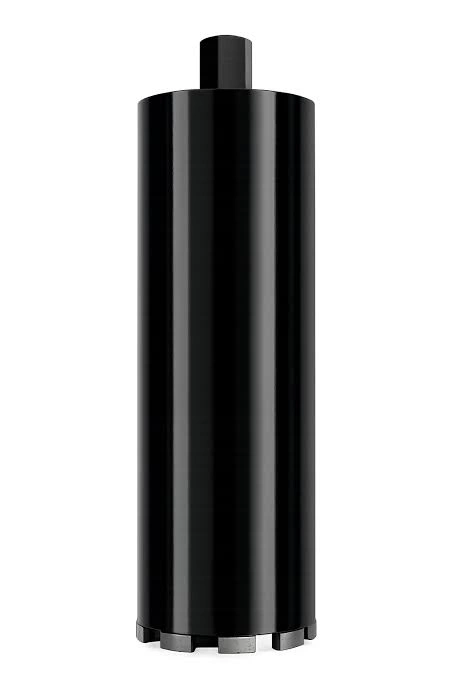

为什么同样是 Ø102 × 450 mm,Hilti 有两个货号?
同样是在混凝土墙上做一个约 4 英寸的湿钻孔,Hilti 给了两种选择。SP-H #2158266 和 SP-H Abrasive #2158237 都叫 B 102/450。两支外形和标称尺寸相近,采购时真正要分的是工地混凝土的磨蚀性。
Hilti 将两条产品线都放在 ≥2.5 kW 台架湿钻一档,地区目录列有 DD 200、DD 250-CA 等机型。普通 SP-H 的技术页标明10 mm 高、激光焊刀头。两条产品线都注明 Ø35 mm 起采用 Equidist,有序布置金刚石颗粒。订具体货号时,刀头尺寸和接头仍按对应规格确认。
| 规格 | Hilti SP-H | Hilti SP-H Abrasive |
|---|---|---|
| 货号 | 2158266 | 2158237 |
| 孔径 × 工作长度 | Ø102 × 450 mm | Ø102 × 450 mm |
| 目录用途 | 通用混凝土 | 高磨蚀性混凝土 |
| 钻孔方式 | 台架湿钻 | 台架湿钻 |
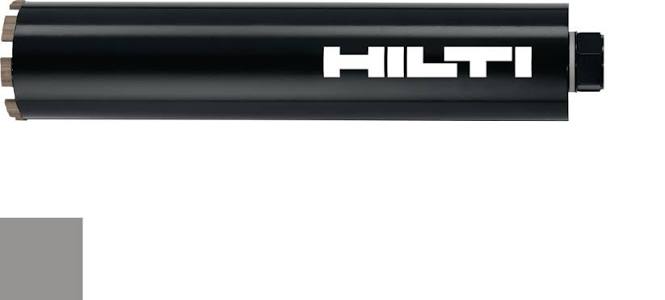
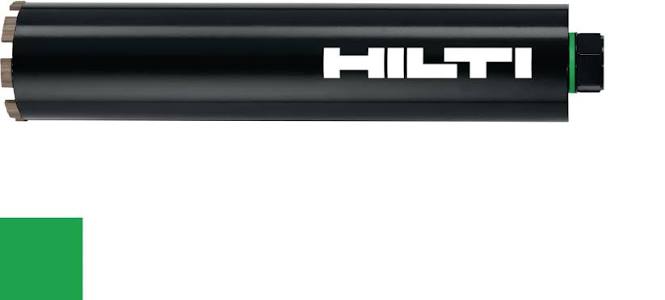
Hilti 在这套目录里用灰色标记混凝土款,用绿色标记高磨蚀款。订货时再按型号和货号核对。
Hilti 香港货号记录 · Abrasive 货号目录 · Hilti SP-H 技术规格 · Hilti Abrasive 技术规格 · 施工图来源
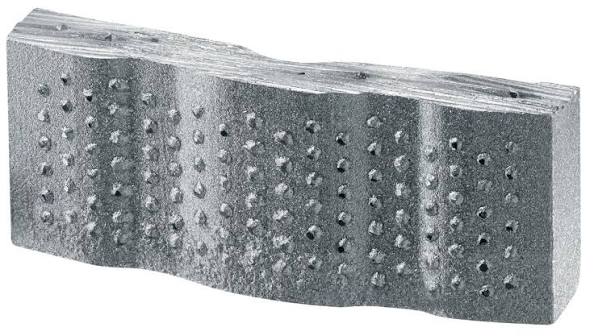
看产品图可以从最前端开始。一块块焊在筒口的是刀头,刀头之间留有给冷却水和钻浆通过的间隙。刀头里面的金属胎体固定金刚石。Equidist 讲的是金刚石在刀头里的位置,前面提到的 10 mm 则是普通 SP-H 技术页标的刀头高度。比规格时,刀头长、宽、高、数量和金刚石排布都可以单独列清楚,胎体和使用寿命靠工况与样品确认。
什么样的混凝土值得选 Abrasive 版?
金刚石颗粒负责切削,金属胎体把颗粒固定在刀头里。钻进时胎体逐步磨掉,露出新的金刚石。磨蚀性高,说的是混凝土和钻浆很快把胎体磨掉,刀头高度掉得快。Abrasive 版面向的就是这种工况。
钢筋多、骨料硬、胎体掉得快,是三个不同的问题。 钢筋多的墙,普通 SP-H 仍可能合适。若钻得慢,刀头表面却磨得发亮,先核对供水、转速、进给和孔位材料。胎体过于耐磨时,新金刚石也可能出不来。对高磨蚀性混凝土要看谁掉高更慢,对坚硬致密的混凝土则要兼顾出刃和钻进速度。最终用目标工地的样品表现选胎体。
钻过几孔以后,怎么从刀头磨损判断选型?
比如机电施工队要连续开 Ø102 mm 套管孔,第一支钻头用过几孔后,先看钻进速度和刀头剩余高度。现场只说一句“混凝土很硬”,还分不出是钢筋多、骨料难切,还是胎体被钻浆磨得太快。
- 钻进稳定,刀头均匀变矮。普通混凝土版可以作为起点。按实际孔深和计划孔数观察寿命。
- 钻得进去,但刀头掉高特别快。先看周圈是否磨得均匀,再核对供水和钻机状态。工况稳定、仍明显掉高时,可以试一支高磨蚀性混凝土用的耐磨方向刀头。
- 钻得慢,刀头像打过蜡一样发亮。先核对供水、转速、进给和台架对中。如果在同一块致密骨料混凝土上反复出现,可以把更易出刃的胎体作为样品方向,再看能否恢复稳定钻进。
对比时尽量用同一台机器、同一口径、同一类混凝土,记录有效钻进深度、单孔时间和刀头掉高。这样能看出一支钻头是第一孔快,还是打完一批孔仍有合适的速度和磨耗。
下单前看清后端有没有接头
Hilti 目录里的 No connection end 是未装机器侧接头的钻筒。拿单独的 BL (M41) 接头作例子,BL 是配机器夹头的一侧,M41 是这一接头配钻筒的一侧。下单前按实际钻筒和夹头核对两个连接面,就知道要买裸筒,还是带正确接头的整支。
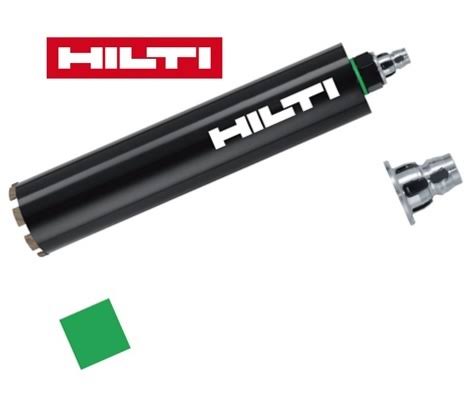
以 DD 250-CA 为例,Hilti 选型表列有 BL 和 BS 夹头。客户用 1¼-7 UNC 钻头时,按对应的 BS 接口核对。机器实装 BL 夹头的,先确认适用的 Hilti BL 转 BS 适配器和整套装配。
Hilti 机型与夹头对照 · Hilti BL 转 BS 适配器
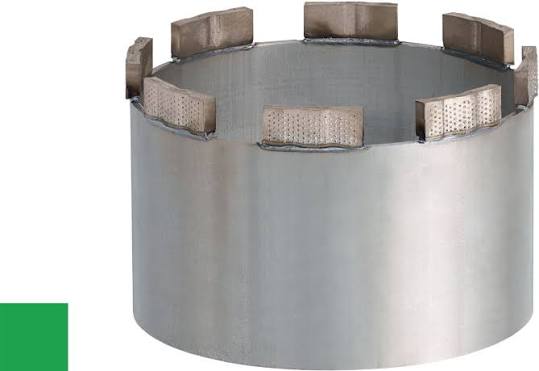
另一个容易买错的零件是这个银色短刀环。Hilti 把它列为用于合适钻筒的钎焊式翻新件,装在钻筒前端。采购时把新钻筒、翻新刀环和后端接头分别报清楚。
中环工具怎么对接 OEM 金刚石取芯钻头?
中环工具(Zhonghuan Tools)可为进口商、经销商和工具品牌提供 OEM/私标金刚石取芯钻头。我们可以从客户现用的钻头、标签或图纸入手,按钻机接口和混凝土工况配型,负责规格确认、样品对接和批量报价。批量单可按项目确认产品标识和包装。
以同尺寸为例,中环已发布的 ARIX Rev. E Ø102 × 450 mm 规格为 1¼″ 接口、2.0 mm 筒壁、9 个激光焊有序排布刀头,每个刀头 24 × 3.5 × 12 mm。这套规格可以作为打样起点。若客户要做高磨蚀混凝土、用不同夹头,或对耗材寿命有特定要求,我们会按实装接口和目标基材确认接头、胎体方向与试钻条件。
- 先把需求对上。发钻机型号或夹头照片,再加孔径 × 有效工作长度、混凝土工况和每规格数量。手里有旧钻头标签,发一张就能开始核对。
- 再确认规格和样品。核对后端接头、筒体和刀头配置。替换现有耗材时,尤其有用的是说清当前最想解决的是钻得慢、磨得快,还是接口不好配。
- 样品通过后再定批量。用现场的孔时和刀头磨耗确认供货规格,再确定产品标识、包装和批量报价。