

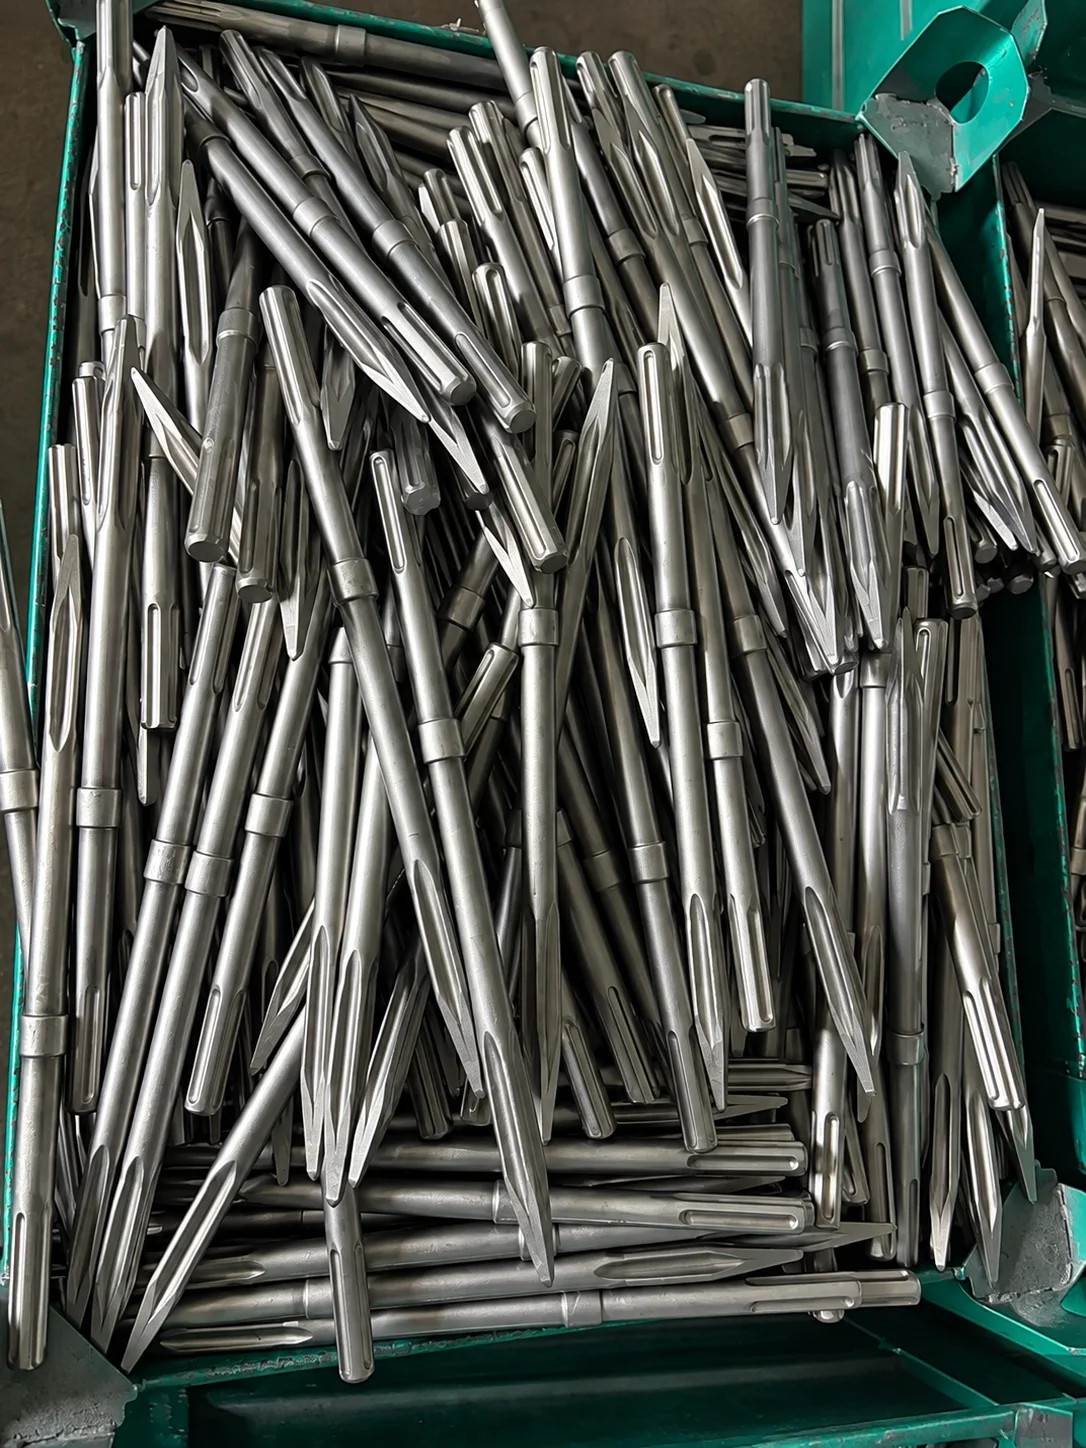
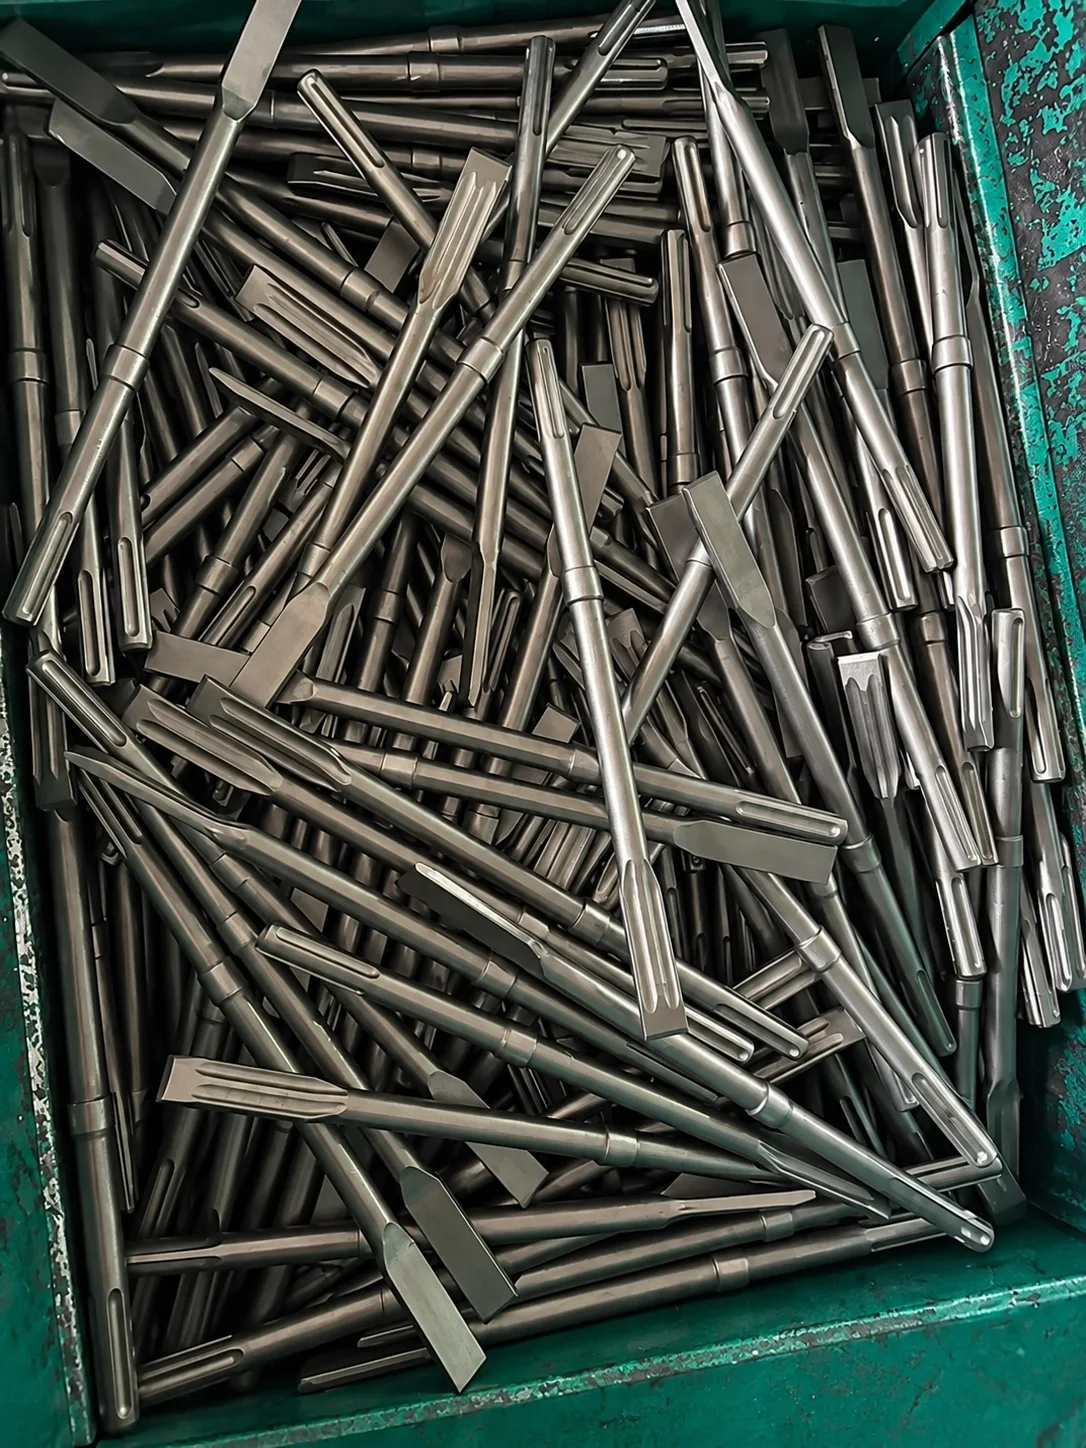
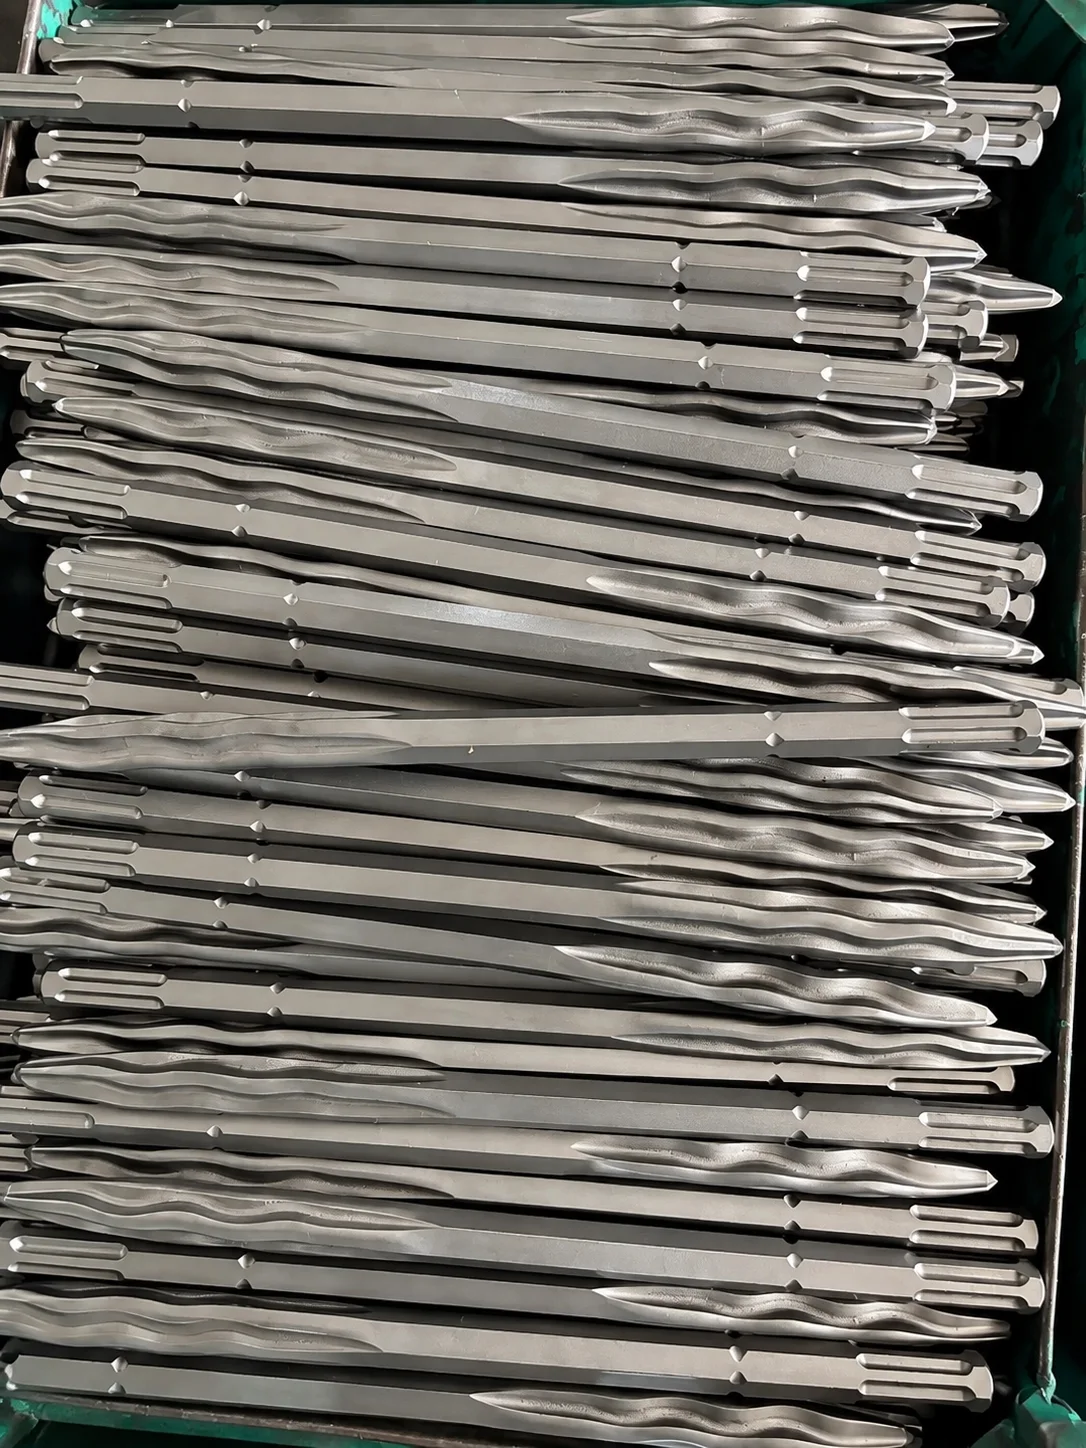
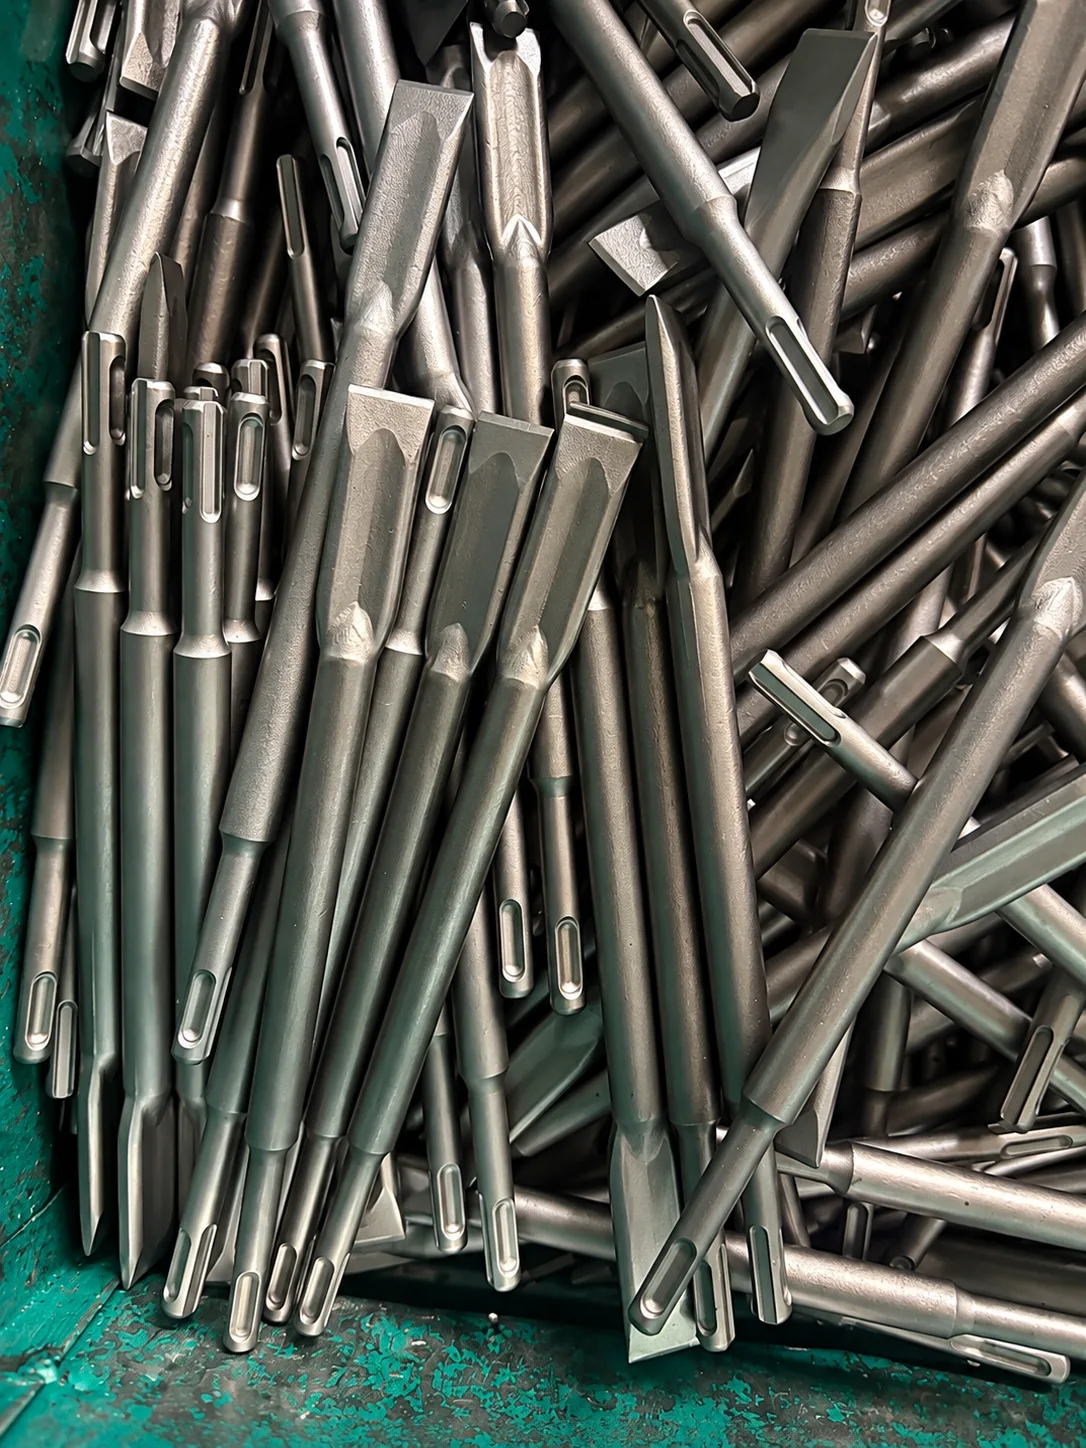
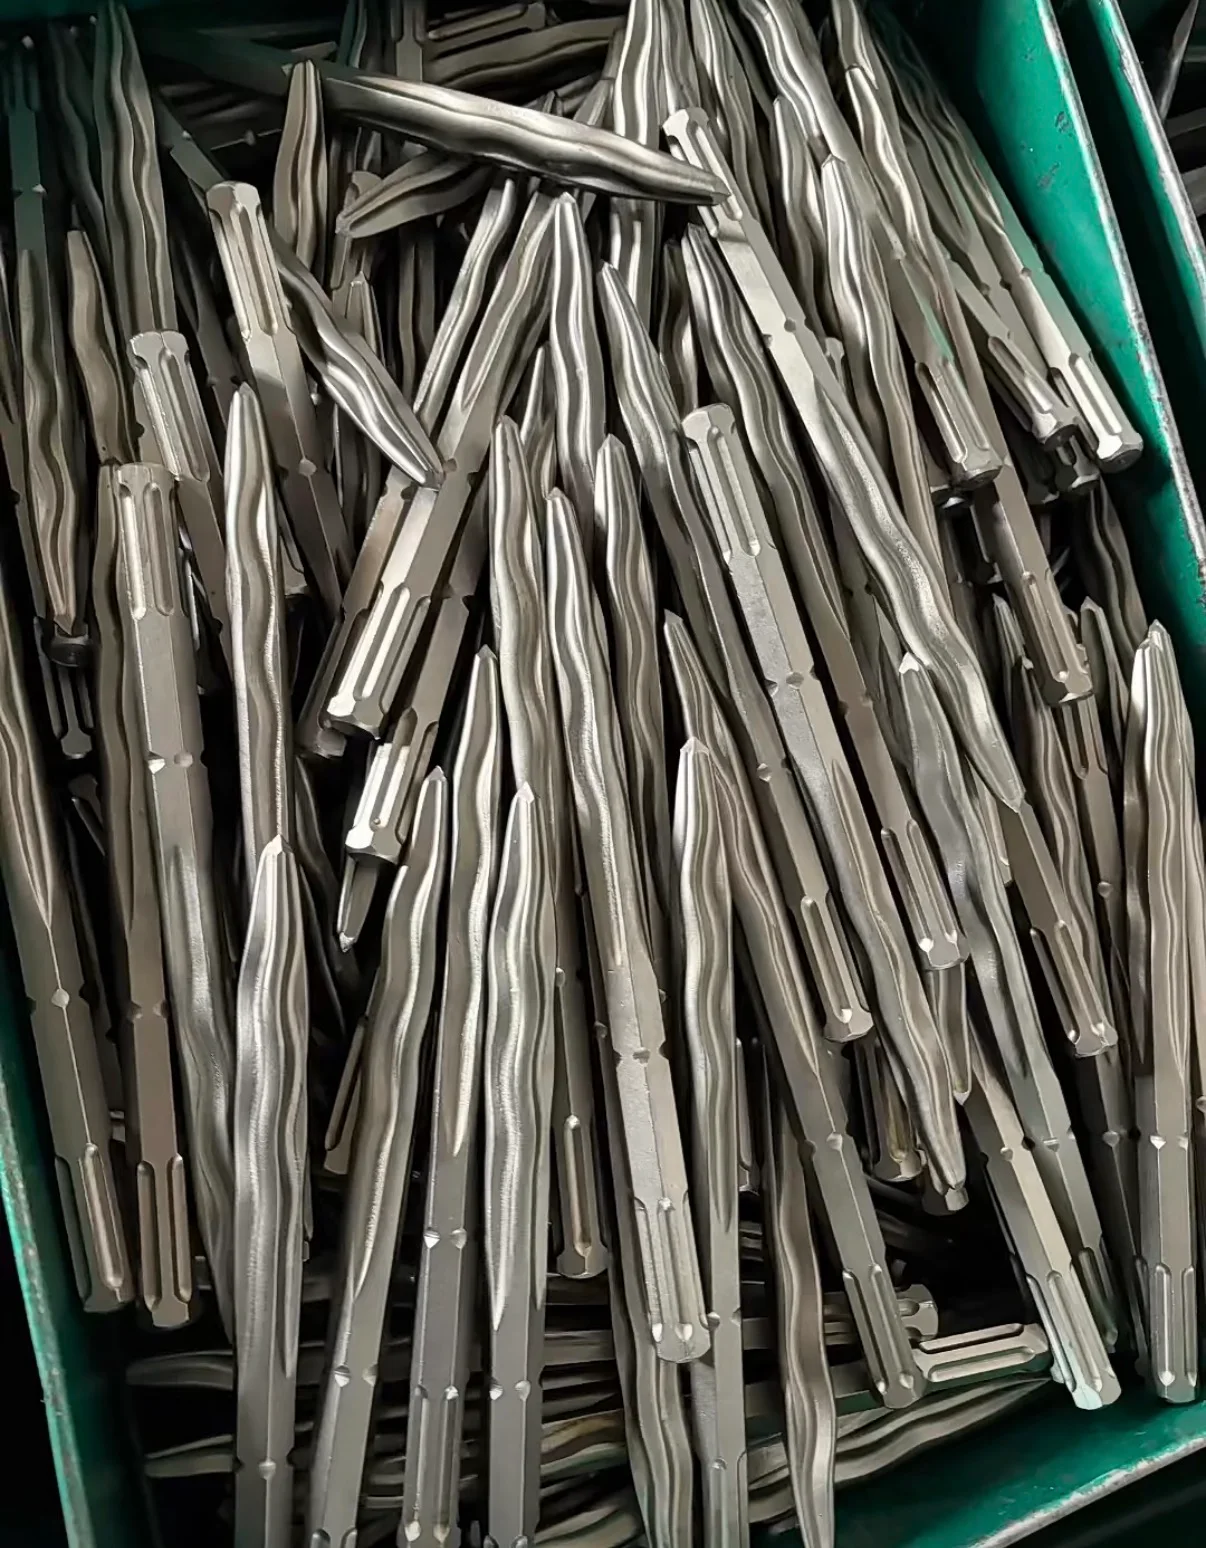
先确定磨损或卡住的位置
先确定问题在工作刃、杆体、轴肩还是连接端。刃口圆钝、柄端蘑菇头和工具卡在混凝土里,是不同问题。记录机器、基材、工作模式和症状出现的位置。
分清切入问题与夹持系统问题
工作端卡在混凝土中时,检查切口、深度、周围开裂情况和施工方法。无法从夹头退出时,断开电源,按机器说明书执行释放或检修流程。限位结构变形或夹头损伤需要检查,磨刃不能修复接口问题。
确认这支凿子是否允许修磨
仅在具体凿子制造商允许时进行修磨,并遵循其设备、冷却方法、刃部几何和限值。自磨锐、硬质合金头和不同热处理工具的维护要求可能不同,不存在适用于所有 SDS 凿子的统一角度或 HRC 配方。仅凭表面颜色不能确定剩余硬度或可安全去除的厚度。
为什么热处理给可磨削量划定了真实的上限
凿子的工作端并非从尖端到柄部硬度一致。制造过程中,工作区经过热处理达到更高硬度以提升耐磨性,而凿体和柄部则保持较高韧性,以便承受反复冲击而不开裂。这种“尖端硬、靠近凿体更韧”的硬度梯度,正是受控热处理工艺真正要实现的效果。
刃磨会从工作端去除材料。每一次刃磨都会让工作尖端向硬化尖端与韧性凿体之间的过渡区靠近。一旦磨穿了这个过渡区,“磨锋利”的刃口其实已经落在更软、更韧的材料上——看起来是尖的,但会比正确硬化的尖端更快变圆变形,刃磨也就失去了意义。
这也是为什么表面颜色不能作为判断依据。刃磨过程中产生的黄色或蓝色回火色,只能说明表面在这次刃磨中过热了,并不能说明底下原有硬化层还剩多少。判断一把凿子还能磨削多少余量,唯一可靠的方式是对照该型号厂家给出的硬化深度规格,核对已经磨掉了多少材料。
检查 SDS 柄部与夹头
清洁并检查连接端,使用机器制造商指定的润滑剂。检查毛刺、蘑菇头、限位槽和夹头状态,不要靠磨改损伤柄部强行继续使用。接口须正确匹配 SDS-Plus 或 SDS-Max,并采用停止旋转的凿削模式。
判断何时停止使用
裂纹、明显弯曲或限位结构损坏的工具应停用。工作端蘑菇头按工具制造商的修复规则评估;连接端蘑菇头应同时检查工具与夹持系统。维护后很快再次变形,应复核工具规格、热处理与工况,避免反复盲目打磨。
按实际工况确定替换凿子规格
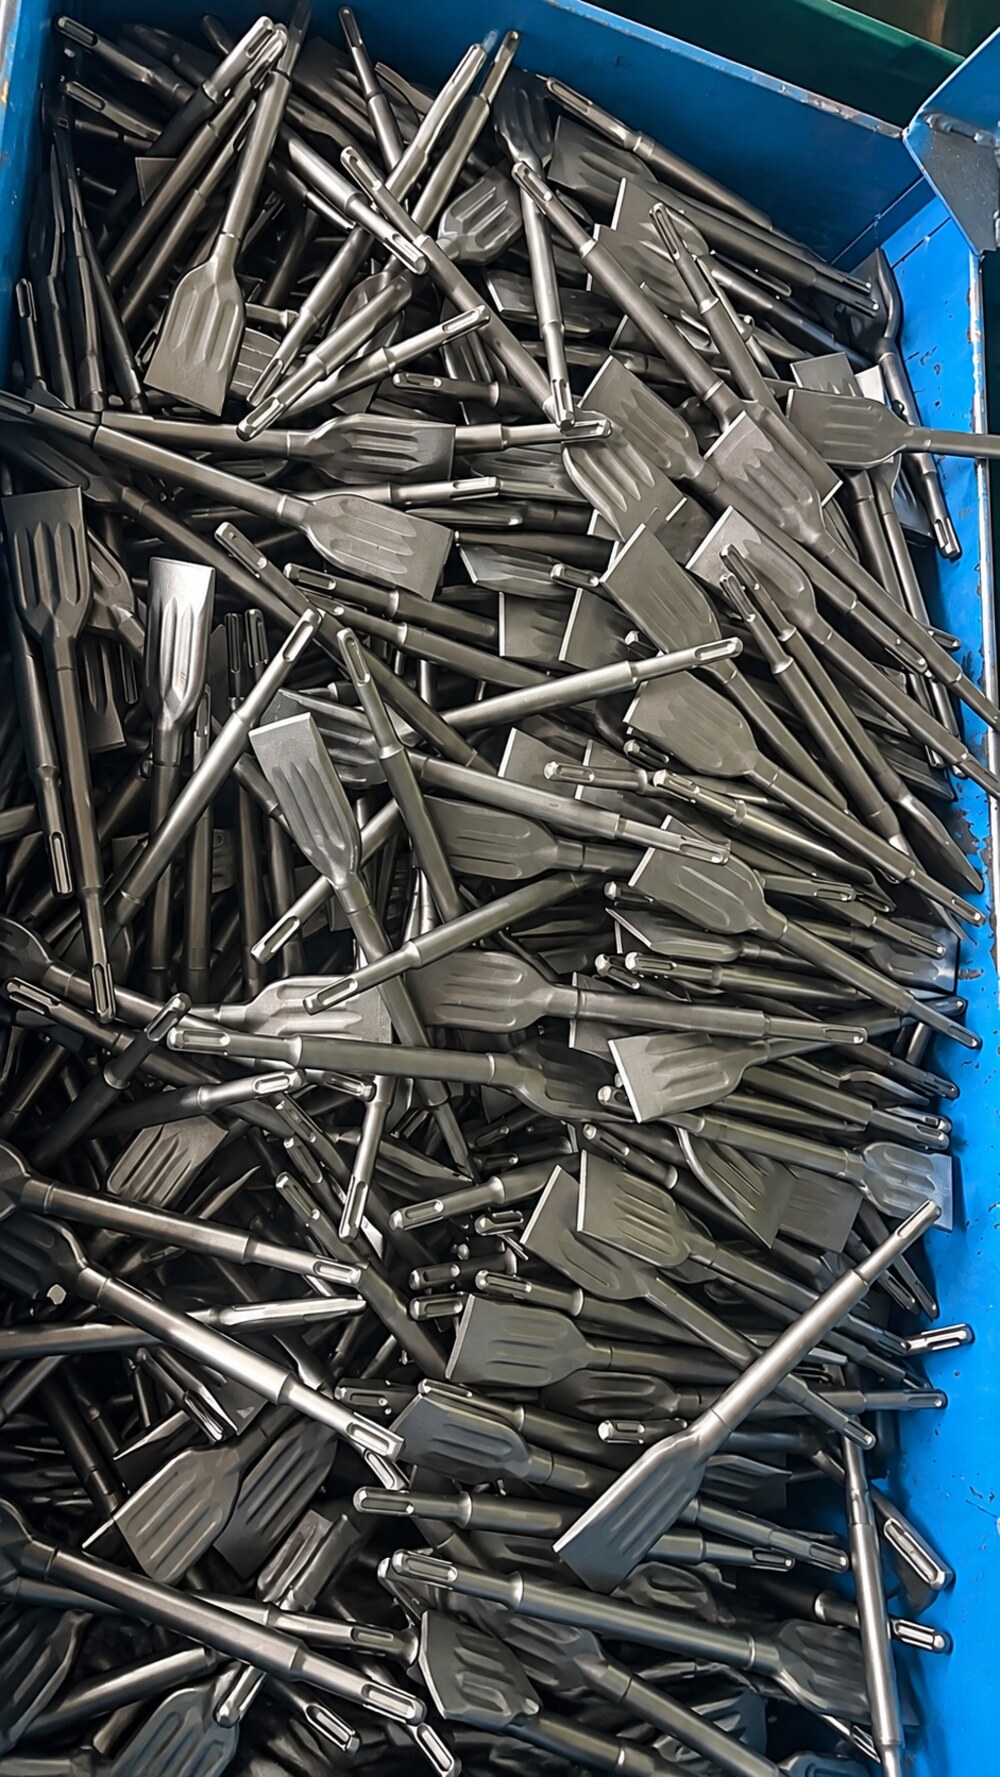
替换或 OEM 采购时,记录接口、长度、刃宽或尖型、基材和磨损情况。我们的高端凿子采用 42CrMo,几何与热处理按机器负荷匹配。订单明确测点和验收限值,样品比较同时记录完成工作量和中断时间。
所有 SDS 凿子都能重新磨刃吗?
没有适用于所有凿子的统一方法。应按具体工具制造商的允许范围、几何和维护说明执行。
为什么凿子卡在 SDS 夹头里?
可能涉及连接端变形、污染或夹头损伤。断开机器,按释放或检修说明处理,不要通过磨改损伤柄部强行使用。
凿子变钝就说明它损坏了电锤吗?
不能这样判断。切入表现与夹持系统损伤需要分别检查,单个症状不能确定原因或维修方案。
能通过颜色判断凿子硬度吗?
不能。颜色和表面处理不能替代材料记录与合适的硬度测量。


