
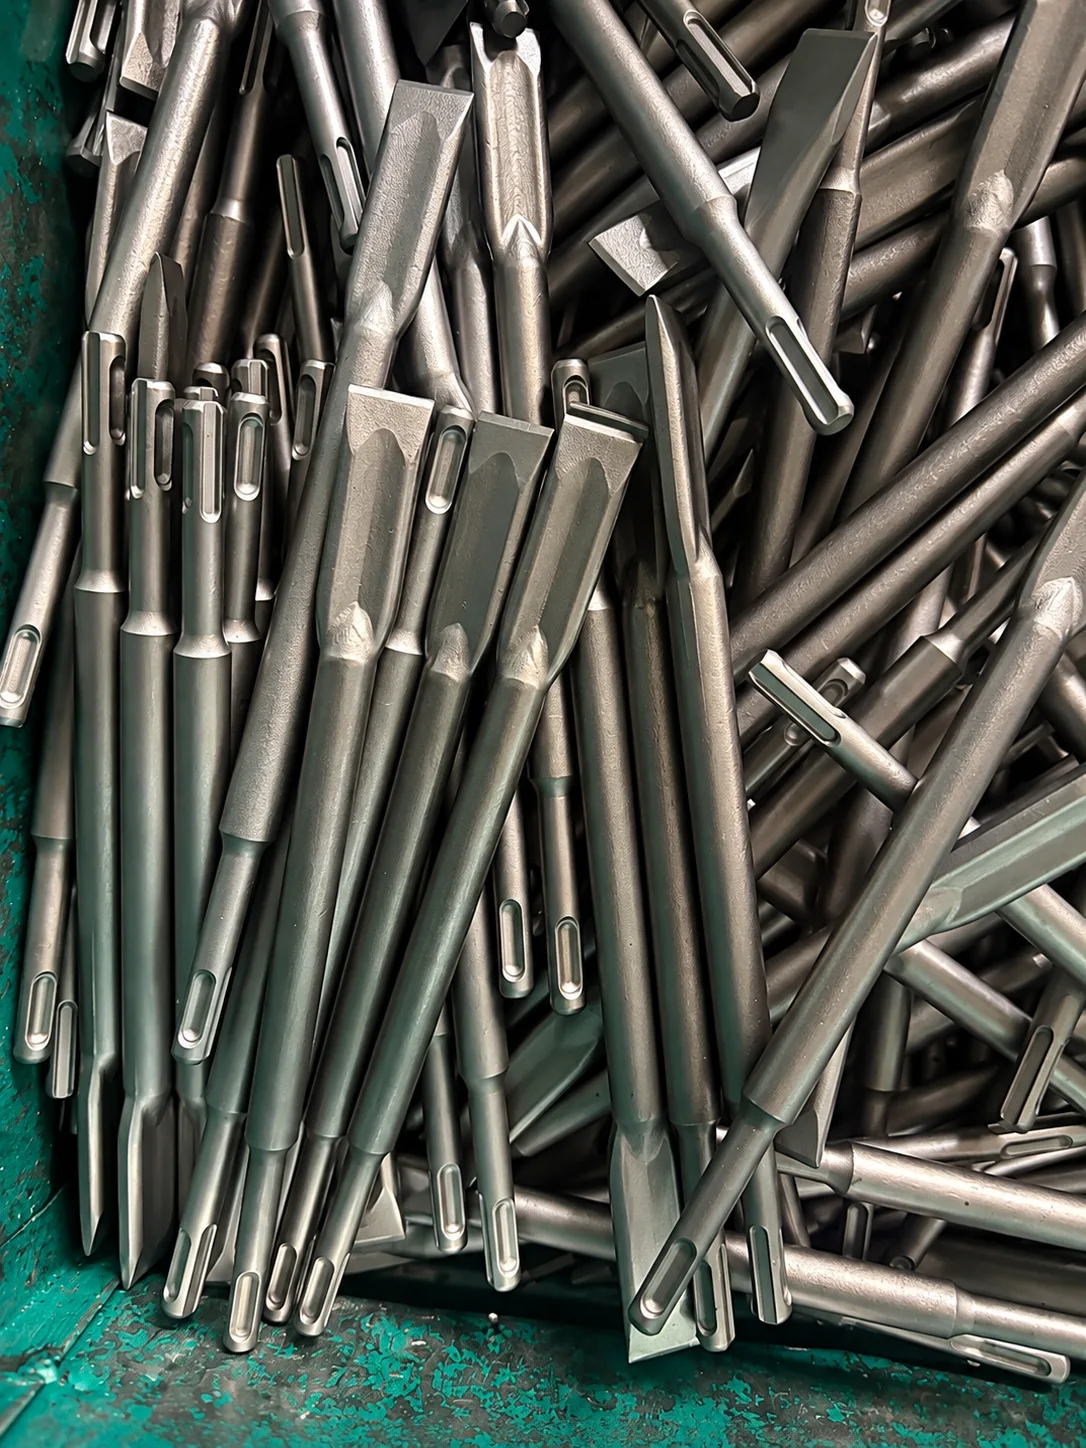
Identifique la pieza desgastada o atascada
Primero identifique la ubicación: el filo de trabajo, el cuerpo, el collarín o el extremo de conexión. Un filo redondeado, un vástago de cincel con cabeza de hongo y una herramienta atrapada en el concreto son problemas distintos. Anote la máquina, el material, el modo de operación y el punto en que aparece el síntoma.
Separe el rendimiento de corte de los problemas del portaherramientas
Si el extremo de trabajo queda atrapado en el concreto, investigue el corte, la profundidad, la fractura circundante y el método de trabajo. Si el cincel no se libera del mandril, desconecte la alimentación y siga las instrucciones de liberación y servicio de la máquina. Los elementos de retención deformados o un portaherramientas dañado requieren inspección; afilar el filo no repara esa interfaz.
Compruebe si este cincel puede reafilarse
Reafile solo cuando el fabricante de ese cincel en particular lo permita. Siga el equipo, el método de enfriamiento, la geometría del filo y los límites que especifique. Las herramientas autoafilables, con punta de carburo o con otro tratamiento térmico pueden tener reglas de mantenimiento distintas. No existe un ángulo ni una receta de HRC universal para todos los cinceles SDS. El color de la superficie por sí solo no permite establecer la dureza restante ni una profundidad de reparación segura.
Por qué el tratamiento térmico impone un límite real al reafilado
El extremo de trabajo de un cincel no tiene la misma dureza de la punta al vástago. En la fabricación, la zona de trabajo recibe un tratamiento térmico que le da mayor dureza para resistir el desgaste, mientras que el cuerpo y el vástago se dejan más tenaces para absorber impactos repetidos sin agrietarse. Ese gradiente de dureza, duro en la punta y más tenaz hacia el cuerpo, es lo que produce en realidad un proceso de tratamiento térmico controlado.
El reafilado remueve material del extremo de trabajo. Cada pasada de reafilado acerca el punto de trabajo a la zona de transición entre la punta endurecida y el cuerpo más tenaz. Si se rebasa esa transición, el filo «afilado» queda sobre el material más blando y tenaz: se verá afilado, pero se redondeará y se deformará mucho más rápido que una punta correctamente endurecida, lo que anula el propósito del reafilado.
Por eso el color de la superficie tampoco sirve como prueba. Un color paja o azul de revenido causado por el calor del esmerilado indica que la superficie se sobrecalentó durante el propio reafilado, no cuánta profundidad endurecida original queda debajo. La única forma fiable de saber qué margen de reafilado le queda a un cincel es la especificación de profundidad endurecida que declara el fabricante para ese modelo, contrastada con la cantidad de material ya removida.
Inspeccione el vástago SDS y el portaherramientas
Limpie e inspeccione el extremo de conexión y aplique el lubricante que especifique el fabricante del martillo. Revise si hay rebabas, cabeza de hongo, ranuras de retención y el estado del portaherramientas. No esmerile ni remodele un vástago dañado para forzarlo a seguir en servicio. Use el portaherramientas SDS-Plus o SDS-Max correcto y un modo de cincelado con apoyo, con la rotación detenida.
Decida cuándo dejar de usar la herramienta
Retire del servicio las herramientas agrietadas, visiblemente dobladas o con la retención dañada. Un extremo de trabajo con cabeza de hongo requiere evaluación según la guía de reparación del fabricante; un extremo de conexión con cabeza de hongo requiere evaluar la herramienta y el portaherramientas. Una deformación repetida y rápida después del mantenimiento exige revisar la especificación de la herramienta, el tratamiento y la aplicación, en lugar de esmerilar una y otra vez a ciegas.
Especifique cinceles de reposición para el trabajo real
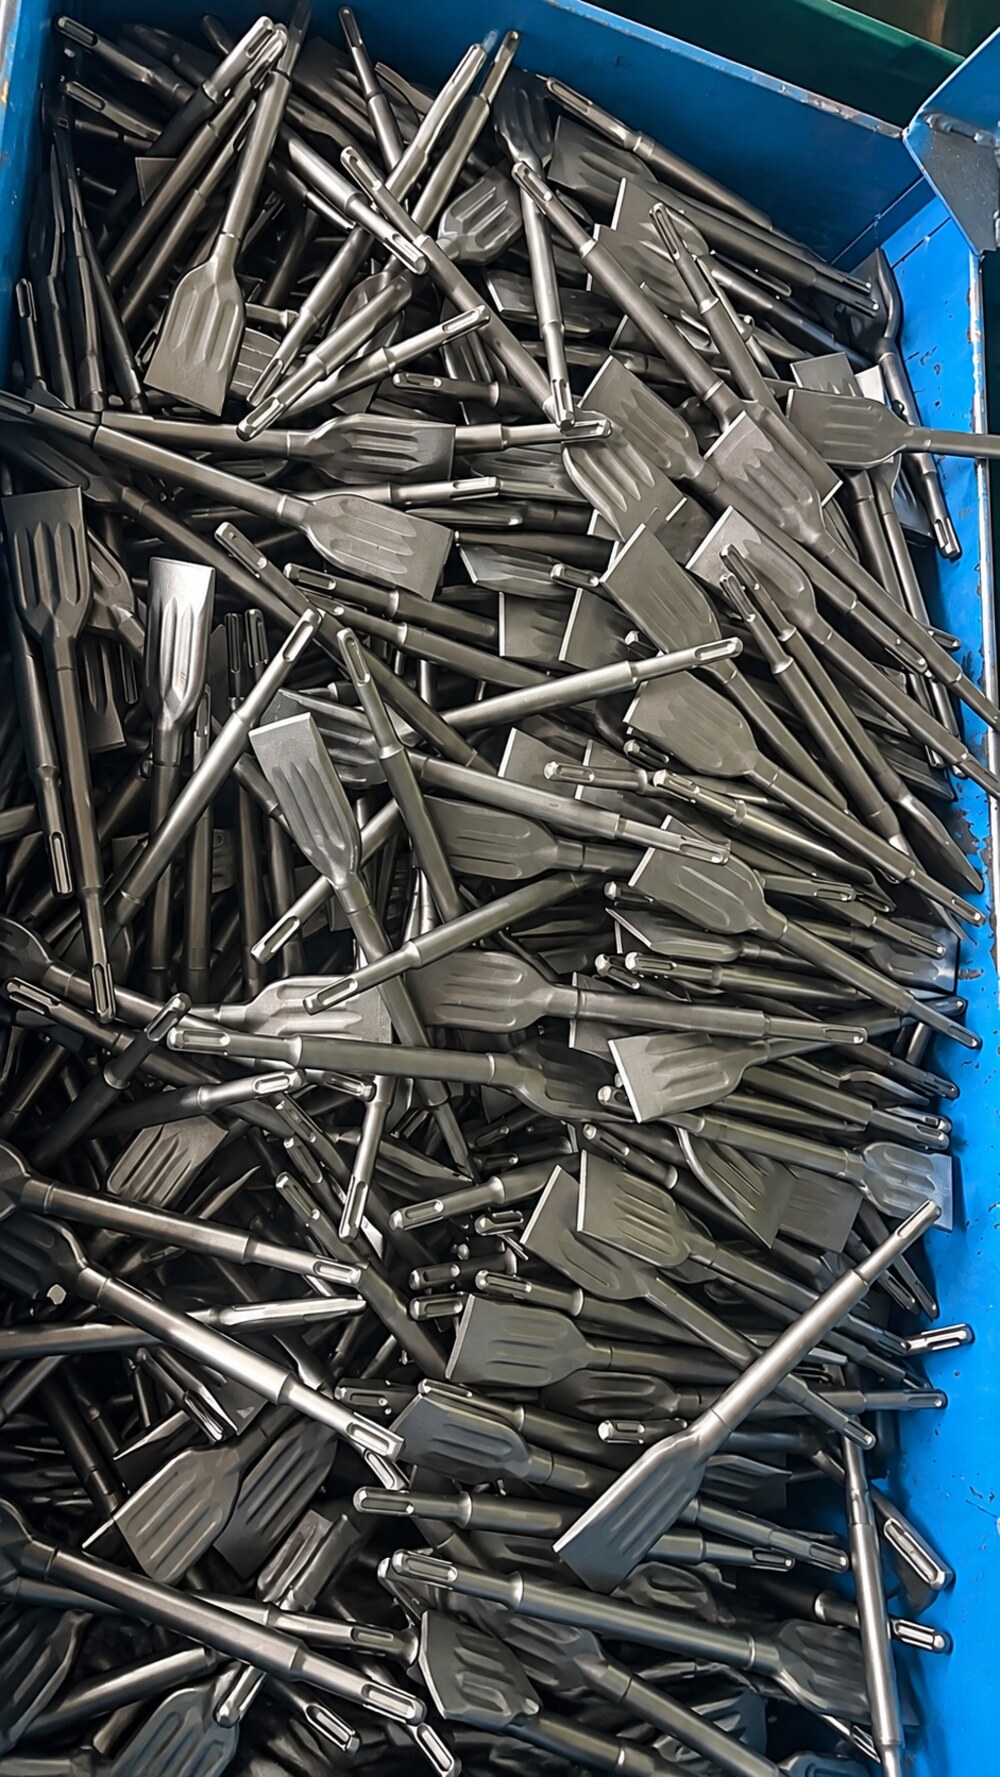
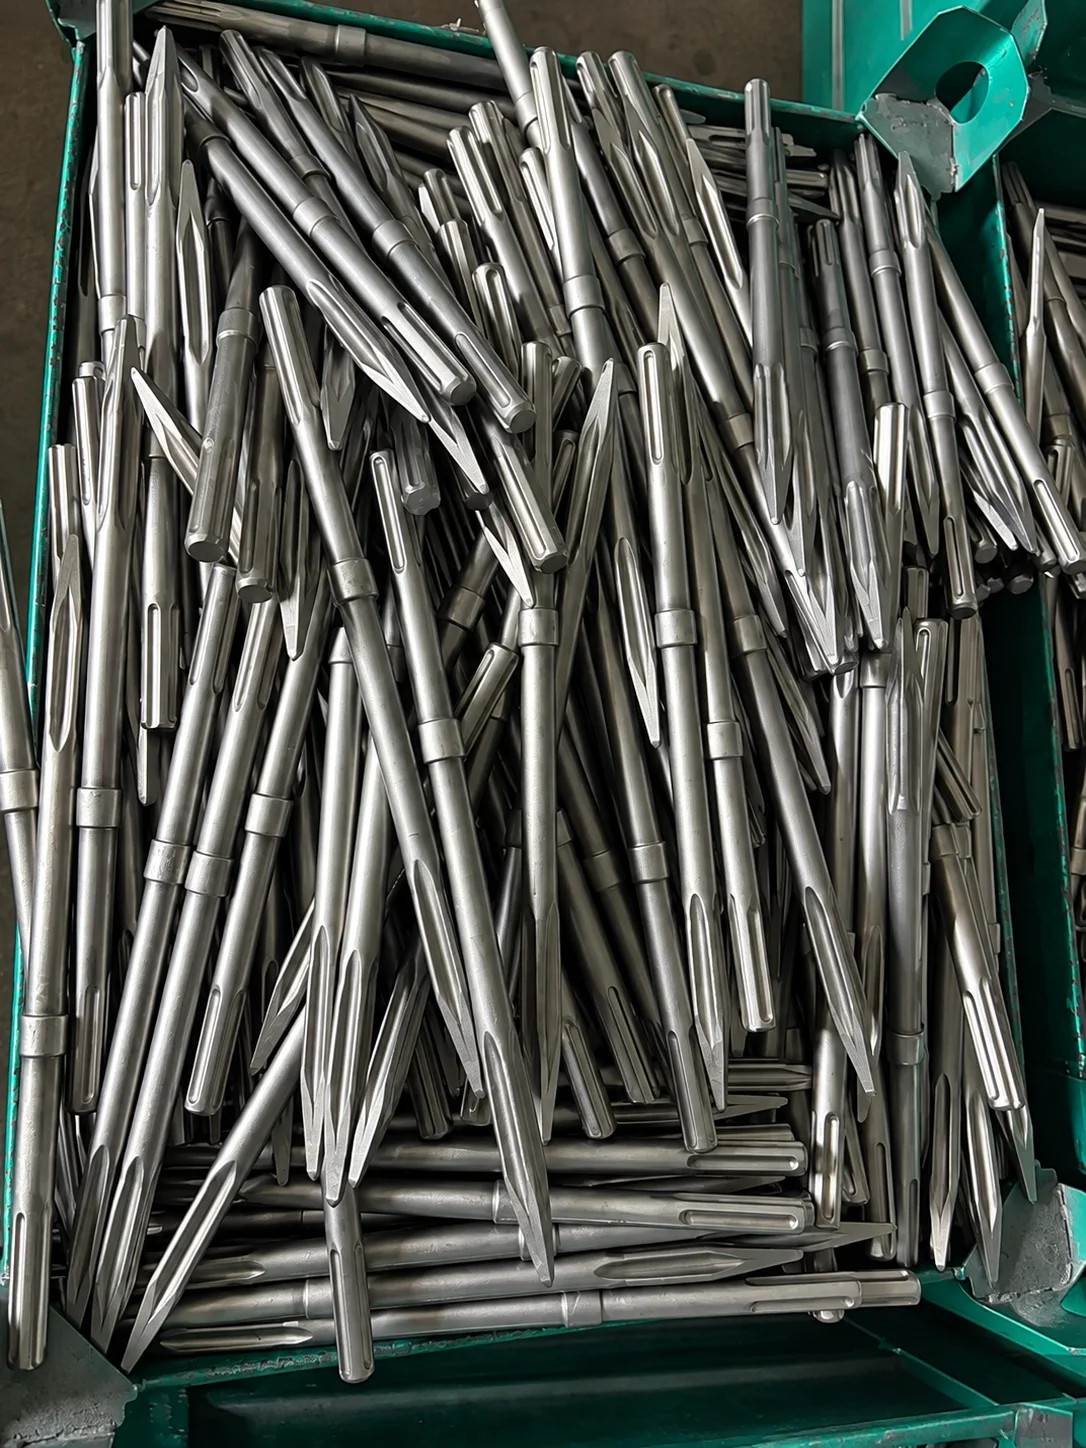
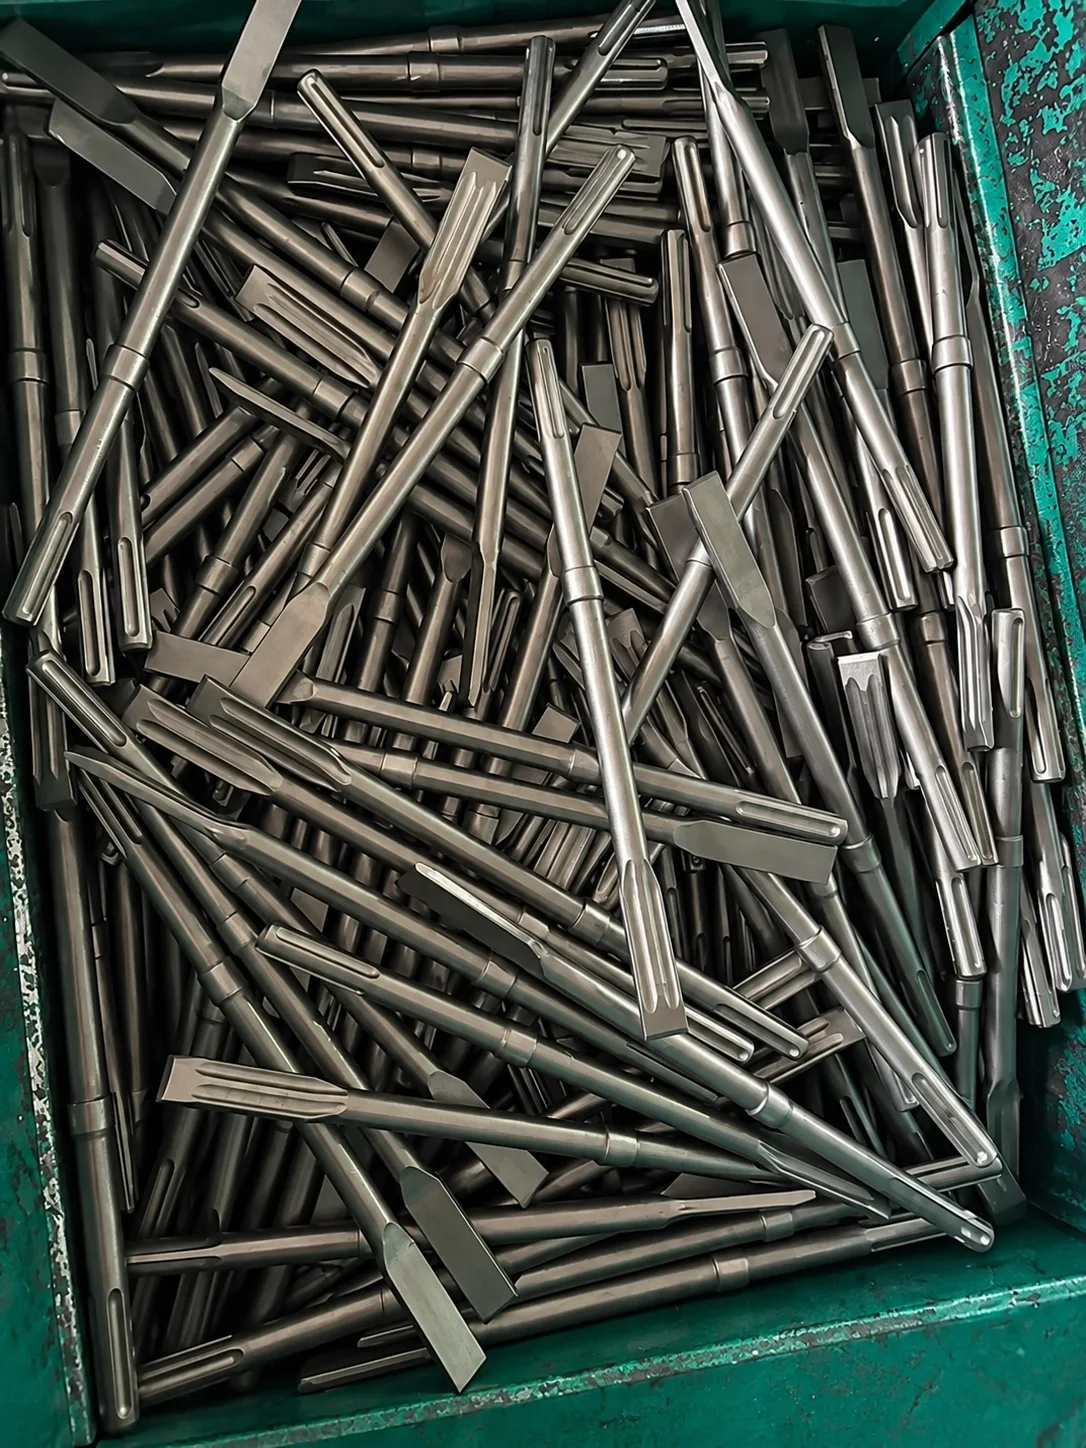
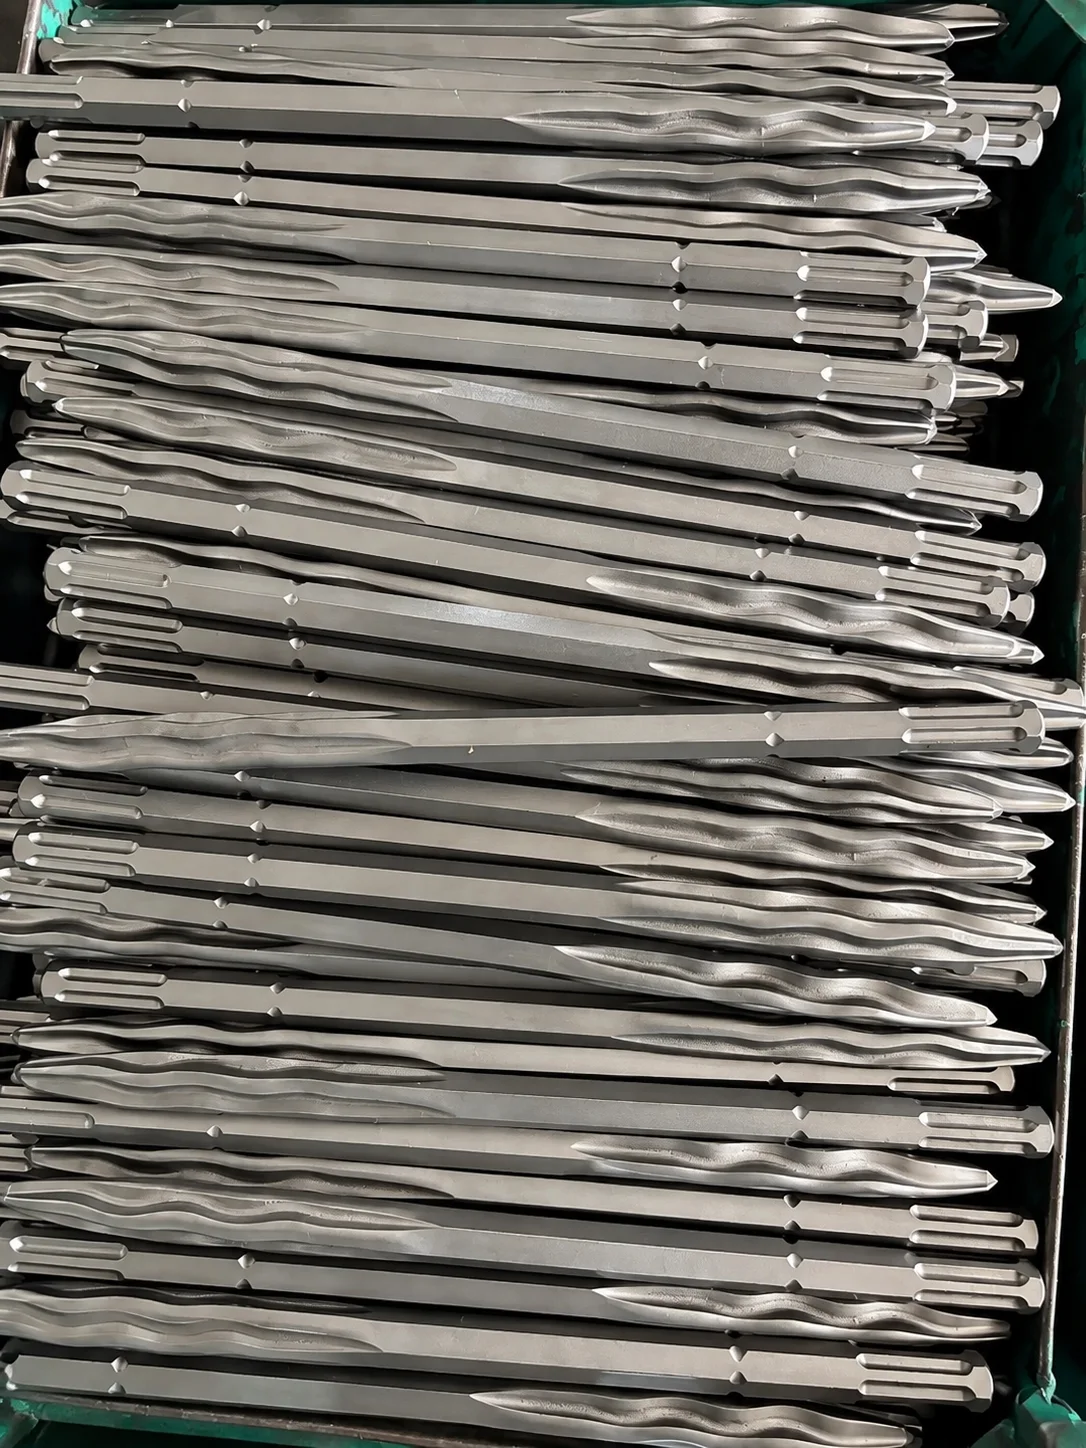
Para el suministro de reposición y OEM, registre la interfaz, la longitud, el ancho de la hoja o el perfil de la punta, el sustrato y el patrón de desgaste. Nuestro programa de cinceles de gama alta usa 42CrMo, con una geometría y un tratamiento térmico ajustados al régimen del martillo. Defina en la especificación del pedido los puntos de inspección y los límites de aceptación, y compare el trabajo terminado y el tiempo de interrupción.
Acero y tratamiento térmico de los cinceles de gama alta · Juego de cinceles autoafilables de 400 mm
¿Se pueden reafilar todos los cinceles SDS?
No existe un método único para todos los cinceles. Siga la autorización, la geometría y las instrucciones de mantenimiento del fabricante exacto de la herramienta.
¿Por qué mi cincel SDS queda atascado en el mandril?
Entre las causas posibles están la deformación del extremo de conexión, la contaminación o un portaherramientas dañado. Desconecte la máquina y siga sus instrucciones de liberación o servicio; no fuerce un vástago dañado esmerilándolo.
¿Un cincel desafilado prueba que dañó el martillo?
No. El corte deficiente y el daño en el portaherramientas requieren inspecciones por separado. El síntoma por sí solo no establece una causa ni una reparación.
¿Puedo saber la dureza de un cincel por su color?
No. El color y el acabado no sustituyen los registros del material ni una medición de dureza adecuada.


