

Ce qu'est réellement le Y-Cutter, en géométrie
Un Y-Cutter (aussi catalogué comme 3-lames, Trijet ou tri-blade) est une tête de foret à percussion avec trois arêtes de coupe en carbure disposées à 120° autour d'une pointe centrale auto-centrante, formant une empreinte en 'Y' vue de face. La géométrie se situe entre l'ancienne tête à 2-lames (une plaquette carbure droite traversant le diamètre) et la tête en croix à 4-lames (deux plaquettes perpendiculaires formant un signe plus).
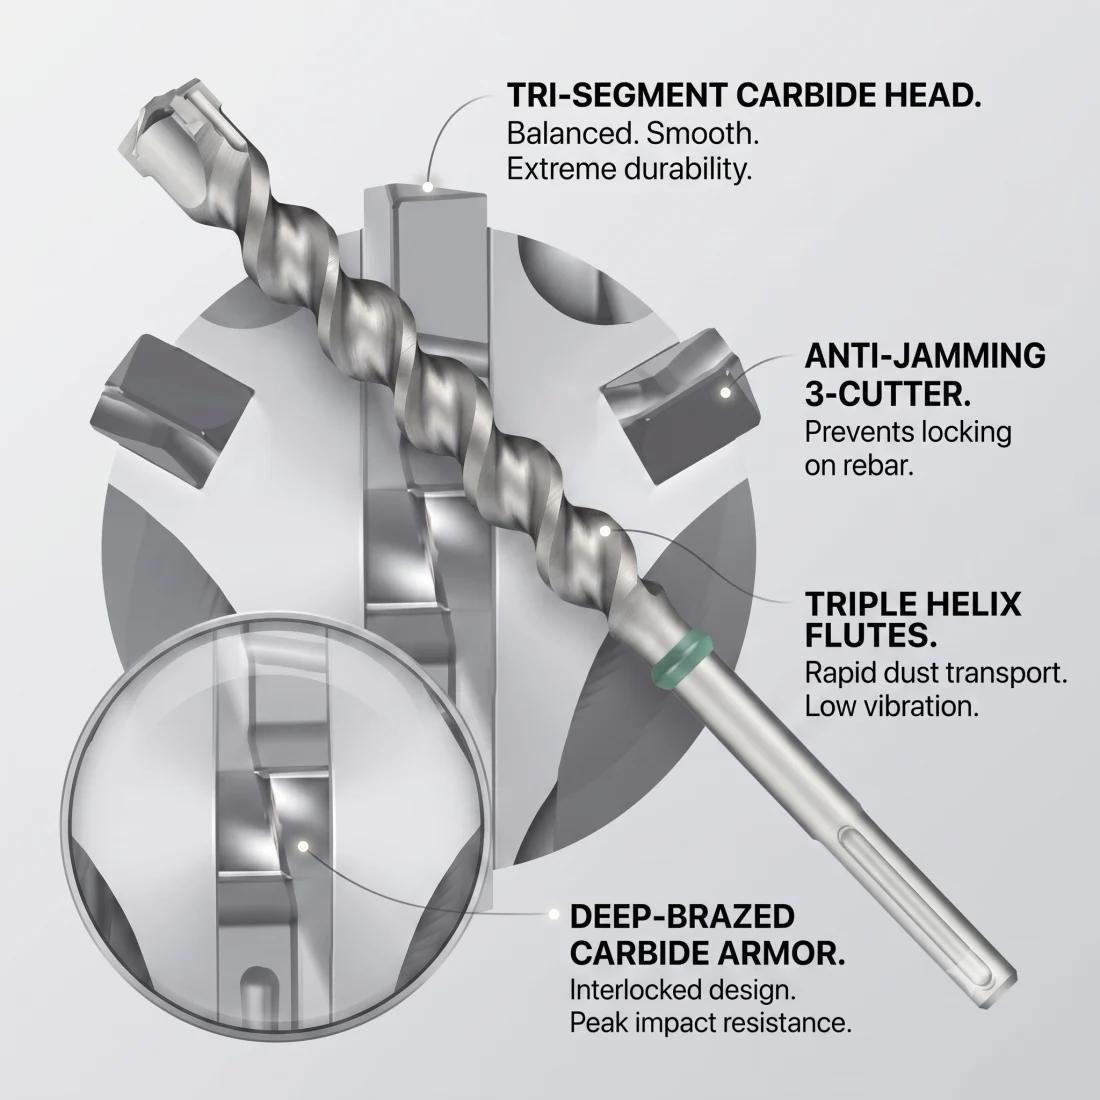
Le carbure peut être soit une seule pièce massive pressée/frittée près de la forme Y et rectifiée (utilisée aux plus petits diamètres SDS-Plus où la section ne permet pas trois plaquettes brasées distinctes), soit trois segments carbure distincts brasés individuellement à 120° dans un corps en acier (utilisé aux plus grands diamètres SDS-Max où la section accueille des pièces individuelles plus épaisses). Les deux constructions produisent la même empreinte géométrique mais exigent des capacités de fabrication très différentes — une distinction qui structure tout le paysage OEM que nous couvrons ci-dessous.
La logique structurelle de trois lames à 120° est simple : un triangle est l'ensemble de contact stable minimal. Un 2-lames bascule entre ses deux arêtes diamétrales quand l'une rencontre un granulat plus dur ou une armature. Un 4-lames peut être surcontraint sur contact inégal et déraper. Trois lames à 120° ont toujours au moins deux arêtes chargées simultanément, distribuant la force d'impact tout en gardant le foret centré au contact de l'armature.
Le Trijet Ultimate de Heller : d'où vient le standard
La géométrie Y-Cutter provient de Heller Tools GmbH (Dinkelsbühl, Allemagne), qui affine le concept à trois taillants à 120° depuis plus de dix ans. Dans le catalogue Heller actuel, c'est une seule gamme — Trijet Ultimate — construite autour de la pointe brevetée « Trijet », dans les deux types d'emmanchement :
- Trijet Ultimate SDS-Plus — Ø5–30 mm.
- Trijet Ultimate SDS-Max — Ø12–50 mm.
C'est une gamme, pas deux produits. (Heller détachait autrefois les grands diamètrès SDS-Max sous le nom Enduro Y-Cutter, et certains revendeurs l'emploient encore ; le catalogue actuel les regroupe sous Trijet Ultimate et réserve désormais « Enduro » à sa gamme de burins. « Enduro Y-Cutter SDS-Max » désigne donc le Trijet Ultimate SDS-Max.)
Le problème que résout la conception est l'engagement du ferraillage : quand un 2 taillants frappe une armature de biais, l'arête d'attaque peut dévier et faire riper le trou, ou le seul tranchant de burin cale et arrache le carbure. La pointe Trijet met plus d'arêtes en contact, réduisant la contrainte par arête au contact du ferraillage, plus une pointe à double centrage qui améliore la morsure initiale sur béton lisse. Le catalogue Heller annonce la plus longue durée de vie en béton et ferraillage ; d'anciens documents Heller citaient jusqu'à ~9× la durée de vie au ferraillage d'un 2 taillants classique — un chiffre marketing dont la valeur absolue est discutable mais dont le sens est cohérent avec la physique.
Les versions européennes portent aussi la certification PGM (Prüfgemeinschaft Mauerbohrer, l'organisme allemand d'essai des forets à maçonnerie), un point de référence indépendant que des fabricants de plusieurs pays, Chine comprise, ont aussi atteint. Le réseau de distribution de Heller est dense — en direct plus des spécialistes comme DFS Fixings (UK), drills-oren.com (DE), Reichelt (DE), KC Tool (importateur US) et Multifix (ZA) — d'où le fait qu'une recherche « Y-Cutter SDS-Max » renvoie des images Heller depuis une douzaine de domaines de revendeurs. La marque paraît omniprésente parce que Heller distribue largement, pas parce qu'elle est le seul acteur.
Deux constructions carbure, une géométrie : monobloc vs multi-pièces selon le diamètre
Le fait technique le plus négligé de la famille Trijet Ultimate : le même tracé à trois taillants à 120° est construit en deux constructions carbure différentes — et la séparation se fait selon le diamètre, pas selon l'emmanchement. Heller signale les grandes tailles dans son catalogue par un astérisque : « conçu avec carbure multi-pièces ».
| Propriété | Carbure monobloc (petit Ø) | Carbure multi-pièces brasé (grand Ø, * Heller) |
|---|---|---|
| Où cela apparaît | Sous ~Ø20 mm — la plupart des SDS-Plus et les plus petits SDS-Max | ~Ø22 mm et au-delà — dans les deux, SDS-Plus (22–30 mm) et SDS-Max |
| Construction de la tête carbure | Carbure monobloc, pressé/fritté en Y quasi net, puis rectifié CNC | Segments carbure distincts, brasés un par un à 120° dans un corps acier |
| Identification visuelle sur échantillon | Tête carbure lisse et unifiée — aucune soudure de brasage visible | Segments carbure nettement séparés par des cordons de brasure cuivrés à 120° |
| Seuil d'équipement | Rectification carbure CNC 4 axes + un fournisseur métallurgie des poudres capable de presser l'ébauche en Y | Montage de brasage multi-positions avec contrôle de coplanéité + rectification CNC de pointe pour le faux-rond TIR |
| Pourquoi c'est inévitable | Au petit diamètre, pas de section pour des pièces distinctes d'épaisseur utile — seule voie : rectifier la géométrie depuis un bloc plein | Au grand diamètre, place pour des segments indépendants plus épais ; sous fortes charges de choc, des segments distincts absorbent mieux l'énergie par pièce qu'un bloc unifié |
Cette séparation a des conséquences OEM directes. Une usine dotée d'une rectification carbure CNC 4 axes et d'une fonderie carbure compétente peut produire les têtes monobloc (petits diamètrès) — mais sans montage de brasage multi-positions ni rectification de coplanéité, elle ne peut produire les têtes multi-pièces (grands diamètrès) à une qualité acceptable, et l'inverse vaut aussi. Une affirmation de « capacité Y-Cutter » doit être qualifiée par la construction réellement disponible en interne — et vérifiée par inspection d'échantillon.
Conséquence visuelle à l'achat : une tête de grand diamètre doit montrer clairement des segments distincts séparés par des cordons de brasure cuivrés à 120° ; une tête de petit diamètre doit ressembler à une forme carbure homogène sans soudure. Si un échantillon de grand diamètre paraît unifié, c'est soit une autre géométrie, soit une vente non conforme à ce qui était annoncé.
Y-Cutter Heller vs tête multi-segments : deux façons de vaincre l'armature
Le Y-Cutter n'est pas la seule réponse premium à l'armature — l'autre est la tête multi-segments (notre ZHMAX-7 en est une). Les deux sont des têtes multi-taillants brasées, toutes deux faites pour empêcher un 2 taillants de s'accrocher et de casser sur l'armature, mais elles y parviennent avec une géométrie différente — et la différence décide laquelle un acheteur doit spécifier.
Le Y-Cutter dispose trois lames carbure à 120° autour d'une pointe auto-centrante. Au moins deux taillants sont toujours engagés, la pointe maintient le foret centré, et, selon Heller, la triple lame reste centrée au contact de l'armature sans dévier. La tête multi-segments fait plutôt courir une lame principale pleine largeur sur le diamètre, plus deux taillants latéraux inclinés placés derrière : de face elle ressemble à un 4 taillants, mais elle est asymétrique. La lame principale prend une bouchée pleine largeur — rapide en béton propre — tandis que les taillants latéraux dégagent les angles et empêchent le foret de s'accrocher à l'armature.
| Aspect | Y-Cutter Heller (3 lames 120°) | Tête multi-segments (SDS max-7 / ZHMAX-7) |
|---|---|---|
| Disposition des taillants | 3 lames carbure à 120° autour d'une pointe auto-centrante | 1 lame principale pleine largeur + 2 taillants latéraux inclinés |
| Action de coupe | ≥2 taillants toujours engagés ; reste centré au contact de l'armature | Bouchée pleine largeur de la lame principale + taillants latéraux dégageant les angles |
| Optimisé pour | Armature d'abord — centrage dans la plage d'ancrage 16–35 mm | Vitesse en béton propre d'abord, avec protection contre l'armature |
| Difficulté de fabrication | Tête brasée la plus dure : 3 segments coplanaires à 120° (±0,05 mm), affûtage concentrique 3 goujures (TIR ≤0,02 mm) | Également brasé multi-pièces, mais lame principale + 2 segments latéraux plus tolérants à braser et affûter |
| Usage idéal | Béton armé, ancrages structurels | SDS-Max rapide général avec armature occasionnelle, plage de diamètres plus large |
Aucune n'est « meilleure » dans l'absolu — elles résolvent un travail légèrement différent. Le Y-Cutter échange un peu de vitesse pure en béton contre un meilleur centrage sur l'armature ; la tête multi-segments échange la symétrie parfaite à trois lames contre une bouchée pleine largeur plus rapide et une tête plus facile à construire en qualité. Zhonghuan fabrique le Y à 3 lames (120°) en tête carbure intégrale — SDS-Plus Ø3–20 mm et petits SDS-Max jusqu'à environ Ø25 mm. Pour les SDS-Max de plus grand diamètre, notre réponse est la tête multi-segments ZHMAX-7 fabriquée en YG11C avec un contrôle de procédé documenté. Le ZHMAX-7 appartient à la même classe de construction que le Bosch SDS max-7 : un 4 taillants segmenté à inserts multiples, différent d'un 4 taillants monobloc et d'une tête carbure monobloc intégrale. Aucune des deux têtes brasées n'est une tête de coupe d'armature — une tête segmentée à inserts multiples franchit l'armature à peine mieux qu'un 4 taillants ordinaire, et les meilleures voies en cas de contacts fréquents sont le six-taillants et la tête carbure intégrale.
Le sweet spot 16–35 mm — là où la géométrie en Y est la plus payante
Des facteurs géométriques et économiques concentrent le Y-Cutter dans une bande de diamètres spécifique :
| Plage de diamètres | Géométrie dominante | Pourquoi |
|---|---|---|
| 5–12 mm | 2-lames biseau | Section insuffisante pour trois plaquettes carbure distinctes |
| 12–16 mm | Tête en croix 4-lames ou tête carbure intégrale | Y-Cutter possible mais la tête en croix est plus rapide en béton propre |
| 16–35 mm ★ | Sweet-spot Y-Cutter | Trois lames tiennent, l'évacuation fonctionne, le gain sur armatures domine |
| 35–50 mm | 4-lames ou tête intégrale segmentée | Motif de cannelures symétrique nécessaire pour l'écoulement des copeaux à grand diamètre |
| Au-dessus de 50 mm | Tête intégrale segmentée ou carottage | L'économie de la tête carbure massive change, le carottage diamant entre en concurrence |
La fenêtre 16–35 mm est exactement là où s'effectuent la plupart des poses d'ancrages structurels, le perçage d'armatures rapportées et les travaux d'ancrages chimiques. Ce n'est pas un hasard — Heller et les autres spécialistes premium SDS-Max qui ont adopté la géométrie ont optimisé le Y-Cutter pour la plage de diamètres en béton armé au plus haut volume dans la construction professionnelle. Heller catalogue en fait le Trijet Ultimate SDS-Max jusqu'à Ø50 mm — cette plage est celle où l'avantage du Y face au ferraillage est le plus grand, pas sa seule étendue.
Le défi du brasage et de la rectification (construction multi-pièces brasée)
Cette section couvre les défis de fabrication de la construction multi-pièces brasée (les grands diamètres, marqués d'un astérisque par Heller). La construction monobloc frittée suit un chemin de fabrication différent — rectification CNC carbure 4 axes d'une ébauche pressée proche de la forme finale — que nous avons couvert dans la section deux-constructions ci-dessus.
Pour la construction multi-pièces brasée : le concept géométrique est simple. La fabrication ne l'est pas. Un foret 2-lames a une plaquette carbure : la déposer dans la fente fraisée, chauffer par induction, faire couler la brasure argent-cuivre, terminé. Une tête Y-Cutter multi-pièces a trois plaquettes distinctes qui doivent être :
- Positionnées exactement à 120° dans trois fentes usinées indépendamment, chacune maintenue à quelques dizaines de micromètres de l'angle nominal.
- Maintenues coplanaires à l'apex de la pointe à ~0,05 mm pour que les trois arêtes se rejoignent proprement à l'axe central. Un décalage ici produit une pointe qui oscille dans le trou.
- Brasées simultanément ou en séquence contrôlée — avec un gabarit 3 positions au poste de brasage — pour éviter de faire fondre les joints précédents quand on chauffe les joints suivants. Un brasage séquentiel mono-poste est techniquement possible mais introduit une contrainte de cyclage thermique dans les joints déjà finis.
- Rectifiées concentriquement sur une rectifieuse de pointe CNC pour que le cercle de coupe tourne droit à ~0,02 mm de TIR. Une rectification à 3 arêtes exige soit trois passages de rectification indexés, soit une seule passe à meule de forme — toutes deux exigeant plus de précision qu'un montage 2-lames.
C'est pourquoi une tête Y-Cutter brasée multi-pièces est un vrai test de capacité pour toute usine. Elle exige un gabarit de brasage 3 axes dédié (ou une cellule robotisée avec positionnement par vision) et une rectifieuse de pointe CNC, deux investissements en capital que les petits ateliers évitent. Une usine qui liste le Y-Cutter à son catalogue mais cite les mêmes MOQ et délais qu'un 2-lames sous-traite presque certainement la tête — ou revendique une capacité qu'elle n'a pas réellement en interne.
Pourquoi le Y-Cutter exige YG11C
Les têtes Y-Cutter sont presque toujours associées au carbure de tungstène YG11C (11 % Co gros grain). Le raisonnement comporte deux volets :
La plage de diamètres entraîne l'énergie d'impact. La fenêtre 16–35 mm où le Y-Cutter domine correspond aux marteaux de classe SDS-Max délivrant 10–20 J par coup — substantiellement plus haut que les 2–3 J typiques du SDS-Plus. Une énergie d'impact par coup plus élevée signifie une contrainte de pic plus élevée vue par chaque arête carbure au premier contact avec un granulat ou une armature.
La charge asymétrique crée des surcharges transitoires. Contrairement à un 4-lames symétrique qui présente toujours deux arêtes opposées à la pièce, un Y-Cutter pivoté à un instant où une seule arête rencontre l'armature (les deux autres dans le béton) crée un déséquilibre de couple et un pic de contrainte court sur l'arête chargée. Les nuances à faible cobalt (YG6, YG8) sont plus dures mais plus fragiles — elles s'écaillent sous ces transitoires. YG11C échange un peu de dureté contre le volume de liant nécessaire pour absorber l'impact sans écaillage.
La logique de sélection de nuance carbure est la même que pour le SDS-Max premium en général : l'écaillage de pointe sur armature est le mode de défaillance dominant en service, et l'écaillage de pointe favorise les nuances à plus haut Co et grain plus grossier. Les nuances inférieures comme YG6 ont encore un marché, mais c'est dans le perçage rotatif de carrelage à grain fin — pas dans les forets SDS Y-Cutter.
Au-delà du Y-Cutter : deux niveaux premium souvent confondus
Au-dessus du Y-Cutter se trouvent deux constructions premium distinctes que les textes marketing mélangent systématiquement. Les distinguer est la chose la plus utile qu'un acheteur puisse faire en lisant les fiches techniques SDS-Max :
- Carbure multi-segmenté — la classe Bosch SDS max-7. Une tête multi-taillants brasée : une lame principale flanquée de deux taillants latéraux inclinés, qui se lit comme un 4-taillants de face mais est asymétrique. Le carbure est brasé dans une tête en acier — la même famille d'assemblage qu'un Y-Cutter brasé, avec une disposition d'arêtes différente. Toute usine sérieuse de carbure brasé peut la produire ; ce n'est pas le fossé qu'on imagine.
- Tête carbure intégrale — la classe Bosch SpeedXtreme / SDS max-8X. Une tête carbure monobloc : toute la pointe de coupe est un seul bloc de carbure de tungstène fritté, joint au corps en acier sans soudure de brasage. Bosch l'assemble par soudage par diffusion (son procédé propriétaire IDS) ; d'autres atteignent le même résultat sans joint par soudage par friction ou par friction résistive (RFW).
Ce ne sont pas deux niveaux de qualité d'un même produit — ce sont des constructions différentes pour des priorités différentes. Le carbure multi-segmenté conserve la ténacité et l'économie réparable d'une tête brasée tout en ajoutant des taillants latéraux pour le ferraillage ; la tête carbure intégrale échange le risque du joint brasé contre un volume de carbure et une capacité thermique maximaux à la pointe, à un coût plus élevé. Les revendications SpeedXtreme de Bosch (5× la durée de vie, plus rapide, moins de vibration), comme les 9× de Heller, sont les données du fabricant — la logique est solide, le multiplicateur absolu est du marketing.
Tête carbure monobloc : préciser la gamme réelle
La tête carbure monobloc supprime les brasures entre inserts distincts, mais exige toujours une liaison contrôlée au corps en acier. Zhonghuan propose actuellement ZHMAX-8 SDS-Max Ø4–25 mm par soudage par friction-résistance. C’est notre gamme validée, non une limite physique de l’industrie. Bosch publie EXPERT SDS max-8X à tête monobloc en Ø32 mm. Construction, procédé d’assemblage et diamètre se vérifient par référence ; le procédé d’une marque ne se déduit pas de l’apparence. La même voie à tête carbure intégrale porte aussi notre Y à 3 taillants (120°) en SDS-Plus Ø3–20 mm et en petits SDS-Max jusqu’à environ Ø25 mm.
Pour une marque propre, indiquez diamètre, longueur utile, perforateur, support et exposition aux armatures. Nous fixons sur plan nuance, liaison tête-acier, faux-rond et réception des échantillons, puis sélectionnons ZHMAX-7 à plusieurs inserts ou ZHMAX-8 à tête monobloc.
Spécifier le Y-Cutter pour les programmes OEM
Pour les distributeurs et acheteurs en marque propre évaluant une ligne Y-Cutter (3 taillants) pour une gamme SDS-Plus ou SDS-Max :
- Spécifiez la construction que vous achetez. La tête monobloc (petit diamètre, carbure plein rectifié) et la tête multi-pièces (grand diamètre, segments brasés) exigent des capacités d'usine totalement différentes. N'acceptez pas un « Y-Cutter » générique — le fournisseur doit identifier quelle construction correspond au diamètre recherché.
- Pour l'approvisionnement monobloc : vérifiez la rectification carbure CNC 4 axes et la relation avec le fournisseur métallurgie des poudres (qui presse l'ébauche en Y). Demandez quelle fonderie carbure — une usine qui dit « on fabrique nous-mêmes » sans nommer de fonderie sous-traite presque sûrement ou substitue des ébauches cylindriques standard.
- Pour l'approvisionnement multi-pièces (brasé) : vérifiez le montage de brasage multi-positions (photo ou vidéo du gabarit réel), le contrôle de coplanéité sous 0,05 mm et la rectification CNC de pointe pour un faux-rond TIR sous 0,02 mm. Évitez les usines qui cotent un multi-taillants brasé au prix d'un 2 taillants — c'est structurellement impossible dans une usine bien gérée.
- Spécifiez la nuance de carbure. Poudre vierge YG11C pour béton armé et ferraillage lourd. Évitez le YG8C dans un Y-Cutter — la teneur en cobalt est limite pour les charges de choc de cette géométrie, surtout dans la construction brasée où chaque segment porte des pics de charge asymétriques.
- Inspectez visuellement les échantillons. Les têtes de grand diamètre doivent montrer clairement des segments distincts séparés par des cordons de brasure cuivrés à 120°. Les petites têtes doivent ressembler à une forme carbure homogène sans soudure. Un écart entre diamètre et construction est un signal.
- Pour les applications au-delà de ~35 mm ou à contact ferraillage lourd soutenu, pesez plutôt un six-taillants ou un carbure pleine tête ; un 4 taillants multi-segments franchit l'armature à peine mieux qu'un 4 taillants ordinaire. Le surcoût est réel, mais en travail exigeant l'écart de durée de vie dépasse le saut du 2 taillants au Y-Cutter.
Le Y-Cutter est une catégorie crédible à vraie profondeur d'ingénierie — l'argument « plus longue durée de vie » de Heller est atteignable quand nuance de carbure, brasage ou rectification monobloc et géométrie de pointe sont tous correctement exécutés. Mais le nom de la géométrie sur une étiquette est le début de la conversation, pas la fin : la bonne question est quelle usine a réellement investi dans l'équipement, les relations fournisseurs carbure et la discipline d'inspection — et quelle construction (monobloc ou brasée) vous recevez réellement.
Programmes d'approvisionnement associés
Si vous approvisionnez cette ligne de produits pour un distributeur, importateur ou canal de marque privée, ces programmes OEM et de gros couvrent les questions d'approvisionnement que les acheteurs posent généralement ensuite.
- Fabricant de forets SDS & approvisionnement de gros pour distributeurs — Approvisionnement OEM et de gros en forets SDS pour importateurs, distributeurs et marques d'outillage : SDS-Plus, SDS-Max, plaquettes carbure, têtes 2-lames et 4-lames, conditionnement.
- Forets SDS-Plus pour pose d'ancrages dans le béton — Forets à percussion SDS-Plus de précision pour trous d'ancrages mécaniques et chimiques dans le béton et la maçonnerie.
- Coffrets de forets SDS-Plus en marque privée & conditionnement OEM — Programme de coffrets de forets SDS-Plus en marque privée pour détaillants, importateurs et marques d'outillage en ligne.


