

同一分体十字头家族,两种几何配置
你提供的两种刀头都属于分体式 X-Type,也就是十字四刃家族。两者的合金部件数量相同,真正值得比较的是主刀片、侧镶片、钢体安装座及排屑入口如何配合。
我们的 ZHMAX-7 以全宽主合金刀片加两片倾斜、轴向后置侧镶片,面向重型钢筋混凝土与深孔工况。本文把它与旁边展示的紧凑侧镶片参考配置比较,并将可见差别转成图纸和实测字段。
四个切削刃可以来自三个合金部件:主刀片形成两个主要切削刃,每个侧镶片贡献一个外围切削刃。“分体”指部件分别钎焊固定在钢制头部,属于永久连接,并不是金属加工铣刀那种可更换转位刀片。
六张参考图片如何分组
| 参考组 | 图片编号 | 可见配置 |
|---|---|---|
| 紧凑侧镶片十字头参考组 | 1、5、6 | 连续屋脊状主刃轮廓,侧镶片外露面较集中于头部端面附近 |
| ZHMAX-7 主副刃分层配置 | 2、3、4 | 全宽主刃、倾斜侧镶片,以及侧刃相对主刃的轴向位置变化 |
分组依据是装配几何,不能按铜色/灰色或猜测品牌分组。端面的十字是静态刃排列,旋转时外径定径刃扫出圆形包络,并不是设计成钻十字孔。
紧凑侧镶片十字头参考
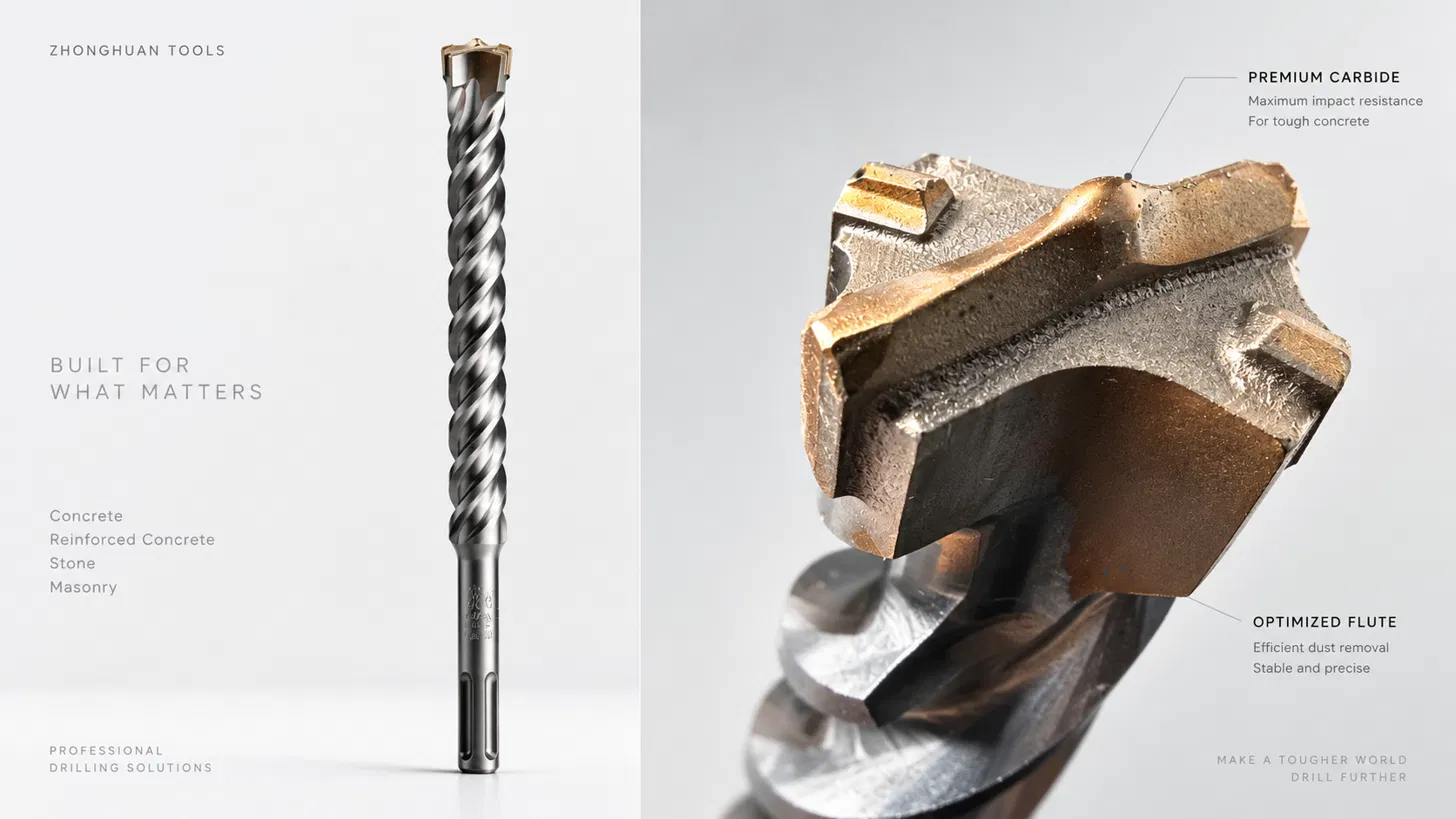
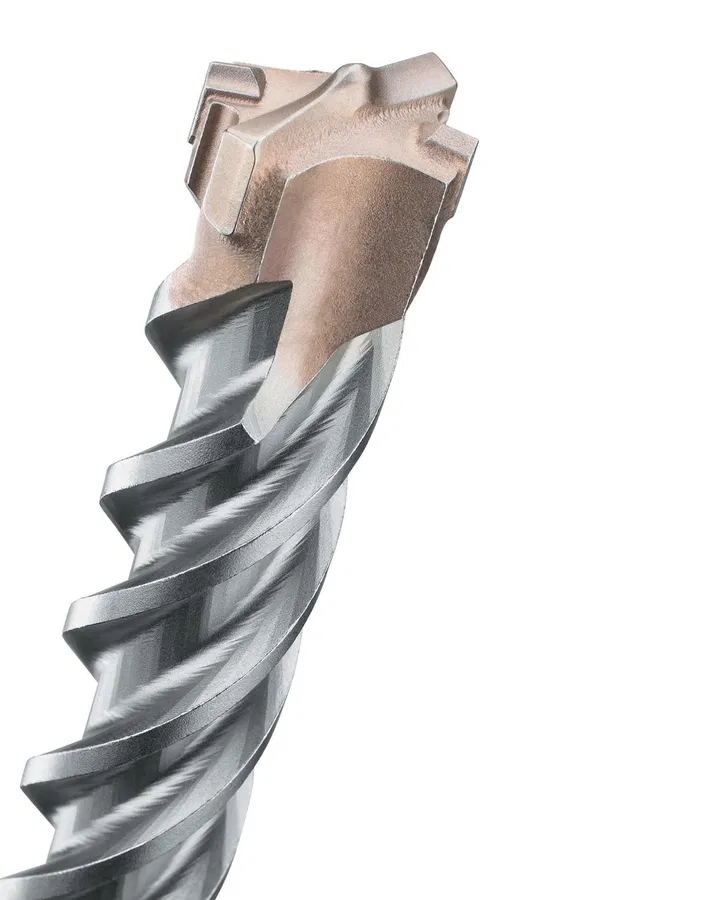
参考图 1 展示装配刀头与钻体。“紧凑”描述可见的侧镶片布置,不代表已经测量其总长度。
ZHMAX-7 主刀片与侧镶片
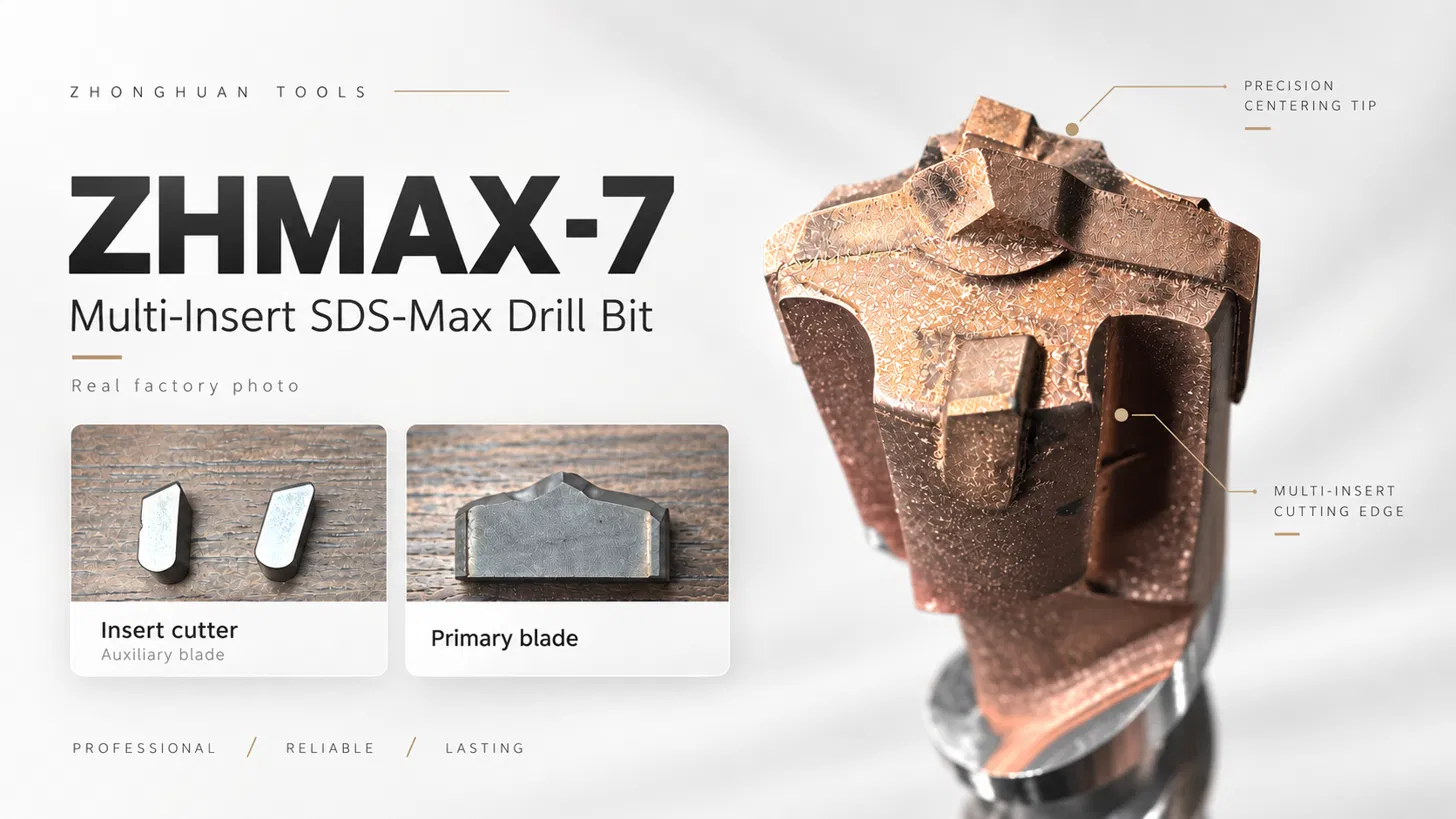
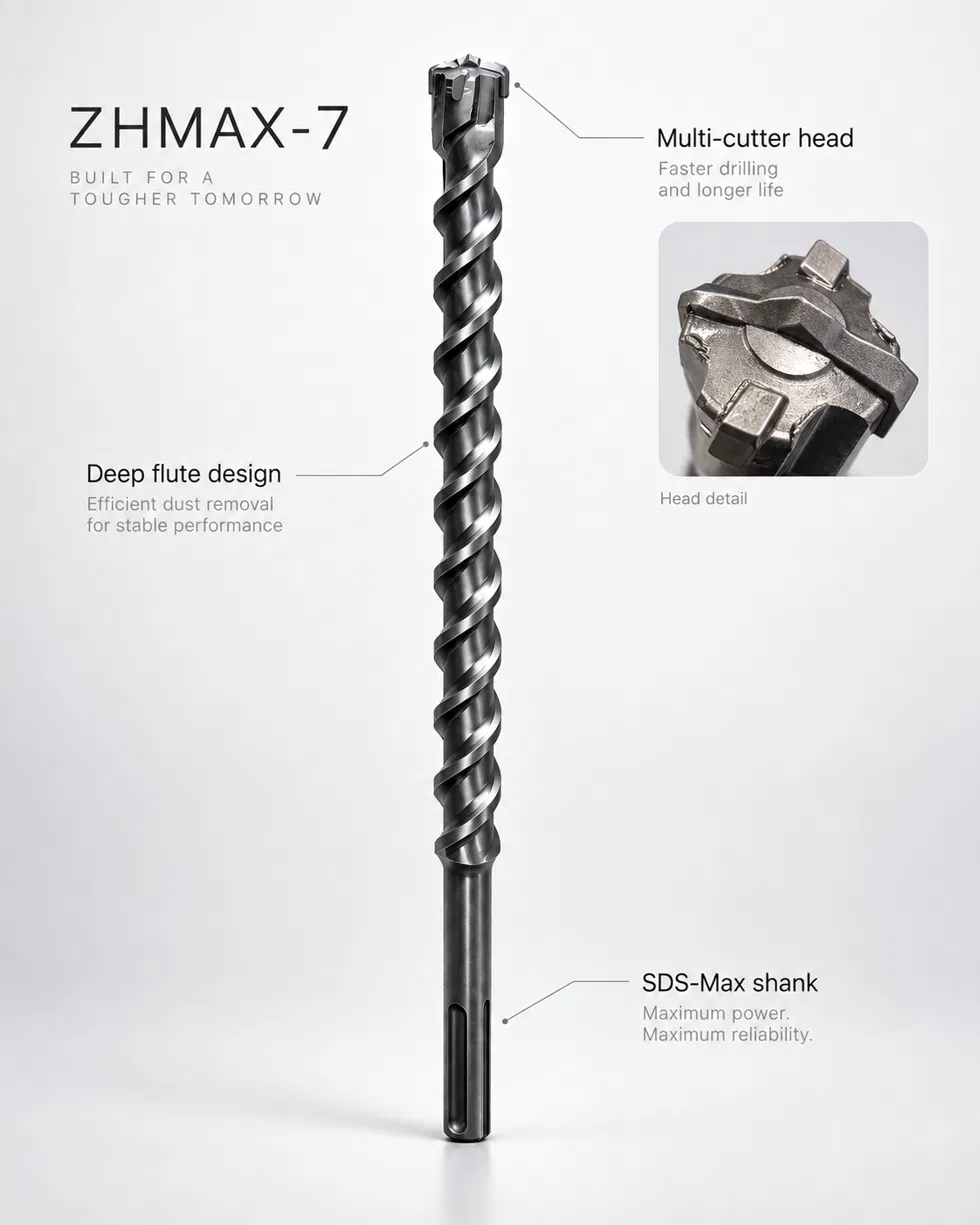
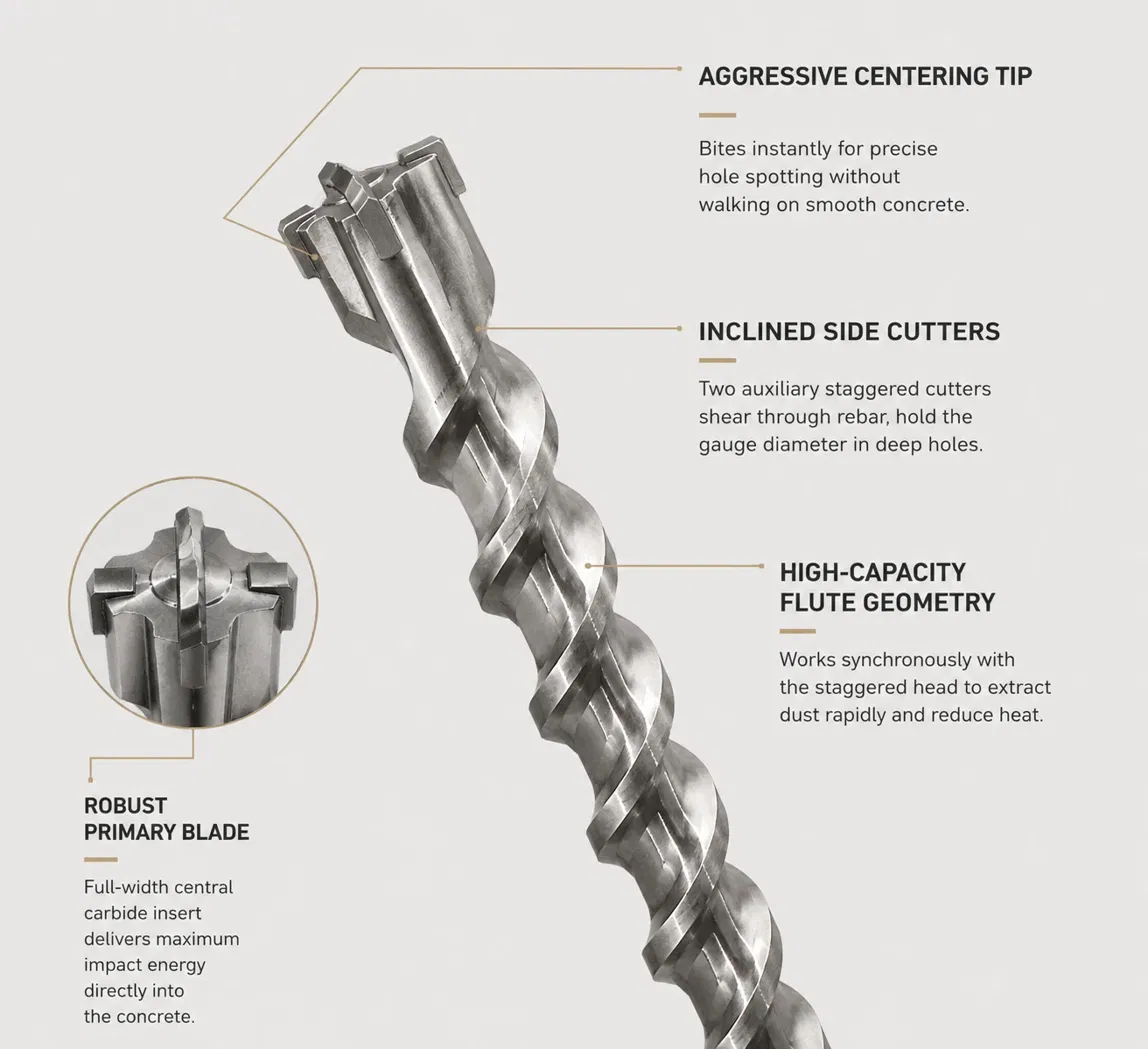
装配刀头与散件图可识别全宽主刀片和两个侧镶片。不同图片框不能直接当作同一测量比例。
切削几何的区别在哪里
| 比较字段 | 紧凑参考配置 | ZHMAX-7 配置 | 图纸或实物测量 |
|---|---|---|---|
| 主刀片轮廓 | 屋脊状切削轮廓,中心存在高点 | 全宽主刀片;参考视图可见中心和台阶/让位轮廓 | 中心尖高度、刃口角度及切削刃后方让位 |
| 侧镶片倾角 | 外露面较紧凑,朝向按具体设计确认 | 有明确安装方向的倾斜侧镶片 | 每片倾角及其相对旋转方向的位置 |
| 轴向后置 | 侧刃同样可见低于主刃,后置不是某一组独有 | 两片侧镶片相对主切削刃轴向后置 | 在实际直径上测量主副刃高度差 |
| 外径定径几何 | 外围切削角确定旋转切削直径 | 外围刃与支撑配合孔径保持 | 径向伸出、定径刃长度及磨损路径 |
| 合金支撑 | 有效支撑位于钢体安装座内 | 独立主刀片座和侧镶片座支持分层几何 | 座槽深度、贴合面与受支撑合金截面 |
定心作用来自先接触材料的合金尖与切削几何。中心周围的圆形亮面可能属于支撑或让位轮廓,单看圆形外观不能认定有独立的“圆台定心”机构。
可见侧面更长,可能说明外露轮廓不同,但不能据此得到埋入长度或有效钎焊面积。应比较散件与真实安装座图纸。两种结构仍都是一个主部件加两个侧部件。
孔径保持与排屑要看整支钻头
刀头几何决定冲击先在哪里参与切削,排屑过渡决定破碎混凝土和钢屑从哪里离开。在同一标称直径下比较刀头开放空间、进槽喉口、槽截面、螺距与钢体芯部。
ZHMAX-7 将主副刃分层参与切削与开放刀头空间、配套排屑槽结合,用于持续深孔排屑和稳定跟踪。斜视照片上“看着槽更大”不是容积测量,槽容量与芯部强度应一起比较。
孔径保持是外围刃磨损后,成孔尺寸仍符合约定要求的能力。它受到合金、定径刃几何、支撑、磨蚀骨料及钻孔配置影响,不能只由副片长短决定。
比较安装座与连接,不按颜色分等级
铜色与灰色可能来自连接工序外观、表面处理、光照或图片处理。约定表面状态与合金牌号、头部结构分别记录,颜色不能当作合金硬度或焊接强度等级。
我们的 ZHMAX-7 把主副片安装座几何与受控气氛网带炉钎焊协调起来。有效贴合、配合间隙、钎料分布和检验,比肉眼看到的焊缝长短更有意义。
两种参考设计都包含三个合金部件。材料成本按实测合金体积与牌号比较,制造成本还要考虑座槽加工、工装、装配方向、工时和良率。成本比较依据两套图纸与 BOM,不直接假定某种配置一定更贵。
围绕钻孔任务选择配置
| 钻孔任务 | 比较重点 | 配置决策 |
|---|---|---|
| 常规混凝土与砌体孔 | 受控起钻、成孔时间、排屑与工具成本 | 在相同孔径和伸入长度下比较紧凑参考头与选定 ZHMAX-7 |
| 钢筋混凝土 | 稳定切入钢筋、卡顿、刃口损伤与孔径保持 | ZHMAX-7 是我们的重型钢筋混凝土系列,具体型号匹配钢筋交叉位置与机器 |
| 深孔与磨蚀骨料 | 进槽喉口、排屑、直线度与磨损后孔径 | 整套头身一起评估,保持相同集尘和退钻流程 |
| 批量锚栓孔 | 每支工具合格孔数与成孔成本 | 按批准孔形和实际更换节点选择 |
当前 ZHMAX-7 系列为 Ø16–45 mm、总长 320–920 mm,具体工作长度独立确认;采用 YG11C 合金与热处理 42CrMo 钢体。这些字段描述供货系列,不是对参考照片已经完成的性能测试结果。
可执行的同条件实物验证方案
以下是供工程采购或约定对比批次使用的拟定验证方案,属于测试方法,不是已完成的测试报告。先选两种结构都可提供的直径和工作长度。
- 匹配工具:每种配置至少三支,统一孔径与工作长度。只比较几何时,尽量统一合金牌号、钢材、连接工艺及钻体/槽型;比较完整产品时,记录所有配置差异。
- 匹配机器与操作:同一台电锤、副手柄、规定模式、进给方式与集尘配置。无绳机保持相同电池状态及充电流程,交替钻孔顺序,避免某款始终先打。
- 使用专用试验块:记录混凝土批次和实测强度、骨料,以及钢筋牌号、直径、位置与交叉角。包含素混凝土和可重复的钢筋交叉工况,在获准试验件上完成有意切钢。
- 逐孔记录与测磨耗:记录深度、用时、停转/离合动作、新旧切削直径、约定深度处的孔形、镶片损伤与刀头状态,固定间隔拍照。
- 约定停止节点:按磨耗、直径或损伤限值停止,分别统计完成孔与合格孔,再比较成孔成本和换钻频率。
| 结果字段 | 记录方式 | 解决的问题 |
|---|---|---|
| 钻进速度 | 完成深度 ÷ 实际钻孔时间,两款统一计时边界 | 指定基材与深度下的进尺效率 |
| 钢筋切入 | 受控钢筋区域用时,加停转/离合动作次数 | 指定交叉位置的进尺与稳定性 |
| 孔径保持 | 新旧刀头尺寸和成孔几何,对照批准图纸 | 尺寸敏感孔的有效寿命 |
| 刀头完整性 | 固定间隔记录刃口、安装座与镶片连接照片 | 损伤发展与连接状态 |
| 合格孔成本 | 合格孔对应的工具消耗,加记录的钻孔/换刀人工 | 客户工况下的商业选择 |
下一轮实物对比应在共同直径与同一比例下补充这些视图:
- 两种刀头垂直于轴线的正面图,带尺寸参照。
- 相差 90° 的两个侧视图,显示主刃与副刃高度。
- 主刀片及两个侧镶片散件,配卡尺尺寸;图纸要求左右件时注明方向。
- 钎焊前钢体安装座及约定的接头检验视图。
- 刀头到排屑槽过渡及钻体截面,以及完成对比孔后的相同视图。
把 X-Type 写成明确的生产规格
规格中列明标称孔径、工作长度和总长、主片轮廓、两个侧片倾角、轴向高差、径向定径伸出、合金牌号、安装座、连接工艺、槽型/芯部和表面状态,才能把“X-Type 四刃”转成可重复生产的规格。
初次报价提供孔径、电锤型号与数量即可。参考照片或图纸有助于识别所需配置,我们再确认刀头与钻体规格、打标、包装及交期。
ZHMAX-7 · SDS-Max · ZHMAX-7 OEM
常见问题
两组都算十字四刃吗?
算。在这组比较中,两者都是全宽主刀片加两个独立侧镶片,三个合金部件形成四个有效切削刃。
端面十字代表钻出来是十字孔吗?
不是。十字描述静态刃排列,旋转后外围定径刃扫出圆形切削包络。
两组都是整体合金头吗?
不是。这里比较的是分别钎焊在钢头内的合金部件,一体整体合金头属于另一种结构。
轴向后置是 ZHMAX-7 独有的吗?
不是。紧凑参考头的侧刃也可见低于主刃,应比较实际高差、倾角与径向位置,而不是把任意后置都当成独有设计。
副片看起来更长就一定寿命更长吗?
单个尺寸不能保证寿命。应按约定磨耗和孔径限值,比较受支撑合金体积、定径几何、牌号、连接及完整钻孔配置。
为什么不按铜色和灰色分等级?
连接外观、表面处理、光照和图片处理都可能改变颜色。结构应由刀头几何、材料规格与检验识别。
中环对重型钢筋混凝土和深孔推荐什么?
我们的 ZHMAX-7 结合全宽主刀片、两片倾斜且轴向后置侧镶片,以及匹配的头部/排屑系统。按孔径、工作伸入长度、钢筋与电锤选择具体型号。

