

Eine Kopffamilie, zwei geometrische Ausführungen
Beide Köpfe der gelieferten Gegenüberstellung gehören zur Mehrplatten-X- oder Kreuzkopf-Vierschneiderfamilie. Sie unterscheiden sich nicht durch die Anzahl der Hartmetallkomponenten. Entscheidend ist das Zusammenspiel von Hauptschneide, Seiteneinsätzen, Stahlsitzen und Nutöffnungen.
Unser ZHMAX-7-Programm verwendet eine vollbreite Hartmetall-Hauptschneide und zwei geneigte, axial zurückgesetzte Seiteneinsätze für schweren Stahlbeton und tiefe Bohrungen. Wir vergleichen diese Ausführung mit der kompakten Seiteneinsatz-Referenz und übersetzen die sichtbaren Unterschiede in Zeichnungs- und Prüffelder.
Vier Schneiden können aus drei Hartmetallteilen entstehen: Die Hauptplatte bildet zwei führende Schneiden, jeder Seiteneinsatz eine Umfangsschneide. Geteilte Komponenten werden dauerhaft in den Stahlkopf eingelötet. Es handelt sich nicht um auswechselbare Fräs-Wendeplatten.
Gruppierung der sechs Referenzbilder
| Referenzgruppe | Bilder | Sichtbare Ausführung |
|---|---|---|
| Kreuzkopf mit kompakten Seiteneinsätzen | 1, 5 und 6 | Durchgehendes dachförmiges Hauptschneidenprofil und kompakte sichtbare Seitenflächen nahe dem Kopfende |
| ZHMAX-7 mit gestaffelten Seiteneinsätzen | 2, 3 und 4 | Vollbreite Hauptschneide, geneigte Seiteneinsätze und sichtbarer axialer Versatz zur Hauptkante |
Die Gruppierung folgt der montierten Geometrie, nicht Kupfer-/Graufarbe oder vermuteter Marke. Das Kreuz ist die ruhende Schneidenanordnung; bei Rotation beschreiben die äußeren Maßschneiden eine kreisförmige Hüllfläche. Der Kopf soll keine kreuzförmige Bohrung erzeugen.
Kompakte Seiteneinsatz-Kreuzkopf-Referenz
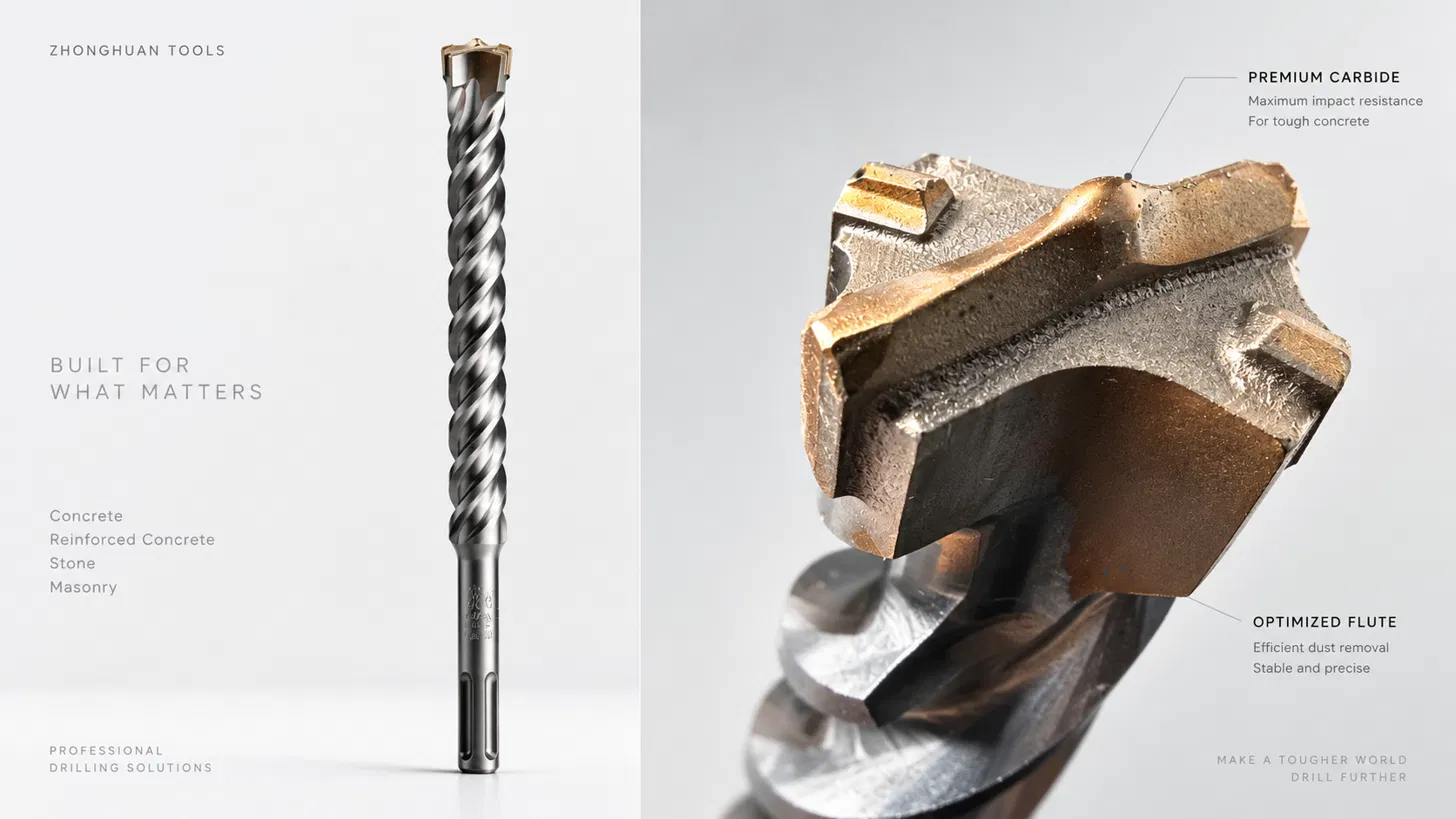
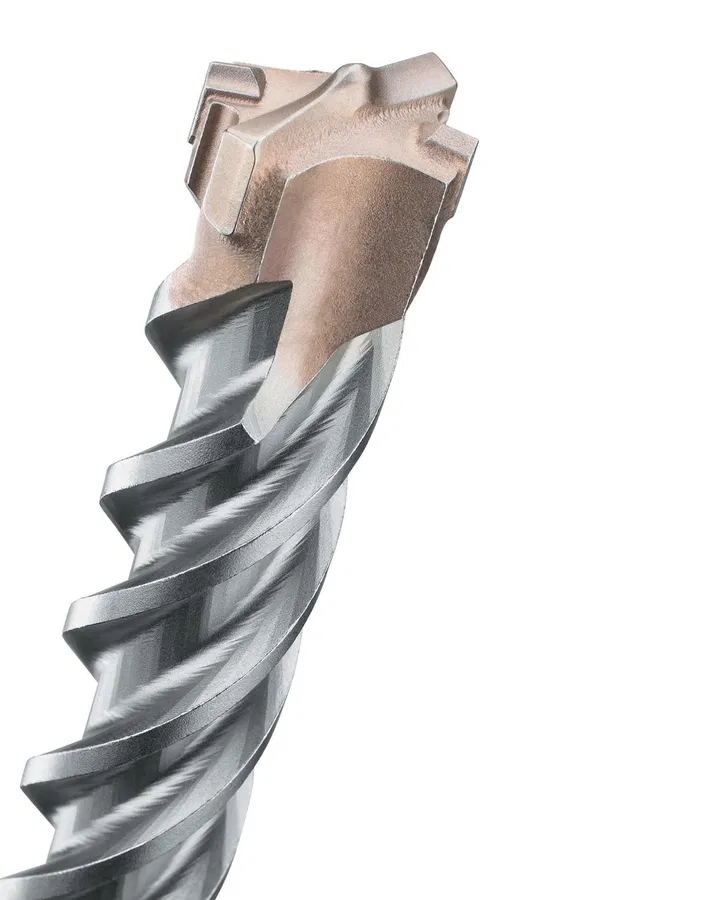
Referenzbild 1 zeigt montierten Kopf und Körper. Kompakt bezeichnet die sichtbare Anordnung, nicht eine gemessene gesamte Einsatzlänge.
ZHMAX-7 Hauptschneide und Seiteneinsätze
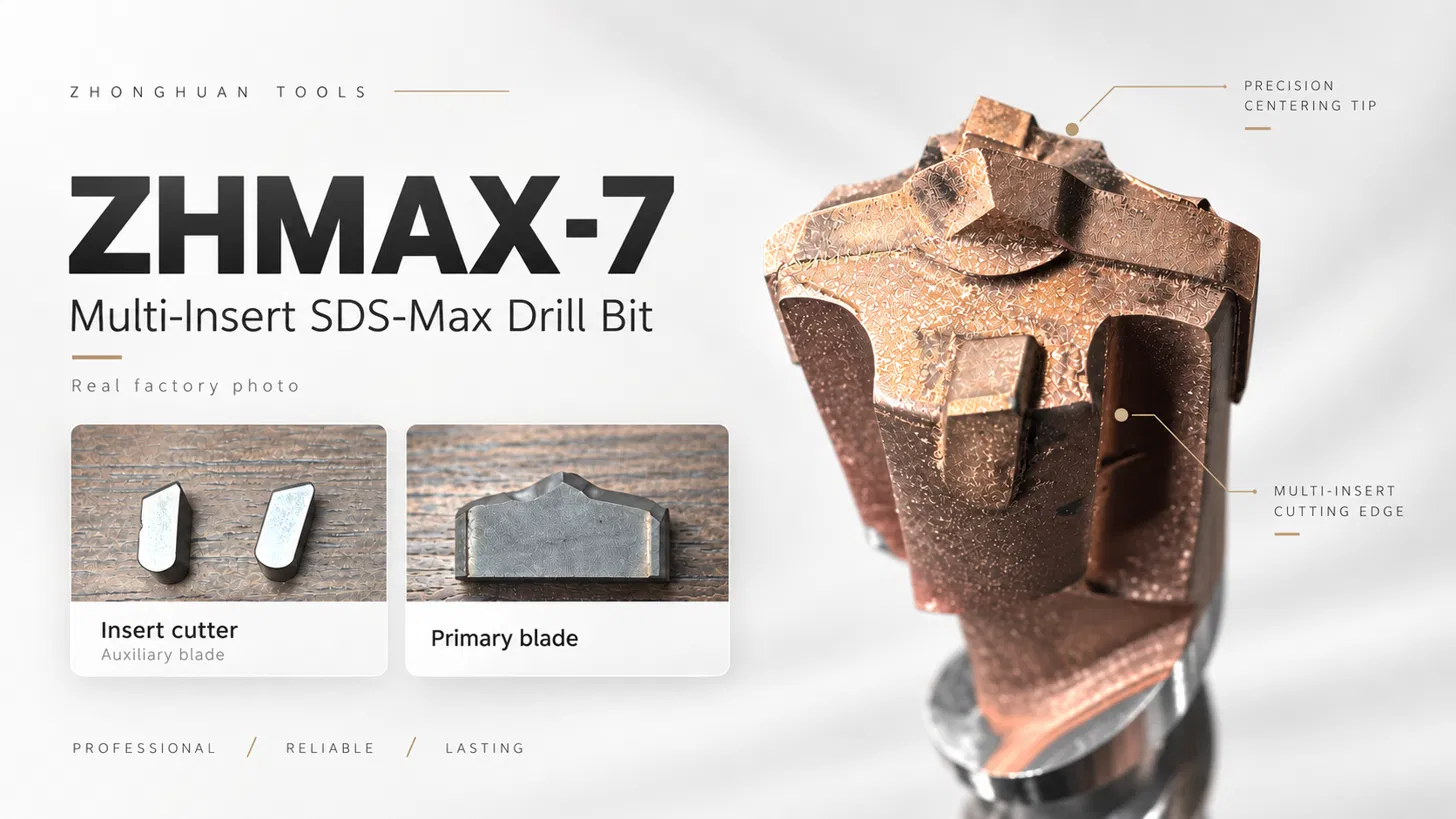
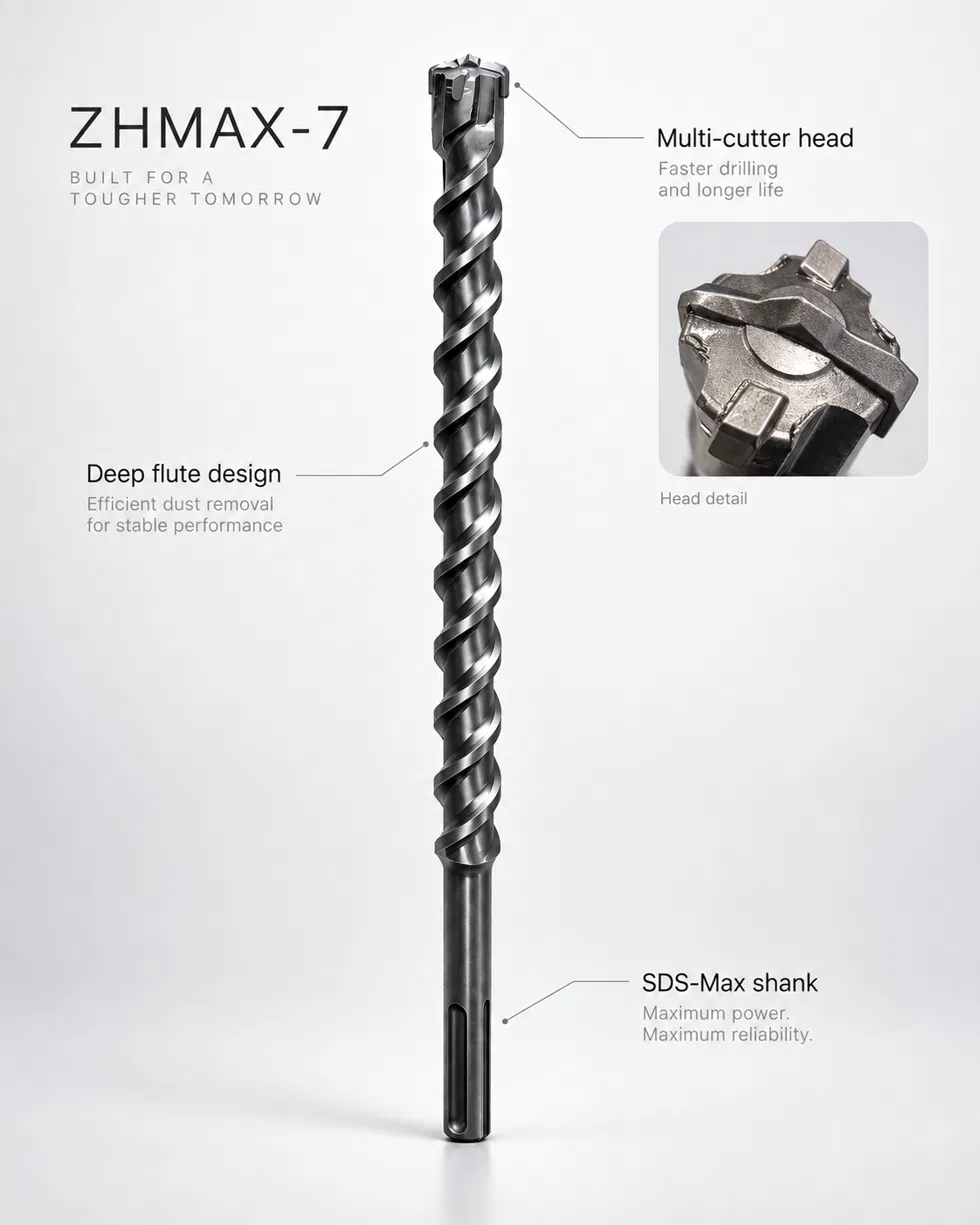
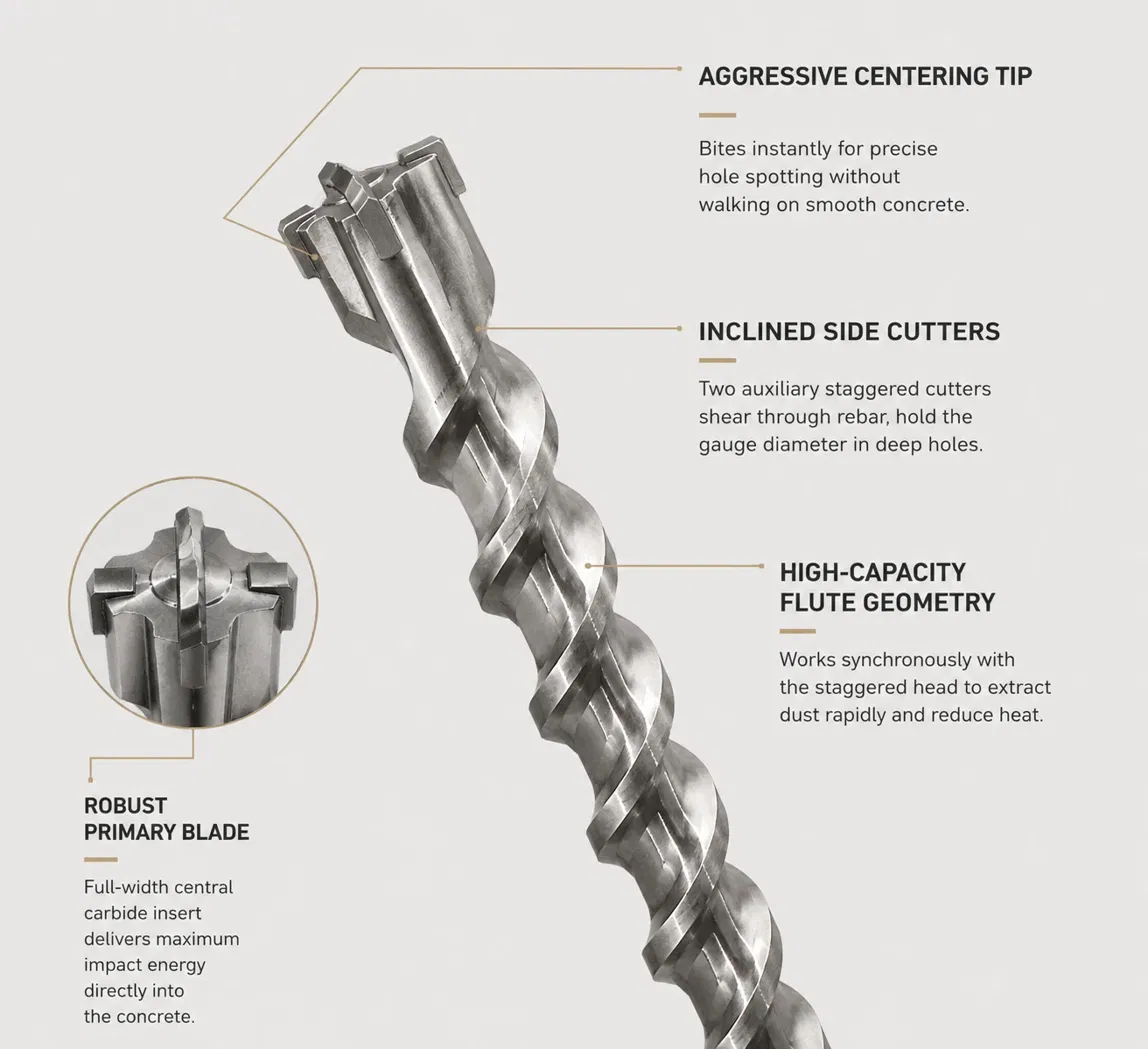
Montierter Kopf und Einzelteile zeigen die vollbreite Hauptschneide und zwei Seiteneinsätze. Einzelne Bildfelder haben nicht automatisch denselben Maßstab.
Unterschiede der Schneidgeometrie
| Vergleichsfeld | Kompakte Referenz | ZHMAX-7-Ausführung | Zeichnung oder Messung |
|---|---|---|---|
| Hauptschneidenprofil | Dachförmiges Schnittprofil mit zentralem Hochpunkt | Vollbreite Hauptschneide mit ausgeprägter Mitte und gestufter / freigestellter Kontur in den Ansichten | Zentrierspitzenhöhe, Schneidenwinkel und Freiflächen |
| Neigung der Seiteneinsätze | Kompakte sichtbare Flächen; Ausrichtung nach gewählter Bauart | Geneigte Seiteneinsätze mit festgelegter Sitzorientierung | Winkel jedes Einsatzes und Lage zur Drehrichtung |
| Axialer Rücksatz | Auch hier liegen Seitenschneiden sichtbar unter der Hauptkante; Rücksatz ist nicht exklusiv | Zwei Seiteneinsätze axial hinter der Hauptschneide | Höhendifferenz der Haupt- und Seitenschneiden beim echten Durchmesser |
| Äußere Maßgeometrie | Äußere Schneidenecken bestimmen den rotierenden Durchmesser | Umfangsschneiden und Stützung für stabile Maßhaltigkeit ausgelegt | Radialer Überstand, Maßschneidenlänge und Verschleißweg |
| Hartmetallstützung | Wirksame Stützung liegt in den vorbereiteten Stahlsitzen | Getrennte Haupt- und Seitensitze stützen die gestaffelte Geometrie | Taschentiefe, Sitzkontakt und gestützter Hartmetallquerschnitt |
Die Zentrierwirkung kommt von der führenden Hartmetallspitze und Schneidgeometrie. Eine helle Kreisfläche um die Mitte kann zur Stütz- oder Freistellgeometrie gehören; ihre Form belegt keinen eigenen Zentriermechanismus durch ein rundes Plateau.
Eine länger sichtbare Seitenfläche kann ein anderes freiliegendes Profil zeigen, verrät aber weder die verdeckte Einsatzlänge noch die wirksame Lötfläche. Einzelteile und Sitzzeichnung vergleichen. Beide Bauarten haben weiterhin ein Hauptteil und zwei Seitenteile.
Maßhaltigkeit und Staubabfuhr am vollständigen Bohrer
Die Kopfgeometrie bestimmt den Schlagansatz, der Nutübergang den Abtransport von Betonbruch und Stahlpartikeln. Bei gleichem Nenndurchmesser Kopftaschen, Eintritt in die Nut, Nutquerschnitt, Steigung und Stahlkern vergleichen.
ZHMAX-7 kombiniert gestaffelten Seiteneingriff mit offenen Kopftaschen und einer Nutanordnung für anhaltende Tieflochabfuhr und Führung. Eine größer wirkende Nut auf einem Schrägbild ist keine Volumenmessung. Nutkapazität und Kernfestigkeit zusammen betrachten.
Maßhaltigkeit bedeutet, dass der fertige Bohrungsdurchmesser trotz verschleißender Außenkanten im vereinbarten Bereich bleibt. Hartmetall, Maßschneiden, Stützung, abrasive Zuschläge und Aufbau beeinflussen sie; Einsatzlänge allein entscheidet nicht.
Sitze und Verbindung statt Oberflächenfarbe vergleichen
Kupferfarbene oder graue Köpfe können sich durch Fügeoptik, Endbearbeitung, Licht oder Bildbehandlung unterscheiden. Freigegebene Oberfläche unabhängig von Sorte und Kopfaufbau angeben. Farbe ist keine Härte- oder Verbindungsfestigkeitsskala.
Bei ZHMAX-7 stimmen wir Haupt- und Seitensitze mit der Netzbandofen-Lötung unter kontrollierter Atmosphäre ab. Wirksamer Kontakt, Passung, Lotverteilung und Prüfung sind wichtiger als die sichtbare Länge einer Lötlinie.
Beide Referenzen haben drei Hartmetallteile. Materialkosten folgen gemessenem Volumen und Sorte; Fertigungskosten zusätzlich Taschenbearbeitung, Vorrichtungen, Orientierung, Zeit und Ausbeute. Kosten anhand beider Zeichnungen und Stücklisten vergleichen statt pauschal höhere Kosten zu unterstellen.
Die Ausführung nach Bohraufgabe wählen
| Bohraufgabe | Vergleichsschwerpunkt | Ausführungswahl |
|---|---|---|
| Allgemeine Beton- und Mauerwerksbohrungen | Kontrollierter Start, Fertigbohrzeit, Abfuhr und Werkzeugkosten | Kompakte Referenz und ZHMAX-7 bei gleichem Durchmesser und Reichweite vergleichen |
| Stahlbeton | Stabiler Stahleingriff, Stillstände, Kantenschäden und Maßhaltigkeit | ZHMAX-7 ist unser schweres Stahlbetonprogramm; Modell auf Stabquerung und Maschine abstimmen |
| Tiefe Bohrungen und abrasive Zuschläge | Nuteintritt, Abfuhr, Geradheit und verschlissener Lochdurchmesser | Vollständigen Kopf/Körper mit gleicher Absaugung und Rückzugspraxis prüfen |
| Viele Dübelbohrungen | Maßgerechte Löcher je Werkzeug und Fertigbohrkosten | Nach freigegebener Lochgeometrie und echtem Wechselpunkt auswählen |
Unser aktuelles ZHMAX-7-Programm umfasst Ø16–45 mm und 320–920 mm Gesamtlänge; Arbeitslänge wird getrennt bestätigt. Es nutzt YG11C auf wärmebehandeltem 42CrMo. Diese Felder identifizieren das Lieferprogramm; die Leistung wird mit dem nachfolgenden Vergleichsplan quantifiziert.
Praktischer Prüfplan mit abgestimmten Werkzeugen
Dies ist ein vorgeschlagener Prüfplan für einen technischen Auftrag oder eine vereinbarte Vergleichscharge, kein abgeschlossener Prüfbericht. Mit einem in beiden Bauarten verfügbaren Durchmesser und einer gemeinsamen Arbeitslänge beginnen.
- Werkzeuge abstimmen. Mindestens drei Werkzeuge je Ausführung mit gleichem Durchmesser und Arbeitslänge verwenden. Für einen Geometrievergleich Hartmetall, Stahl, Verbindung und Körper/Nut möglichst gleich halten; beim Produktvergleich alle Unterschiede dokumentieren.
- Maschine und Ablauf abstimmen. Gleichen Bohrhammer, Zusatzgriff, Betriebsart, Vorschub und Absaugung nutzen. Akku-Zustand und Ladeablauf konstant halten. Reihenfolge abwechseln, damit kein Design immer zuerst bohrt.
- Eigene Prüfblöcke nutzen. Betoncharge und gemessene Festigkeit, Zuschläge sowie Bewehrungssorte, Durchmesser, Lage und Querungswinkel dokumentieren. Unbewehrten Beton und wiederholbaren Stahlkontakt prüfen; bewusste Stahlschnitte in freigegebenen Proben durchführen.
- Bohrungen und Verschleiß messen. Tiefe, Zeit, Stillstände/Kupplungsereignisse, frischen und verschlissenen Schnittdurchmesser, Lochgeometrie an vereinbarten Tiefen, Einsatzschäden und Kopfzustand erfassen. In festen Intervallen fotografieren.
- Endpunkt vereinbaren. Bei festgelegtem Verschleiß-, Durchmesser- oder Schadenslimit stoppen. Fertige und maßgerechte Löcher getrennt zählen und Fertigbohrkosten sowie Wechselhäufigkeit vergleichen.
| Ergebnisfeld | Erfassung | Aussage |
|---|---|---|
| Bohrfortschritt | Fertige Tiefe ÷ Bohrzeit; identische Zeitgrenzen | Fortschritt im gewählten Material und bei Tiefe |
| Stahleingriff | Zeit in kontrollierter Stabzone plus Stillstände/Kupplung | Fortschritt und Stabilität bei definierter Querung |
| Maßhaltigkeit | Frische/verschlissene Spitze und Lochgeometrie zur freigegebenen Zeichnung | Nutzlebensdauer maßkritischer Löcher |
| Kopfintegrität | Datierte Kanten-, Sitz- und Haltebilder in festen Abständen | Schadensverlauf und Verbindungszustand |
| Fertigbohrkosten | Werkzeugverbrauch plus erfasste Bohr-/Wechselarbeit für gültige Löcher | Wirtschaftliche Wahl für die Aufgabe |
Für den nächsten physischen Vergleich gleiche Ansichten bei gemeinsamem Durchmesser und Maßstab aufnehmen:
- Gerade Stirnansichten beider Köpfe senkrecht zur Achse mit Maßstab.
- Zwei um 90° gedrehte Seitenansichten mit Haupt- und Seitenschneidenhöhen.
- Lose Hauptplatte und beide Seiteneinsätze mit Messschiebermaßen; links/rechts kennzeichnen, wenn die Zeichnung es verlangt.
- Vorbereitete Stahlsitze vor dem Löten und vereinbarte Verbindungsprüfansichten.
- Kopf-Nut-Übergang und Körperquerschnitt sowie dieselben Ansichten nach den Vergleichsbohrungen.
Den Kopf hinter der X-Bezeichnung spezifizieren
Nenndurchmesser, Arbeits- und Gesamtlänge, Hauptplattenprofil, beide Seitenwinkel, axialen Rücksatz, radialen Maßüberstand, Hartmetall, Sitze, Verbindung, Nut/Kern und Oberfläche festlegen. So wird X-Vierschneider zur wiederholbaren Fertigungsspezifikation.
Für ein Angebot genügen Bohrungsdurchmesser, Bohrhammermodell und Menge. Referenzfoto oder Zeichnung hilft bei der Ausführungswahl. Danach bestätigen wir Kopf und Körper, Kennzeichnung, Verpackung und Lieferzeit.
ZHMAX-7-/Kreuzkopf-OEM-Angebot anfordern
ZHMAX-7 · SDS-Max · ZHMAX-7 OEM
Häufige Fragen
Sind beide Gruppen Kreuzkopf-Vierschneider?
Ja. Beide Vergleichsköpfe haben eine vollbreite Hauptplatte und zwei getrennte Seiteneinsätze. Drei Hartmetallteile bilden vier aktive Schneiden.
Bedeutet das Kreuz eine kreuzförmige Bohrung?
Nein. Es beschreibt die ruhende Schneidenanordnung. Rotierende äußere Maßschneiden erzeugen die kreisförmige Schneidhülle.
Sind beide Gruppen Vollhartmetallköpfe?
Nein. Diese Köpfe haben getrennte eingelötete Hartmetallteile im Stahlkopf. Ein einteiliger Vollhartmetallkopf ist eine andere Konstruktion.
Ist axialer Rücksatz exklusiv bei ZHMAX-7?
Nein. Auch die kompakte Referenz zeigt Seitenschneiden unter der Hauptkante. Tatsächliche Höhendifferenz, Neigung und radiale Lage vergleichen, statt jeden Rücksatz als exklusiv zu behandeln.
Garantiert ein länger sichtbarer Einsatz mehr Lebensdauer?
Eine Einzelabmessung garantiert keine Lebensdauer. Gestütztes Hartmetallvolumen, Maßgeometrie, Sorte, Verbindung und Aufbau bei vereinbarter Verschleiß-/Lochmaßgrenze prüfen.
Warum nicht nach Kupfer- oder Graufarbe einordnen?
Fügeoptik, Endbearbeitung, Beleuchtung und Bildbehandlung verändern Farbe. Geometrie, Materialangaben und Prüfung identifizieren die Bauart.
Was empfiehlt Zhonghuan für schweren Stahlbeton und tiefe Löcher?
ZHMAX-7 verbindet eine vollbreite Hauptschneide, zwei geneigte axial zurückgesetzte Seiteneinsätze und ein abgestimmtes Kopf/Nut-System. Modell nach Durchmesser, Arbeitsreichweite, Bewehrung und Bohrhammer wählen.

