
真正的 SDS 钻头资料表解决什么问题
SDS 钻头技术资料表不应该只是漂亮的目录页。它要回答的是采购问题:这个钻头能不能在指定材料里,用指定机器,钻出指定孔径和深度,并在预期寿命内保持足够稳定的孔质量。
本文故意收窄范围,只讲 SDS-Plus、SDS-Max 和直柄砌体钻头,用于混凝土、砖、砌块和石材钻孔。不讨论 core bit、空心吸尘钻头、凿子、转接头和中心钻系统。
一份有用的 SDS / 砌体钻头资料表,通常要包含七组信息:钻孔直径、工作长度、总长、刀头结构、柄部系统、适用材料,以及质量/认证/标识说明。这些字段看起来基础,但它们决定这个产品是普通砌体钻 SKU,还是可以用于专业锚栓孔的产品。
| 资料表字段 | 真正控制什么 | 缺失时的采购风险 |
|---|---|---|
| 钻孔直径 | 实际名义孔径 | 锚栓不匹配,报价不可比 |
| 工作长度 | 真实可用钻孔深度 | 锚栓孔深不足,误把总长当深度 |
| 刀头结构 | 速度、圆度、遇钢筋表现和寿命 | 把廉价2刃当成钢筋混凝土高端钻头 |
| PGM / wear mark | 锚栓孔适用性和退役点 | 用户在孔已经不满足锚栓假设后继续使用 |
| 柄部系统 | 机器兼容与冲击能传递 | SDS-Plus、SDS-Max 和直柄混淆 |
直径、工作长度与总长
直径不是简单尺码。对锚栓孔来说,它是第一条工程声明。M10 锚栓、3/8 inch wedge anchor、混凝土螺丝都依赖指定孔径。如果钻头不能稳定钻出这个孔,锚栓就不是在载荷表对应的条件下安装。
资料表必须把 working length 和 total length 分开。总长是从合金尖端到柄部末端的长度。工作长度是带螺旋槽、真正能排粉并达到深度的部分。160 mm 的 SDS-Plus 钻头不是能钻 160 mm 深,SDS 柄部有一段会进入夹头。
采购时最好让供应商按直径 x 工作长度 x 总长报价。比如 10 x 100 x 160 mm,比单写 10 mm x 160 mm 更容易核对。
刀头结构与材料适配
先明确基材、钢筋条件、电锤平台和目标孔,再把切削刃几何、合金组件数量与连接工艺分别核对。下面五类图文实例说明:相同刃数,可以对应不同的刀头构造。
| 材料 / 工况 | 资料表应出现的说法 | 实际选择 |
|---|---|---|
| 砖、砌块、轻质砌体 | concrete, brick, block, masonry | 2刃 SDS-Plus 或普通砌体钻 |
| 普通混凝土 | concrete, general construction | 2刃或4刃,取决于工作强度 |
| 钢筋混凝土 | reinforcement chamfer, 4-cutter, full carbide head | 4刃或全合金头 SDS 钻头 |
| 锚栓孔 | PGM, wear mark, hole accuracy, round holes | PGM导向的4刃或经测试的专业系列 |
| 硬石材 / 花岗岩类骨料 | hard stone, natural stone, tough carbide grade | 更高韧性的合金和稳定刀头结构 |
五类刀头图文实例:看懂名称背后的构造
切削刃数、合金件数和连接工艺,回答的是三个不同问题。三刃也可以是全合金头,紧凑十字四刃也可以采用多镶片结构。以下用我们的产品实例展示规格表应分别列出的字段,帮助买家按构造比较,而不是把目录名称简单排成通用质量等级。
| 目录中的实例名称 | 有效切削刃数 | 该实例的合金组件 | 与钢体的连接方式 |
|---|---|---|---|
| 钎焊镶片式两刃 | 2 | 1 片硬质合金刀片 | 钎焊 |
| 三刃全合金头 | 3 | 1 块三刃硬质合金头 | 我们的方案采用电阻摩擦焊 |
| 紧凑钎焊十字四刃 | 4 | 主刀片与紧凑侧镶片;具体布局按供货图纸确认 | 钎焊 |
| ZHMAX-7 多镶片四刃 | 4 | 3 件:1 片主刀片 + 2 片侧镶片 | 钎焊 |
| 四刃全合金头 | 4 | 1 块四刃硬质合金头 | 我们的方案采用电阻摩擦焊 |
1. 两刃:一片合金,两条主切削刃
两刃实例展示了横跨刀头的合金刀片,以及承托它的钢体。普通刃型和带凸起定心尖的刃型,都可以具有两条主切削刃。针对混凝土、砖和砌块钻孔,规格表应写明刀尖轮廓、成品切削直径、钢体和匹配的 SDS 电锤。
合金片图纸还说明另一个区别:图中的 D、W、T 描述合金组件几何;有效长度与总长则描述成品钻头。图示角度也应对应这张具体合金片图纸读取。
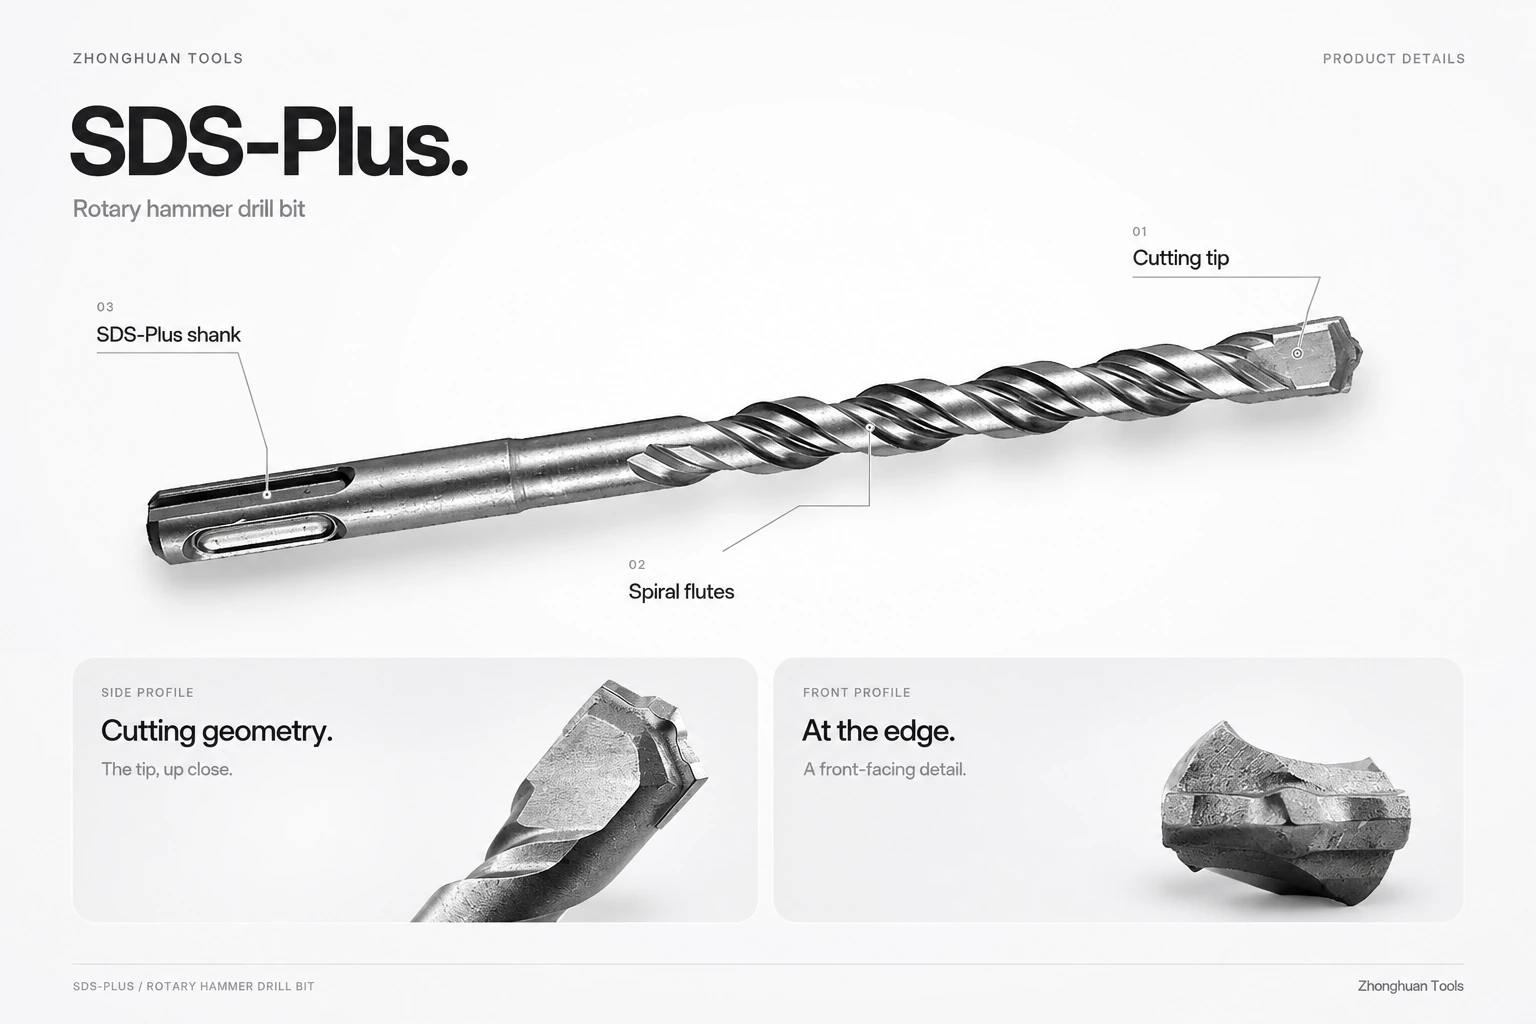
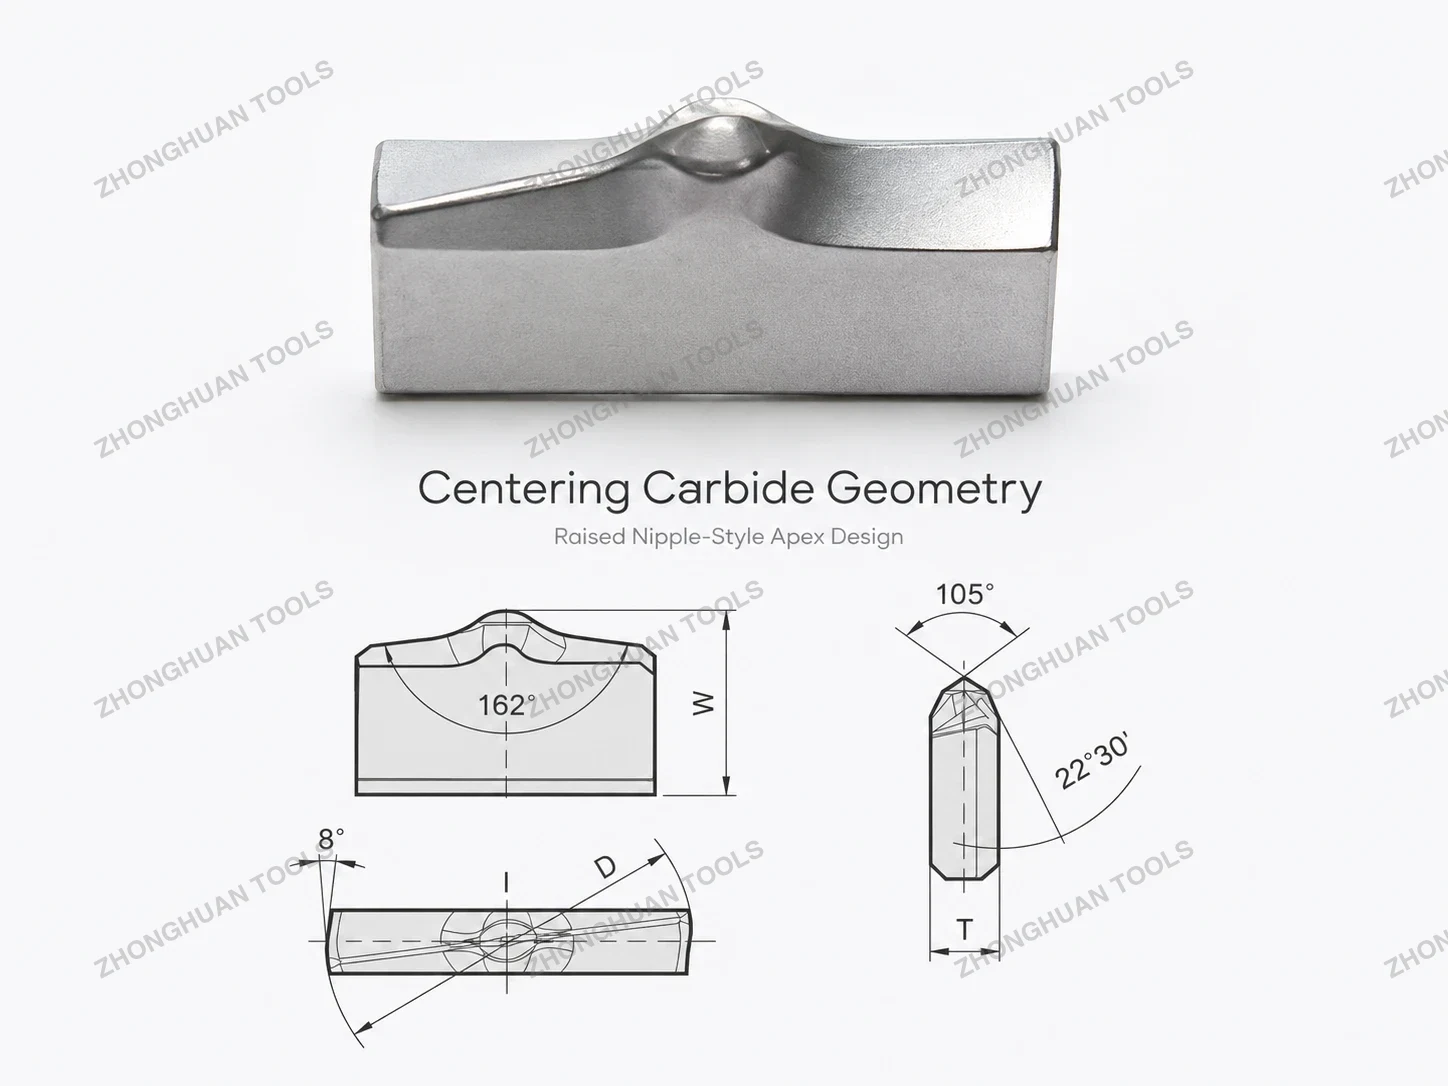
规格表写法示例: 2 条切削刃 / 1 片合金刀片 / 钎焊镶片 / SDS-Plus;另列选定的定心轮廓,以及每个型号的直径 × 有效长度 × 总长。
2. 三刃:同时记录三条刃和连接方式
图示 Y 形刀头围绕中心形成三个切削方向,间隔为 120°。我们的 SDS-Plus 三刃全合金头方案,将三条刃形成在一块合金组件上,再通过电阻摩擦焊连接钢体。这里“三刃”描述工作几何,“全合金头”描述构造。
其他供应商的三刃规格表,也可能采用嵌入式钎焊刀尖。规格表应注明连接方式,并展示排屑入口与刀头—钢体连接区域。刃数本身不能代替接头规格。
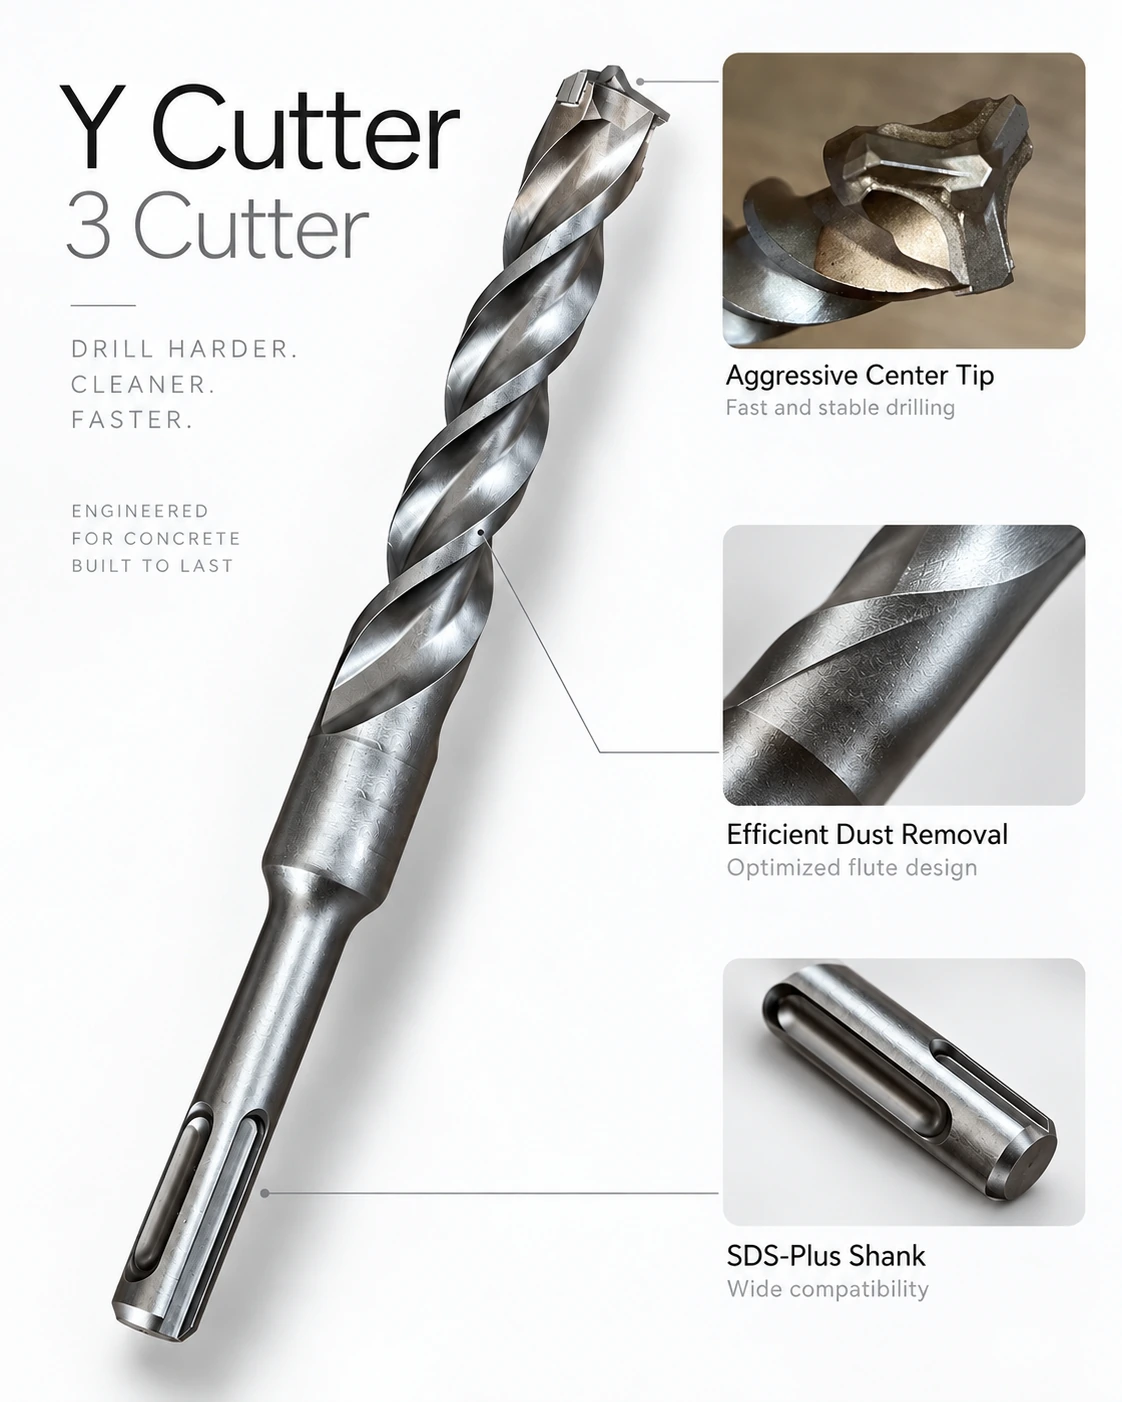
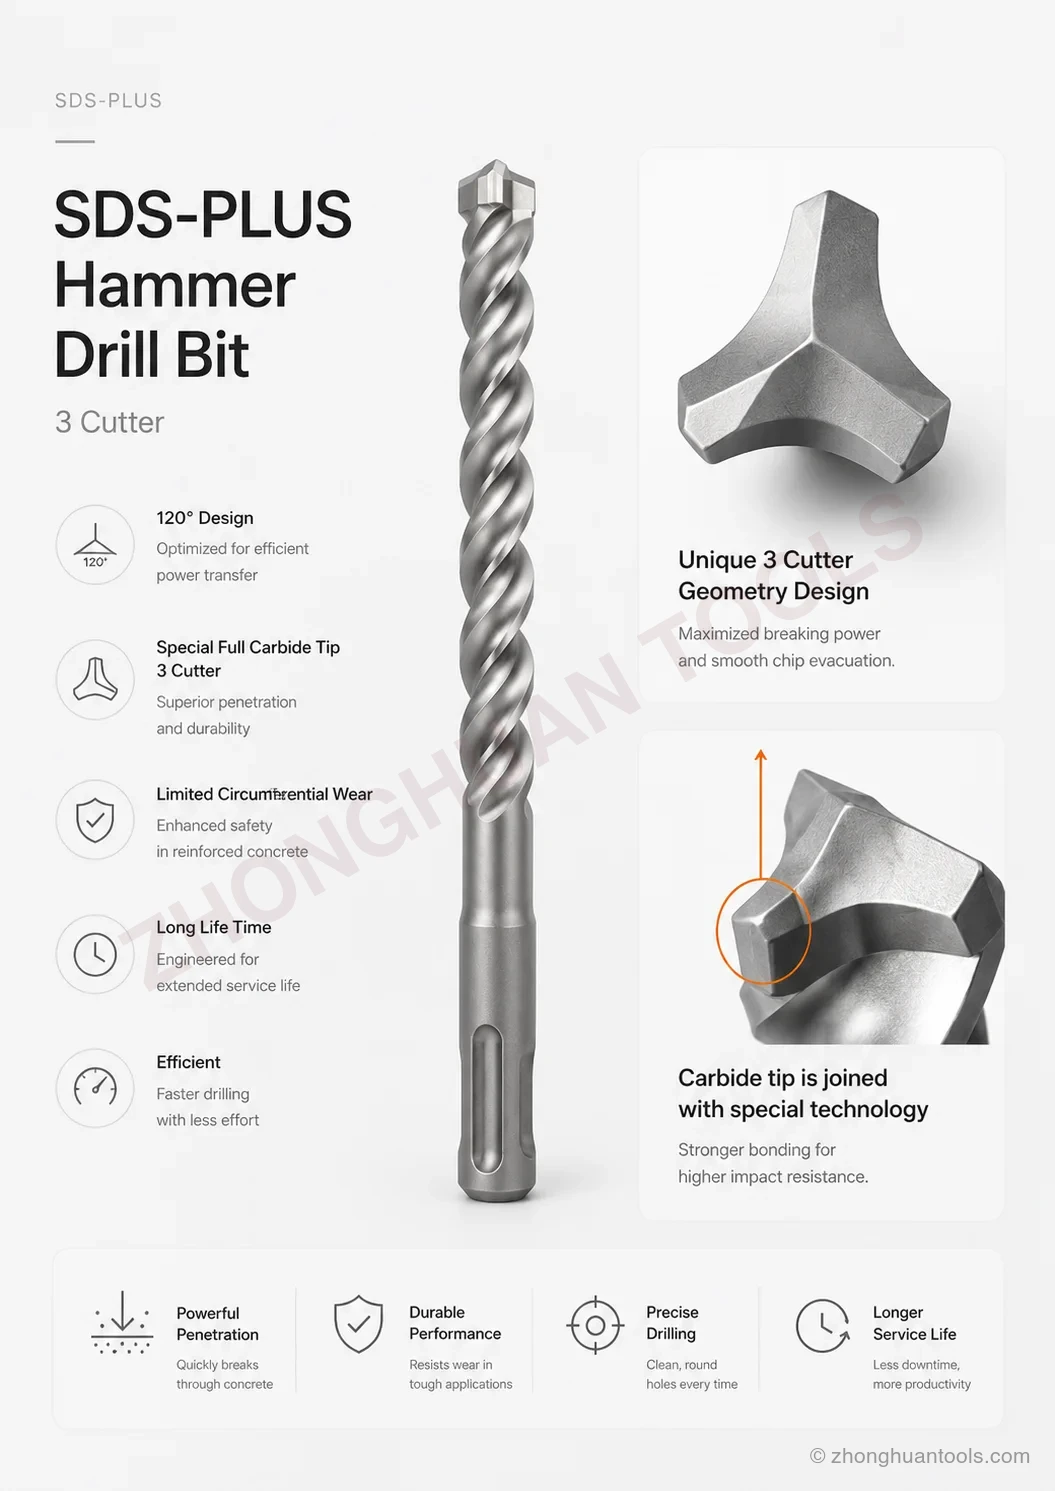
规格表写法示例: 3 条切削刃 / 整块硬质合金头 / 电阻摩擦焊接头 / SDS-Plus;三刃几何与成品尺寸分别列明。
3. 常规四刃:紧凑钎焊十字刀头
5X 实物特写展示紧凑十字布局,四条有效切削刃由钢制刀头承托。这是目录中常见钎焊四刃的一类实例。读图时,应一起观察主刀片、侧镶片、钢体座槽,以及进入螺旋槽的排屑间隙。
“四刃”并不等于四片合金。与多镶片家族一样,一片主刀片加两片侧镶片,也可以形成四条刃。实际供货图纸应明确组件布局;孔径、刀头对称性与孔径保持,则应在目标混凝土和电锤条件下比较。
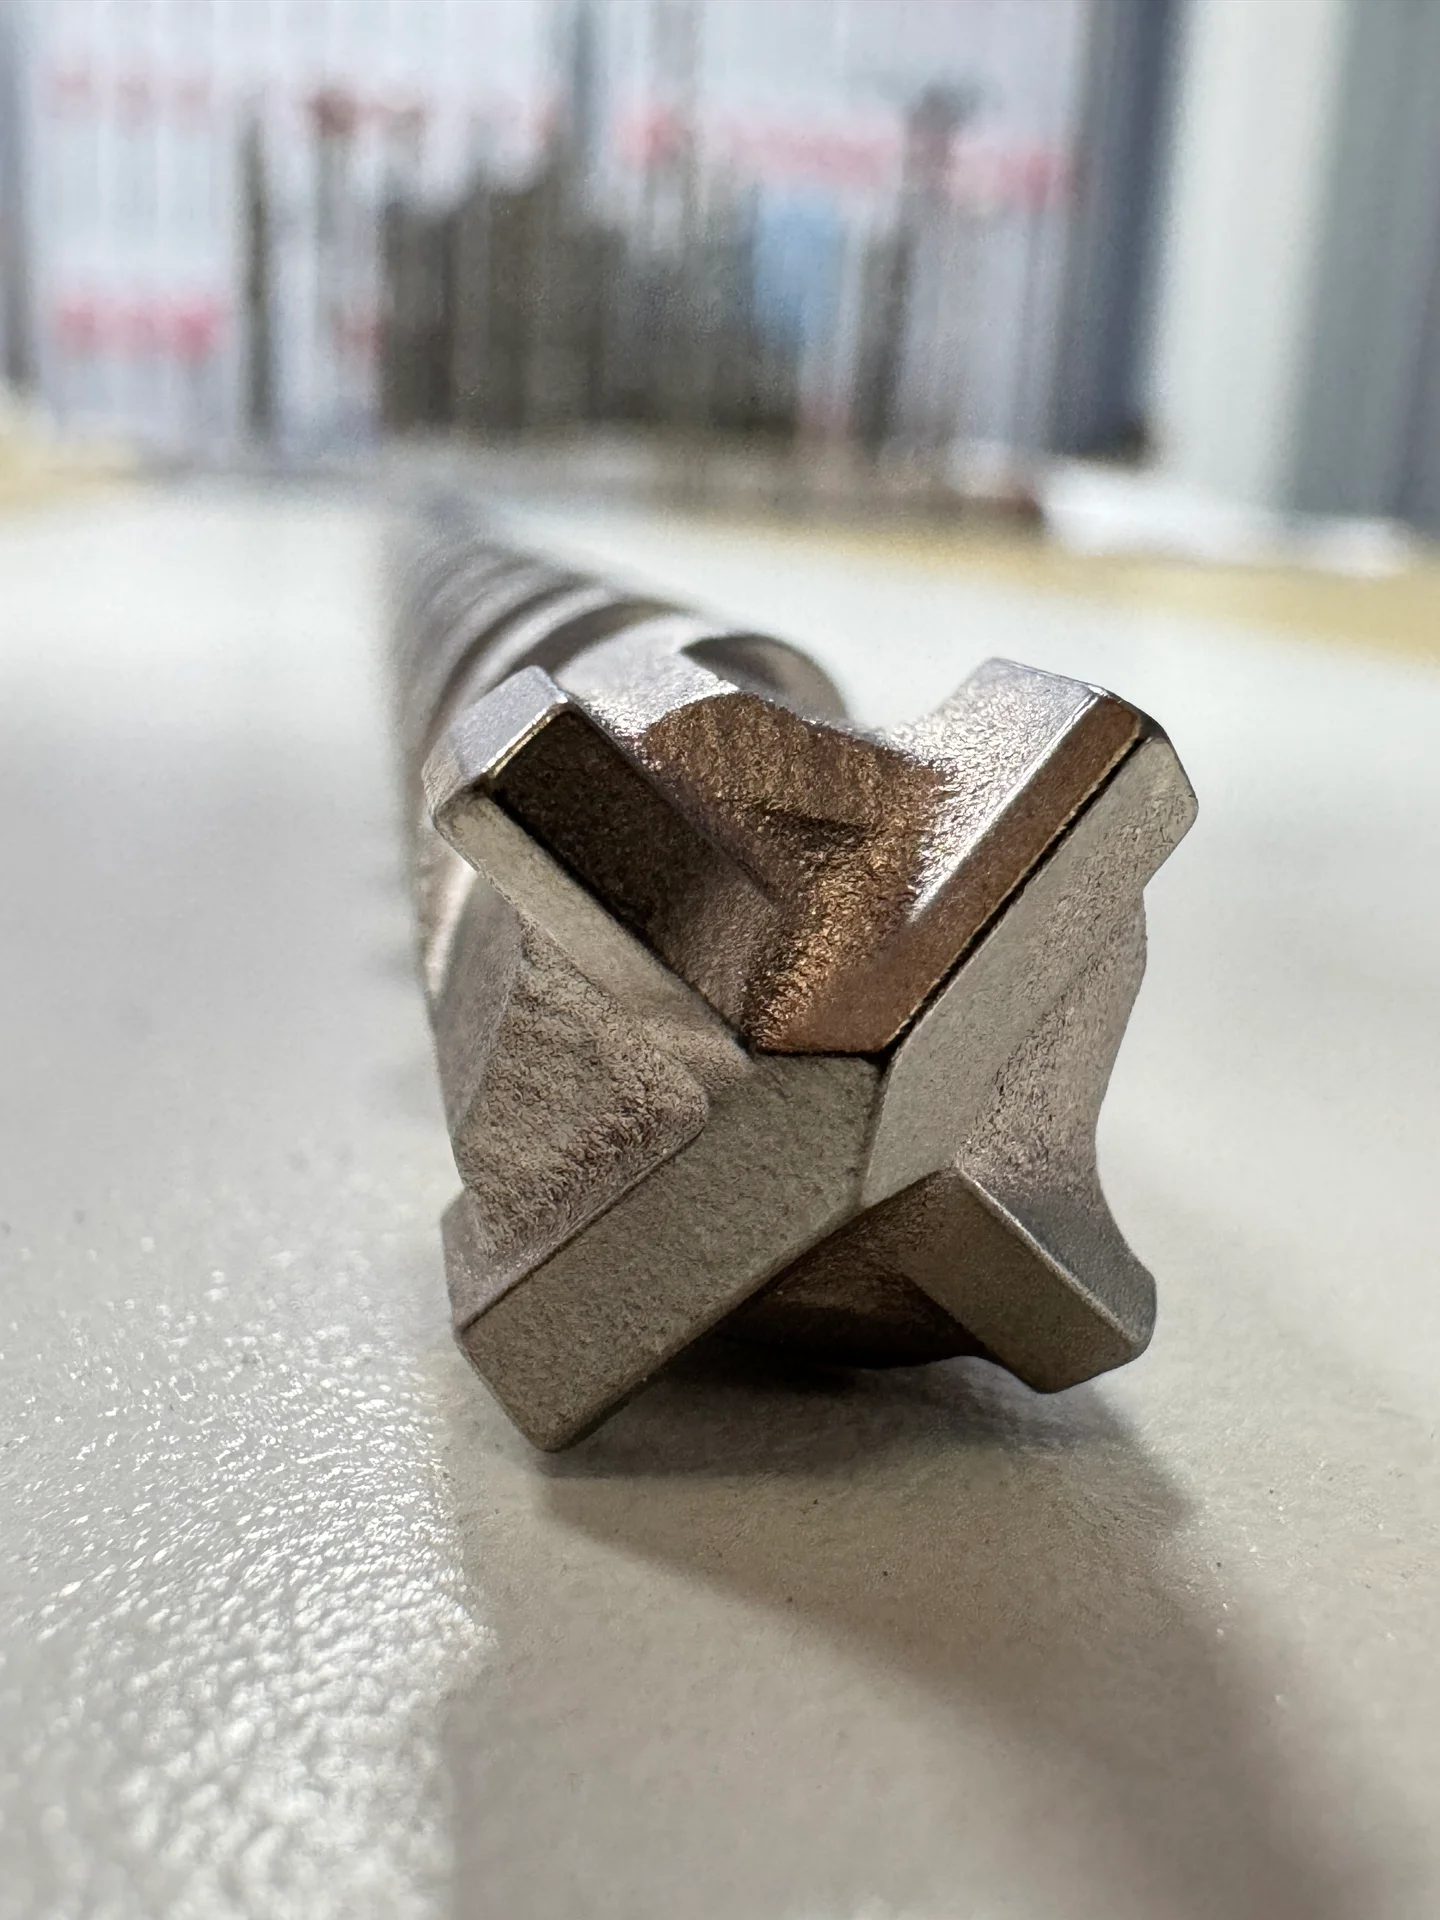
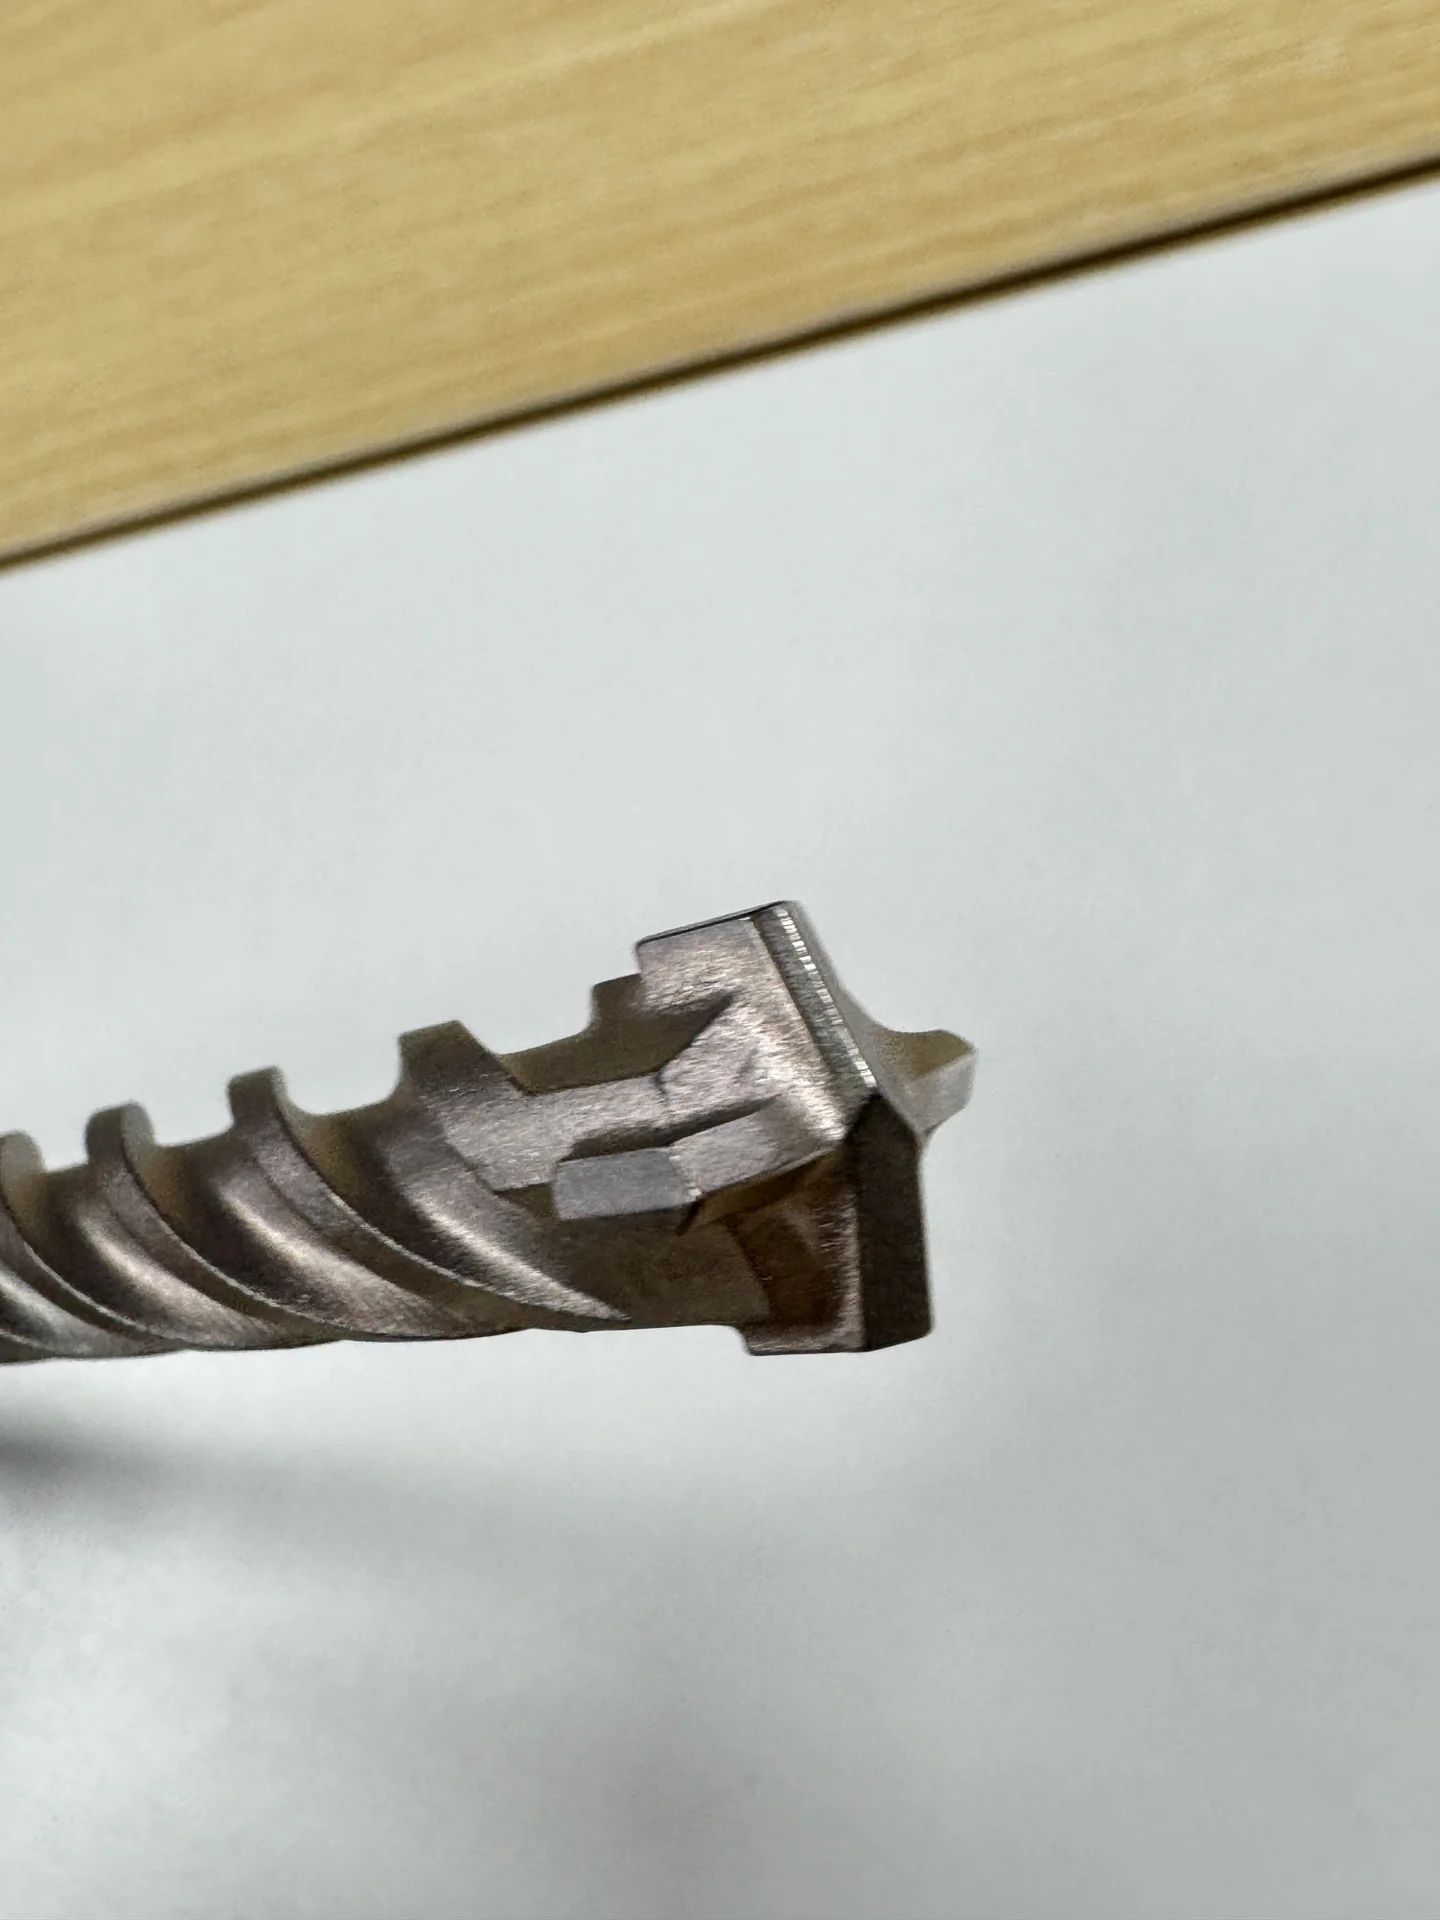
规格表写法示例: 4 条切削刃 / 紧凑钎焊十字头 / 主刀片与侧镶片布局按图纸 / SDS-Plus 或 SDS-Max 接口明确列出。
4. 多镶片四刃:ZHMAX-7 主刀片与侧镶片
ZHMAX-7 的组件数量很明确:一片全宽主合金刀片,加两片倾斜、轴向后置的侧镶片。主刀片形成两条前导刃,每片侧镶片各贡献一条外围刃,因此三件合金组件形成四条有效切削刃。
紧凑十字头与 ZHMAX-7 可以有相同的组件数量。真正应比较的是主刀片轮廓、侧镶片倾角和轴向位置、钢体支撑与排屑入口。针对这套 SDS-Max 方案,规格表应同时展示成品刀头和散件图纸。
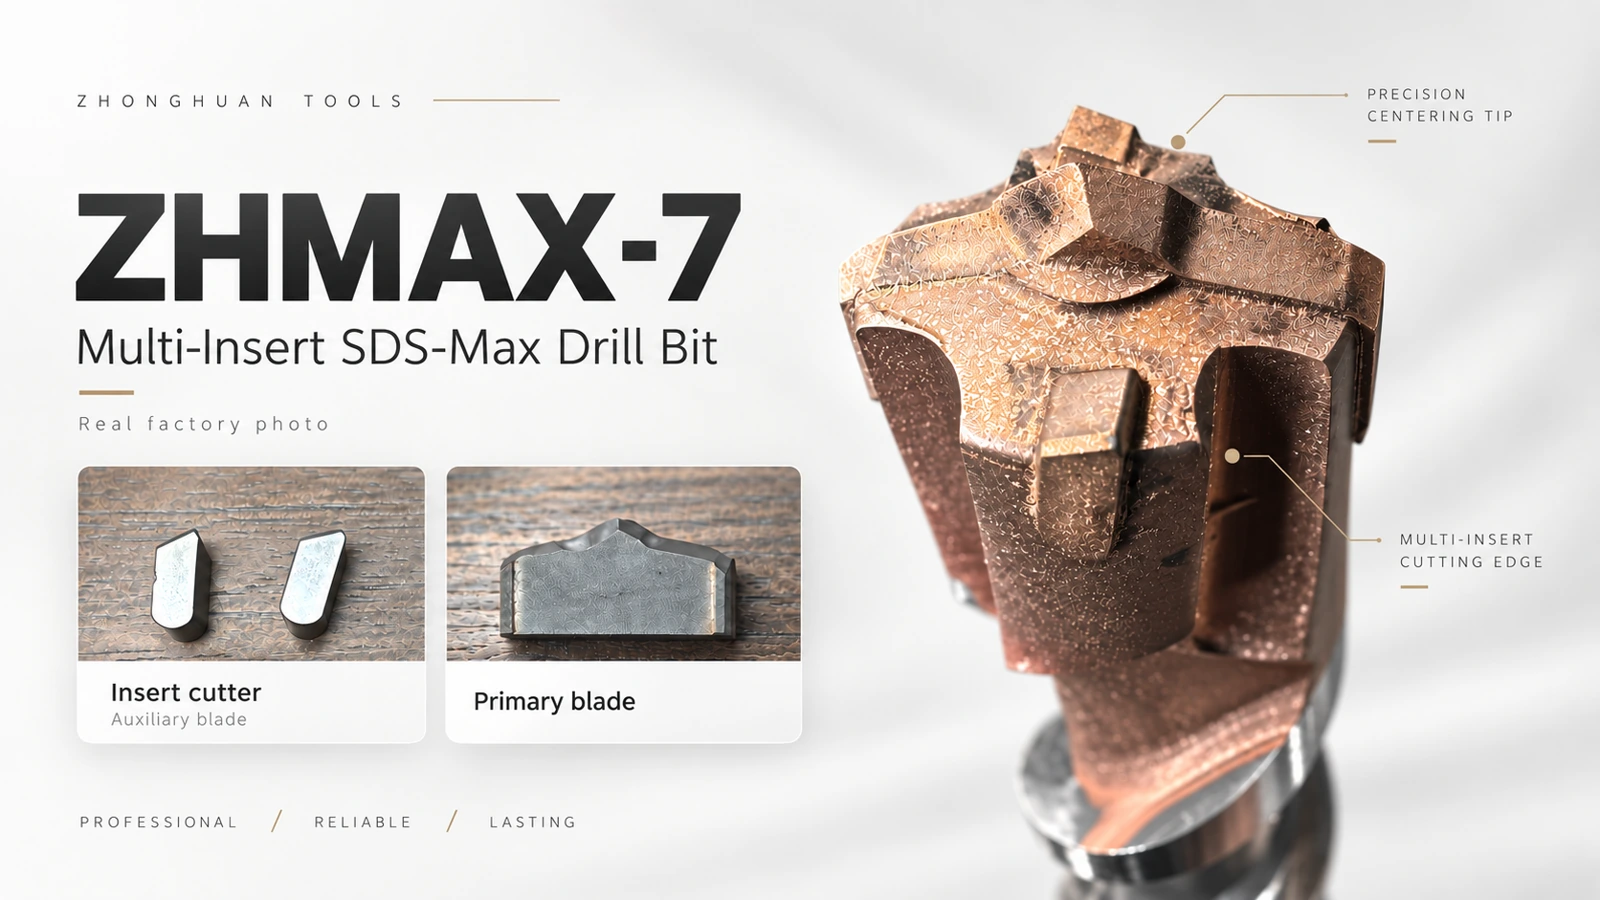
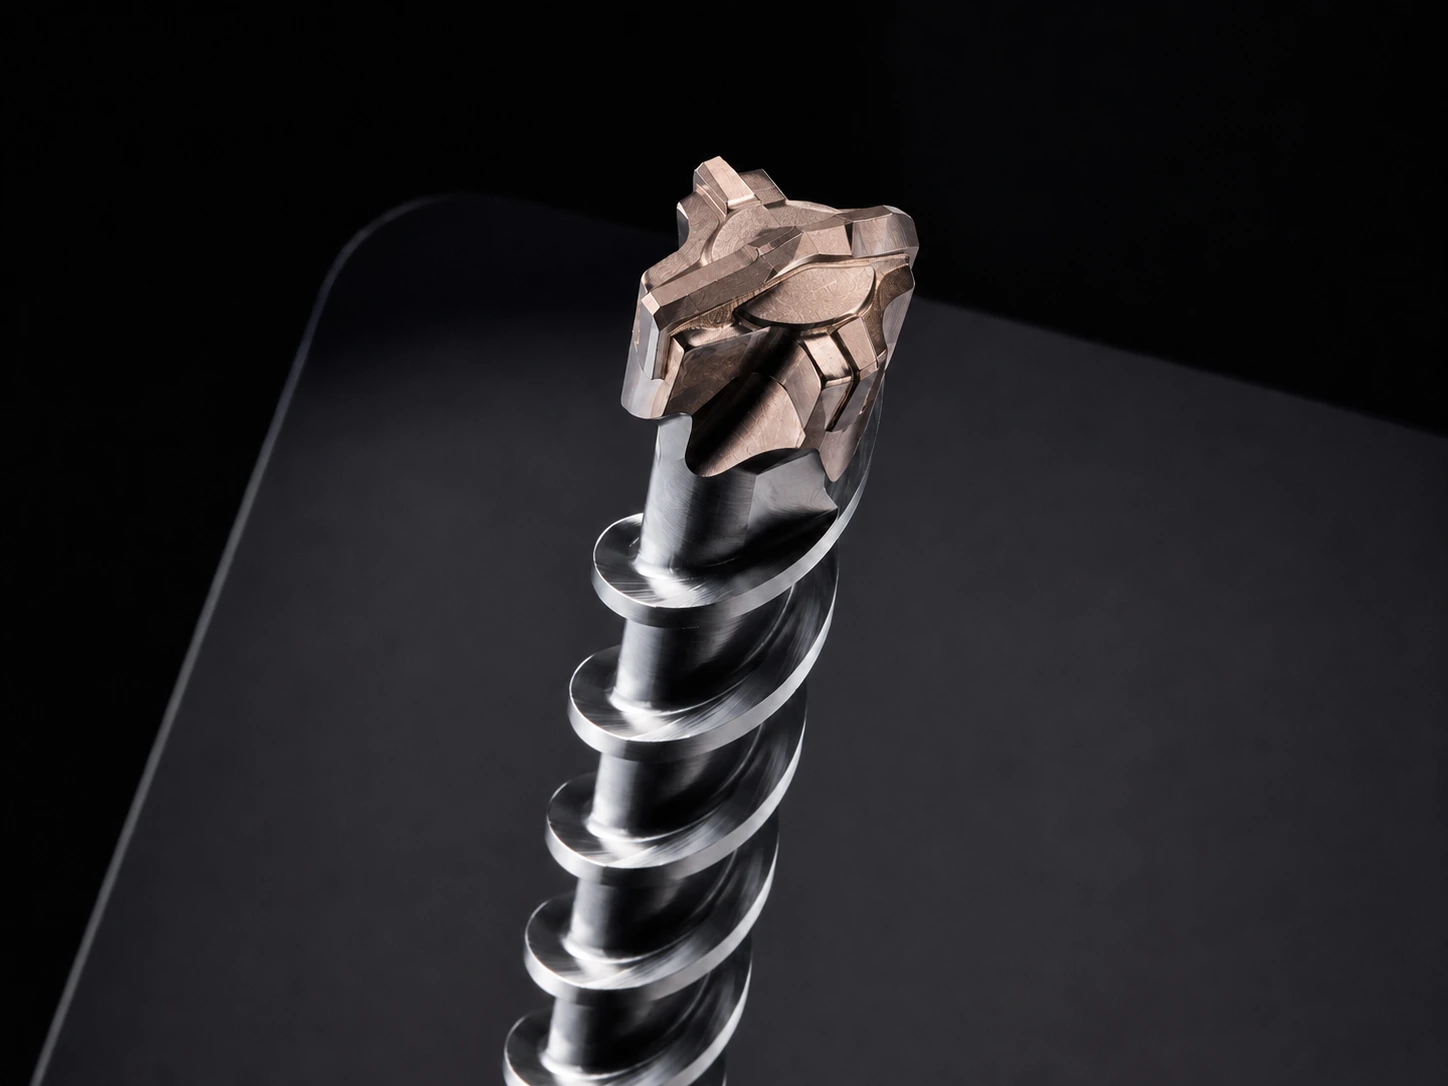
规格表写法示例: 4 条切削刃 / 3 件合金组件 / 全宽主刀片 + 两片倾斜且轴向后置的侧镶片 / 钎焊装配 / SDS-Max。
5. 四刃全合金头:一块工作头,四条切削刃
我们的 ZHPLUS-8 和 ZHMAX-8 实例,将四条切削刃形成在一块硬质合金工作头上,再通过电阻摩擦焊连接钢体。工作头为硬质合金,螺旋体和柄部仍为钢。整块刀头同样存在与钢体连接的接头,规格表应将其列明。
应分别读取刃数、全头几何、接头、磨损判据与机器接口。这里配有 SDS-Max 刀头细节和 SDS-Plus 整钻视图:同属一个刀头构造家族,并不代表两个柄部可以互换。
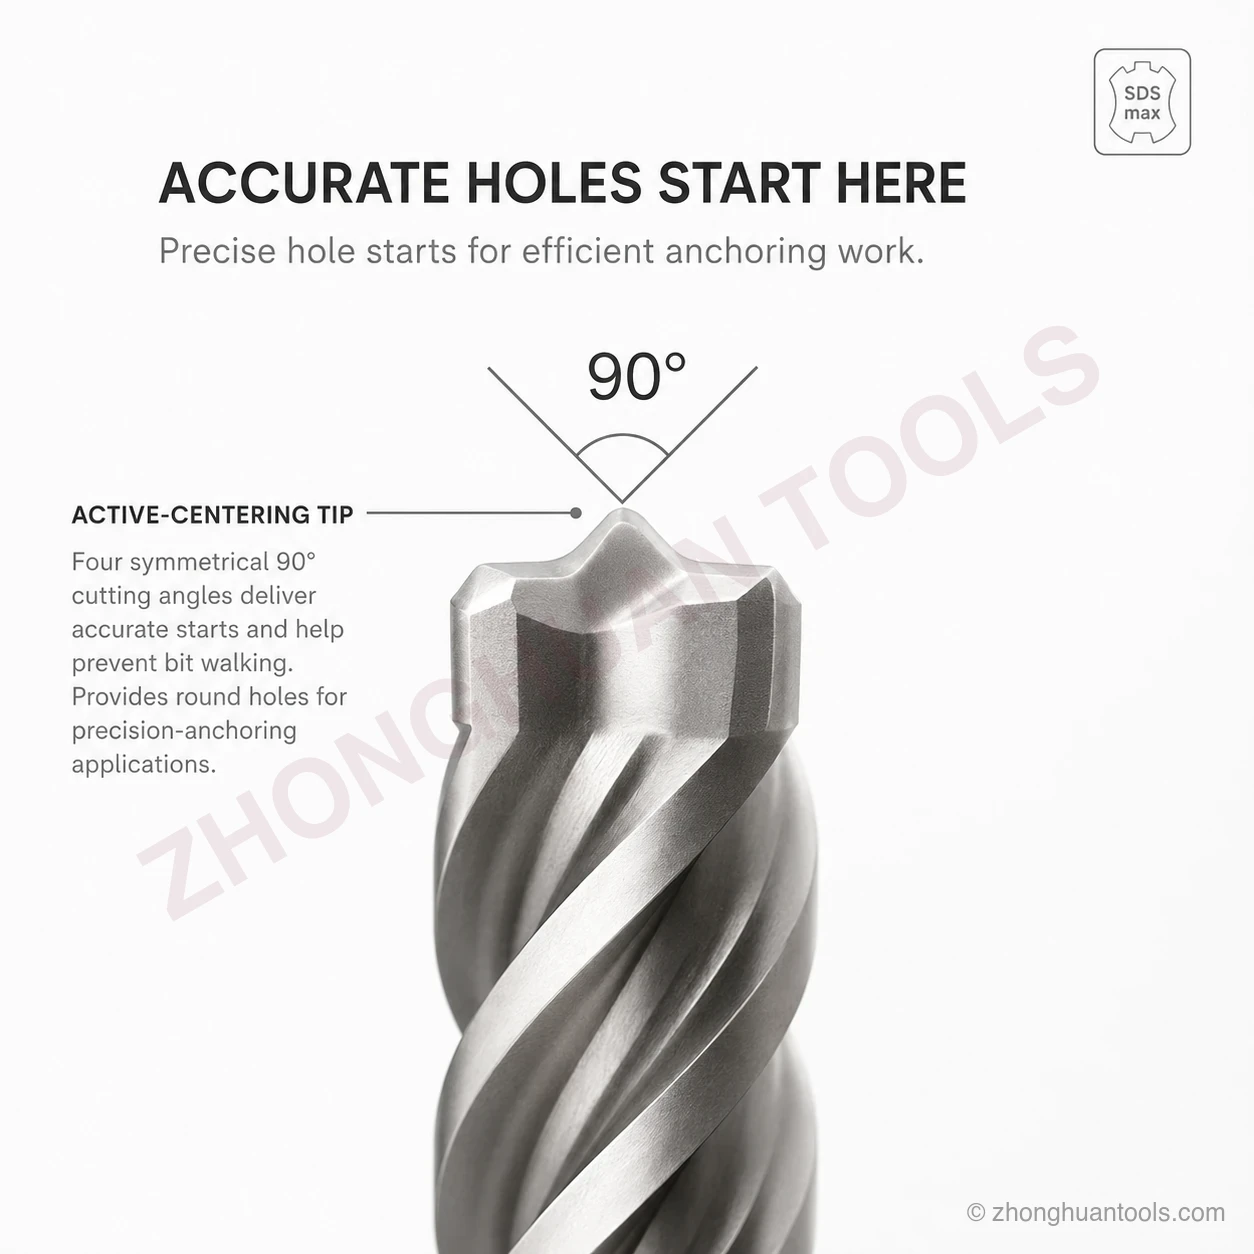
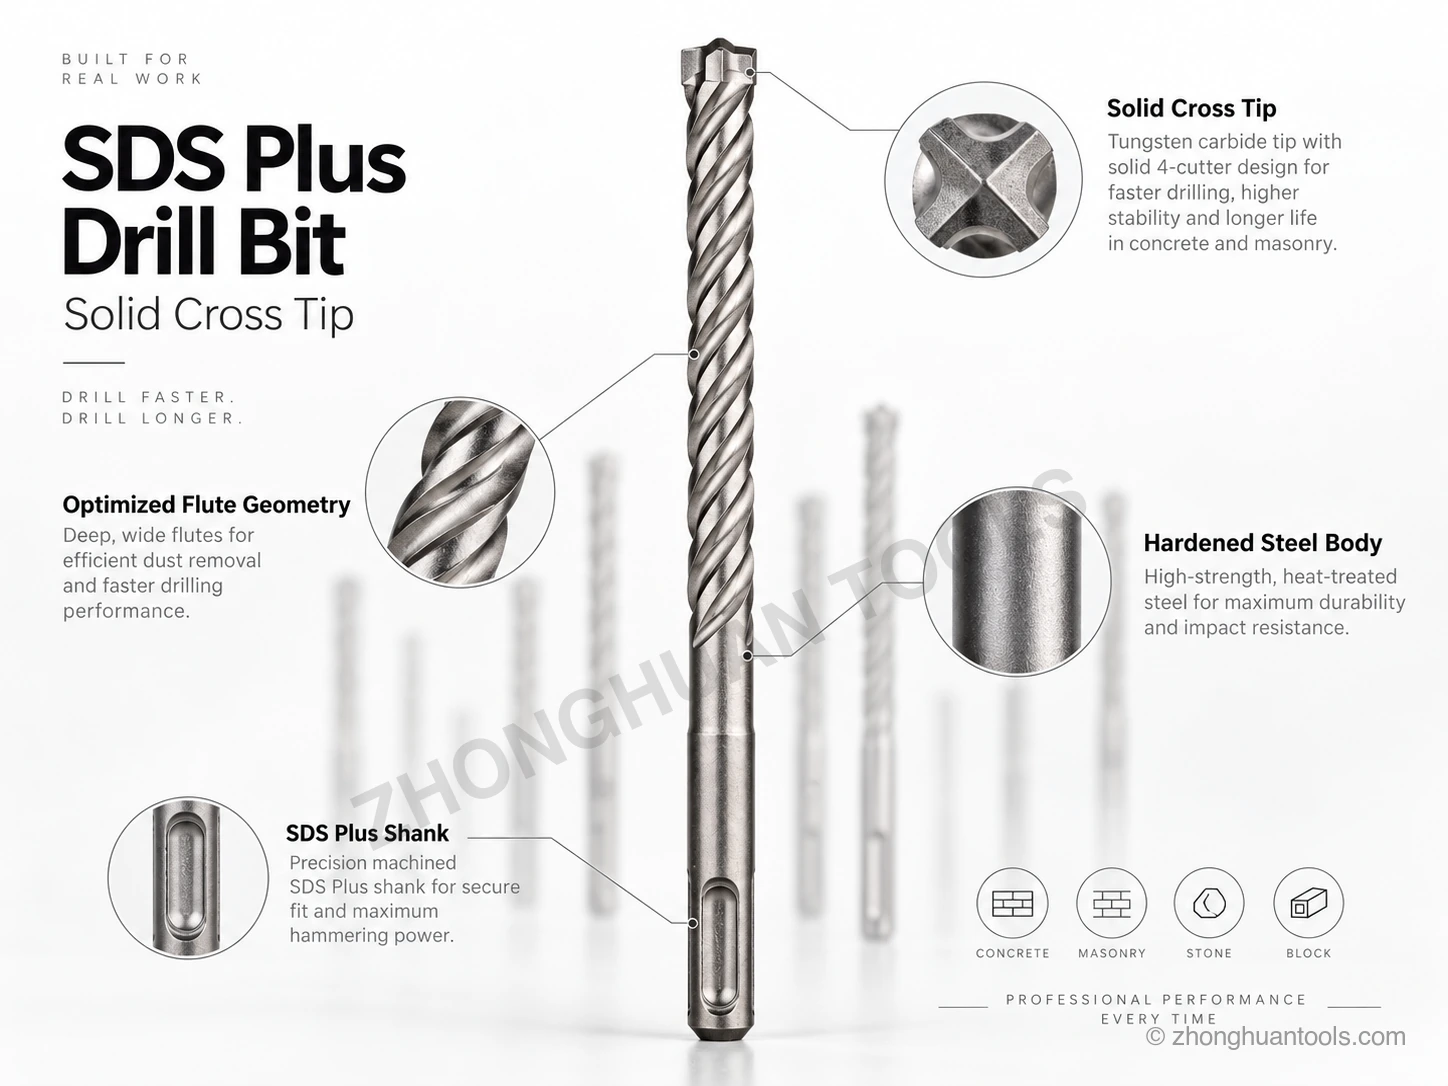
规格表写法示例: 4 条切削刃 / 整块全合金头 / 电阻摩擦焊连接合金头与钢体 / 明确 SDS-Plus 或 SDS-Max 接口及批准的尺寸矩阵。
要让报价可比,应把刀头构造行和尺寸行分开。10 × 100 × 160 mm 这样的写法,只有在表头注明顺序时,才清楚表示直径 × 有效长度 × 总长。再将它与选定刀头、基材和电锤对应。我们会按每个 OEM 型号确认成品尺寸、合金图纸及连接路线。
PGM 与 wear mark
wear mark 是最容易被忽略的字段。它不是营销色线,而是用户可见的磨损极限。当外侧合金切削刃磨到这个位置时,这支钻头就不应该继续用于锚栓孔,因为钻出来的孔可能已经不再满足锚栓安装所需的孔径和形状假设。
为什么重要?孔是锚栓系统里看不见的一部分。wedge anchor、sleeve anchor、drop-in anchor 或 bonded anchor,只有在孔径、圆度、深度、清孔状态和基材都接近测试条件时,载荷数据才有意义。钻头过了 wear mark 后仍然能转、能出粉,但不代表它还在钻锚栓级孔。
PGM 官方说明里,标准砌体钻和锤钻钻头会检查合金片直径、合金片高度、合金片对称性和偏心,以及钻头跳动。PGM 还说明,符合这些公差的钻头会用于 ETA 锚栓拉拔测试,所以 PGM 标识和 ETA/CE 标识锚栓的安全安装有关。对多刃锤钻钻头,PGM 要求做对比拉拔测试,多刃钻头孔里的拉拔力要等同于标准钻头孔里的拉拔力。
所以资料表里的 PGM 语言,不只是包装上的一个标。它真正表达的是:在钻头仍处于可用磨损状态时,它能不能稳定产生适合锚栓安装的孔。
孔径与锚栓承载力
磨损通过孔几何影响锚栓。合金头磨损通常先损失外侧切削直径,容易导致孔偏小,尤其是孔口和孔前段。非对称磨损、焊接偏心、跳动或钻杆弯曲,也会让孔在某个方向偏大或失圆。这两种情况都不适合锚栓。
中环工具过往内部耐久测试也反复看到同一个方向:合金外径开始磨损后,钻孔速度会变慢,遇到钢筋时刃口更容易受损,孔径和圆度稳定性会下降。我们把这个观察作为 wear mark 与锚栓孔可靠性之间的实际连接,而不是把它写成某个固定承载力下降比例。
| 孔状态 | 可能发生什么 | 锚栓风险 |
|---|---|---|
| 孔偏小 | 锚栓被硬塞进去,埋深可能不对,扭矩读数被孔壁摩擦放大 | 假扭矩、套管损伤或未完全就位 |
| 孔偏大 | 膨胀压力下降,胶粘锚栓胶层厚度偏离测试状态 | 拉拔阻力下降,不能直接套用公开载荷表 |
| 孔失圆 | 锚栓只接触高点,其他方向留缝 | 膨胀不均、胶层空洞或受力不可预测 |
| 孔太浅 | 误读 working length,或孔底粉尘没有清掉 | 埋深不足,拉拔测试失败 |
这就是为什么专业 SDS 资料表应该写 wear mark。它给用户一个现场规则:普通非关键砌体孔也许还能继续用,但一旦达到磨损极限,就不要继续用来钻锚栓孔。结构锚栓工况下,保守做法是按量规/孔径退役,不是等钻头断了再换。
柄部系统与机器等级
资料表应该明确写 SDS-Plus、SDS-Max 或直柄。SDS-Plus 和 SDS-Max 不是质量等级,而是机器接口。SDS-Plus 覆盖大多数施工锚栓孔;SDS-Max 用于更大直径、更深孔或更重冲击工况。
对 SDS 锤钻钻头来说,推荐转速没有 HSS 麻花钻或金刚石锯片那么关键。更好的资料表应该写机器等级、直径范围和工况强度。如果大直径钻头被装到能量不足的 SDS-Plus 电锤上,钻孔会慢、热量会上升、合金会更快磨损。这是机器匹配问题,不只是钻头质量问题。
资料表红旗
- 只写总长。没有 working length,用户容易高估可钻深度。
- 只给材料图标。没有刀头结构、合金等级和应用说明,图标证明力很弱。
- PGM 说法很模糊。要问清楚具体 SKU 或系列是否 PGM 认证,以及怎么标识。
- 把 ISO 5468 写成 SDS 柄部标准。ISO 5468 属于圆柱柄砌体钻尺寸,不是 SDS-Plus 或 SDS-Max 槽型标准。
- 有 wear mark 但不解释。资料表应该说明它代表锚栓孔适用性的磨损极限。
- 2刃和4刃混在一个 premium 说法里。应该分开报价。
RFQ 清单
专业 SDS 钻头 RFQ 应该按工程字段写,而不是让供应商随便发一页目录。
- 柄部系统:SDS-Plus、SDS-Max 或直柄砌体钻。
- 每个 SKU 的直径 x 工作长度 x 总长。
- 刀头结构:2刃、4刃、3刃、多片或全合金头。
- 目标材料:砖、砌块、普通混凝土、钢筋混凝土、硬石材或锚栓孔。
- PGM 要求:必须、可选,还是渠道不需要。
- wear mark 要求:锚栓导向的专业系列建议要求。
- 质量检查:刀头外径、跳动、合金对称性、柄部配合、钎焊/焊接完整性、样品钻孔测试。
- 包装:单支夹卡、塑料管、袋装、散装、套装或自有品牌盒。
相关采购项目
如果你为进口商、分销商或自有品牌渠道采购 SDS / 砌体钻头,这些页面适合在读懂资料表之后继续看。
- SDS 钻头 OEM 与批发供应 - SDS-Plus 和 SDS-Max OEM 供应,覆盖刀头结构、包装和批次检验。
- PGM 认证砌体钻头制造商 - 面向锚栓孔系列和欧洲专业渠道的 PGM 采购参考。
- 混凝土锚栓安装 SDS-Plus 钻头 - 用于机械锚栓和化学锚栓孔的精度 SDS-Plus 钻头。


