
Was ein echtes SDS-Bohrer-Datenblatt leistet
Ein SDS-Bohrer-Datenblatt ist kein dekoratives Katalogblatt. Es soll eine Beschaffungsfrage beantworten: Bohrt dieser Bohrer das richtige Loch, im richtigen Material, mit der richtigen Maschine, für die Standzeit und das Ankerlochrisiko, die Ihr Vertriebskanal erwartet?
Dieser Leitfaden ist bewusst eng gefasst. Er behandelt SDS-Plus-, SDS-Max- und zylindrische Mauerbohrer für Löcher in Beton, Ziegel, Block und Stein. Er behandelt keine Kernbohrer, Absaug-Hohlbohrer, Meißel, Adapter oder Zentrierbohrsysteme.
Ein brauchbares SDS-/Mauerbohrer-Datenblatt hat in der Regel sieben Informationsgruppen: Bohrdurchmesser, Arbeitslänge, Gesamtlänge, Kopfgeometrie, Schaftsystem, Materialeignung sowie Qualitäts- oder Zertifizierungssprache. Die Felder wirken einfach, entscheiden aber, ob der Bohrer ein Commodity-Mauerbohrer-SKU oder ein professionelles Ankerloch-Produkt ist.
| Datenblatt-Feld | Was es wirklich steuert | Käuferrisiko bei Fehlen |
|---|---|---|
| Bohrdurchmesser | Tatsächliche Nennlochgröße | Falscher Ankersitz oder kein vergleichbares Angebot |
| Arbeitslänge | Nutzbare Bohrtiefe | Unterbohrte Anker und falsche Längenannahmen |
| Kopfgeometrie | Geschwindigkeit, Rundheit, Bewehrungsverhalten und Standzeit | Billiger 2-Schneider wird als Premium-Bewehrungsbohrer verkauft |
| PGM / Verschleißmarke | Ankerloch-Eignung und Aussonderungspunkt | Anwender bohren weiter, obwohl das Loch nicht mehr den Ankerannahmen entspricht |
| Schaftsystem | Maschinenkompatibilität und Schlagenergieübertragung | Verwechslung von SDS-Plus, SDS-Max und zylindrischem Schaft |
Durchmesser, Arbeitslänge und Gesamtlänge
Die Durchmesserzeile ist nicht nur eine Größenangabe. Für Ankerbohrungen ist sie die erste technische Aussage. Ein M10-Anker, ein 3/8-Zoll-Keilanker und eine Betonschraube sind alle um einen definierten Lochdurchmesser herum konstruiert. Bohrt der Bohrer dieses Loch nicht präzise, wird das Ankersystem nicht unter der Bedingung installiert, die den veröffentlichten Lastwerten zugrunde liegt.
Das Datenblatt sollte Arbeitslänge von Gesamtlänge trennen. Die Gesamtlänge wird von der Hartmetallspitze bis zum Schaftende gemessen. Die Arbeitslänge ist der genutete, nutzbare Abschnitt, der tatsächlich Staub abführen und die geforderte Tiefe erreichen kann. Ein 160-mm-SDS-Plus-Bohrer bohrt nicht 160 mm tief. Der SDS-Schaft verbraucht einen Teil dieser Länge innerhalb des Spannfutters.
Für die Beschaffung sollten Lieferanten beide Zahlen in einer Zeile angeben: Durchmesser x Arbeitslänge x Gesamtlänge. Eine Zeile wie 10 x 100 x 160 mm lässt sich viel leichter prüfen als eine vage Angabe von 10 mm x 160 mm.
Kopfgeometrie und Materialeignung
Zuerst Untergrund, Bewehrungssituation, Bohrhammer und Zielbohrung festlegen. Danach Schneidengeometrie, Anzahl der Hartmetallkomponenten und Fügeverfahren getrennt lesen. Die fünf bebilderten Beispiele zeigen, wie dieselbe Schneidenzahl unterschiedliche Konstruktionen beschreiben kann.
| Material / Einsatz | Erwartete Datenblatt-Formulierung | Praktische Bohrerwahl |
|---|---|---|
| Ziegel, Block, leichtes Mauerwerk | Beton, Ziegel, Block, Mauerwerk | 2-Schneider SDS-Plus oder Mauerbohrer |
| Unbewehrter Beton | Beton, allgemeiner Hochbau | 2-Schneider oder 4-Schneider je nach Belastungsstufe |
| Bewehrter Beton | Bewehrungsfase, 4-Schneider, Vollhartmetallkopf, bewehrungstauglich | 4-Schneider oder Vollhartmetallkopf-SDS-Bohrer |
| Ankerlöcher | PGM, Verschleißmarke, Lochgenauigkeit, runde Löcher | PGM-orientierter 4-Schneider oder geprüfte Profilinie |
| Harter Stein / granitähnliches Gestein | Harter Stein, Naturstein, zähe Hartmetallqualität | Premium-Hartmetall und stabile Kopfgeometrie |
Fünf bebilderte Kopfbeispiele: die Konstruktion hinter dem Namen
Schneidenzahl, Hartmetallteile und Fügeverfahren beantworten unterschiedliche Fragen. Ein Dreischneider kann zugleich einen Vollhartmetallkopf besitzen; ein kompakter Vierschneider kann aus mehreren Platten bestehen. Unsere Beispiele trennen die benötigten Datenblattfelder, statt Katalogbegriffe als allgemeine Qualitätsstufen zu behandeln.
| Katalogbeispiel | Aktive Schneiden | Hartmetallkomponenten dieses Beispiels | Verbindung mit dem Stahlkörper |
|---|---|---|---|
| Zweischneider mit eingelöteter Platte | 2 | 1 Hartmetallplatte | Hartlöten |
| Dreischneider mit Vollhartmetallkopf | 3 | 1 Hartmetallkopf mit drei Schneiden | Widerstandsreibschweißen in unserem Programm |
| Kompakter gelöteter Vierschneider | 4 | Hauptplatte und kompakte Seitenplatten; gelieferte Anordnung bestätigen | Hartlöten |
| ZHMAX-7 Mehrplatten-Vierschneider | 4 | 3: eine Hauptplatte und zwei Seitenplatten | Hartlöten |
| Vierschneider mit Vollhartmetallkopf | 4 | 1 Hartmetallkopf mit vier Schneiden | Widerstandsreibschweißen in unserem Programm |
1. Zweischneider: eine Hartmetallplatte, zwei Hauptschneiden
Unsere Zweischneiderbeispiele zeigen eine über den Kopf reichende Hartmetallplatte und den tragenden Stahlkörper. Standardprofile und Profile mit erhöhter Zentrierspitze besitzen jeweils zwei Hauptschneiden. Für Beton, Ziegel und Mauersteine nennt ein brauchbares Datenblatt Spitzenprofil, fertigen Schneidendurchmesser, Körper und passenden SDS-Bohrhammer.
Die Plattenzeichnung verdeutlicht eine weitere Trennung: D, W und T beschreiben die Hartmetallgeometrie. Arbeitslänge und Gesamtlänge gehören zum fertigen Bohrer. Die eingezeichneten Winkel anhand der jeweiligen Plattenzeichnung lesen.
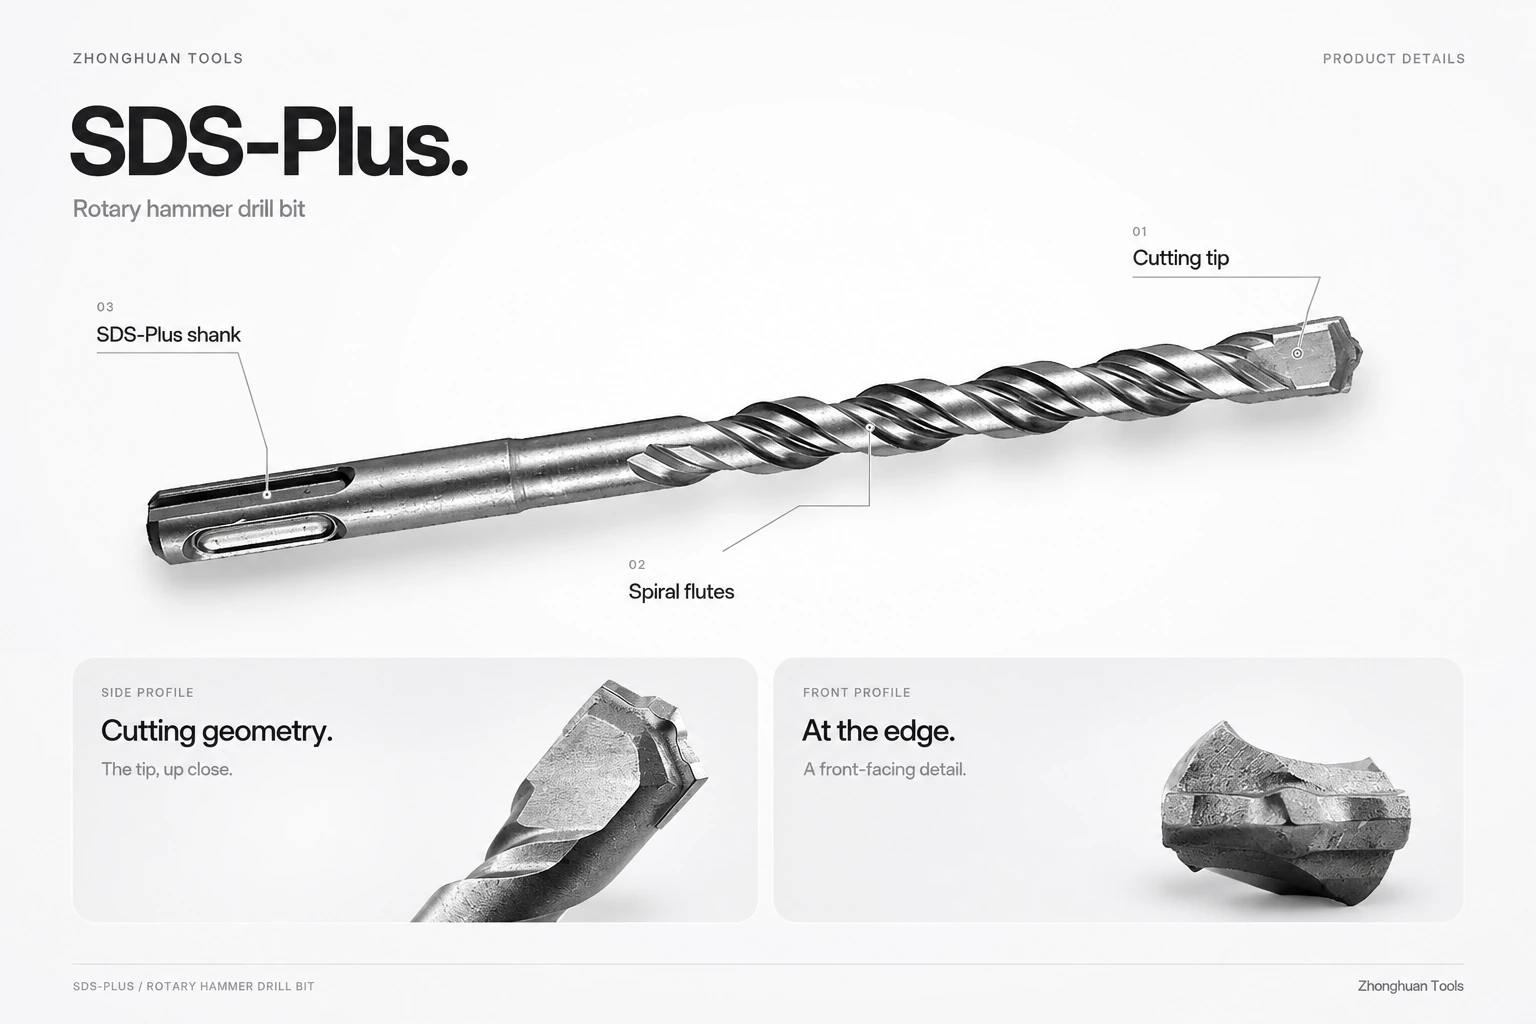
SDS-Plus-Zweischneider: Gesamtbohrer und Spitzenansichten.
Bild in voller Größe ansehen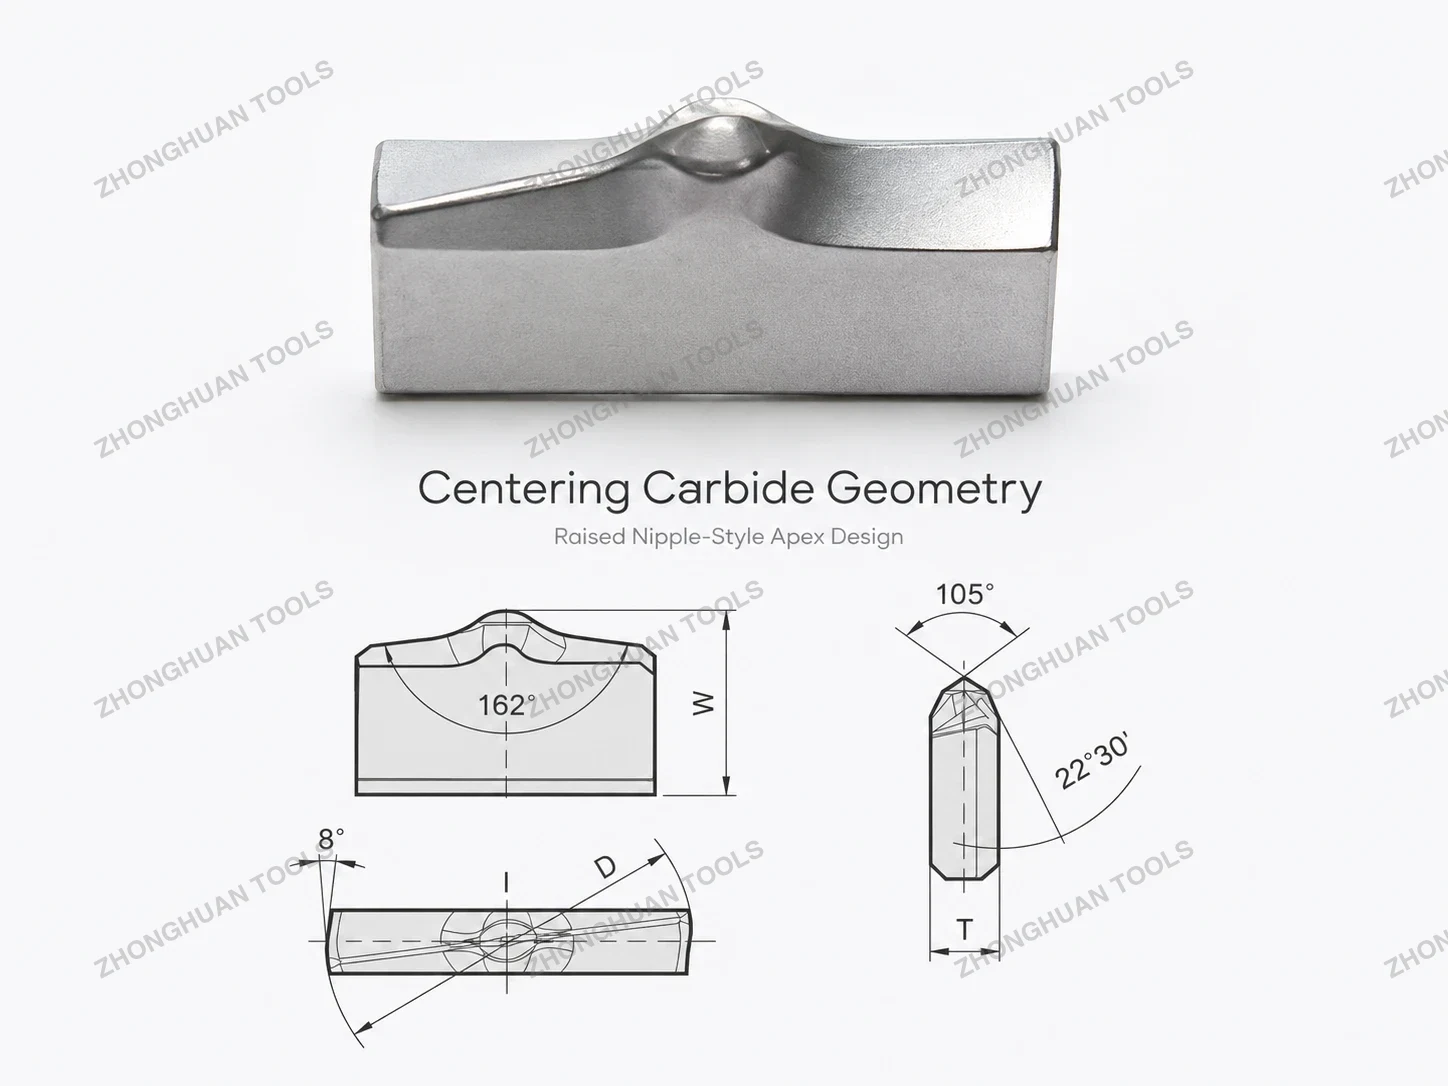
Erhöhte Zentrierspitze: Bauteilmaße und Schleifgeometrie.
Bild in voller Größe ansehenBeispiel für einen Datenblatteintrag: 2 Schneiden / 1 Hartmetallplatte / eingelötete Platte / SDS-Plus; Zentrierprofil und Durchmesser × Arbeitslänge × Gesamtlänge je Artikel ergänzen.
2. Dreischneider: drei Schneiden und die Verbindung erfassen
Der gezeigte Y-Kopf besitzt drei Schneidrichtungen im Abstand von 120° um das Zentrum. Unser SDS-Plus-Dreischneiderprogramm mit Vollhartmetallkopf bildet diese Schneiden in einem Hartmetallbauteil aus, das durch Widerstandsreibschweißen mit dem Stahlkörper verbunden wird. Dreischneider beschreibt die Arbeitsgeometrie, Vollhartmetallkopf die Konstruktion.
Bei einem anderen Lieferanten kann dieselbe Dreischneiderbezeichnung auch eine eingesetzte, eingelötete Spitze beschreiben. Das Datenblatt soll die Verbindung benennen und Wendeleinlauf sowie Kopf-Körper-Übergang zeigen. Die Schneidenzahl allein spezifiziert keine Verbindung.
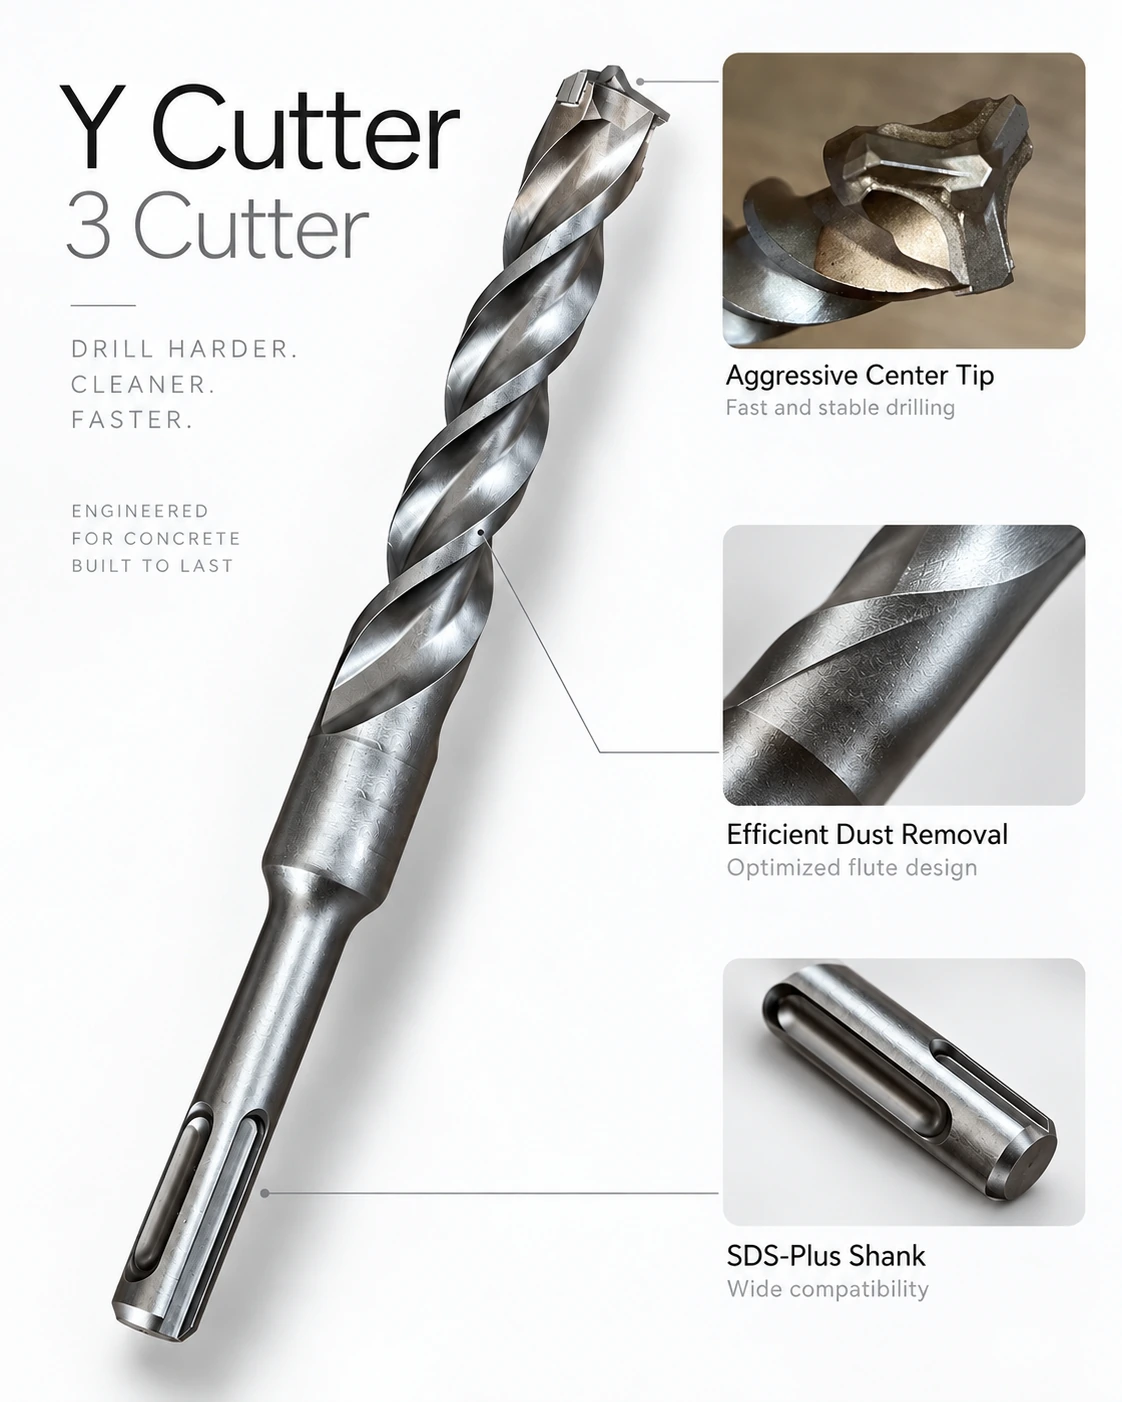
Dreischneiden-Y-Kopf: Kopfgeometrie und SDS-Plus-Körper.
Bild in voller Größe ansehen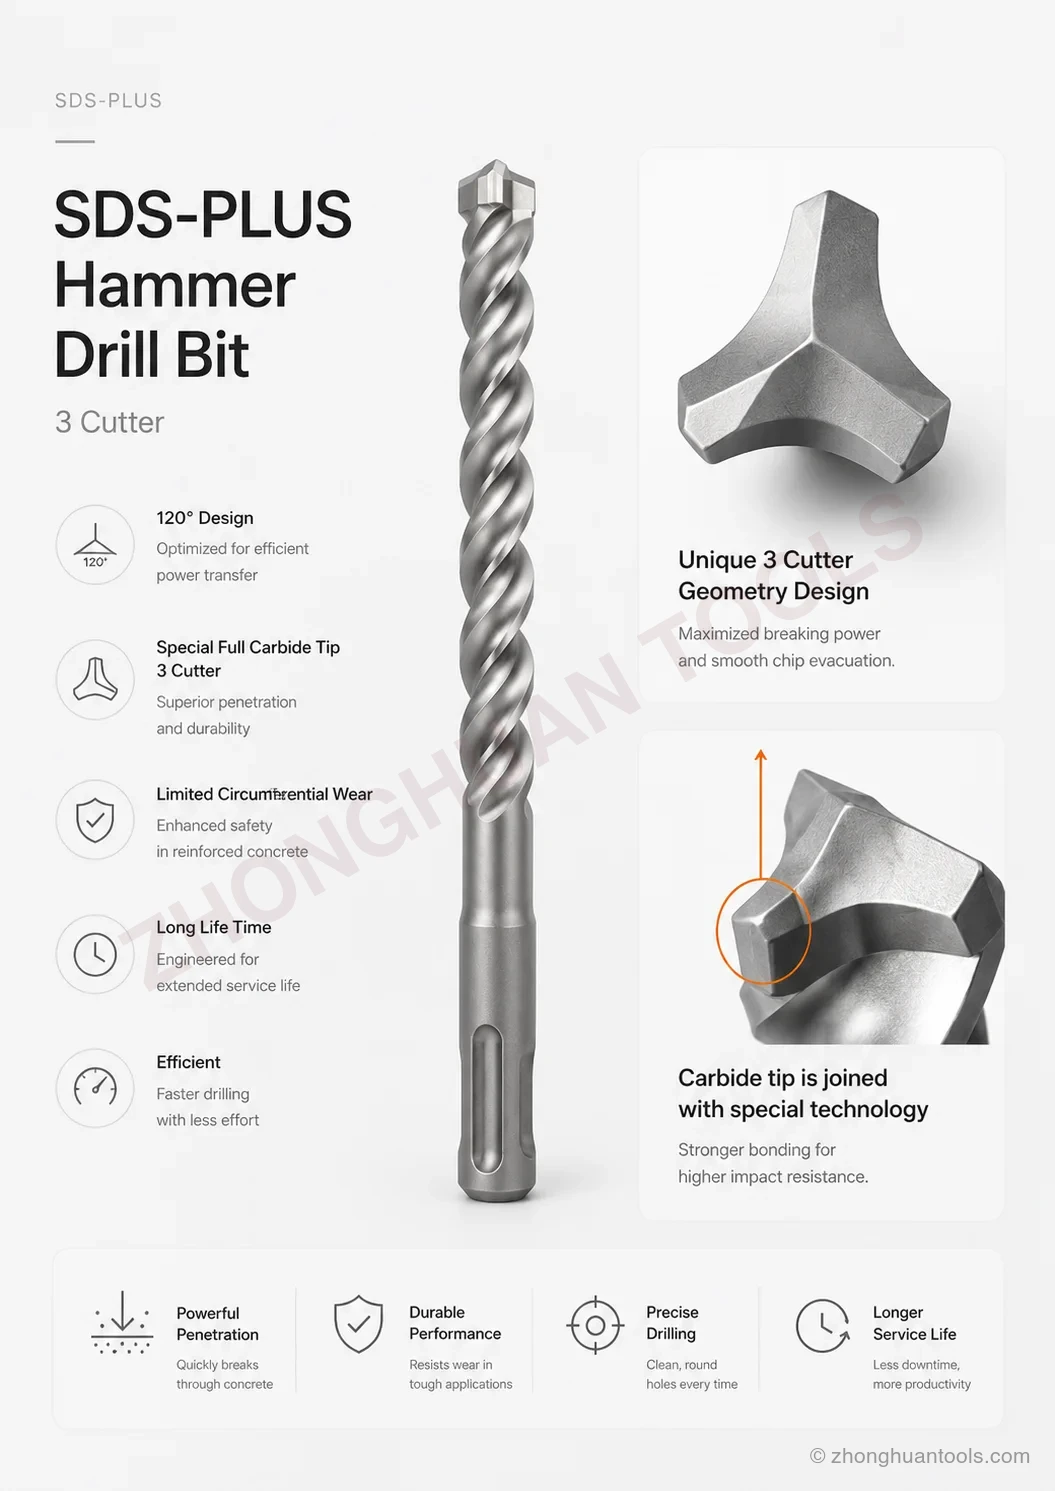
Dreischneider-Vollkopf: Hartmetallbauteil und Kopf-Körper-Verbindung.
Bild in voller Größe ansehenBeispiel für einen Datenblatteintrag: 3 Schneiden / einteiliger Hartmetallkopf / Widerstandsreibschweißverbindung / SDS-Plus; Dreischneidengeometrie und Fertigmaße getrennt angeben.
3. Konventioneller Vierschneider: kompakter gelöteter Kreuzkopf
Die 5X-Nahaufnahmen zeigen eine kompakte Kreuzanordnung mit vier aktiven Schneiden, abgestützt durch den Stahlkopf. Sie veranschaulichen eine übliche gelötete Vierschneiderkonstruktion im Katalog. Hauptplatte, Seitenplatten, Stahlsitze und Freiraum zum Wendeleinlauf gemeinsam betrachten.
Vierschneider bedeutet nicht vier getrennte Hartmetallteile. Eine Hauptplatte und zwei Seitenplatten können vier Schneiden bilden, wie bei der Mehrplattenfamilie. Die Lieferzeichnung legt die Bauteilanordnung fest; Durchmesser, Kopfsymmetrie und Maßhaltigkeit unter den vorgesehenen Beton- und Maschinenbedingungen vergleichen.
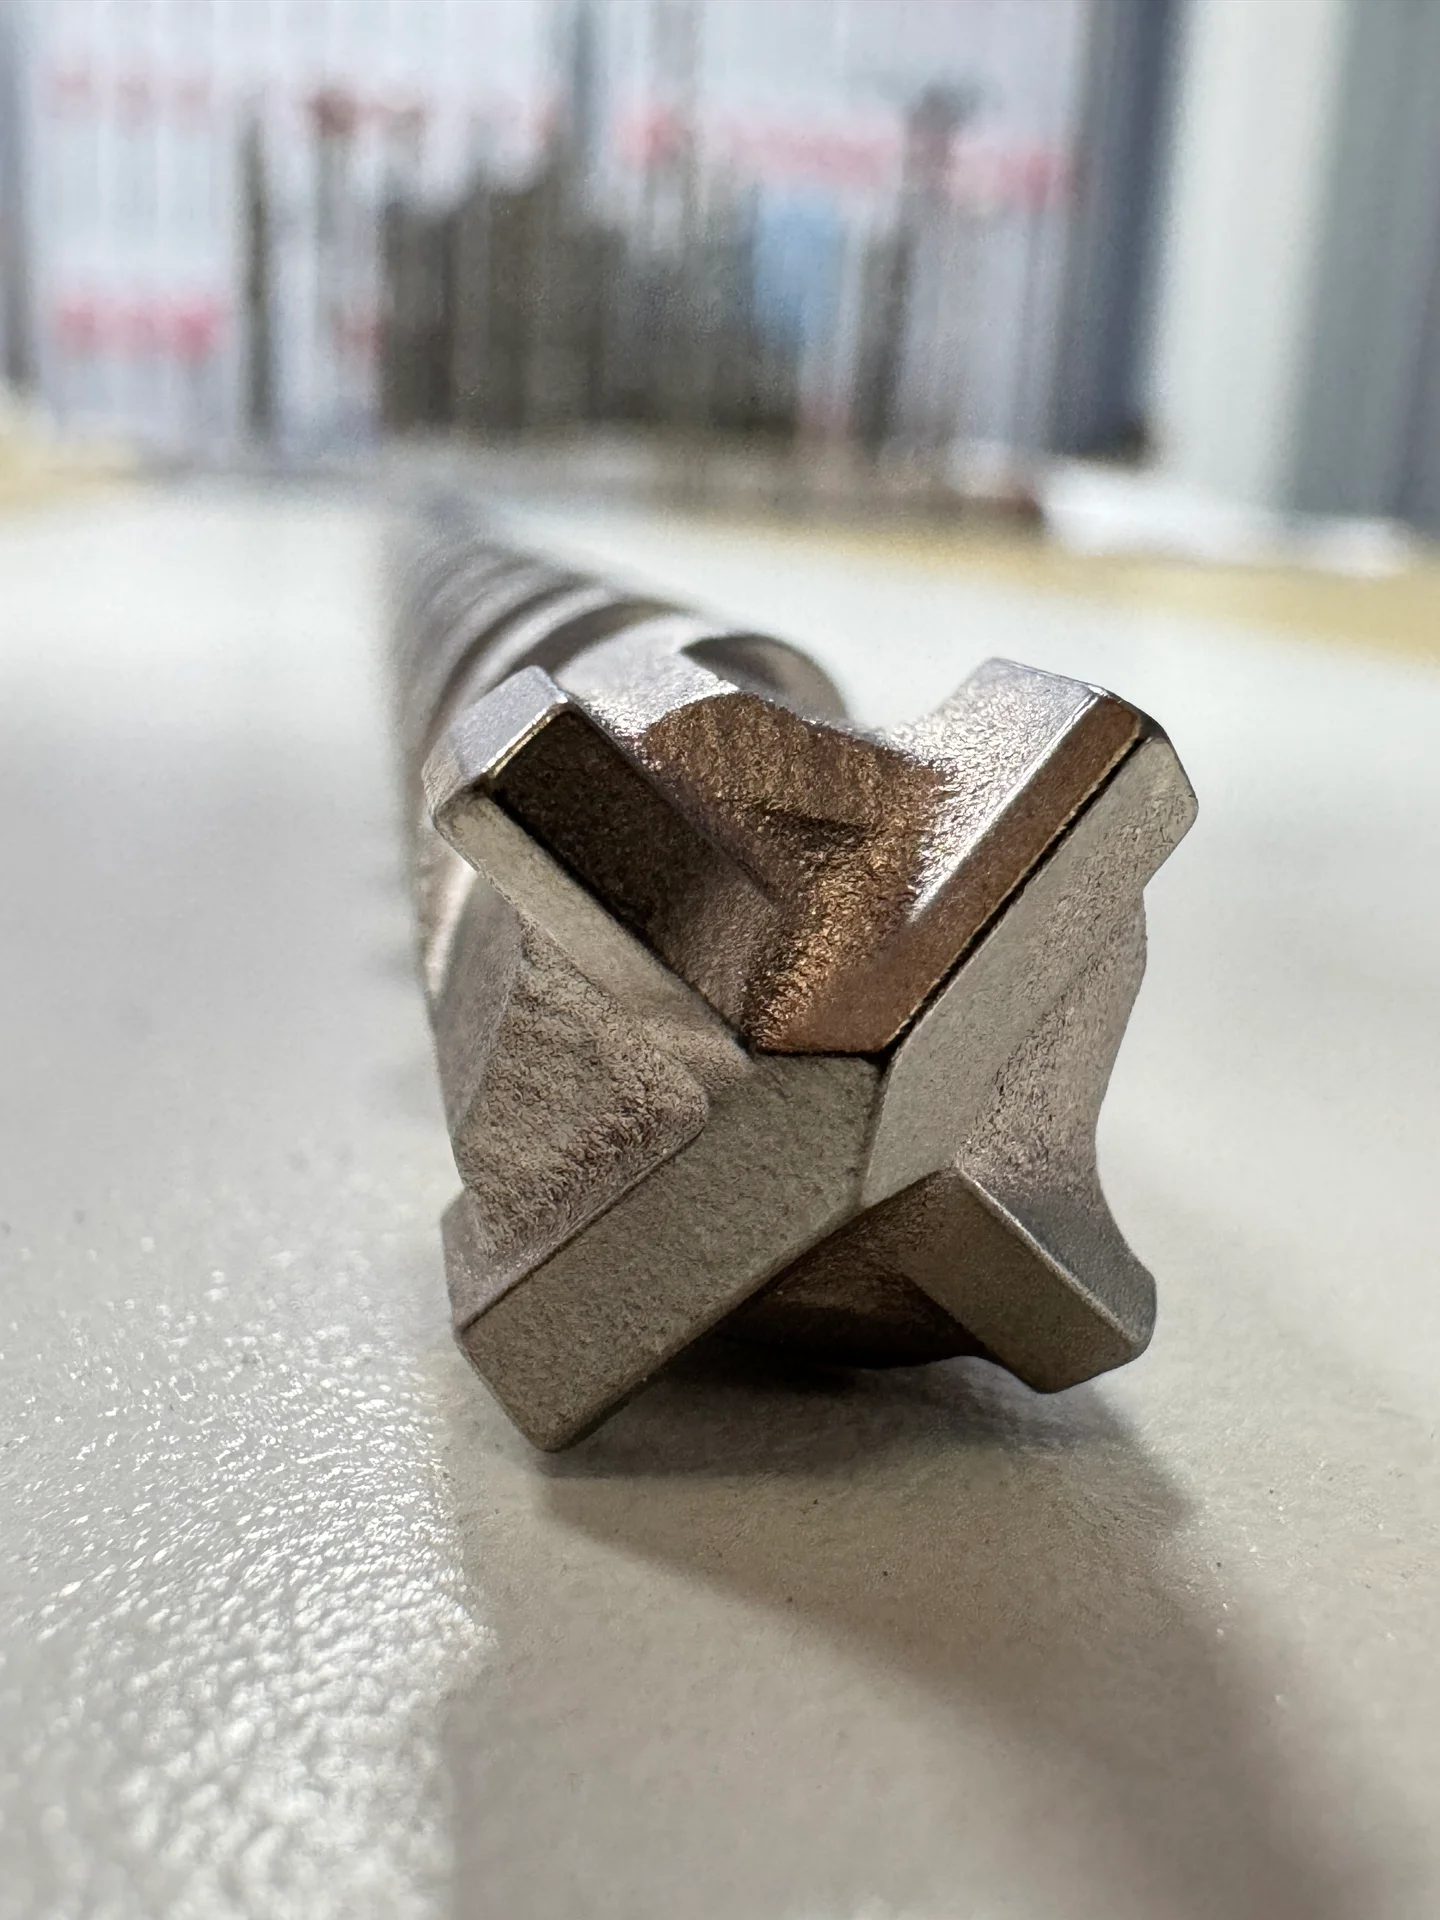
Kompakter Vierschneider: Kopf-Nahaufnahme aus dem Werk.
Bild in voller Größe ansehen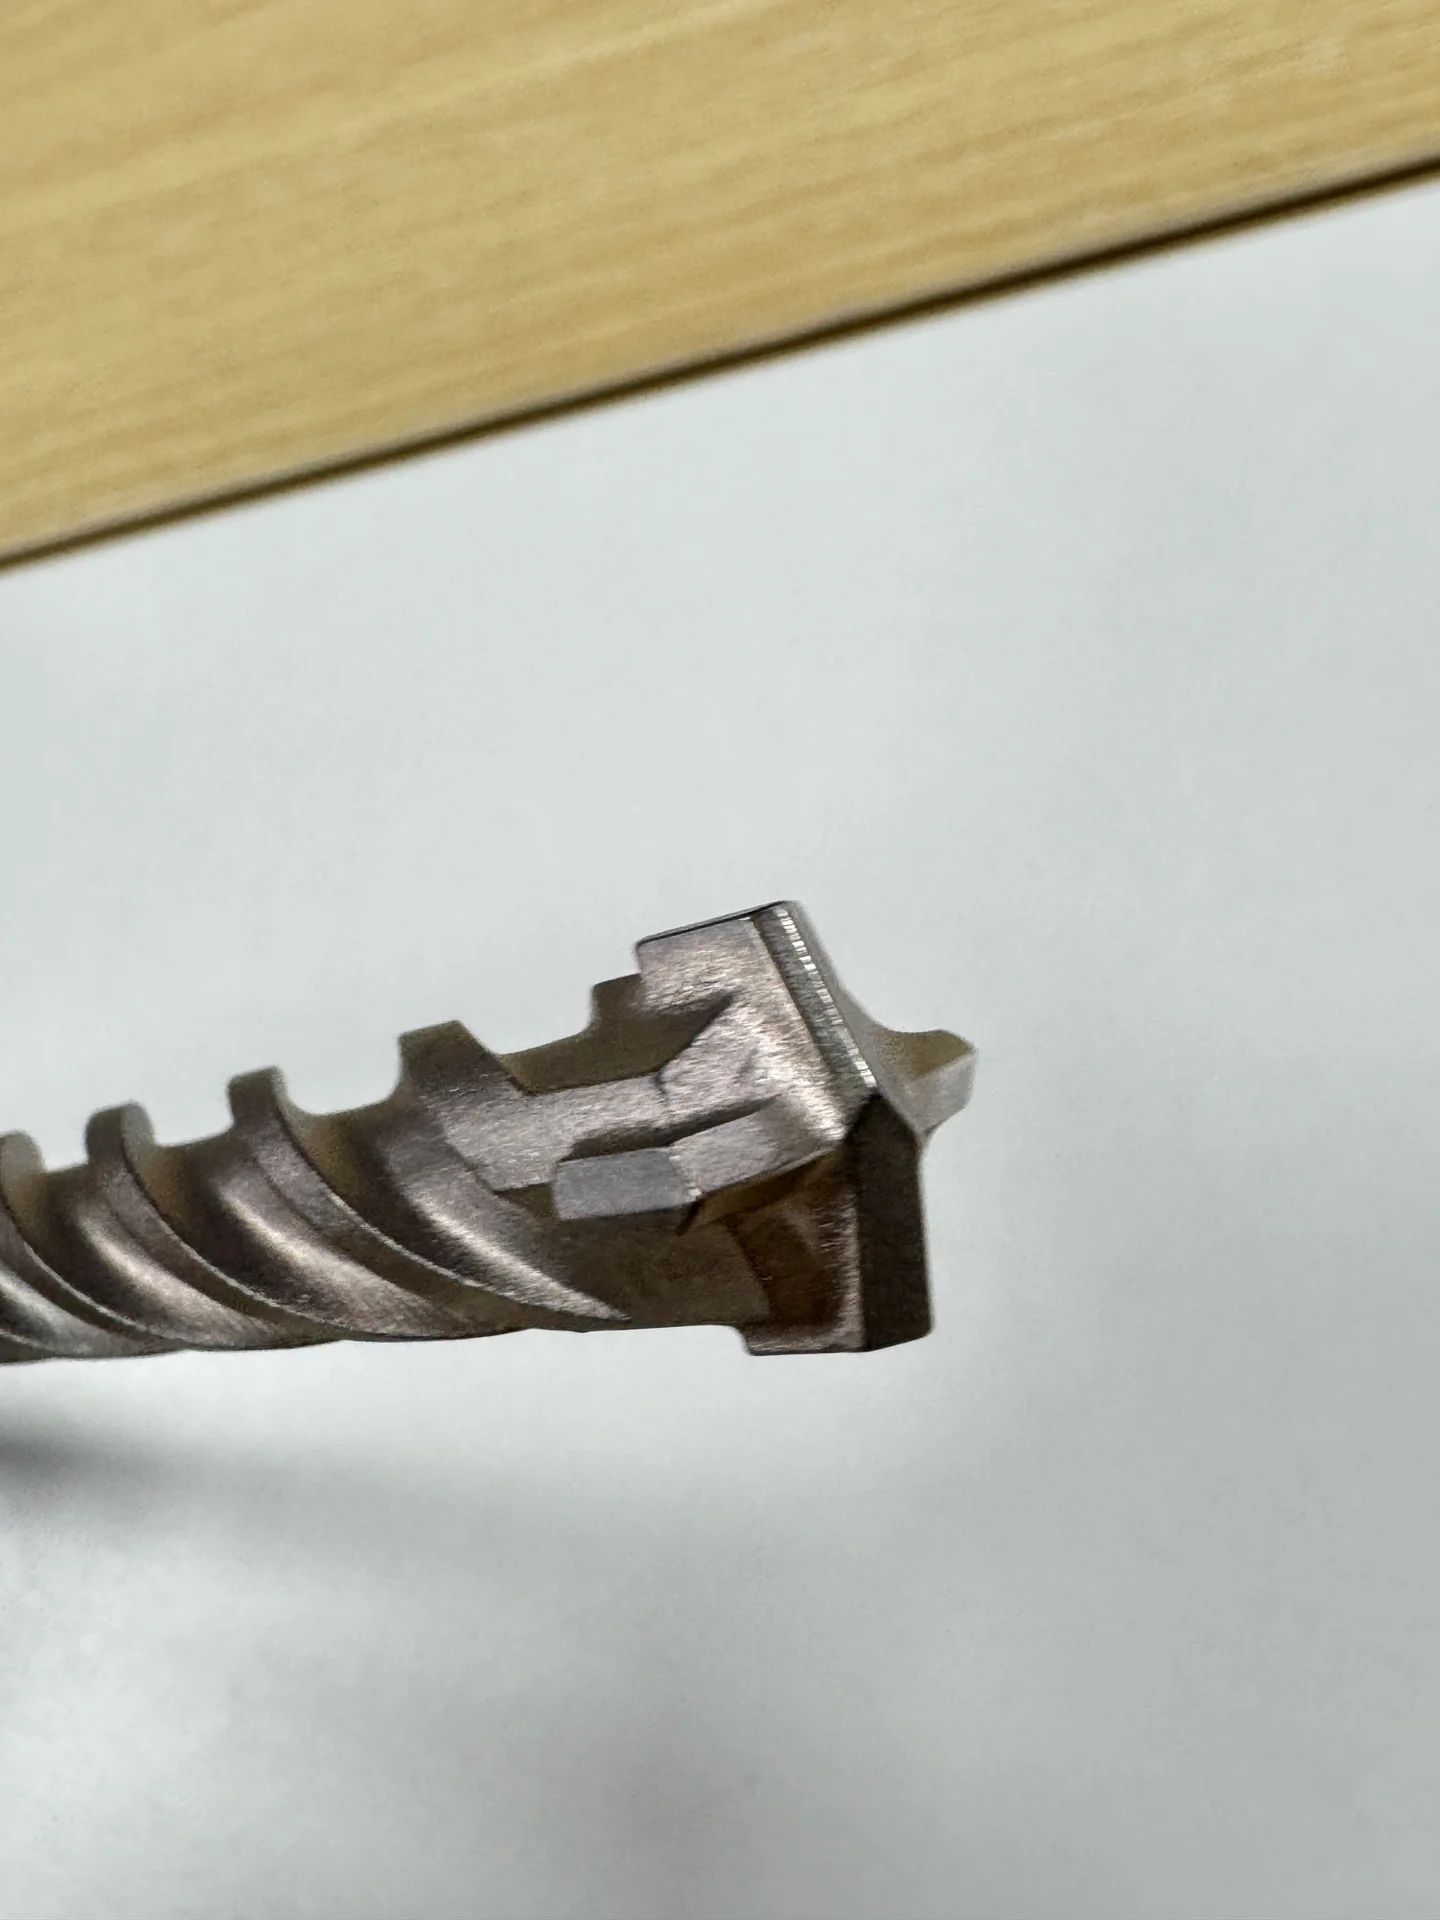
Seitenansicht: Hartmetallabstützung, Stahlsitze und Wendeleinlauf.
Bild in voller Größe ansehenBeispiel für einen Datenblatteintrag: 4 Schneiden / kompakter gelöteter Kreuzkopf / Haupt- und Seitenplattenanordnung nach Zeichnung / SDS-Plus oder SDS-Max ausdrücklich angeben.
4. Mehrplatten-Vierschneider: Haupt- und Seitenplatten des ZHMAX-7
ZHMAX-7 benennt die Bauteile eindeutig: eine vollbreite Hartmetall-Hauptschneide plus zwei geneigte, axial zurückgesetzte Seiteneinsätze. Die Hauptplatte bildet zwei führende Schneiden, jeder Seiteneinsatz eine weitere Umfangsschneide. Drei Hartmetallbauteile ergeben somit vier aktive Schneiden.
Ein kompakter Kreuzkopf und ZHMAX-7 können dieselbe Bauteilzahl haben. Entscheidend sind Hauptplattenprofil, Neigung und Axiallage der Seiteneinsätze, Stahlabstützung und Wendeleinlauf. Bei diesem SDS-Max-Programm sollen montierter Kopf und Einzelteilzeichnung gemeinsam im Datenblatt erscheinen.
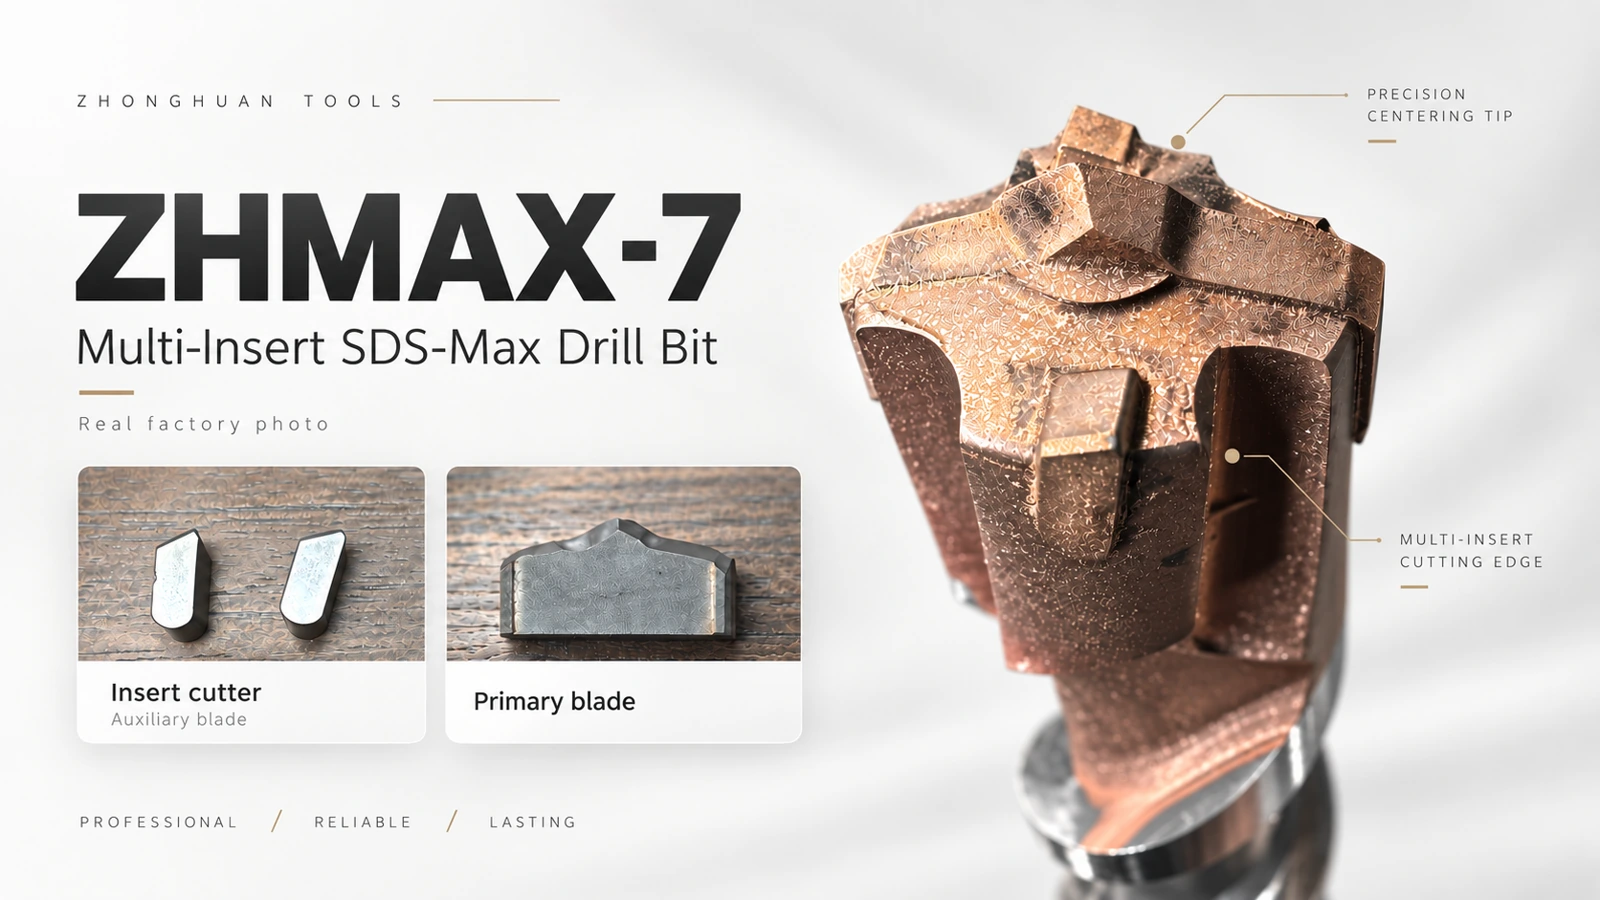
ZHMAX-7: montierter Kopf und drei Hartmetallkomponenten.
Bild in voller Größe ansehen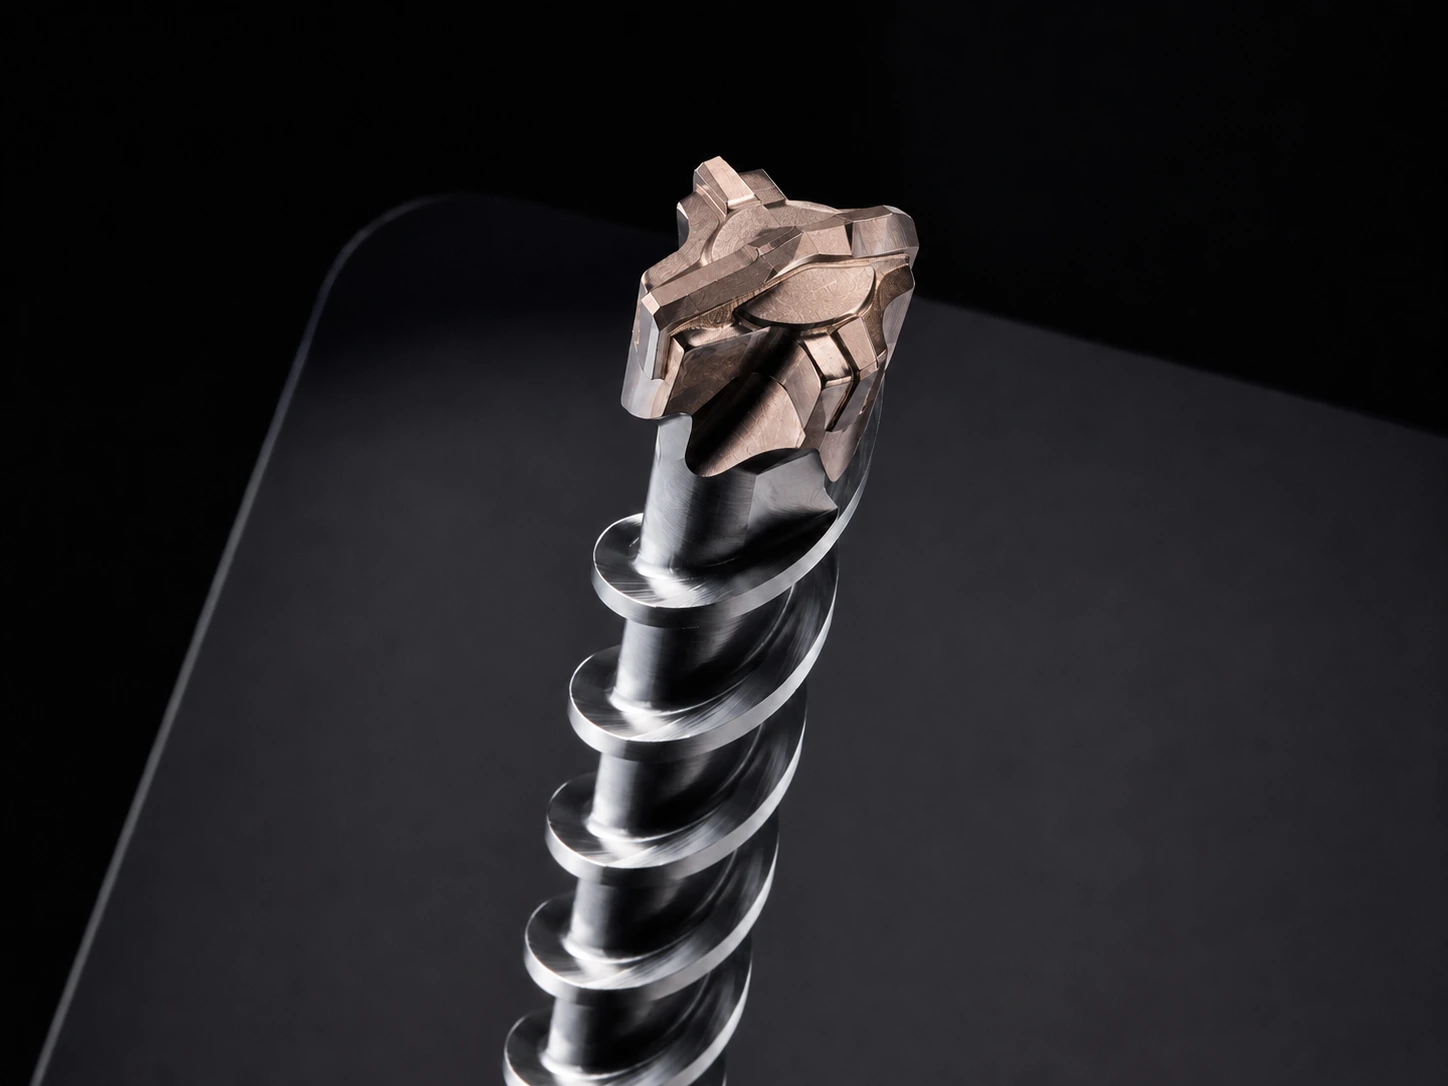
ZHMAX-7 im Detail: Hauptplatte, Seiteneinsätze und Stahlabstützung.
Bild in voller Größe ansehenBeispiel für einen Datenblatteintrag: 4 Schneiden / 3 Hartmetallkomponenten / vollbreite Hauptplatte plus zwei geneigte, axial zurückgesetzte Seiteneinsätze / hartgelötete Baugruppe / SDS-Max.
5. Vierschneider-Vollhartmetallkopf: ein Arbeitskopf, vier Schneiden
Unsere Beispiele ZHPLUS-8 und ZHMAX-8 verwenden einen Hartmetall-Arbeitskopf mit vier Schneiden, der durch Widerstandsreibschweißen mit dem Stahlkörper verbunden wird. Der Kopf besteht aus Hartmetall, Wendel und Schaft weiterhin aus Stahl. Auch ein einteiliger Kopf besitzt eine Kopf-Stahl-Verbindung, die ins Datenblatt gehört.
Schneidenzahl, Vollkopfgeometrie, Verbindung, Verschleißkriterium und Maschinenaufnahme getrennt lesen. Die Bilder zeigen ein SDS-Max-Kopfdetail und einen vollständigen SDS-Plus-Bohrer: Dieselbe Konstruktionsfamilie macht die Aufnahmen nicht austauschbar.
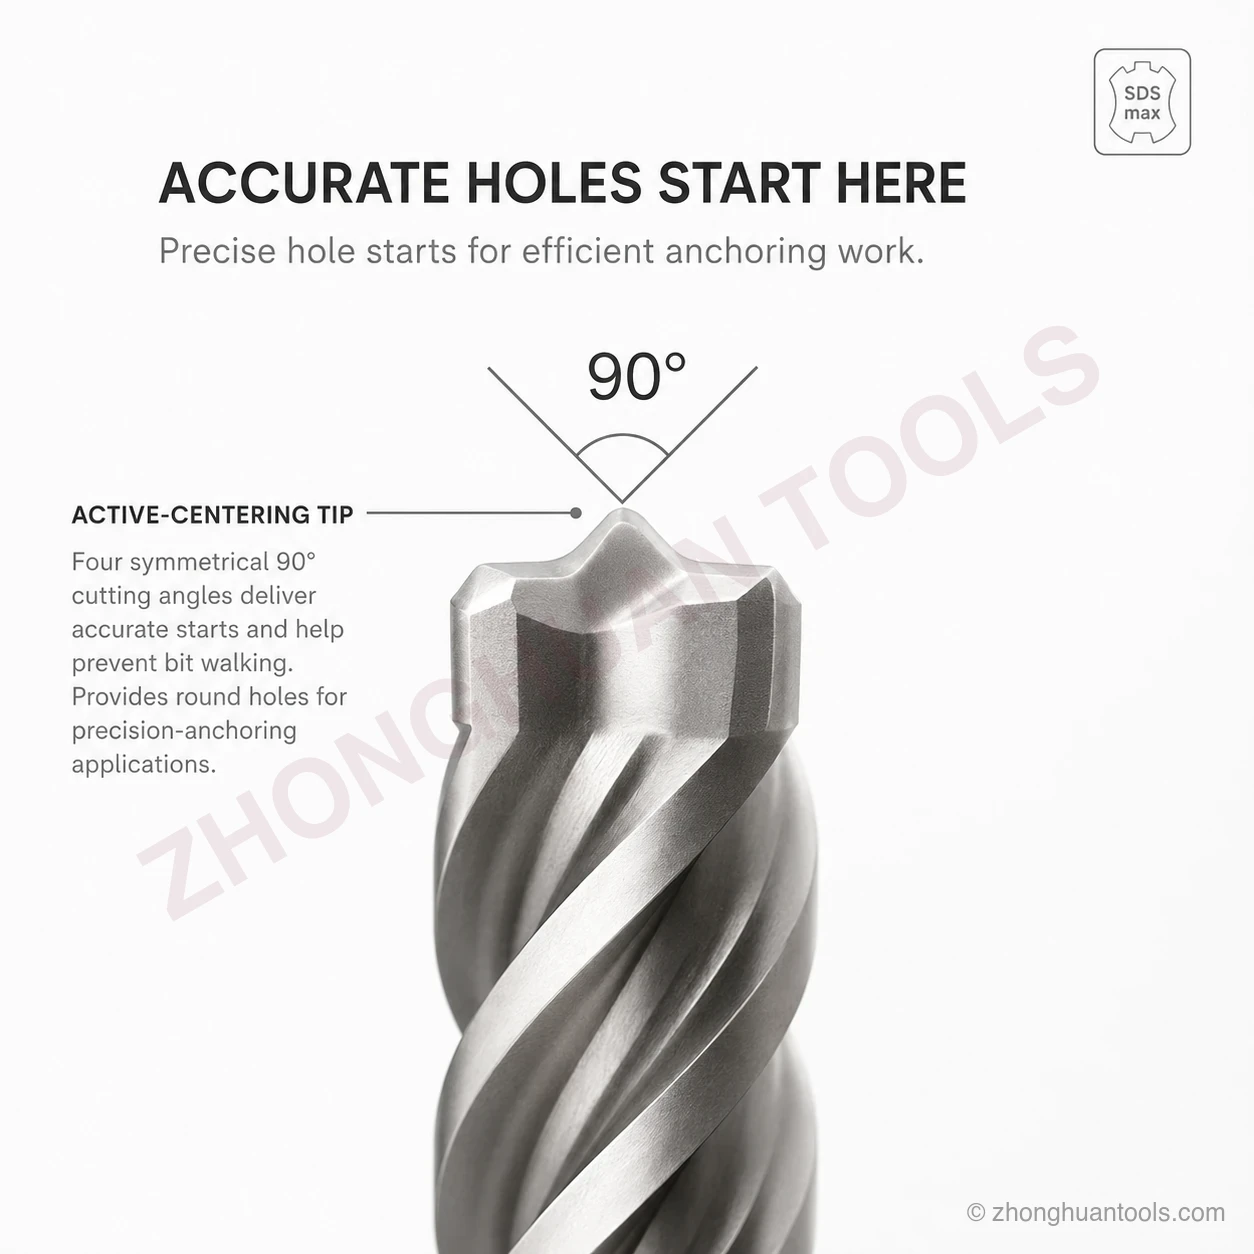
ZHMAX-8 SDS-Max: einteiliger Hartmetallkopf mit vier Schneiden.
Bild in voller Größe ansehen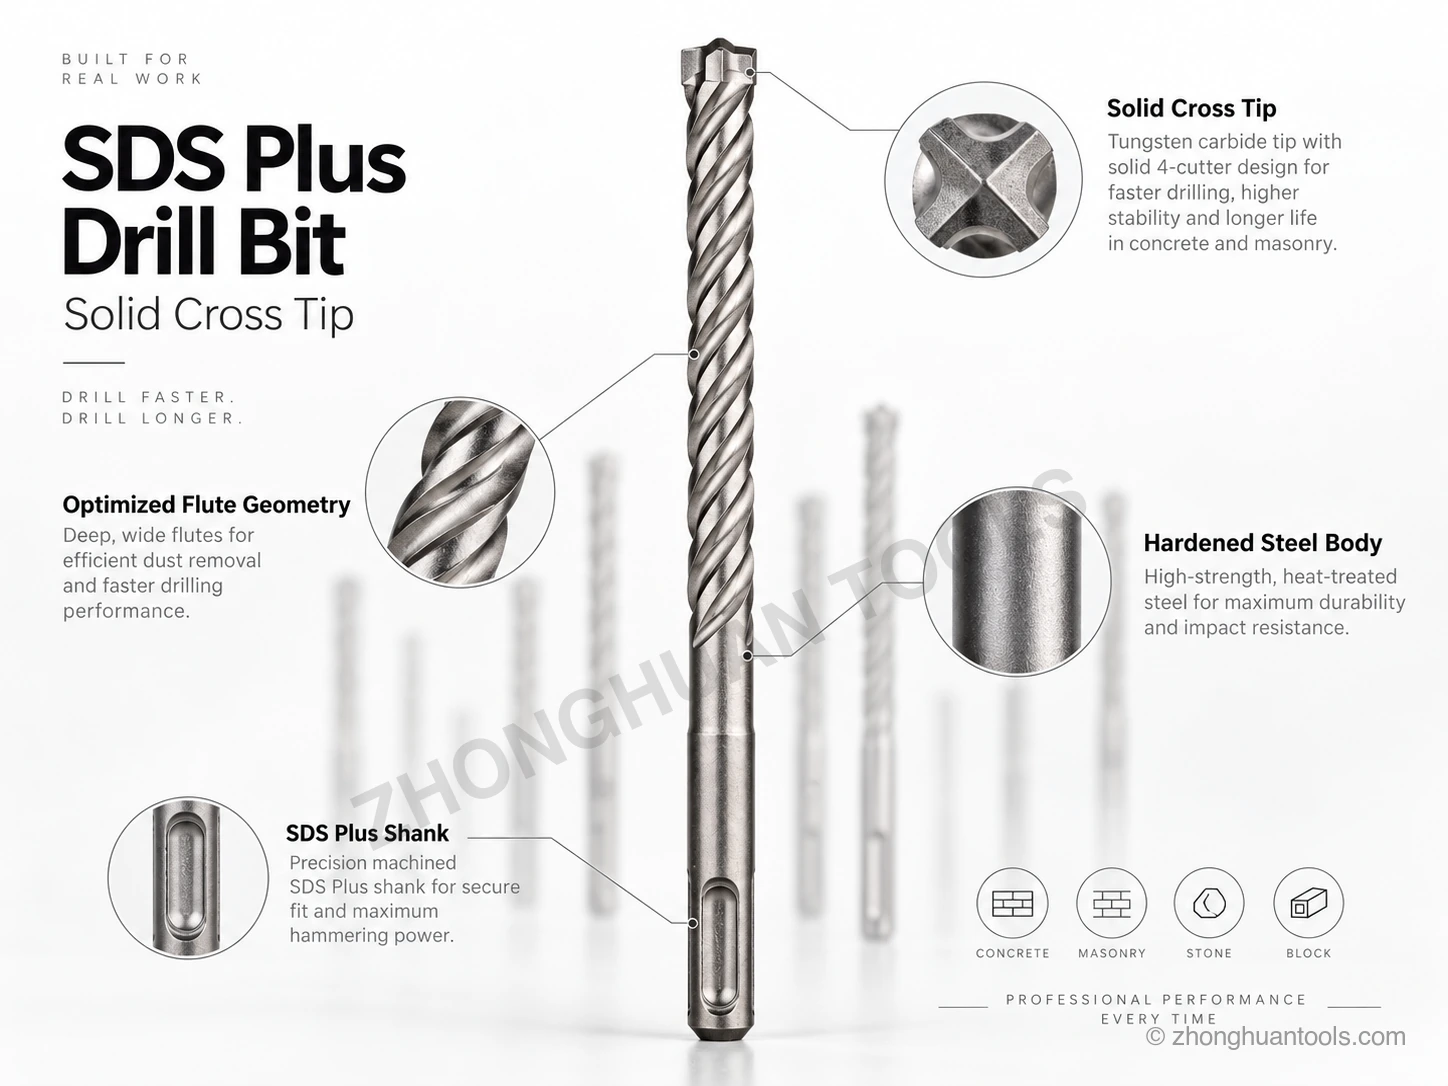
ZHPLUS-8 SDS-Plus: Vollkopf, Stahlkörper, Wendel und Schaft.
Bild in voller Größe ansehenBeispiel für einen Datenblatteintrag: 4 Schneiden / einteiliger Vollhartmetallkopf / widerstandsreibgeschweißte Kopf-Stahl-Verbindung / festgelegte SDS-Plus- oder SDS-Max-Aufnahme und freigegebene Maßmatrix.
Für vergleichbare Angebote Konstruktion und Maße in getrennten Zeilen festhalten. Eine Angabe wie 10 × 100 × 160 mm bedeutet nur dann eindeutig Durchmesser × Arbeitslänge × Gesamtlänge, wenn die Tabelle diese Reihenfolge nennt. Dazu Kopfaufbau, Untergrund und Bohrhammer angeben. Wir bestätigen Fertigmaße, Hartmetallzeichnung und Fügeverfahren je OEM-Artikel.
PGM und Verschleißmarke
Die Verschleißmarke ist das Feld, das die meisten Käufer übersehen. Sie ist kein Marketingstreifen, sondern eine für den Anwender sichtbare Aussonderungsgrenze. Wenn die äußeren Hartmetallschneiden bis zur Verschleißmarke abgenutzt sind, sollte der Bohrer nicht mehr für Ankerlocharbeiten verwendet werden, weil das gebohrte Loch möglicherweise nicht mehr innerhalb der Durchmesser- und Formannahmen liegt, die für eine zertifizierte Ankerinstallation gelten.
Warum ist das wichtig? Das Loch ist der verborgene Teil des Ankersystems. Ein Keilanker, Hülsenanker, Einschlaganker oder Verbundanker liefert nur dann die angegebene Leistung, wenn Lochdurchmesser, Rundheit, Tiefe, Reinigungszustand und Untergrund der geprüften Bedingung entsprechen. Ein Bohrer kann sich nach Erreichen der Verschleißmarke weiterdrehen und noch Staub erzeugen, aber das bedeutet nicht, dass er noch ein ankergeeignetes Loch herstellt.
Die offizielle PGM-Richtlinie ist hier hilfreich. PGM legt fest, dass Standard-Mauer- und Hammerbohrer auf Schneidplattendurchmesser, Schneidplattenhöhe, Symmetrie und Exzentrizität der Schneidplatte sowie Bohrer-Rundlauf geprüft werden. PGM erklärt außerdem, dass Bohrer innerhalb dieser Toleranzen für ETA-Anker-Ausziehversuche verwendet werden, weshalb PGM-markierte Bohrer für die sichere Installation von ETA- und CE-gekennzeichneten Ankern relevant sind. Für Mehrschneider-Hammerbohrer verlangt PGM Vergleichs-Ausziehversuche, die zeigen, dass die Ausziehkräfte in Mehrschneider-Löchern denen in Standardbohrer-Löchern entsprechen.
Das ist die praktische Bedeutung der PGM-Sprache auf einem Datenblatt: Es ist nicht nur ein Abzeichen auf der Verpackung. Es ist eine Aussage über das Loch, das der Bohrer erzeugen kann, solange er sich innerhalb seines nutzbaren Verschleißzustands befindet.
Lochdurchmesser und Ankertragfähigkeit
Verschleiß wirkt über die Lochgeometrie auf Anker. Ein abgenutzter Hartmetallkopf verliert meist zuerst den äußeren Schneiddurchmesser. Das kann ein untermaßiges Loch erzeugen, besonders am Lochanfang. Asymmetrischer Verschleiß, schlechte Lötung, Rundlauffehler oder ein verbogener Körper können ebenfalls ein unrundes oder entlang einer Achse übergroßes Loch erzeugen. Beide Fehlerbilder sind für Anker schlecht.
In früheren internen Zhonghuan-Tools-Dauerprüfungen zeigte wiederholtes Bohren eine konsistente Richtung: Sobald der Hartmetall-Außendurchmesser zu verschleißen beginnt, verlangsamt sich das Bohren, wird Bewehrungskontakt schädlicher, und Lochdurchmesser sowie Rundheit werden weniger stabil. Wir nutzen diese Beobachtung als praktische Verbindung zwischen Verschleißmarken-Disziplin und Ankerloch-Zuverlässigkeit.
| Lochzustand | Was passieren kann | Ankerrisiko |
|---|---|---|
| Untermaßiges Loch | Anker wird eingepresst, Einbautiefe kann falsch sein, Drehmoment wirkt durch Wandreibung zu hoch | Falsches Montagedrehmoment, beschädigte Hülse oder unvollständiger Sitz |
| Übergroßes Loch | Spreizdruck sinkt oder der Ringspalt bei Verbundankern ist ungeprüft | Geringerer Auszugswiderstand und ungültiger Vergleich mit veröffentlichten Lasttabellen |
| Unrundes Loch | Anker berührt nur Hochpunkte, anderswo bleiben Spalten | Ungleichmäßige Spreizung, Harzhohlräume oder unvorhersehbare Lastübertragung |
| Zu flach | Arbeitslänge wurde falsch gelesen oder am Boden blieb Staub zurück | Verringerte Einbindetiefe und fehlgeschlagener Auszugstest |
Deshalb gehört eine Verschleißmarke auf ein professionelles SDS-Datenblatt. Sie gibt dem Anwender eine einfache Feldregel: den Bohrer gegebenenfalls für allgemeine, nicht kritische Mauerarbeiten weiterverwenden, aber ihn aus dem Ankerlochdienst zurückziehen, sobald die Verschleißgrenze erreicht ist. Für strukturelle Ankerarbeiten ist die konservative Regel, nach Maß auszusondern, nicht erst nach Bruch.
Schaftsystem und Maschinenklasse
Ein Datenblatt sollte SDS-Plus, SDS-Max oder zylindrischen Schaft eindeutig angeben. SDS-Plus und SDS-Max sind keine Qualitätsstufen, sondern Maschinenschnittstellen. SDS-Plus nutzt die kleinere Bohrhammerklasse für die meisten Bau-Ankerlöcher. SDS-Max ist für größere Durchmesser, tiefere oder schwerere Schlagarbeiten.
Eine Drehzahlempfehlung ist für SDS-Hammerbohrer weniger nützlich als für HSS-Spiralbohrer oder Diamantscheiben. Ein besseres SDS-Datenblatt nennt die vorgesehene Hammerklasse, den Durchmesserbereich und die Einsatzstufe. Wird ein großer Bohrer in einem unterdimensionierten SDS-Plus-Hammer betrieben, verlangsamt sich das Bohren, steigt die Wärme, und der Hartmetallverschleiß beschleunigt sich. Das ist ein Maschinenpassungsproblem, nicht nur ein Qualitätsproblem des Bohrers.
Warnsignale im Datenblatt
- Nur die Gesamtlänge ist angegeben. Ohne Arbeitslänge können Anwender die nutzbare Tiefe überschätzen.
- Nur Material-Icons werden gezeigt. Icons ohne Kopfgeometrie, Hartmetallqualität oder Anwendungshinweise sind ein schwacher Nachweis.
- PGM wird vage verwendet. Fragen Sie, ob das konkrete SKU oder die Familie tatsächlich PGM-zertifiziert ist und wie das gekennzeichnet ist.
- ISO 5468 steht neben der SDS-Schaftgeometrie. ISO 5468 gehört zu den Abmessungen zylindrischer Mauerbohrer, nicht zur Nutgeometrie von SDS-Plus oder SDS-Max.
- Die Verschleißmarke wird gezeigt, aber nicht erklärt. Das Blatt sollte sagen, dass sie die Verschleißgrenze für die Ankerloch-Eignung anzeigt.
- 2-Schneider- und 4-Schneider-Linien werden unter einem Premium-Anspruch vermischt. Bieten Sie sie getrennt an.
RFQ-Checkliste
Für eine professionelle SDS-Bohrer-RFQ schreiben Sie die Spezifikation in technischen Feldern, statt um eine Katalogkopie zu bitten.
- Schaftsystem: SDS-Plus, SDS-Max oder zylindrischer Mauerbohrerschaft.
- Durchmesser x Arbeitslänge x Gesamtlänge für jedes SKU.
- Kopfgeometrie: 2-Schneider, 4-Schneider, 3-Schneider, Mehrsegment oder Vollhartmetallkopf.
- Zielmaterialien: Ziegel, Block, unbewehrter Beton, bewehrter Beton, harter Stein oder Ankerlöcher.
- PGM-Anforderung: erforderlich, optional oder für den Kanal nicht nötig.
- Verschleißmarken-Anforderung: für ankerorientierte Profisortimente erforderlich.
- Qualitätsprüfungen: Kopfdurchmesser, Rundlauf, Hartmetallsymmetrie, Schaftpassung, Löt- oder Schweißintegrität, Probebohrtest.
- Verpackung: Einzelclip, Kunststoffröhre, Beutel, Sammelpackung, Einzelhandelsset oder Private-Label-Karton.
Verwandte Beschaffungsprogramme
Wenn Sie SDS- oder Mauerbohrer für einen Distributor-, Importeur- oder Private-Label-Kanal beschaffen, behandeln diese Seiten die kommerzielle Seite, nachdem das Datenblatt verstanden ist.
- SDS-Bohrer Hersteller & Großhandel - SDS-Plus- und SDS-Max-OEM-Lieferung mit Kopfgeometrie-, Verpackungs- und Chargenprüfungsoptionen.
- PGM-zertifizierter Mauerbohrer-Hersteller - PGM-fokussierter Käuferleitfaden für Ankerloch-Sortimente und europäische Profikanäle.
- SDS-Plus-Bohrer für die Ankerbolzen-Installation - Präzise SDS-Plus-Bohrer für mechanische und chemische Ankerlöcher.


