

¿Qué es una bujarda?
Una bujarda es una herramienta de texturizado de superficies equipada con hileras de dientes de carburo de tungsteno. Se acopla a un rotomartillo estándar mediante un vástago SDS-Plus o SDS-Max. Cuando el rotomartillo gira, los dientes de carburo golpean y astillan repetidamente la superficie del concreto y crean una textura áspera y uniforme.
A diferencia de los cinceles, que remueven material en líneas, las bujardas texturizan un área de manera uniforme. El resultado se parece a la piedra natural, un aspecto muy valorado en el concreto arquitectónico, los pasillos antiderrapantes y la preparación para la adherencia.
Usos comunes:
- Tratamiento antiderrapante en rampas, escaleras y áreas de albercas
- Preparación de la superficie antes de colocar azulejo, sobrecapas o recubrimientos
- Texturizado decorativo tipo piedra en muros y pisos de concreto
- Remoción de recubrimientos delgados, pintura o lechada del concreto
Pines de carburo frente a dientes integrales de acero: dos construcciones, no dos niveles de calidad
Todos los números de esta guía (16, 20, 25, 30, 45) describen un patrón de cara de trabajo, no un producto fijo único. Las bujardas se construyen de dos maneras distintas, y la lógica del número de dientes que sigue se aplica a ambas.
- Construcción de pines de carburo: pines individuales de carburo de tungsteno se unen en alojamientos maquinados con precisión en la cabeza. Cada pin es un inserto aparte, visualmente distinto del cuerpo. Esta construcción conserva más tiempo su perfil de impacto en concreto duro y agregado abrasivo, y es la elección estándar para el trabajo sostenido con concreto lanzado y tableros de puentes.
- Construcción integral de dientes de acero: los dientes se forjan o se maquinan directamente en una sola cabeza de acero aleado endurecido, sin un pin insertado aparte. Esta construcción cuesta menos de fabricar y conviene al rugosizado de uso general, a la nivelación y a los programas de canal de menudeo.
Ninguna construcción es mejor en lo universal: son dos respuestas distintas al mismo trabajo. Vea la guía de compra de bujardas para la comparación completa de construcciones, que incluye el material de la cara de trabajo, el tratamiento del cuerpo y las opciones de sistema de cabeza.
Cómo se unen los pines de carburo: soldadura fuerte en horno de cinta de malla
En la construcción de pines de carburo, la junta entre cada pin y el cuerpo de acero determina si la broca sobrevive a su vida útil nominal o pierde pines antes de tiempo. En la industria se usan tres métodos de soldadura fuerte, con una uniformidad muy distinta:
- Soldadura fuerte con soplete. Un técnico calienta cada junta a mano con un soplete de gas. La calidad depende por completo de la técnica individual, y el control del calor varía de un pin a otro, de una junta a otra y de un turno a otro.
- Soldadura fuerte por inducción. Una bobina de inducción calienta una junta, o un pequeño grupo, con rapidez mediante inducción electromagnética. Es rápida y repetible por junta, pero aun así procesa los pines por tandas y no en una sola pasada uniforme.
- Soldadura fuerte en horno de cinta de malla. La cabeza ensamblada avanza por un horno continuo sobre una cinta transportadora de malla, bajo una atmósfera protectora controlada que evita la oxidación de la aleación de soldadura fuerte al fundirse. Cada pin de cada cabeza del lote recibe la misma curva de temperatura, la misma atmósfera y el mismo tiempo de permanencia.
La atmósfera controlada importa tanto como el calentamiento uniforme: una junta de soldadura fuerte oxidada es una junta débil, aunque la temperatura fuera correcta en lo demás. La soldadura fuerte en horno bajo atmósfera protectora evita ese modo de falla, y por eso produce la retención de pines más uniforme en todo un lote de producción, algo importante para un distribuidor que necesita que todas las piezas de un envío rindan igual, no solo la muestra que se inspeccionó.
Sea cual sea el método de soldadura fuerte, el pin debe fallar por desgaste, no por soltarse. Si un proveedor no puede mostrar un ensayo destructivo que confirme que el carburo se fractura antes de que ceda la junta de soldadura fuerte, trátelo como una señal de alerta en cualquier pedido de pines de carburo.
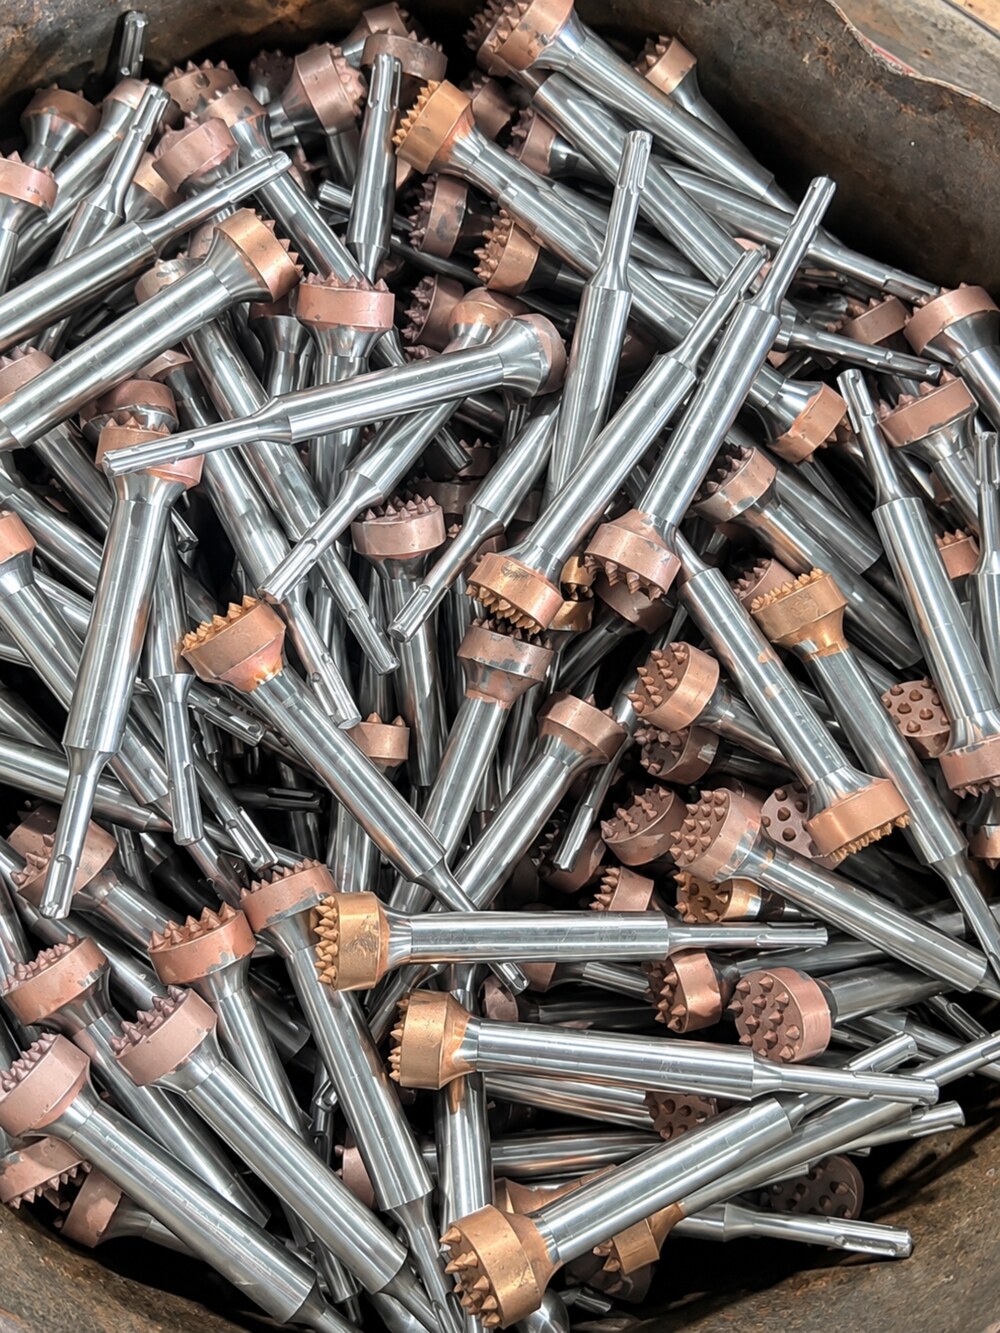
Número de dientes: 16 frente a 20 frente a 25 frente a 30 frente a 45
El número de dientes de carburo determina qué tan agresivo es el corte y qué tan fina se ve la textura terminada. Elegir el número de dientes correcto es la decisión más importante al seleccionar una bujarda.
| Número de dientes | Agresividad | Calidad del acabado | Profundidad de rugosidad | Mejor aplicación |
|---|---|---|---|---|
| 16 dientes | Muy agresiva | Gruesa | 3-5 mm | Preparación pesada para adherencia, remoción de recubrimientos |
| 20 dientes | Muy agresiva | Gruesa | 2.5-4 mm | Anclaje estructural profundo, preparación pesada para adherencia |
| 25 dientes | Agresiva | Media-gruesa | 2-3 mm | Rampas antiderrapantes, preparación general de superficies |
| 30 dientes | Moderada | Media-fina | 1-2 mm | Escaleras antiderrapantes, preparación para azulejo |
| 45 dientes | Ligera | Fina | 0.5-1 mm | Texturizado decorativo, acabado arquitectónico |
Regla práctica: para la preparación de la adherencia, elija menos dientes (16-25) para maximizar la rugosidad de la superficie. Para acabados decorativos o antiderrapantes donde importa la apariencia, elija más dientes (30-45).
Bujardas SDS-Plus frente a SDS-Max
Las bujardas vienen con dos tipos de vástago para ajustarse a clases distintas de rotomartillo:
- SDS-Plus: encaja en rotomartillos de servicio ligero a medio (clase de 2-4 kg). Ideal para trabajo residencial: texturizar rampas, escaleras, albercas pequeñas y preparar parches. Menor vibración y más fácil de controlar en trabajo de detalle.
- SDS-Max: encaja en rotomartillos de servicio pesado (clase de 5-12 kg). Necesaria para proyectos comerciales e industriales: pisos de estacionamientos, pasillos de fábricas, tratamiento antiderrapante de grandes áreas. Una mayor potencia impulsa los dientes con más fuerza para cubrir más rápido.
| Factor | SDS-Plus | SDS-Max |
|---|---|---|
| Clase de martillo | 2-4 kg | 5-12 kg |
| Uso típico | Residencial: escaleras, rampas, áreas pequeñas | Comercial: estacionamientos, fábricas, pisos grandes |
| Velocidad de cobertura | Más lenta: control fino | Más rápida: alta potencia |
| Vibración | Menor | Mayor |
| Mejor para | Trabajo de detalle, bordes, parches pequeños | Texturizado de grandes áreas, preparación pesada |
Para compradores B2B: tenga en existencia las variantes SDS-Plus y SDS-Max. Los contratistas que hacen trabajo antiderrapante residencial necesitan SDS-Plus, mientras que las cuadrillas de pisos comerciales exigen SDS-Max.
Aplicaciones
- Tratamiento antiderrapante: el bujardeado crea una superficie áspera y con agarre en rampas, escaleras, áreas de albercas y muelles de carga de concreto. Una broca de 25 o de 30 dientes da el equilibrio ideal entre tracción y comodidad al pisar. Es la aplicación más común en el mundo.
- Preparación de la adherencia: antes de aplicar adhesivo para azulejo, sobrecapas de concreto o recubrimientos impermeables, la superficie necesita un rugosizado mecánico para una adherencia correcta. Una bujarda de 16 o de 25 dientes abre los poros del concreto y crea un perfil al que se pueden aferrar los adhesivos. Sustituye métodos más lentos como el grabado con ácido o el escarificado manual.
- Texturizado decorativo tipo piedra: los arquitectos y diseñadores especifican acabados bujardeados para dar al concreto colado la apariencia de piedra natural partida. Una broca de 45 dientes produce la textura fina y uniforme necesaria en superficies arquitectónicas expuestas: muros de fachada, columnas, fachadas y elementos de paisajismo.
Velocidad de cobertura y productividad
Las velocidades de cobertura dependen de la potencia de la herramienta, del número de dientes y de la dureza del material. Estas cifras representan el rendimiento promedio de un operador hábil con la técnica correcta:
| Clase de herramienta | Número de dientes | Cobertura (m²/h) | Mejor para |
|---|---|---|---|
| SDS-Plus (2–3 kg) | 25 dientes | 2–4 m²/h | Escaleras residenciales, áreas pequeñas |
| SDS-Plus (3–4 kg) | 30 dientes | 3–6 m²/h | Rampas, áreas de albercas, preparación para azulejo |
| SDS-Max (5–8 kg) | 25 dientes | 5–9 m²/h | Pisos comerciales, estacionamientos |
| SDS-Max (8–12 kg) | 30 dientes | 8–14 m²/h | Antiderrapante industrial, preparación a gran escala |
Para la planeación del proyecto: un piso de 100 m² requiere aproximadamente de 7 a 20 horas de trabajo según la clase de herramienta. Incluya en su estimación el tiempo de preparación, los descansos y el detallado de bordes con herramientas manuales más pequeñas.
Vibración y seguridad del operador
El bujardeado produce una vibración significativa en el sistema mano-brazo (HAV) y polvo de sílice: ambos son riesgos ocupacionales serios cuando no se gestionan:
- Exposición a HAV: las bujardas SDS-Max suelen superar los 8 m/s² de HAV. Según la Directiva 2002/44/CE de la UE, el valor de acción de exposición diaria es de 2.5 m/s². Limite la operación continua a sesiones de 15 a 20 minutos y rote a los operadores en los trabajos largos.
- Polvo de sílice: el bujardeado de concreto genera sílice cristalina respirable (RCS). Use protección respiratoria P100/FFP3 y conecte un extractor por aspiración o humedezca la superficie siempre que sea posible.
- Protección de ojos y oídos: los fragmentos de carburo proyectados son un peligro constante. En todo trabajo de bujardeado son obligatorios lentes de seguridad tipo goggles (no anteojos) y protección auditiva clasificada para al menos 25 dB.
- Guantes antivibración: los guantes con clasificación de vibración conformes con ISO 10819 reducen la transmisión, pero no eliminan el riesgo de HAV. Los límites de tiempo de trabajo son la principal medida de control.
Para compradores B2B que abastecen a contratistas: incluir fichas de datos de HAV en su catálogo de producto lo distingue de los distribuidores que suministran brocas sin documentación, algo cada vez más importante para los compradores europeos bajo la normativa de EPP y de vibración.
Cómo alargar la vida de los dientes de carburo
Los dientes de carburo de las bujardas no se pueden reemplazar en las brocas estándar: cuando los dientes se desgastan, se reemplaza la broca. Sin embargo, una técnica adecuada alarga de forma significativa la vida útil:
- Presión hacia abajo correcta: deje que el propio peso de la herramienta haga la mayor parte del trabajo. Empujar con fuerza obliga a los dientes a morder más hondo de lo necesario y acelera el desgaste sin aumentar la velocidad de cobertura.
- Patrón de traslape: mueva la broca en hileras que se traslapan, avanzando de 60 a 70 % del diámetro de la broca por pasada. Los pasos de ancho completo dejan áreas sin tratar y crean crestas; los pasos demasiado pequeños hacen perder tiempo sin beneficio.
- Revise con periodicidad si hay dientes rotos: un diente de carburo agrietado o faltante causa una textura despareja y carga de más a los dientes contiguos, lo que acelera una falla en cascada. Deténgase si nota marcas irregulares en la superficie e inspeccione la cara de la broca antes de continuar.
- Guárdela en seco: el carburo es duro pero frágil. Guarde las brocas lejos de los pisos de concreto y de herramientas de acero que puedan astillar los dientes. Un cajón seco y acolchado o un portaherramienta específico alarga la vida tanto de los dientes como del vástago.
Programas de suministro relacionados
Si abastece esta línea de producto para un distribuidor, un importador o un canal de marca propia, estos programas OEM y mayoristas cubren las preguntas de compra que suelen venir después.
- Fabricante de brocas SDS | Suministro OEM y mayorista directo de fábrica | Zhonghuan — suministro OEM y mayorista de brocas SDS para importadores, distribuidores y marcas de herramientas: SDS-Plus, SDS-Max, puntas de carburo, cabezas de 2 y 4 filos, empaque…
- Matriz de surtido para perforación de anclajes en construcción | Zhonghuan — una matriz para distribuidores de perforación de anclajes: SDS-Plus, SDS-Max, brocas de 4 filos, cinceles, juegos de brocas, empaque, verificación de muestras y planeación de RFQ para fijaciones en concreto…


