
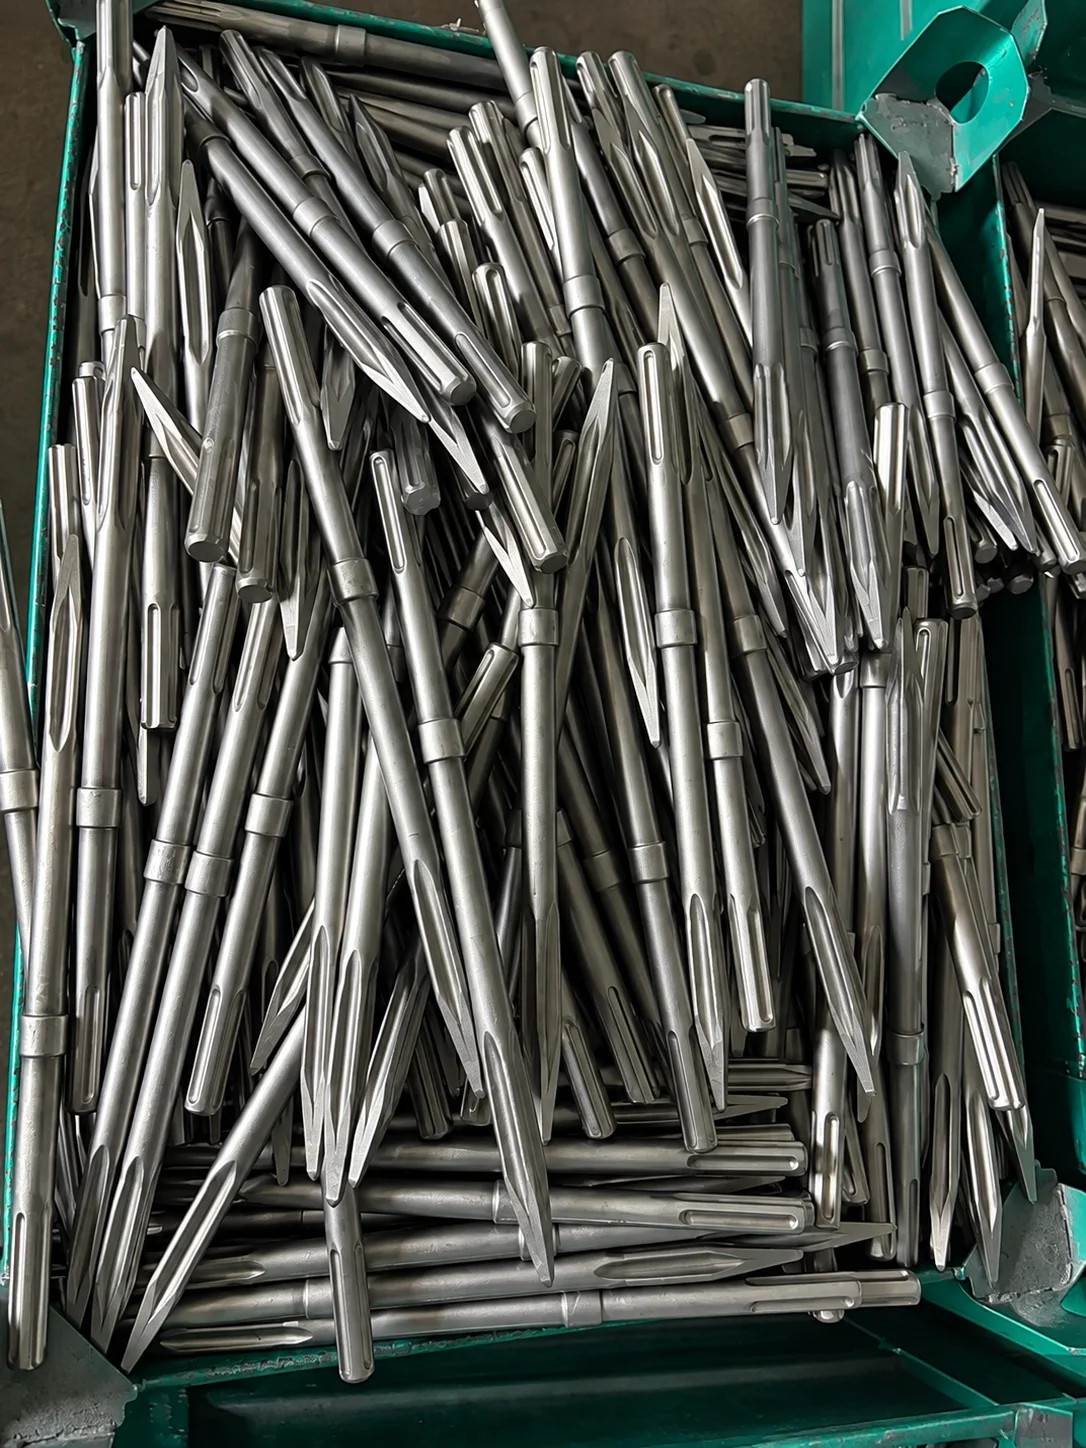
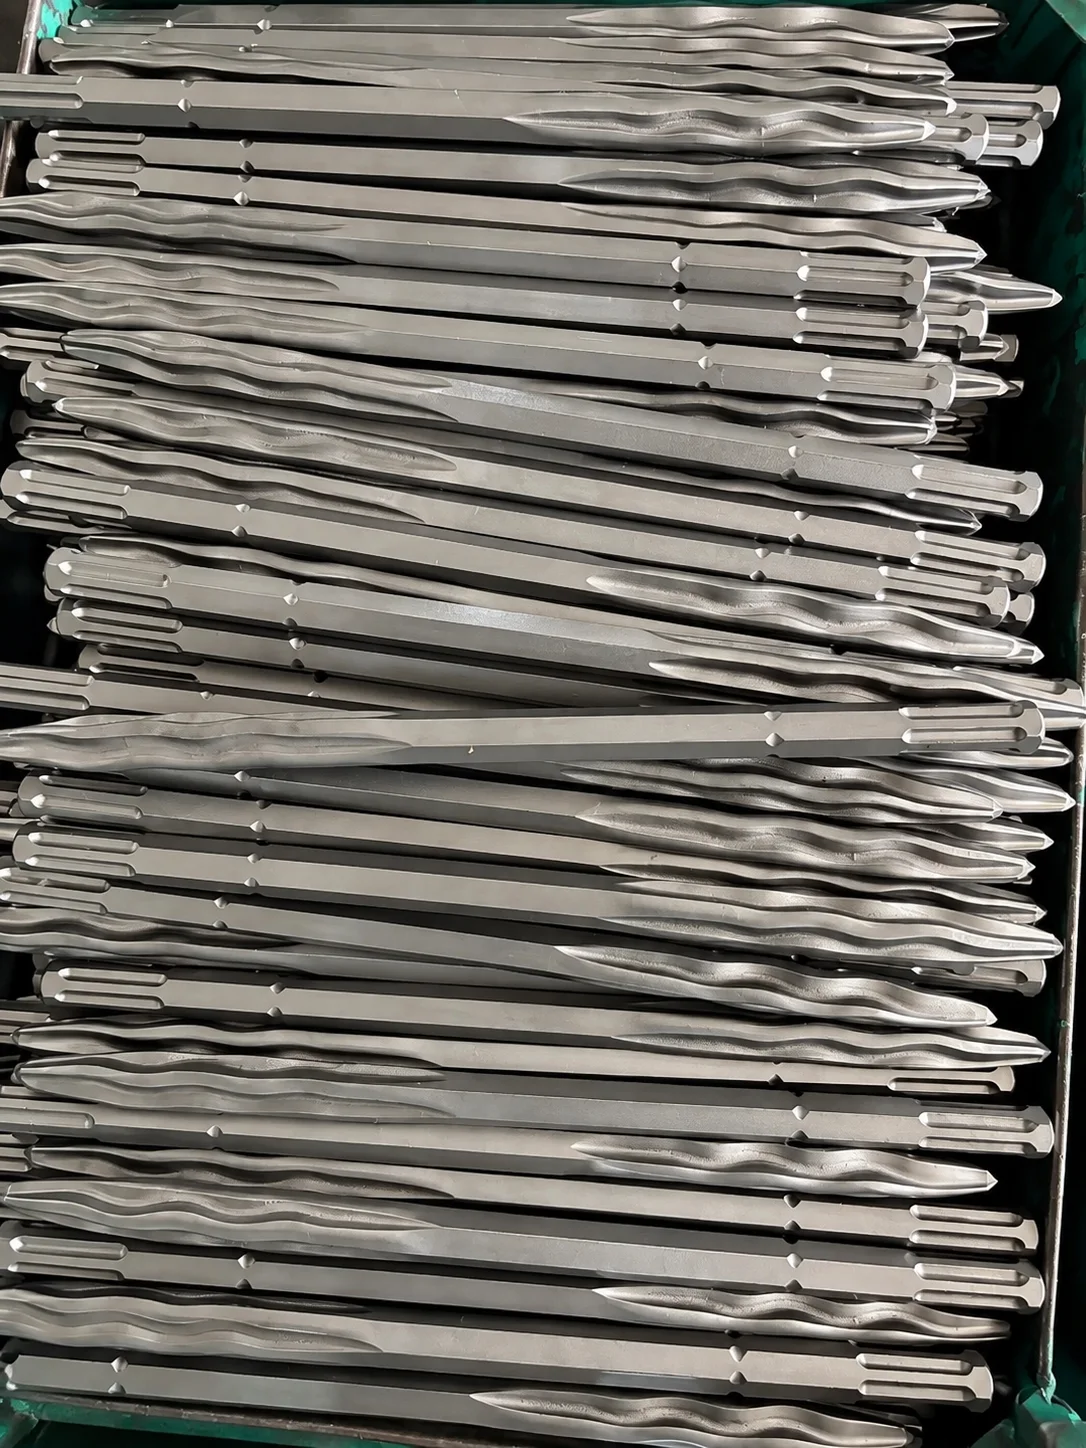
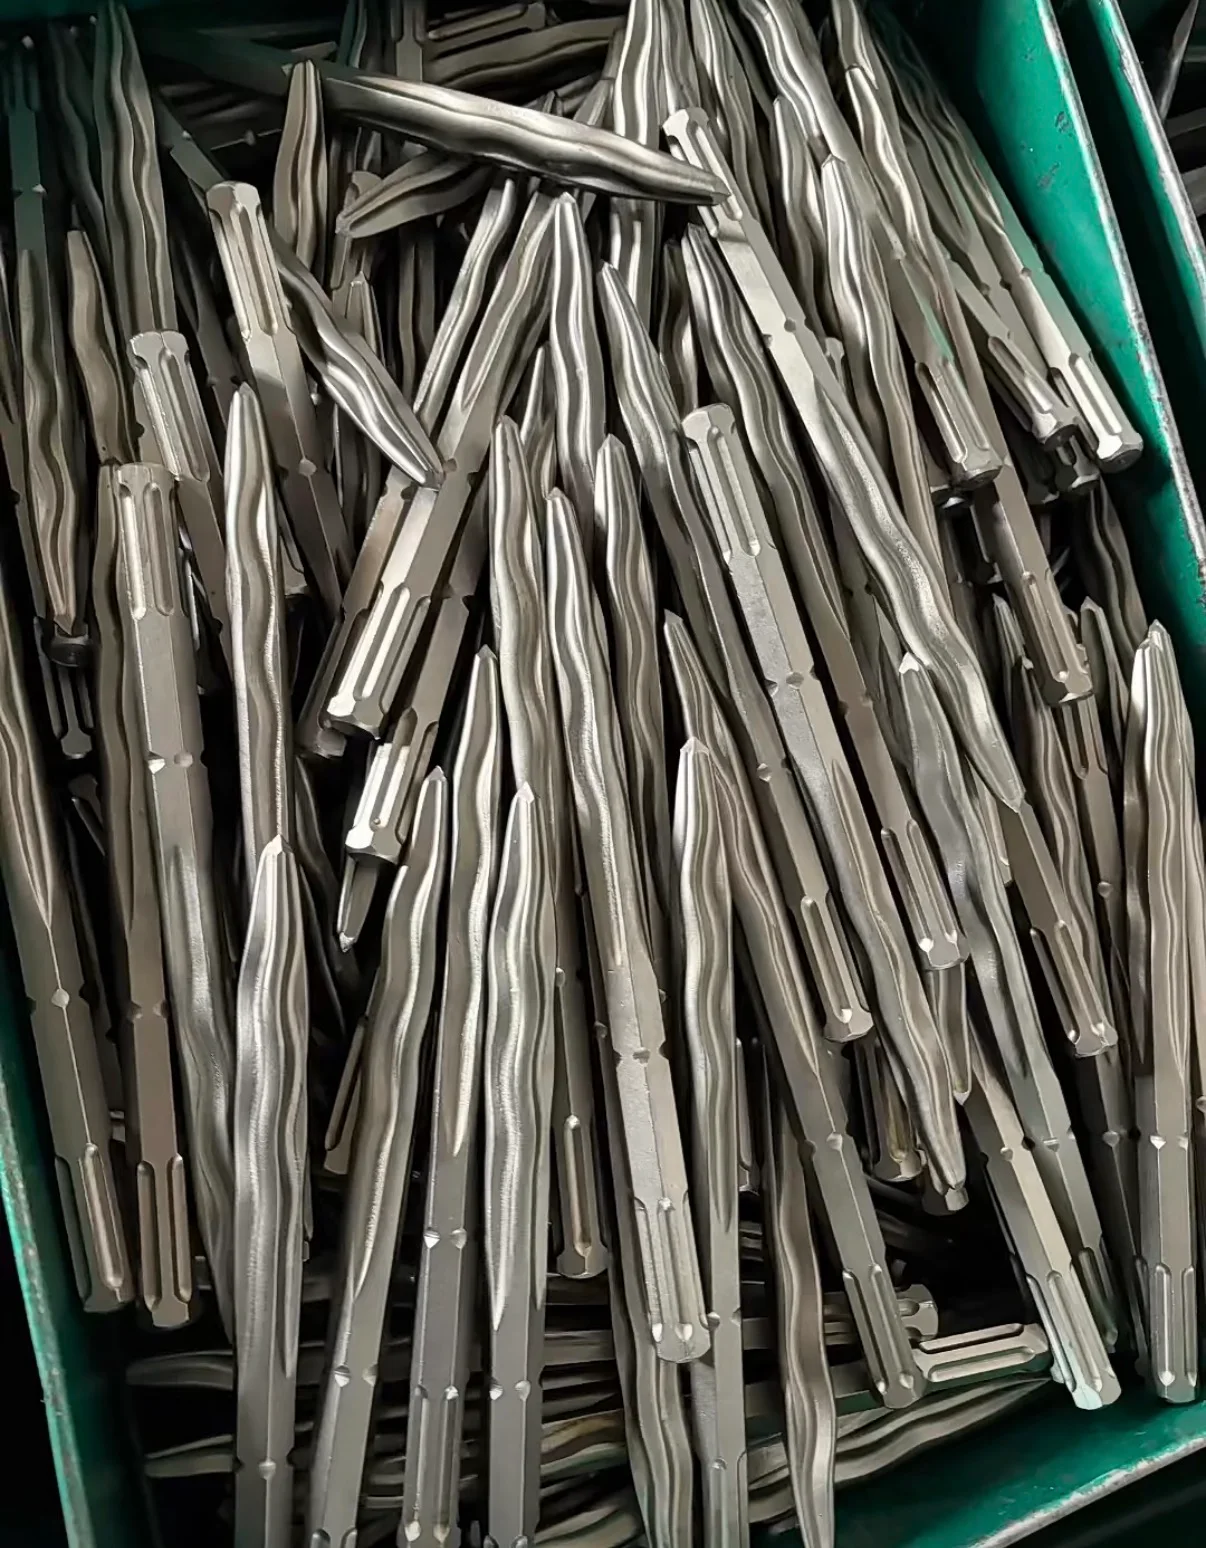
Un cincel de punta compacto y una punta autoafilable más larga resuelven partes distintas de un trabajo de cincelado. La forma corta acerca la punta de trabajo a la máquina para el posicionamiento local y los trabajos de acceso limitado. La forma perfilada usa una zona de trabajo conformada más larga para conservar una geometría de contacto útil a medida que se desgasta durante la rotura repetida.
Nuestra comparación usa la referencia ilustrada de punta corta de Ø10 × 100 mm y una punta autoafilable conformada. La ilustración es una comparación de diseño, no una escala física compartida ni una especificación universal. El largo, la geometría de la punta, el material y la conexión con la máquina deben elegirse por separado: un cincel corto también puede tener un perfil autoafilable, y un cincel largo puede tener una punta convencional.
En Zhonghuan Tools partimos del material mineral, de la remoción requerida y de la máquina. Después ajustamos la sección, la punta de trabajo y el tratamiento, de modo que el comprador reciba un accesorio adecuado para su tarea y una especificación clara para el suministro de repetición.
Comparación rápida: control de cerca y rotura sostenida
| Factor de selección | Punta corta ilustrada | Punta autoafilable conformada |
|---|---|---|
| Disposición del extremo de trabajo | Nariz compacta con una transición relativamente simple | Una región más larga de facetas, nervaduras o alivios detrás de la punta |
| Interés principal de selección | Acceso local, posicionamiento y remoción controlada en áreas pequeñas | Geometría útil de la punta durante la rotura repetida |
| Alcance | Limitado por la herramienta corta expuesta | Depende del largo elegido y de la inserción en el portaherramienta |
| Evaluación del desgaste | Cómo el redondeo cambia el pequeño contacto inicial | Cómo se comporta la sección conformada restante tras el desgaste |
| Especificación de compra típica | Plano completo de la herramienta corta y exigencia prevista de la máquina | Perfil, largo, conexión y aceptación del desgaste definidos |
| Qué debe verificarse | Holgura real, comportamiento en piedra o mampostería y ajuste en el portaherramienta | Liberación del material, interrupciones, punta restante y ajuste en el portaherramienta |
La referencia corta es relevante cuando un comprador pide una herramienta compacta para dar forma a material mineral o para reparaciones locales. La referencia autoafilable es relevante cuando el desgaste repetido de la punta y las interrupciones limitan el avance de la demolición. Ni la fotografía ni la palabra «premium» determinan cuál terminará mejor un trabajo en particular.
Empiece por la tarea y el contacto que necesita
Para el desbaste local de piedra o el ajuste en áreas pequeñas, posicionar la punta puede importar más que alcanzar en profundidad el material. Una herramienta compacta puede facilitar el manejo de la relación entre el movimiento de la máquina y la posición de la punta donde el acceso lo permita. Su ventaja depende de la controlabilidad de la máquina y de la geometría completa de la herramienta, no solo del largo.
La piedra y el granito también exigen atención al grano, a las juntas, a las grietas existentes y a la superficie que debe quedar. Un punto de contacto pequeño puede iniciar una fractura local, pero no garantiza un detalle tallado limpio en todas las piedras. Establezca la idoneidad en una pieza representativa con la máquina prevista y el modo de operación antes de acordar el requisito de superficie terminada.
En la rotura repetida de concreto, la tarea suele ser más amplia: iniciar una fractura, abrir el material que puede separarse, liberar la herramienta y pasar a la siguiente posición. Una punta conformada puede ser valiosa cuando mantiene un contacto eficaz después de que la punta original se desgasta y cuando su alivio ayuda a que el material roto se desprenda. El tiempo total de remoción incluye liberar y reposicionar el accesorio.
Para un borde recto controlado, un cincel plano puede ser la mejor herramienta siguiente. Para capas de azulejo o de mortero, un cincel para azulejo angulado, una pala o un raspador pueden ofrecer un contacto más adecuado. Una herramienta de punta tiene un papel definido dentro de un surtido profesional; no necesita realizar todas las tareas de remoción.
Qué especifica realmente Ø10 × 100 mm
Una consulta sobre una herramienta corta necesita un plano dimensional porque la etiqueta nominal deja abiertas preguntas importantes. Confirme si el diámetro se refiere al cuerpo, al extremo de inserción o a otra sección medida. Confirme que 100 mm significa longitud total y no longitud útil ni alcance expuesto.
Una conexión SDS-Plus tiene su propio diámetro nominal de vástago y su propia geometría de retención. Eso no convierte a toda herramienta redonda de «10 mm» en un accesorio SDS-Plus. Las ranuras de arrastre, los elementos cerrados de retención, el extremo de impacto y sus posiciones forman la conexión completa.
| Elemento del plano | Qué establece |
|---|---|
| Longitud total | Dimensión terminada de extremo a extremo |
| Geometría de conexión e inserción | Cómo encaja y se mueve la herramienta en el portaherramienta especificado |
| Diámetro o sección del cuerpo | La sección de acero fuera de la conexión |
| Longitud y perfil de la punta | Forma de contacto y material que soporta la nariz |
| Alcance expuesto al instalarse | Acceso real más allá de la nariz de la máquina y de los sellos |
| Requisitos de transición y de superficie | Geometría local, acabado y verificaciones de aceptación |
En un accesorio muy corto, una parte sustancial de su longitud total la ocupa la conexión. Revise la holgura instalada, la protección contra el polvo y la zona de trabajo disponible. Recortar una herramienta más larga de catálogo hasta la longitud total pedida no es de forma automática una manera aceptable de fabricar la versión corta.
Cómo cambia el desgaste los dos extremos de trabajo
Una punta compacta convencional presenta un contacto inicial pequeño. Al redondearse esa punta, el contacto se vuelve más amplio y cambia su comportamiento de entrada. Las preguntas útiles son con qué rapidez cambia la forma de trabajo en el material elegido y qué mantenimiento se permite para esa herramienta exacta.
Una punta autoafilable tiene geometría detrás de la punta original pensada para seguir siendo útil a medida que el material se desgasta. Las facetas longitudinales, las nervaduras o los rebajes pueden conservar contactos concentrados a lo largo de la zona de desgaste diseñada. Es una relación entre la forma, el estado del material y el desgaste, no una afirmación de que la punta permanece sin cambios o dura de manera indefinida.
El largo y el autoafilado son variables independientes. Una herramienta más larga con una punta simple y lisa no adquiere el mismo comportamiento de desgaste solo porque contiene más acero. Una herramienta más corta puede usar una zona de trabajo conformada si esa geometría, la sección de soporte y la conexión caben en su especificación.
Por eso, la comparación de desgaste de la imagen principal debe leerse como el comportamiento previsto de los dos diseños ilustrados. Un ranking medido de la tasa de desgaste requiere criterios comparables de material, máquina, trabajo y mantenimiento. Conserve fotografías de la punta antes y después y registre la sección restante, no solo el aspecto de una muestra sin usar.
Ajuste la máquina antes de comparar el desempeño
Use una máquina con un modo de cincelado compatible y con la rotación detenida. Confirme la conexión real, el rango de accesorios permitido, la aplicación y la exigencia de impacto controlable. Un cuerpo pequeño o un extremo de trabajo corto no se adapta de forma automática al mismo martillo que una punta de demolición más grande.
SDS-Plus y SDS-Max son sistemas de conexión distintos. Una cabeza autoafilable puede ofrecerse con distintos vástagos, y la punta larga de un plano comparativo no establece su interfaz. Pida la vista o el plano completo del extremo de inserción cuando la imagen no sea clara.
En las herramientas compactas, revise la holgura cerca del portaherramienta y si el operador puede colocar la punta manteniendo el agarre y la posición de la máquina prescritos. En las herramientas más largas, revise el alcance, la alineación y la carga lateral. El efecto de una fuerza lateral externa aumenta con su distancia al punto de apoyo, así que el largo debe resolver un problema real de acceso y no elegirse como una etiqueta de calidad.
60Si2Mn, 40Cr y 42CrMo: elija una especificación de material
Una solicitud de 60Si2Mn puede ser un requisito legítimo de material para una herramienta de impacto a medida. Debe evaluarse como parte del diseño, con el plano, la máquina y el estado terminado. El nombre del acero por sí solo no define una dureza, una resistencia a la fractura ni una vida útil universales para un cincel SDS.
| Dirección del material | Qué describe el nombre | Qué necesita aún la especificación del cincel |
|---|---|---|
| 60Si2Mn | Acero para resortes al silicio-manganeso | Norma de material aplicable, sección, tratamiento y aceptación del producto terminado |
| 40Cr | Acero estructural aleado al cromo | Requisito exacto de grado, geometría de trabajo y tratamiento para el modelo elegido |
| 42CrMo | Acero estructural aleado al cromo y molibdeno | Objetivos de resistencia y tenacidad, sección y estado terminado controlado |
El acero para resortes no es una instrucción de dejar que el cincel se doble de forma repetida durante el uso. El límite elástico de un material, su rigidez en una sección dada y su resistencia a la fractura describen propiedades distintas. La forma terminada y el tratamiento determinan cómo se comporta el acero elegido en el accesorio.
Nuestro programa premium de cinceles de demolición usa 42CrMo. Cuando un cliente especifica 60Si2Mn para una herramienta corta en particular, revisamos ese requisito de forma directa en lugar de sustituir en silencio nuestro grado habitual. Confirmamos la designación del material, la condición de suministro y la especificación de aceptación aplicable antes de aprobar una muestra.
Use en el pedido la edición de la norma indicada. La norma oficial de acero para resortes es ahora GB/T 1222-2025, vigente desde mayo de 2026, y sustituye a la edición anterior. GB/T 3077 cubre los aceros estructurales aleados. Son referencias de material, no certificados de desempeño de un cincel SDS terminado. Registro de la norma de acero para resortes, registro de la norma de acero estructural aleado
El EN 42CrMo4, el SAE 4140 y los grados extranjeros descritos de forma similar requieren compararse con la norma solicitada antes de sustituir. Encontrará más detalles sobre nuestra dirección de materiales en nuestra guía de cinceles de 42CrMo.
La ruta de fabricación, del plano al cincel terminado
La ruta se elige en función de la geometría, la cantidad, las herramientas disponibles y los requisitos de inspección. Una punta compacta simple puede usar una secuencia de conformado y de maquinado distinta a la de un perfil autoafilable largo y nervado. Las etapas siguientes explican qué debe controlarse; el orden exacto del maquinado de desbaste, el tratamiento y el acabado final corresponde al plan de proceso elegido.
1. Revisar el plano y la tarea de operación. Establezca la conexión con la máquina, la longitud total, la forma de la punta, la sección del cuerpo y las dimensiones terminadas. Aclare el material que se va a remover y la superficie que se debe conservar. La referencia de herramienta corta debe dejar espacio suficiente tanto para la interfaz con el portaherramienta como para un extremo de trabajo utilizable.
2. Confirmar y preparar el material. Identifique el lote de material, el grado, la medida del material y la condición de suministro. Asigne los tochos con la holgura necesaria para el conformado, el corte y el acabado. La masa de un tocho sin maquinar difiere de la de la herramienta terminada; deben considerarse las ranuras, el conformado de la punta, las pérdidas de corte y las holguras de conformado.
3. Cortar los tochos. Corte la barra en piezas repetibles adecuadas para la ruta elegida. La longitud del tocho es una dimensión de producción, no necesariamente la longitud total terminada. El estado de los extremos, la escuadra donde corresponda y la trazabilidad afectan el posicionamiento y el procesamiento posteriores.
4. Conformar o maquinar la forma básica. Donde se elige la forja, el material calentado se conforma hacia la nariz, las transiciones y el perfil del cuerpo requeridos. El maquinado o rectificado posterior establece superficies controladas. En una geometría simple también puede evaluarse una ruta de maquinado de barra. La presencia de un extremo puntiagudo no prueba que toda herramienta haya seguido la misma secuencia de forja.
5. Producir la conexión y los elementos de trabajo. Maquine los elementos de inserción y de retención según el plano acordado y establezca la punta, las nervaduras o el alivio. El herramental debe controlar la ubicación de las ranuras, el soporte restante y las transiciones. Una cabeza perfilada más larga añade geometría que manejar; un cuerpo muy corto puede hacer más exigentes la sujeción y el acceso de la herramienta.
6. Aplicar la ruta de tratamiento térmico especificada. El temple, el revenido y cualquier tratamiento local elegido establecen el estado terminado requerido. Controle el calentamiento, la atmósfera donde corresponda, el enfriamiento y el tratamiento posterior según el acero y la sección. Proteja el estado de superficie que necesitan la punta y la conexión.
7. Enderezar y terminar según lo especificado. Revise la distorsión y las dimensiones después del tratamiento. Aplique las operaciones de corrección y de acabado permitidas y luego inspeccione la punta y la conexión finales. El tratamiento superficial, la identificación y cualquier componente de protección se ajustan a la especificación aprobada del producto.
8. Inspeccionar, identificar y empacar las herramientas aceptadas. Revise las dimensiones, los registros del material especificado y de la dureza, el estado de la superficie y el desempeño requerido de la muestra. Mantenga la revisión del plano y la identidad del lote. Empaque la punta y la conexión de modo que el daño por manipulación no invalide una herramienta que pasó la inspección.
Por eso «cortar y forjar» describe solo una parte del trabajo de fabricación. No incluye todas las ranuras, la dimensión final, la verificación del tratamiento térmico, la operación de acabado ni la tolerancia de rechazo que necesita una herramienta vendible.
Tratamiento térmico: defina ubicaciones y aceptación, no un solo HRC de titular
La punta, el cuerpo de soporte, la transición y el extremo de inserción cumplen funciones distintas. La punta necesita una respuesta útil al desgaste y a la deformación; el cuerpo debe soportar la geometría bajo cargas repetidas; la conexión debe conservar su ajuste y su movimiento especificados. Los requisitos de tratamiento deben vincularse con esas funciones.
El temple y el revenido trabajan juntos para establecer un equilibrio requerido de propiedades. Una operación de temple local, donde se especifica, añade otra decisión de proceso; no sustituye la necesidad de definir el estado del material base y la sección terminada. Resumen del temple y revenido
Un rango genérico copiado de un cincel frío manual, de un punzón de marcar o de una probeta de ensayo de resorte no es una especificación completa de un accesorio SDS. Identifique la ubicación de la medición, la preparación de la superficie, el método de ensayo y los límites de aceptación. En diseños seleccionados, también puede requerirse evaluar la distribución de la dureza o la profundidad del tratamiento.
La descarburación superficial, el sobrecalentamiento, la distorsión y el daño local pueden afectar el resultado útil. Su importancia debe evaluarse frente a la pieza y al proceso reales. Un acabado oscuro o brillante no es una medición de dureza, y el reafilado debe seguir el método de mantenimiento permitido para el modelo.
Qué inspeccionar en una herramienta corta a medida y en una punta perfilada
| Verificación | Enfoque en la punta corta | Enfoque en la punta autoafilable |
|---|---|---|
| Dimensiones completas | Longitud de inserción, sección del cuerpo, nariz y holgura instalada | Longitud total, perfil activo y posiciones de las transiciones |
| Estado de la punta | Redondeo local, astillas y pérdida del pequeño contacto previsto | Sección conformada restante y desgaste a lo largo del perfil |
| Ajuste de la conexión | Retención, movimiento axial y extracción según las instrucciones de la máquina | Las mismas verificaciones completas de ajuste para la interfaz elegida |
| Material y tratamiento | Corresponder con el grado solicitado y las ubicaciones de inspección definidas | Corresponder con el grado, la sección y la aceptación específica del perfil |
| Resultado de la tarea | Control de la remoción local y de la superficie conservada | Remoción aceptada, tiempo de liberación e interrupciones de mantenimiento |
La aprobación de la primera pieza debe incluir la máquina real y material representativo. Compare el trabajo repetido en lugar de decidir a partir de un solo golpe o de una fotografía de la punta nueva. Registre el método de trabajo e inspeccione ambos extremos de la herramienta después del uso.
Una punta atrapada en el sustrato y un vástago atrapado en el portaherramienta son síntomas distintos. El primero dirige la atención a la geometría, a la fractura y al método de trabajo; el segundo requiere evaluar la conexión y el portaherramienta. Use nuestra guía de atascamiento y mantenimiento para mantener separadas esas verificaciones.
Por qué un cincel más pequeño no se cotiza solo por peso
El consumo de material es solo un factor de costo. Una pieza corta puede requerir preparación para un lote pequeño, un método de sujeción dedicado, un posicionamiento preciso de las ranuras y la misma disciplina de inspección que una herramienta más larga de catálogo. Una punta autoafilable larga puede requerir un conformado más elaborado, control del perfil y un plan de tratamiento distinto.
| Factor de costo | Qué debe reflejar la cotización |
|---|---|
| Material y rendimiento de los tochos | Material comprado, tochos utilizables y pérdidas reales del proceso |
| Herramentales de conformado y de sujeción | Herramental existente frente a una geometría nueva o a un dispositivo para pieza corta |
| Maquinado de la conexión y de la punta | Operaciones, acceso, desgaste de herramientas y verificaciones dimensionales |
| Tratamiento térmico y acabado | Carga por lote, requisitos del proceso y rendimiento de aceptación |
| Inspección y entrega | Aprobación de la muestra, piezas rechazadas, marcado, empaque y cantidad del pedido |
Una tarifa de tratamiento cotizada por masa debe aplicarse a la carga procesada correspondiente y a las condiciones comerciales. Los cargos mínimos por lote, el manejo y la documentación requerida pueden importar en pedidos pequeños. La masa de la herramienta terminada por sí sola no describe la cantidad total procesada ni todos los cargos.
Al comparar ofertas, mantenga alineados el material, las dimensiones, el acabado, el empaque, la cantidad y las condiciones de aceptación. Una cotización unitaria baja de una punta convencional de catálogo no establece el costo de la herramienta corta a medida solicitada. Del mismo modo, el precio minorista de una marca premium es una referencia comercial distinta de la cotización de producción OEM.
Tres casos prácticos de selección
Ajuste local de piedra o mampostería: empiece por el área de contacto requerida y la superficie terminada. Una punta compacta puede ofrecer una colocación cercana donde la máquina pueda operar correctamente. Confirme el comportamiento en el material mineral real, en especial cuando una cara visible deba quedar sana. Pase a un filo plano u otro filo especializado si el acabado requerido lo necesita.
Rotura continua de concreto: empiece por la exigencia de la máquina, el acceso y la dirección de remoción. Compare una punta autoafilable conformada por el trabajo completado a medida que la punta se desgasta, incluido el tiempo dedicado a liberarla o a darle mantenimiento. El alcance y la elección del vástago siguen dependiendo de la máquina y del trabajo.
Surtido de distribuidor o de contratista: defina la punta compacta a medida como un artículo aparte, con su plano y su requisito de material. Defina por separado la punta de rotura sostenida. Añada un cincel plano para la remoción controlada y conserve especificaciones individuales de reposición aun cuando los accesorios se empaquen juntos.
La elección útil es la configuración que termina la tarea de forma consistente. Una longitud total más corta, un perfil más complejo o un nombre de acero distinto deben tener cada uno una razón clara en el pedido.
Convierta la comparación en una especificación de suministro OEM
Para una consulta inicial, envíe el modelo de la máquina, el material objetivo, la referencia del extremo de trabajo, las dimensiones y la cantidad. Si un acero en particular es obligatorio, identifíquelo con claridad. Una fotografía completa de la herramienta y un plano o croquis dimensional ayudan a separar el tamaño del cuerpo, la longitud total y los requisitos de la conexión.
Revisamos juntos la geometría, el material y la ruta de fabricación. La especificación aprobada debe indicar las dimensiones terminadas, la conexión, el perfil de la punta, la aceptación del tratamiento, el acabado y la identificación. Conserve cualquier acuerdo de herramental y la referencia de pedido de repetición junto con esa especificación.
Para una punta compacta de Ø10 × 100 mm específica del cliente, la aprobación de la muestra establece la configuración terminada antes del suministro en volumen. No debe representarse con un artículo de catálogo más largo o más grueso solo porque ambos usan una conexión de tipo SDS-Plus.
Para un juego de demolición definido, nuestro juego autoafilable SDS-Max de 400 mm de cincel de punta y plano es una configuración aparte: un cincel de punta torcida de 400 mm y un cincel plano de 25 × 400 mm. Su tamaño y su interfaz deben mantenerse distintos de la referencia corta de este artículo. Encontrará más detalles sobre los extremos de trabajo conformados en nuestra explicación del cincel de punta con perfil ondulado.
Converse con nuestro equipo sobre las dimensiones de su cincel y su aplicación.
Consultas OEM mayoristas: requisitos claros y cantidades reales
¿Busca el precio más bajo en Alibaba? Siga buscando en otro lado. No participamos en la comparación masiva de precios, en las exigencias reiteradas de igualar la cotización más barata ni en descuentos basados en promesas de grandes pedidos futuros. Nuestro programa de suministro es para herramientas industriales con especificaciones definidas y cantidades reales de pedido. Las compras al menudeo y los pedidos de prueba pequeños quedan fuera de este programa.
Nuestro proceso de cotización y aprobación es sencillo:
- Envíe el producto, la interfaz con la máquina, las dimensiones, el material requerido y la cantidad actual, además del país de destino y del tipo o tamaño de contenedor previsto cuando corresponda. Un plano es útil para una pieza a medida; nuestro equipo puede empezar revisando una referencia clara y las dimensiones.
- Revisamos la viabilidad y los requisitos de producción y luego cotizamos según el alcance y la cantidad actuales. El volumen futuro se revisa cuando se convierte en un pedido real.
- Cualquier muestra de desarrollo, cargo de herramental y calendario de aprobación se acuerdan por separado antes de asignar el trabajo. La aprobación de la muestra forma parte del proyecto de fabricación.
- Confirme la especificación terminada y las condiciones del pedido y luego organice la producción en volumen, la inspección y la entrega conforme a ese acuerdo.
Envíe una consulta OEM basada en una especificación.
Preguntas frecuentes
¿Una punta corta SDS-Plus es automáticamente un cincel de menor grado?
No. El largo corto describe una configuración. Su valor depende del acceso, de la geometría de trabajo, de la compatibilidad con la máquina y del resultado requerido en la tarea.
¿Una punta corta también puede ser autoafilable?
Sí, cuando el diseño elegido ofrece un perfil de desgaste adecuado y una sección de soporte suficiente. El largo y la geometría autoafilable son decisiones de especificación separadas.
¿El 60Si2Mn siempre es mejor que el 40Cr o el 42CrMo?
No se deriva un ranking universal de los nombres de los aceros. Elija el material según la sección, el tratamiento, la exigencia de la máquina y los requisitos de aceptación del producto terminado. Siga un grado acordado de forma explícita con el cliente.
¿Ø10 × 100 mm define por completo un accesorio SDS-Plus?
No. Confirme qué mide el diámetro, que 100 mm es la longitud total y las dimensiones completas de inserción, retención, punta y cuerpo.
¿Todo cincel de punta necesita forja en caliente?
La ruta de producción depende de la geometría, la cantidad y el estado del material requerido. Se evalúan la forja con maquinado posterior y las rutas adecuadas de maquinado de barra frente a la especificación terminada.
¿Puede una tarifa de tratamiento térmico por tonelada determinar el precio unitario terminado?
No. Se refiere a una sola operación bajo condiciones particulares de lote. También influyen el rendimiento de los tochos, el conformado, el maquinado, la carga del tratamiento, la inspección, el acabado y los requisitos de entrega.


