
Un cincel de punta debe seguir rompiendo material después de que su punta nueva se desgasta y de que el extremo de trabajo ha entrado en el concreto. Ahí es donde un diseño autoafilable de perfil ondulado se gana su lugar: penetración eficaz, espacio para que el material roto se desprenda y menos tiempo dedicado a dar mantenimiento a la herramienta o a liberarla.
Lo útil es el sistema de trabajo completo. La punta inicia la fractura, el cuerpo perfilado se acopla al material circundante, el tratamiento térmico sostiene el acero bajo carga repetida y una tapa antipolvo ayuda a proteger la conexión. Evaluamos estas características en conjunto al especificar un cincel profesional de demolición.
Cuatro características, cuatro funciones distintas
| Característica | Propósito mecánico | Beneficio para el comprador que hay que evaluar |
|---|---|---|
| Punta autoafilable | Conservar un perfil de contacto útil a medida que el material se desgasta | Penetración tras el uso y tiempo entre mantenimientos permitidos |
| Nervaduras onduladas y valles de alivio | Ordenar los contactos laterales dejando espacio alrededor de la zona de trabajo | Tiempo de liberación, interrupciones por herramienta atrapada y avance de la rotura |
| Acero y tratamiento térmico selectivo | Combinar la resistencia local al desgaste y a la deformación con una sección de soporte | Desgaste de la punta, flexión, agrietamiento y estado del extremo de la conexión |
| Tapa antipolvo | Ayudar a limitar los residuos que llegan a la entrada del portaherramienta | Limpieza del portaherramienta, estado de la tapa e interrupciones por mantenimiento |
Estas características atienden pérdidas distintas en un ciclo de demolición. Una buena punta vale menos si el cuerpo se atasca de forma repetida en el concreto; un extremo de trabajo duradero aun así necesita un vástago correctamente ajustado.
Nombre de marca frente a especificación. Bosch RTec Speed y RTec Sharp nombran cinceles específicos de punta y planos en su catálogo de 2010. Para una comparación OEM, describa por separado el extremo de trabajo de punta o plano, cualquier perfil ondulado o de nervaduras y el comportamiento de desgaste autoafilable. El elemento de reflexión de impacto de Bosch es una característica específica de un modelo, no está implícito en un filo autoafilable.
Cinco configuraciones de cincel de punta que conviene mantener separadas
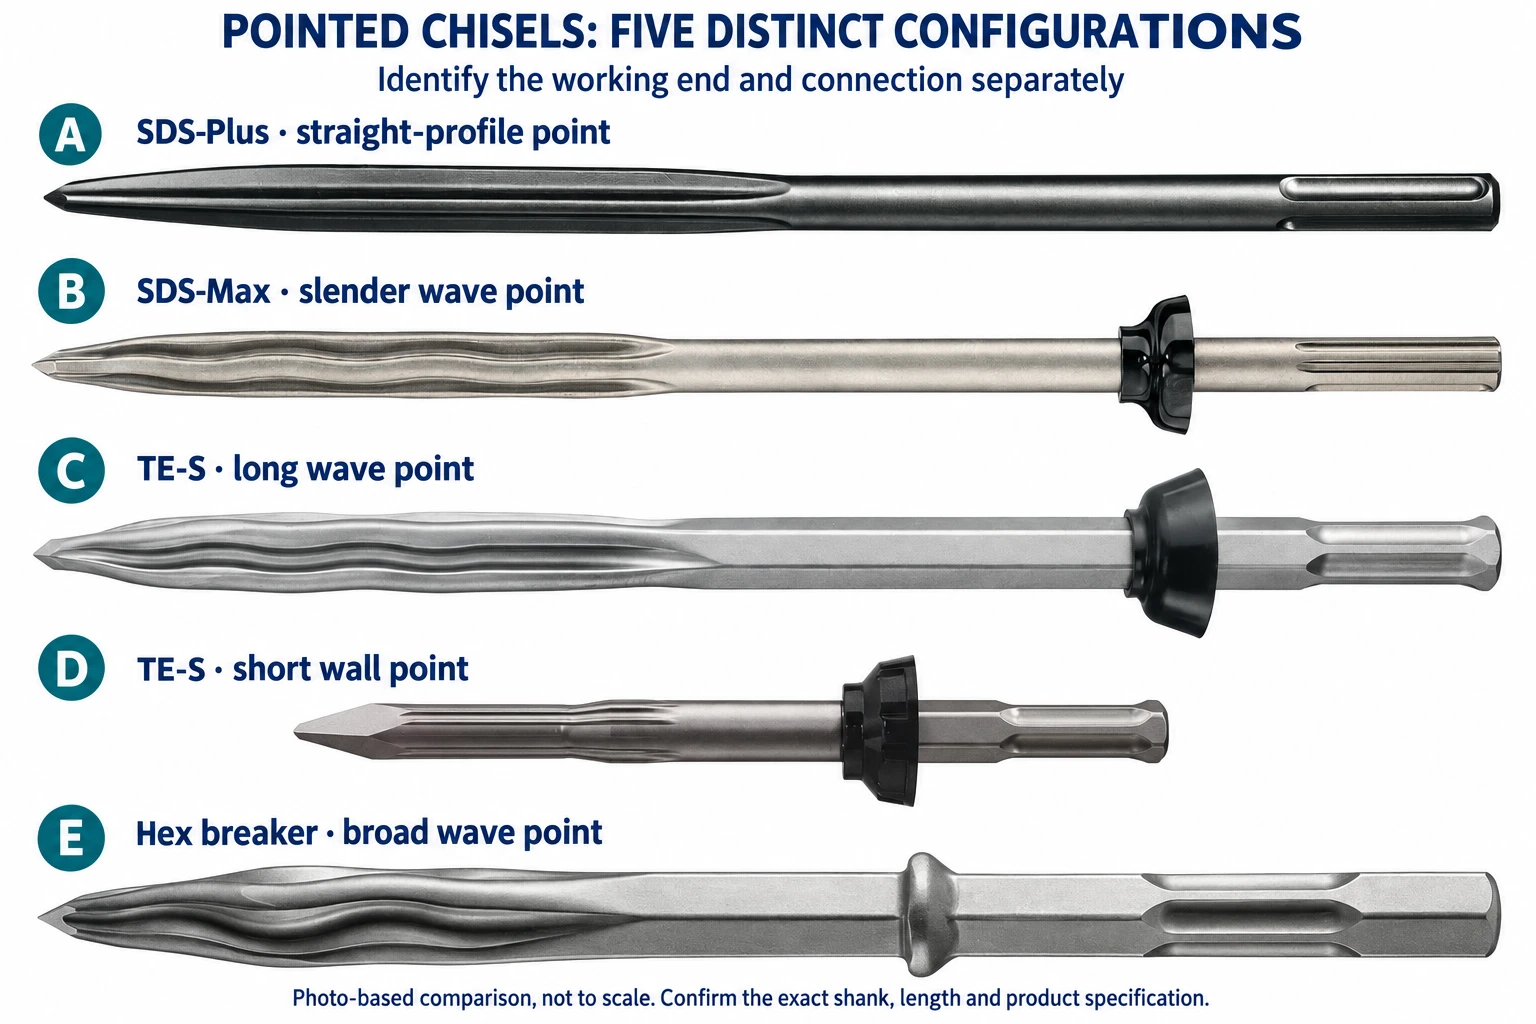
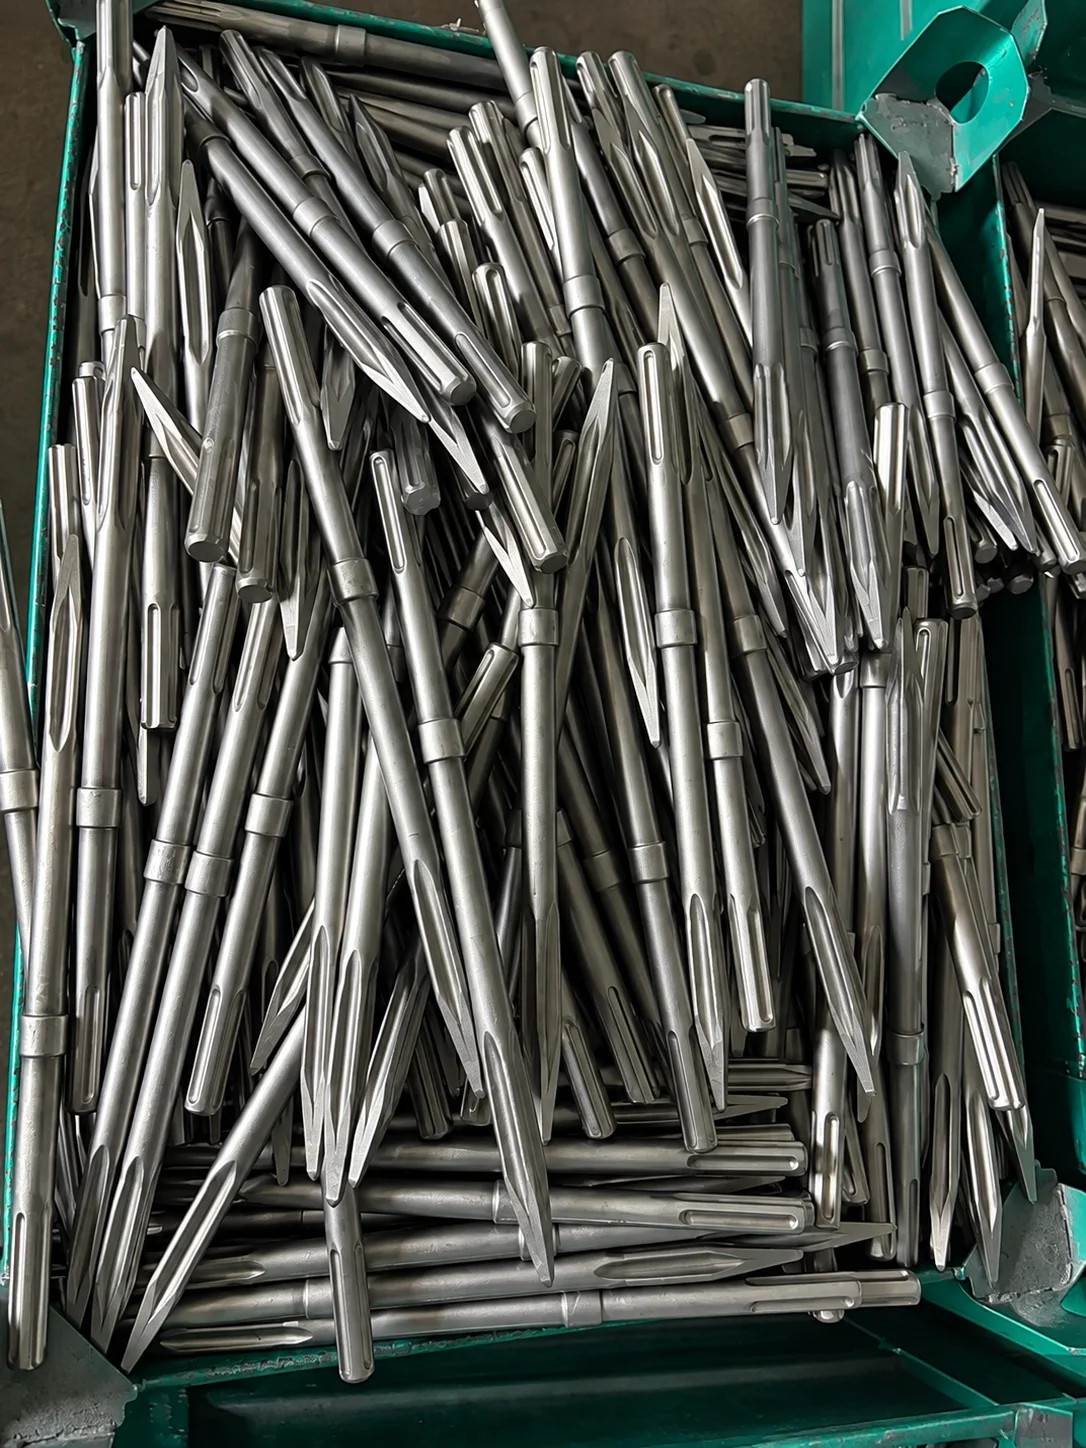
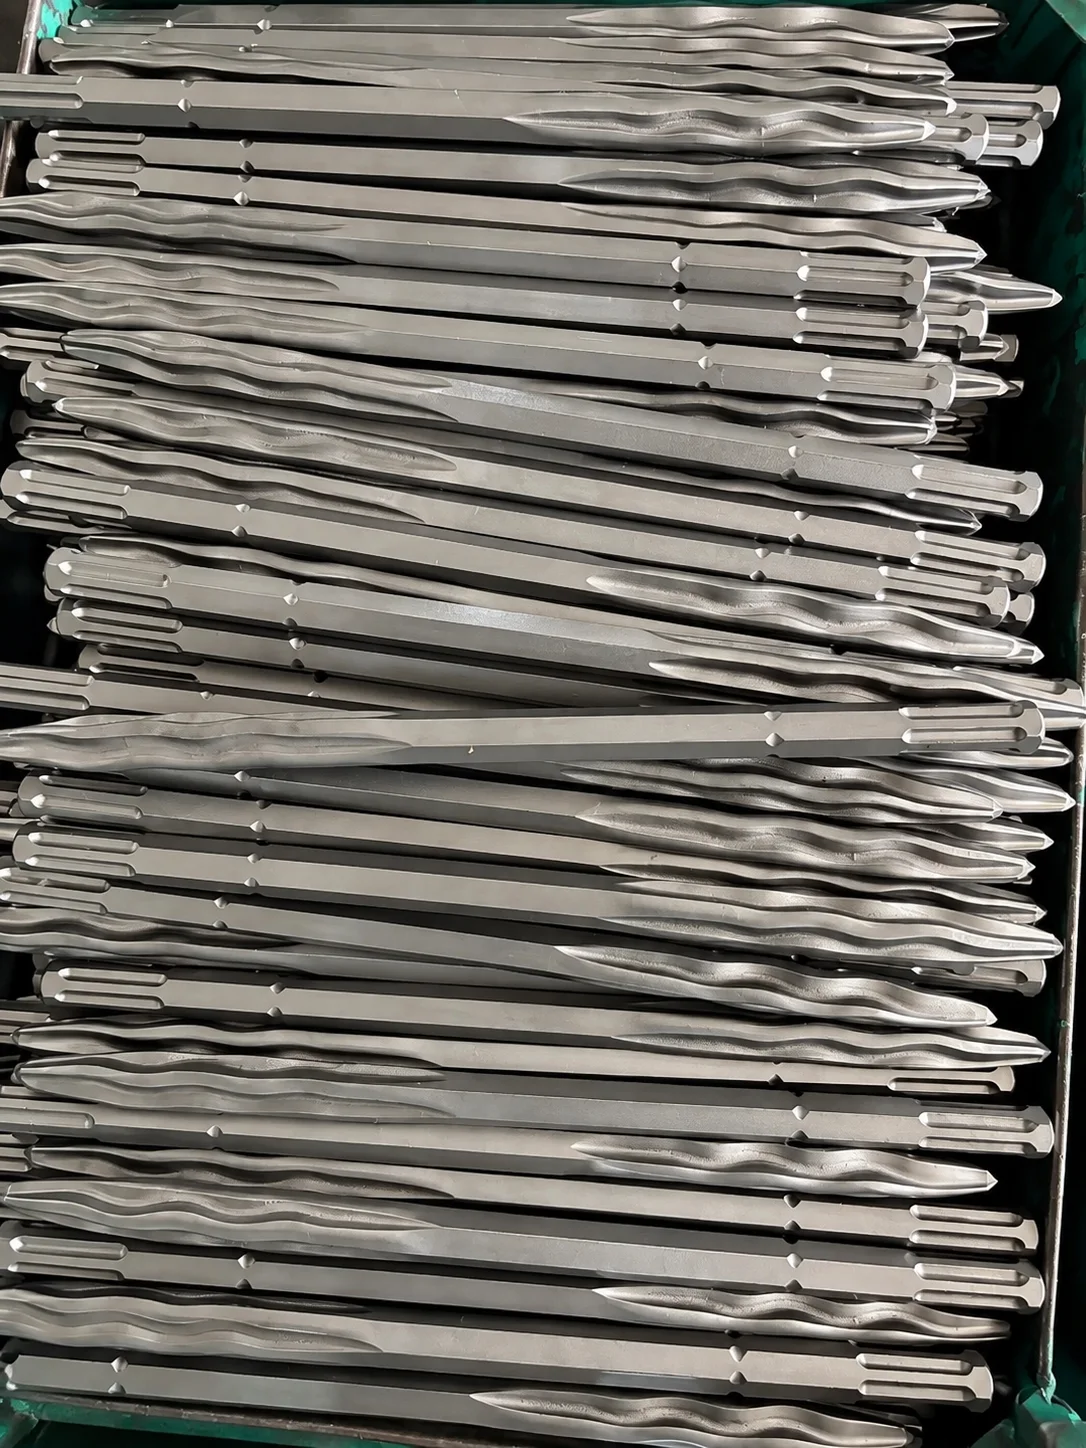
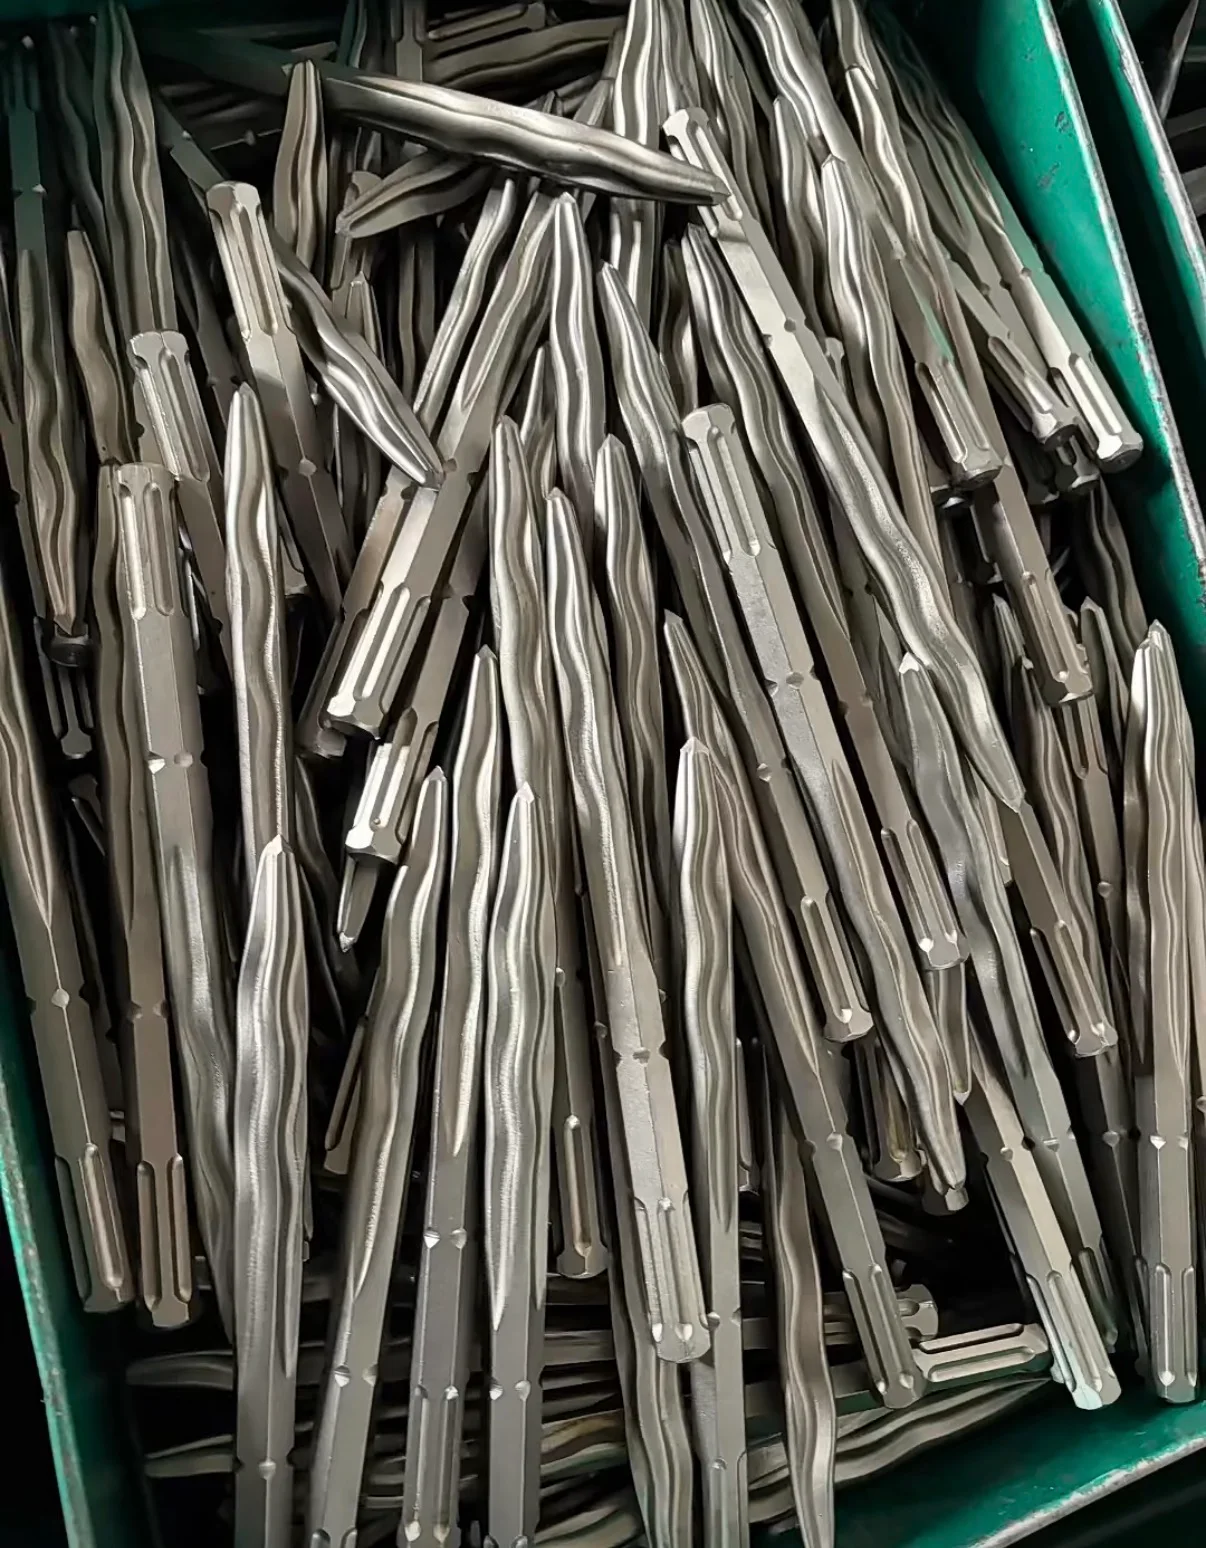
La comparación agrupa los diseños visibles por conexión y por forma del extremo de trabajo. Es un mapa de selección, no una afirmación de que cada fotografía sea un modelo distinto ni de que las ilustraciones compartan una escala física.
| Referencia | Conexión | Forma de trabajo visible | Distinción principal |
|---|---|---|---|
| A | SDS-Plus | Punta esbelta con un alivio longitudinal predominantemente recto | El autoafilado puede especificarse sin un perfil ondulado pronunciado |
| B | SDS-Max | Zona de trabajo ondulada esbelta, cuerpo redondo y tapa antipolvo aparte | Geometría ondulada con conexión SDS-Max |
| C | TE-S | Zona de trabajo ondulada larga, cuerpo poligonal y tapa antipolvo aparte | Una conexión distinta de la SDS-Max a pesar de funciones similares |
| D | TE-S | Disposición compacta de punta para muro con alivio frontal más recto y tapa antipolvo | La misma familia de conexión puede llevar un largo de trabajo y una forma de cabeza distintos |
| E | Interfaz de rompedor hexagonal | Nervaduras onduladas anchas, cuerpo poligonal sustancial y hombro metálico | Confirme las dimensiones exactas del hexágono y de la retención; el hombro de acero no es una tapa antipolvo |
A y B muestran por qué el autoafilado y el perfil ondulado son clasificaciones distintas. B y C muestran por qué extremos de trabajo parecidos no establecen la compatibilidad con la máquina. C y D muestran por qué incluso la misma interfaz no define toda la herramienta.
Distintos ángulos de cámara pueden hacer que un mismo perfil de onda ancha se vea más delgado o más largo. Una herramienta ilustrada más corta también pudo haberse ampliado más. Haga coincidir el número de producto, la longitud real y la conexión posterior completa antes de contar modelos distintos. La fotografía de un empaque puede contener cinceles de punta y planos.
Cómo rompen el material la punta y la sección poligonal
La punta concentra el contacto inicial en un área pequeña. Un impacto carga el concreto de forma local y puede iniciar fracturas. A medida que la herramienta avanza, sus flancos y sus partes elevadas se acoplan al material alrededor del punto de entrada y ayudan a abrir la rotura en desarrollo donde el concreto tiene espacio para moverse.
Una sección poligonal tiene varias caras o lóbulos en lugar de un contorno completamente redondo. Su geometría cambia dónde ocurre el contacto y cuánto acero queda para sostener el extremo de trabajo. Un perfil ondulado añade cambios a lo largo de esas características. Por eso, una herramienta puede ser a la vez poligonal en su sección y ondulada a lo largo de su zona de trabajo.
La línea central se mantiene recta. Las ondas son características de la superficie de trabajo; no hacen que el cincel gire como un tornillo. Use el modo de cincelado compatible de la máquina con la rotación detenida.
Un ciclo útil de rotura puede verse en cuatro etapas: establecer el contacto en la punta, desarrollar la fractura local, dar espacio de movimiento al material circundante y luego liberar y reposicionar el cincel. La zona de trabajo ondulada influye sobre todo en las etapas intermedias y en la liberación. No añade energía al martillo.
Con una punta nueva y afilada, la primera etapa es la más fácil de notar. Durante el trabajo sostenido, las etapas posteriores suelen marcar la diferencia práctica. Una herramienta puede penetrar en profundidad sin abrir una pieza removible. Otra puede penetrar menos por intento, pero liberar fragmentos útiles y retirarse con facilidad. Evalúe la fractura, la separación y el reposicionamiento como una operación completa.
El cuerpo poligonal hace más que añadir esquinas. El ancho de las caras, los rebajes vecinos y la posición de la transición determinan el patrón de contacto y el acero que sostiene las cargas repetidas. Las puntas esbeltas, las ondas anchas y el alivio recto ofrecen combinaciones distintas. Elíjalas según dónde deba iniciarse una fractura y la dirección prevista de remoción.
Cómo las nervaduras onduladas y los valles de alivio pueden reducir el atascamiento
Un cincel puede quedar atrapado cuando el material circundante se cierra contra él, los fragmentos se apelmazan alrededor del cuerpo o la profundidad y el ángulo elegidos crean una fuerte condición de cuña. Entonces, liberarlo puede consumir más tiempo que el siguiente ciclo de impacto.
El diseño ondulado interrumpe una superficie continua de contacto lateral. Las zonas elevadas se acoplan al material mientras que los valles contiguos dejan un alivio local. Eso da a los fragmentos sueltos espacio para moverse y puede reducir la parte de la zona de trabajo sujeta con fuerza entre superficies rotas. El beneficio previsto es una liberación más fácil a medida que se desarrolla la rotura.
Las fuerzas de contacto lateral, la forma de los fragmentos, el ángulo de trabajo y la fractura circundante afectan la liberación. El perfil debe equilibrar la holgura utilizable con la sección de acero que sostiene el extremo de trabajo.
Las ranuras ofrecen una vía para que los residuos se desprendan. No son un conducto de aspiración: la captación activa de polvo requiere el equipo de extracción adecuado. Un cincel macizo de perfil ondulado también es distinto de una broca hueca con extracción de polvo.
Inspeccione una zona de trabajo ondulada a través de cuatro variables de diseño conectadas:
| Variable | Influencia principal | Qué inspeccionar en la muestra |
|---|---|---|
| Amplitud y espaciamiento de las ondas | Cómo cambian las posiciones de contacto lateral a lo largo de la herramienta | Marcas de contacto concentradas y liberación de fragmentos |
| Ancho de nervaduras y valles | Distribución de las superficies de contacto y de la holgura | Finos apelmazados en los valles y uniformidad del desgaste de las nervaduras |
| Sección restante en el punto más estrecho | Material que sostiene el extremo de trabajo | Ubicación de astillados, flexiones o grietas locales |
| Transición hacia el cuerpo | Qué tan suave cambia la sección | Contacto o daño concentrado en el límite |
Una ranura de aspecto profundo en una fotografía puede reflejar la iluminación y el acabado. Una ranura físicamente más profunda también cambia la sección restante. Evalúe la holgura, la liberación y el soporte estructural como un solo compromiso de diseño, en lugar de tratar las ondas más pronunciadas como una mejora automática.
Qué significa el autoafilado a medida que se desgasta la punta
La geometría autoafilable está conformada para que el desgaste pueda dejar expuesto un perfil de trabajo útil detrás de la punta original. El objetivo es una capacidad de rotura sostenida a lo largo de la zona de desgaste prevista, y no la conservación de una punta afilada como una aguja durante toda la vida útil.
Una punta que se redondea mucho presenta un contacto inicial más amplio. Un perfil bien desarrollado puede limitar esa pérdida de geometría útil a medida que retrocede. El material se sigue consumiendo y la sección termina por llegar a su límite de servicio.
La deformación en forma de hongo es una deformación permanente, no una prueba de que la herramienta se esté autoafilando. Juzgue la punta restante, las grietas y los límites de servicio con las instrucciones de la herramienta en particular. No aplique una forma de rectificado convencional ni una receta de re-temple a un cincel perfilado sin el procedimiento de mantenimiento especificado.
Lea por separado el redondeo, el astillado, la flexión y el atascamiento
La herramienta usada suele revelar más que el acabado de una muestra nueva. Registre dónde ocurre el síntoma y luego relaciónelo con el material, la máquina, el contacto y la dirección de remoción. Marcas parecidas pueden tener causas distintas, así que empiece por las verificaciones correspondientes.
| Observación | Primeras verificaciones | Implicación para la selección |
|---|---|---|
| La punta se redondea poco a poco y la penetración se hace más lenta | Longitud de desgaste, punta restante y abrasividad del sustrato | Compare el perfil desgastado y la demanda de mantenimiento |
| Aparecen astillas locales en la punta | Inclusiones duras, carga fuera de eje, sección local y estado del material | Revise en conjunto la tenacidad, el soporte detrás de la punta y la compatibilidad con la máquina |
| Los valles se llenan de finos y la liberación se dificulta | Forma de la ranura, posición del contacto y espacio para que escape el material circundante | Evalúe en conjunto la holgura y el método de trabajo |
| El cuello se dobla o desarrolla grietas | Longitud expuesta, carga lateral y geometría de la transición | Reconsidere el largo y la sección; retire de servicio las herramientas dañadas |
| El extremo de la conexión se deforma y se atasca en el portaherramienta | Ajuste, lubricación, elementos de retención y estado del portaherramienta | Inspeccione la herramienta y el portaherramienta según el procedimiento de la máquina |
Distinga dos tipos de atascamiento. Un cincel atrapado en el concreto exige revisar el extremo de trabajo y el contacto con el material. Un cincel atascado en el portabrocas exige revisar el extremo de la conexión y el portaherramienta. Cambiar a una cabeza ondulada puede ayudar con el primer problema; no repara una conexión deformada. Vea la guía de atascamiento y mantenimiento de cinceles para conocer la ruta de inspección.
La profundidad de trabajo cambia qué características se acoplan
Con un contacto muy superficial, casi solo la punta toca el material. A medida que aumenta la penetración, una mayor parte de la zona de trabajo de perfil ondulado puede participar en el contacto, la fractura y la evacuación de residuos. Por eso, una punta nueva probada solo en la superficie no describe su comportamiento durante una rotura completa.
La profundidad de acoplamiento requerida es específica de cada modelo. Use las instrucciones de la herramienta elegida y el plan de trabajo; la recomendación de profundidad para un diseño no es un ajuste universal para todo cincel ondulado. El objetivo es una remoción controlada del material, no clavar más la herramienta solo para llegar a una cifra.
Un borde libre cercano, la dirección en que el material puede escapar, el agregado y el refuerzo existente afectan la operación. Siga los requisitos del proyecto sobre refuerzo e instalaciones embebidas. Un cincel de punta para demolición no sustituye un método especificado de corte de refuerzo.
Elija el largo según el alcance, la sección expuesta y la zona de trabajo
La longitud total mide la herramienta completa de extremo a extremo. Una vez instalada, la longitud expuesta influye en el acceso y en la carga. La longitud cubierta por ondas o por elementos de alivio describe la geometría de trabajo. Son tres dimensiones distintas.
Una herramienta compacta puede mejorar el posicionamiento cercano y el control en espacios restringidos, en especial en rebajes de muro, recortes locales y cambios frecuentes del punto de contacto. Una herramienta más larga da alcance alrededor de obstáculos, acceso a posiciones más profundas o una posición de operación más cómoda. Identifique el problema práctico que debe resolver el largo adicional.
Con la misma fuerza lateral, una mayor distancia al punto de apoyo crea un momento flector mayor. Por eso las herramientas más largas merecen una atención particular a la carga lateral, a la alineación y al estado del portaherramienta. Es una relación de selección, no una predicción universal de la vida al impacto.
Los ejemplos de onda larga y de punta corta para muro también pueden diferir en el alivio frontal, en la longitud de la zona de trabajo y en la transición del cuerpo. Rectificar un cincel ondulado largo no crea de forma automática la versión diseñada de punta corta para muro. Especifique por separado la conexión, la longitud total, la zona de trabajo activa y el mantenimiento permitido.
El temple por inducción sostiene la superficie de trabajo
El temple por inducción usa un campo electromagnético para calentar una región seleccionada del acero, seguido de un enfriamiento controlado. Con el acero y el proceso adecuados, puede desarrollar una superficie endurecida y conservar un núcleo de soporte. La geometría, el estado del material de partida, el patrón de calentamiento y el tratamiento posterior rigen el resultado terminado.
En un cincel de demolición, los objetivos de ingeniería incluyen la resistencia al desgaste y a la deformación permanente sin volver la herramienta excesivamente susceptible al agrietamiento. La punta de trabajo, las transiciones del cuerpo y el extremo de la conexión cumplen funciones distintas; un mismo valor de dureza de titular no las describe todas.
La profundidad de la capa y la distribución de la dureza deben seguir la especificación de la herramienta terminada. El color de la superficie no revela esa distribución, y el temple por inducción por sí solo no identifica el grado del acero. Referencia del proceso de temple por inducción
El grado del acero, el estado templado y revenido y el tratamiento local por inducción describen niveles distintos de la especificación. El grado define un rango de composición; el tratamiento base establece el estado de material requerido; el tratamiento local desarrolla más las regiones seleccionadas. El nombre del proceso por sí solo no describe la ruta de fabricación completa.
En nuestro programa premium de 42CrMo, los objetivos terminados son la resistencia, la tenacidad y la estabilidad del extremo de trabajo bajo impacto repetido. El material, las dimensiones de la sección y los requisitos de tratamiento se revisan en conjunto. Si un pedido especifica EN 42CrMo4 o SAE 4140, verificamos la norma aplicable y la composición antes de acordar una sustitución.
Los registros útiles de dureza identifican la ubicación de la medición, la preparación de la superficie y el requisito de aceptación aplicable. Las lecturas de la punta, las nervaduras, el cuerpo y el extremo de la conexión necesitan esas ubicaciones antes de poder relacionarse con el desgaste o la deformación. Vincular los registros a una muestra aprobada respalda mejor los pedidos de repetición que una sola etiqueta de dureza para toda la herramienta.
De una forma similar a una producción consistente
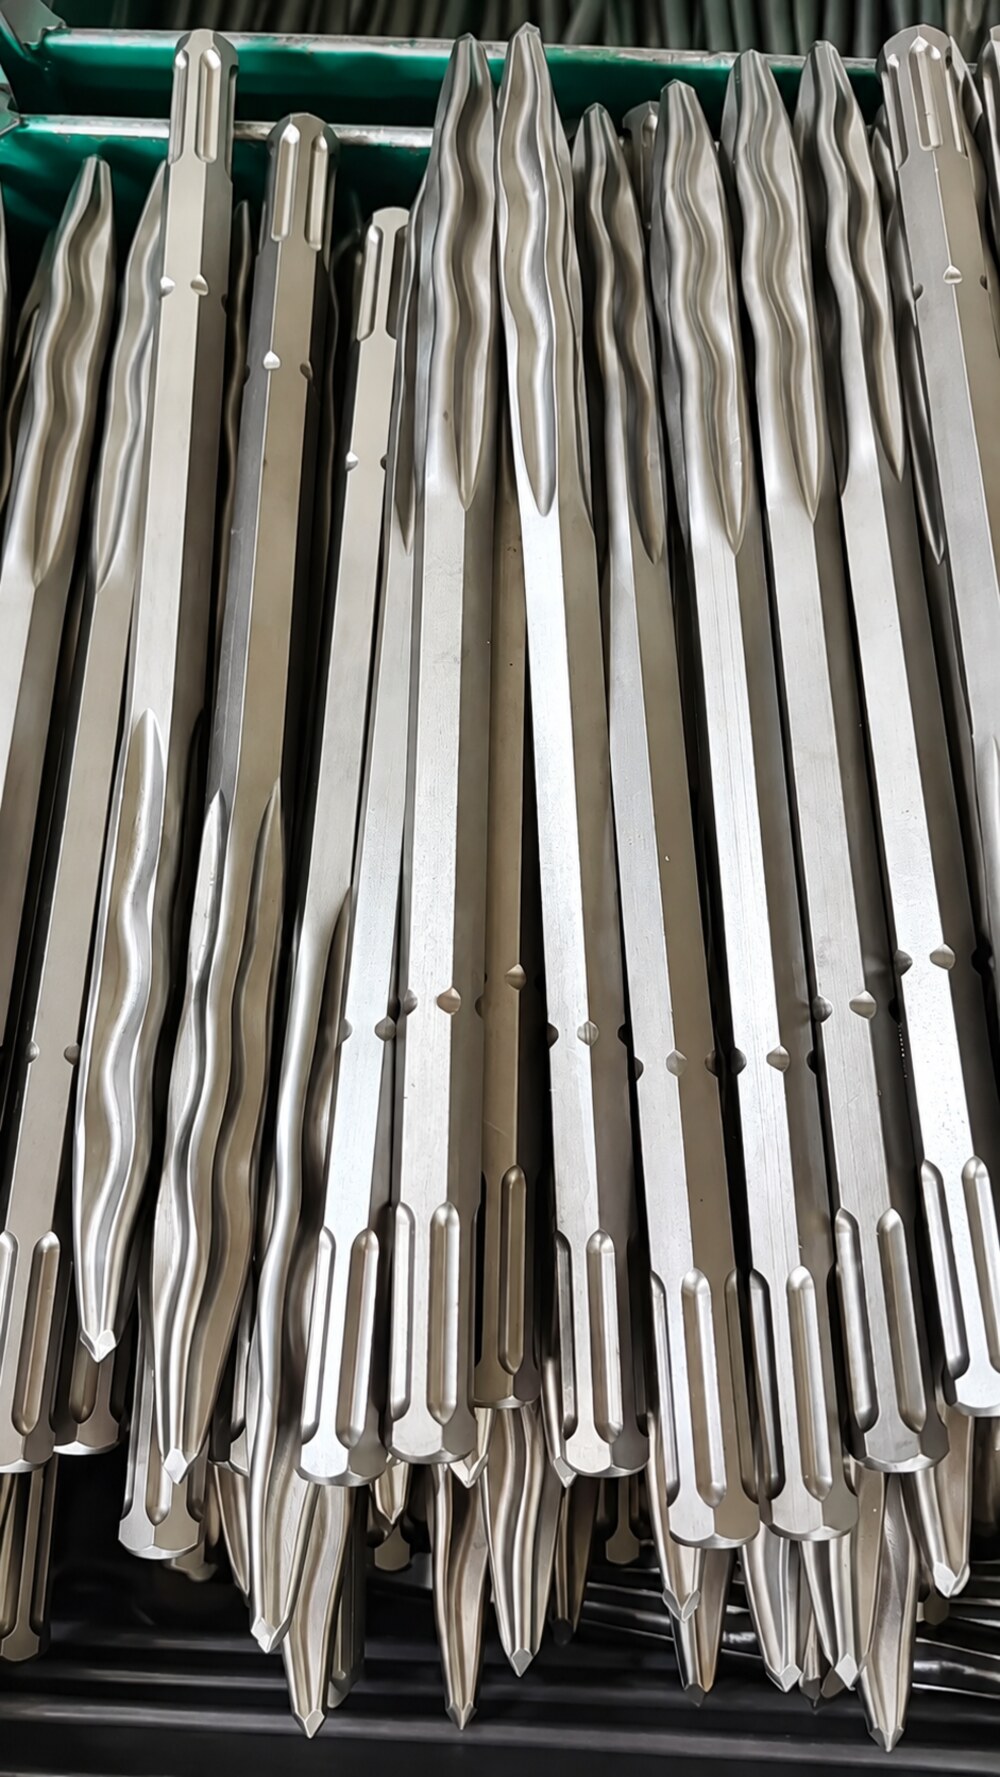
Un contorno similar es el inicio del desarrollo de un producto. Lograr un ajuste, una penetración y una liberación repetibles exige gestionar el extremo de trabajo, el tratamiento del material y la conexión como una sola especificación de herramienta terminada.
Conformado y maquinado posterior: las nervaduras, los valles y la punta necesitan material de soporte adecuado, con las transiciones hechas según el plano. Revise la vista lateral, la sección más estrecha y la simetría además de la silueta frontal. Las rebabas, los pliegues visibles o los escalones bruscos forman parte de las verificaciones de proceso y de aceptación.
Tratamiento térmico y estabilidad dimensional: después del tratamiento, la rectitud, las dimensiones del vástago y el estado del extremo de trabajo deben verificarse contra el plano terminado. El estado de material requerido debe respaldar la resistencia al desgaste, a la deformación y a la fractura en la exigencia elegida.
Vástago y elementos de retención: las ranuras de inserción, el hombro, la cara del extremo y la geometría de retención afectan en conjunto el ajuste y el movimiento. Verifique las dimensiones y el comportamiento de acoplamiento contra la interfaz de la máquina; la inserción inicial por sí sola no establece un ajuste completo aceptable.
Superficie y ensamble: el tratamiento superficial afecta la apariencia, la protección contra la corrosión y el estado local y debe seguir la especificación del producto. En las versiones con tapa, verifique el material de la tapa, su posición y el movimiento ensamblado. Identifique por separado el hombro de acero y la tapa flexible.
Muestras y reposición: la muestra aprobada, la revisión del plano, los requisitos de material, las ubicaciones de inspección y la identificación forman la base del suministro de repetición. Nuestro equipo de ingeniería organiza estos requisitos en torno al modelo, para que los compradores puedan empezar por la máquina y la tarea antes de definir los detalles de producción.
Qué protege la tapa antipolvo
La tapa antipolvo se sitúa cerca del extremo de la máquina y ayuda a limitar los residuos que llegan a la entrada del portaherramienta. Favorece un entorno más limpio para la conexión, donde el vástago debe deslizarse, recibir impactos y permanecer retenido como se pretende.
La tapa es independiente del cuerpo de acero que soporta la carga y de la geometría de retención. Su función protectora no cambia la especificación del vástago. Revise su estado y su posición junto con los sellos del portaherramienta y la lubricación prescrita.
Una tapa alrededor del vástago no capta el polvo en el aire que se produce en la cara del concreto. Use el equipo de control de polvo especificado para el trabajo y la máquina.
Dónde encaja una punta de perfil ondulado en una gama de herramientas
| Tarea | Herramienta de partida | Qué confirmar |
|---|---|---|
| Rotura local de concreto | Cincel de punta, incluido un diseño ondulado autoafilable adecuado | Acceso, exigencia de la máquina, liberación y desgaste de la punta |
| Bordes controlados y canales estrechos | Cincel plano o de canal | Ancho de trabajo, dirección de remoción y control del borde |
| Capas de azulejo, mortero o piso | Cincel para azulejo, pala o raspador ajustado a la aplicación | Ángulo de entrada, adherencia y la base que se debe conservar |
| Atascamiento repetido durante la rotura | Revise en conjunto el perfil de la punta y el método de trabajo | Dirección de la fractura, holgura, profundidad y compatibilidad con la máquina |
Elija la conexión con independencia de la forma de la cabeza. Las conexiones SDS-Plus, SDS-Max, hexagonales u otras de rompedor tienen geometrías de inserción y de retención distintas. Un cuerpo poligonal de aspecto similar o una medida hexagonal nominal no establecen la compatibilidad. Confirme el vástago completo y el modelo exacto de la máquina.
Tres ejemplos de trabajo: cuándo usar una punta ondulada y cuándo cambiar de perfil
Ejemplo uno: una abertura local en un piso de concreto. Donde el plan de trabajo permite retirar un área definida, una punta puede establecer roturas concentradas. Un perfil ondulado es relevante para la penetración continua y la liberación. La formación del contorno y cualquier disposición de barrenos siguen el plan del proyecto. En la etapa de recorte, un cincel plano puede facilitar la remoción direccional. Compare en conjunto la abertura terminada, el estado del borde y el tiempo total de la tarea.
Ejemplo dos: un rebaje en un muro o un ajuste de corto alcance. El operador reposiciona la herramienta con frecuencia, con esquinas o instalaciones que restringen el acceso. Una disposición compacta de punta para muro puede dar mayor valor al posicionamiento y al control. Si la herramienta actual es demasiado larga para llegar bien al objetivo, revise el largo y la forma de la cabeza antes de cambiar solo el patrón de alivio. El área de remoción permitida y los requisitos estructurales siguen formando parte del plan de trabajo.
Ejemplo tres: mortero bajo los azulejos de un piso. El objetivo habitual es retirar la capa superior y conservar una base utilizable. Una punta puede establecer una abertura local de arranque, mientras que el desprendimiento sostenido exige comparar el ángulo de entrada y el ancho de trabajo de cinceles para azulejo, palas o raspadores. Los residuos delgados y flexibles de adhesivo pueden requerir una herramienta distinta de preparación de la superficie. Evalúe el área limpiada, la capa restante y el daño a la base, en lugar de usar la misma medida de producción que en la rotura masiva de concreto.
Estos ejemplos dan a la punta ondulada un papel definido dentro de un surtido profesional. La cuadrilla puede cambiar los extremos de trabajo entre iniciar fracturas, la rotura concentrada, el recorte y el retiro de capas, y llevar toda la gama de herramientas al trabajo.
Compare el trabajo completo, incluidas las interrupciones
Use la misma máquina, material comparable y una tarea de remoción definida para una comparación útil de muestras. Deje en el registro las dimensiones de la herramienta y el método de trabajo. Compare:
- El material removido en el mismo periodo de trabajo o el tiempo para completar la misma tarea.
- El tiempo dedicado a liberar un cincel atrapado y a reposicionarlo.
- El estado de la punta y el perfil restante antes y después.
- La flexión, las grietas y la deformación del extremo de la conexión.
- El estado de la tapa antipolvo y la contaminación del portaherramienta.
Separe el registro en rotura productiva e interrupciones. La rotura productiva registra la tarea de remoción aceptada. Las interrupciones incluyen liberar el cincel, reposicionarlo, despejar fragmentos y cambiar de herramienta. Esto muestra si una mejora viene de una remoción más rápida, de menos tiempo muerto o de ambas.
Productividad de la tarea completa = material aceptado removido ÷ tiempo total de la tarea. Donde sea difícil medir el volumen de fragmentos, compare el tiempo requerido para la misma tarea local con los mismos requisitos de contorno, profundidad y acabado del sustrato. La superficie conservada y el estado del borde también forman parte de la aceptación.
Registre el modelo y los ajustes de la máquina, las dimensiones reales de la herramienta, el estado del sustrato, el operador y la varilla o el agregado duro observados. Para diferencias pequeñas, las comparaciones repetidas son más informativas que una sola impresión de velocidad. La aprobación final abarca una especificación de producto repetible y su tarea prevista.
Convierta los resultados de las muestras en una especificación OEM repetible
Para una consulta inicial, indique el modelo de la máquina, el material, la forma de cabeza preferida, las dimensiones y las cantidades. Al reemplazar una herramienta actual, una fotografía de largo completo, un acercamiento del extremo de trabajo y una breve descripción de dónde está el daño pueden ser más útiles que una larga lista de términos de proceso no confirmados.
Tras la revisión de ingeniería, el pedido puede definir la conexión exacta, las dimensiones totales y del extremo de trabajo, el requisito de acero, el acabado, el marcado y las condiciones aplicables de inspección y de aceptación de la muestra. Indique por separado si se incluye una tapa antipolvo y cómo se suministra. El hombro de acero sigue siendo parte de la geometría del cuerpo de la herramienta.
Los distribuidores deben conservar especificaciones de reposición separadas para los cinceles de punta y los planos. Las dos herramientas de un juego pueden consumirse a ritmos distintos; los registros claros de modelo y de dimensiones permiten que los pedidos de reposición sigan la misma especificación aprobada. Un largo o una interfaz nuevos necesitan que se revisen sus dimensiones relevantes y su compatibilidad con la máquina, más allá de un cambio en el texto del empaque.
Nuestro objetivo es un programa de suministro claro: qué configuraciones destacar, la tarea de cada una, los resultados que se usan para aprobar una muestra y cómo los pedidos de repetición cumplirán los mismos requisitos.
Para un surtido SDS-Max enfocado, nuestro juego actual de dos piezas combina un cincel de punta torcida de 400 mm con un cincel plano autoafilable de 25 × 400 mm. Una punta torcida y una punta de perfil ondulado son geometrías que se especifican por separado. Vea el juego de punta y plano de 400 mm o converse sobre un programa de suministro de cinceles.
Preguntas frecuentes
¿Un cincel de perfil ondulado es lo mismo que una punta torcida?
No. Ondulado describe un perfil de trabajo con ondas; torcido describe un cambio de orientación a lo largo de la punta. Algunas geometrías combinan características, así que compare la sección y la forma reales de la herramienta.
¿Autoafilable significa que no hay desgaste o que la vida es ilimitada?
No. El acero sigue desgastándose. El diseño busca conservar una punta útil a lo largo de su zona de desgaste prevista, sujeta a los límites de servicio y de mantenimiento de la herramienta.
¿Las ranuras o la tapa antipolvo proporcionan extracción de polvo?
Los valles de alivio ayudan a que los fragmentos se desprendan y la tapa ayuda a proteger la entrada del portaherramienta. La captación activa en la cara de trabajo requiere un equipo de extracción adecuado.
¿Una punta de perfil ondulado puede reemplazar todos los cinceles planos o para azulejo?
No. Una punta sirve para la rotura concentrada. Los canales controlados, el levantamiento de azulejo y la remoción de superficies amplias necesitan su propia geometría de filo y su propia compatibilidad con la máquina.
¿Un cincel de punta más largo siempre es más fácil de usar?
El largo debe servir al alcance, a la posición de operación y al espacio disponible. El ajuste de cerca puede favorecer una herramienta compacta, mientras que una mayor exposición cambia la carga lateral y el control. Elíjalo según la máquina y la tarea.
¿Cómo deben compararse dos puntas onduladas de aspecto similar?
Primero confirme la conexión, las dimensiones reales y la sección de trabajo. Luego registre la remoción, la liberación, el desgaste y el estado de la conexión en la misma máquina y con material comparable. Las fotografías similares no sustituyen estas especificaciones ni los registros de trabajo.


