
Un burin pointu doit continuer à casser après l’usure de sa pointe neuve et lorsque sa zone de travail pénètre dans le béton. Un profil ondulé auto-affûtant prend alors son intérêt : pénétration efficace, espace pour dégager les fragments et moins de temps consacré à l’entretien ou à la libération de l’outil.
La valeur vient de l’ensemble. La pointe amorce la fracture, le corps profilé agit sur le matériau voisin, le traitement thermique soutient l’acier sous les charges répétées et le capuchon antipoussière protège la connexion. Nous évaluons ces éléments ensemble pour spécifier un burin de démolition professionnel.
Quatre éléments, quatre fonctions
| Élément | Fonction mécanique | Bénéfice à évaluer |
|---|---|---|
| Pointe auto-affûtante | Conserver un contact utile pendant l’usure | Pénétration après usage et intervalle entre entretiens autorisés |
| Nervures ondulées et dégagements | Répartir les contacts latéraux en laissant de l’espace autour de la zone de travail | Temps de dégagement, arrêts pour coincement et progression |
| Acier et traitement thermique ciblé | Associer résistance locale à l’usure et à la déformation avec une section porteuse | Usure de pointe, flexion, fissures et état de la connexion |
| Capuchon antipoussière | Limiter l’arrivée de débris à l’entrée du porte-outil | Propreté de la fixation, état du capuchon et arrêts d’entretien |
Ces éléments répondent à différentes pertes dans le cycle. Une bonne pointe apporte peu si le corps se coince sans cesse ; une extrémité durable demande aussi un emmanchement adapté.
Distinguer nom commercial et spécification. RTec Speed et RTec Sharp désignent des burins pointus et plats précis dans le catalogue Bosch de 2010. Pour une comparaison OEM, décrire séparément l’extrémité active, les ondulations ou nervures et le comportement auto-affûtant à l’usure. L’élément Bosch de réflexion de l’énergie de recul est propre au modèle ; une arête auto-affûtante ne l’implique pas.
Distinguer cinq configurations de burins pointus
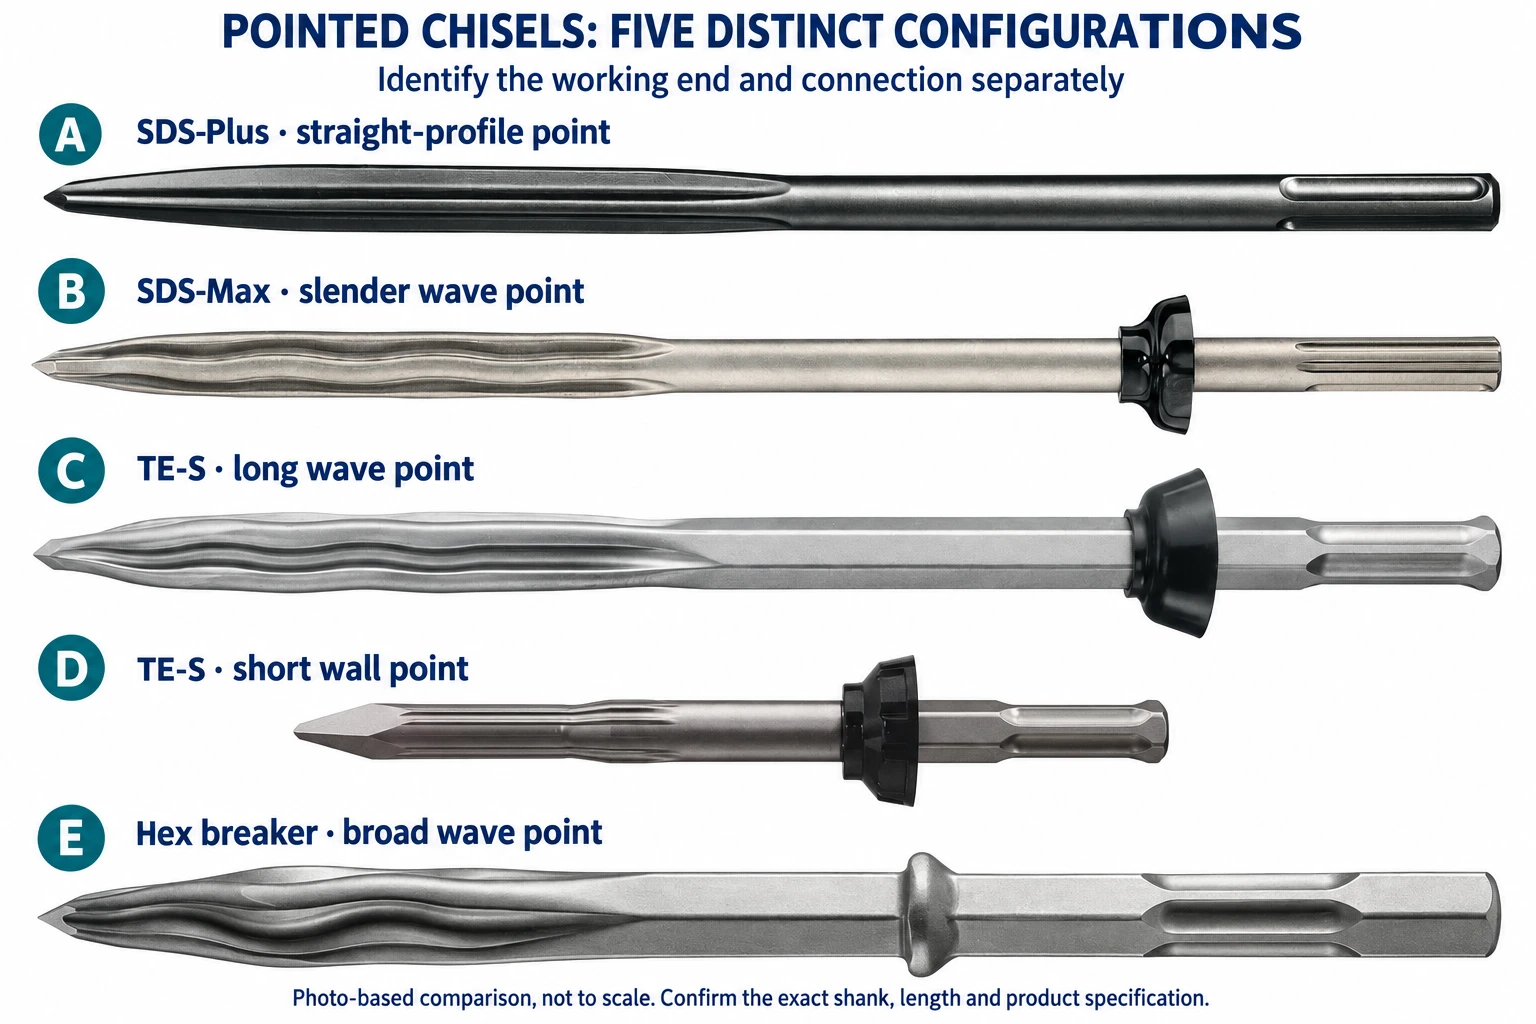
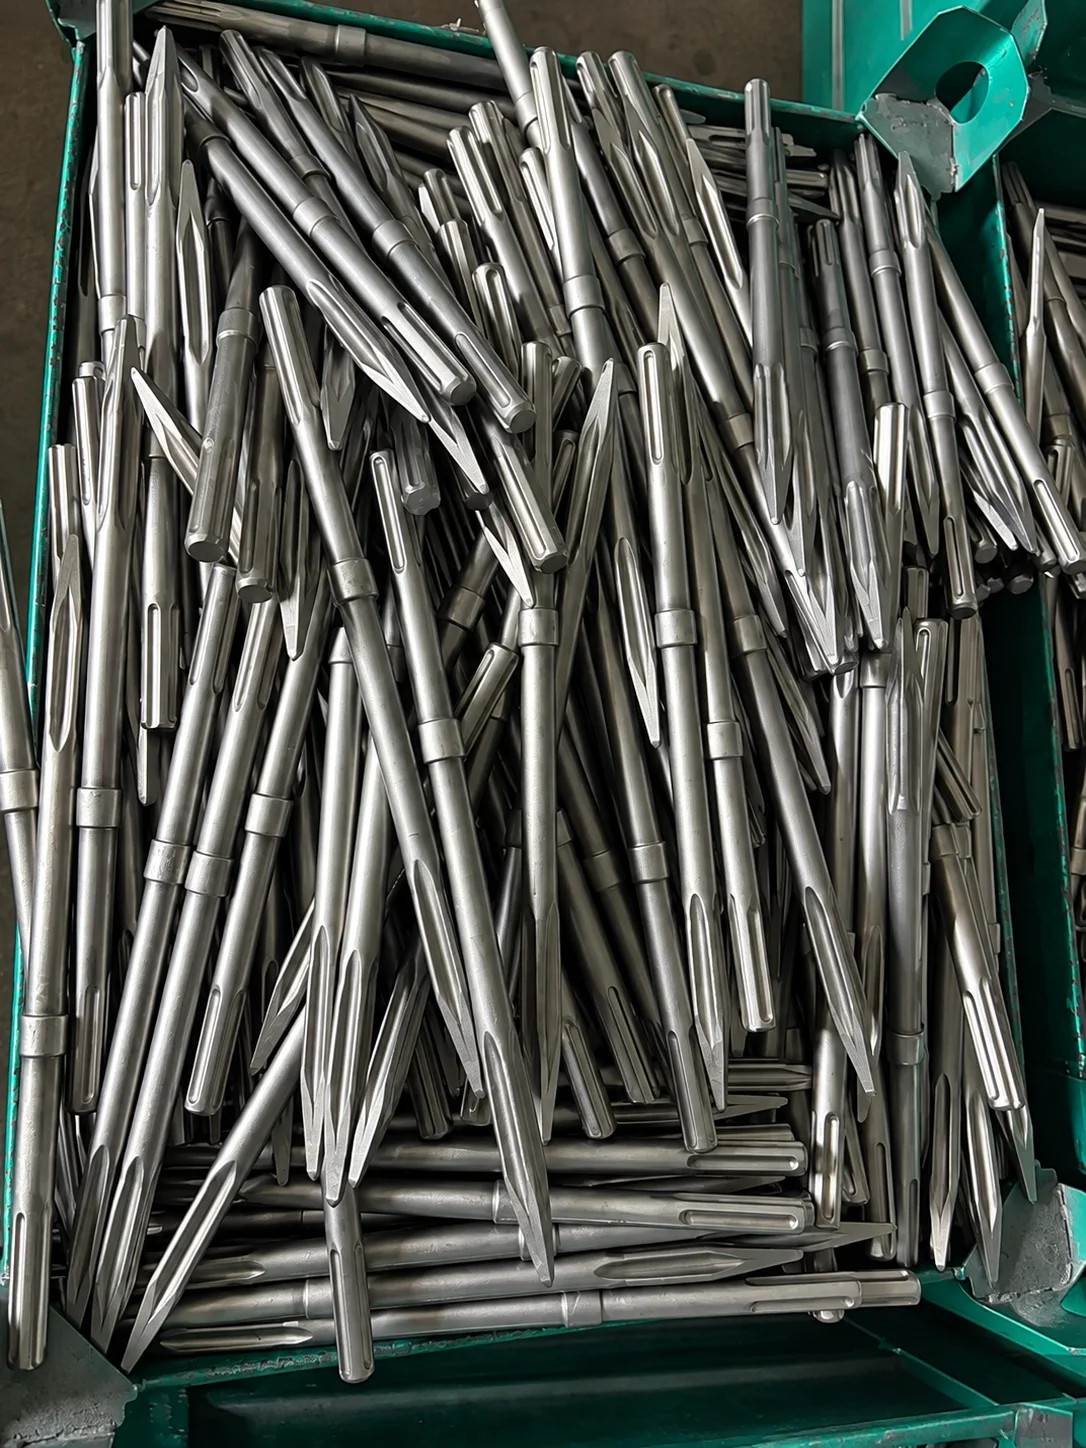
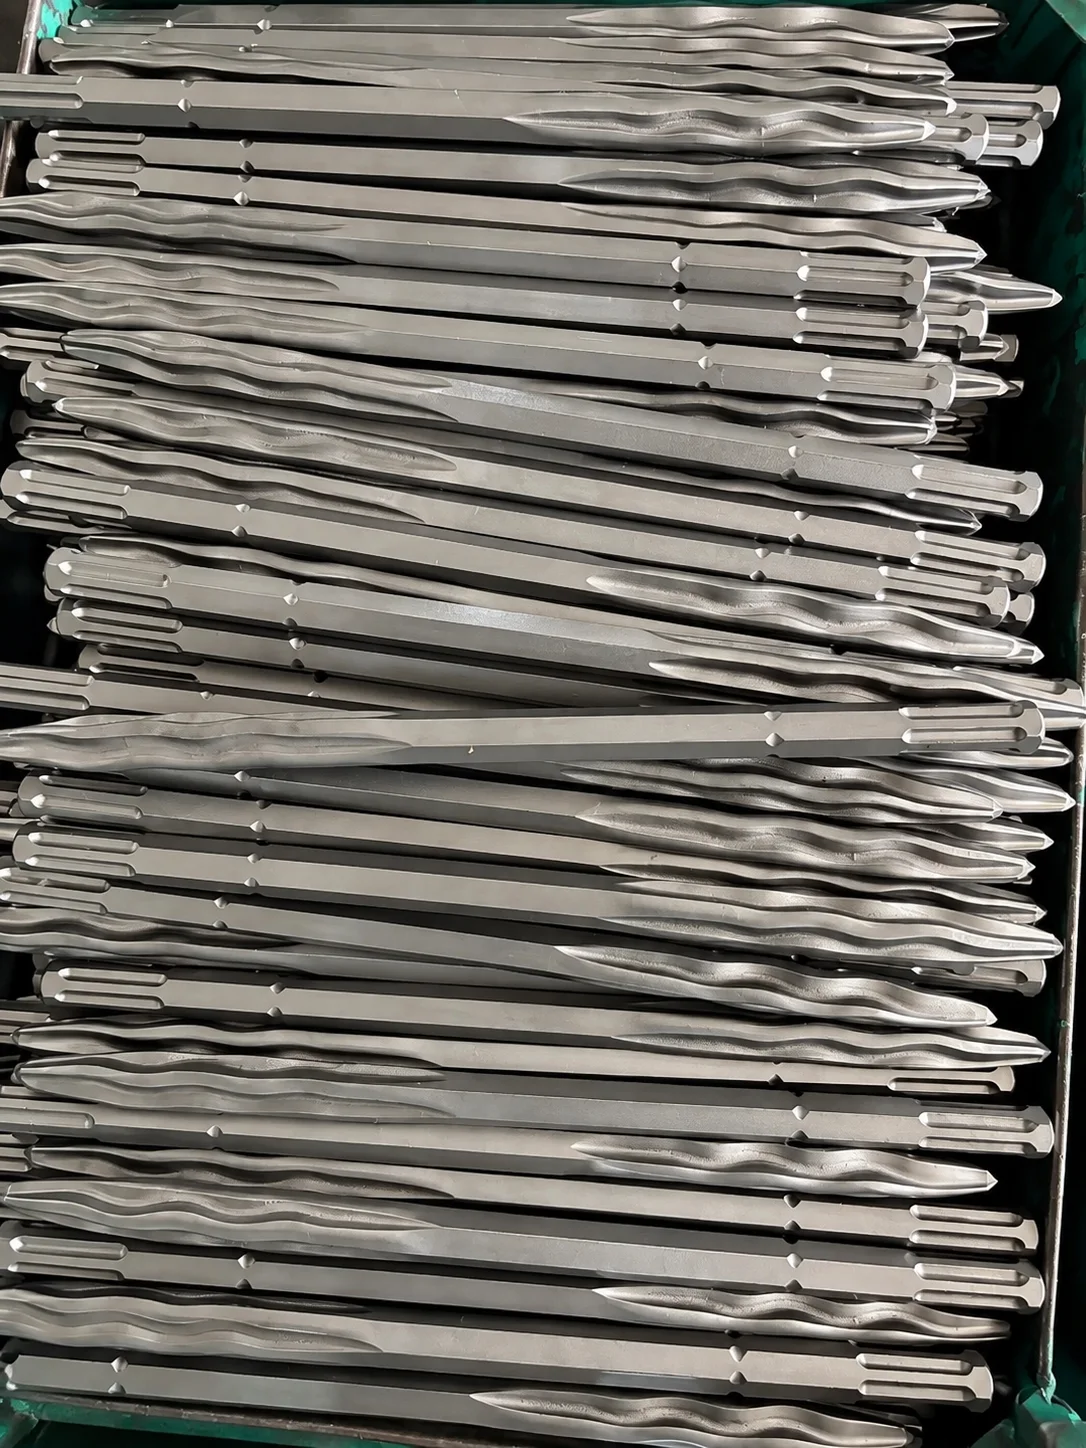
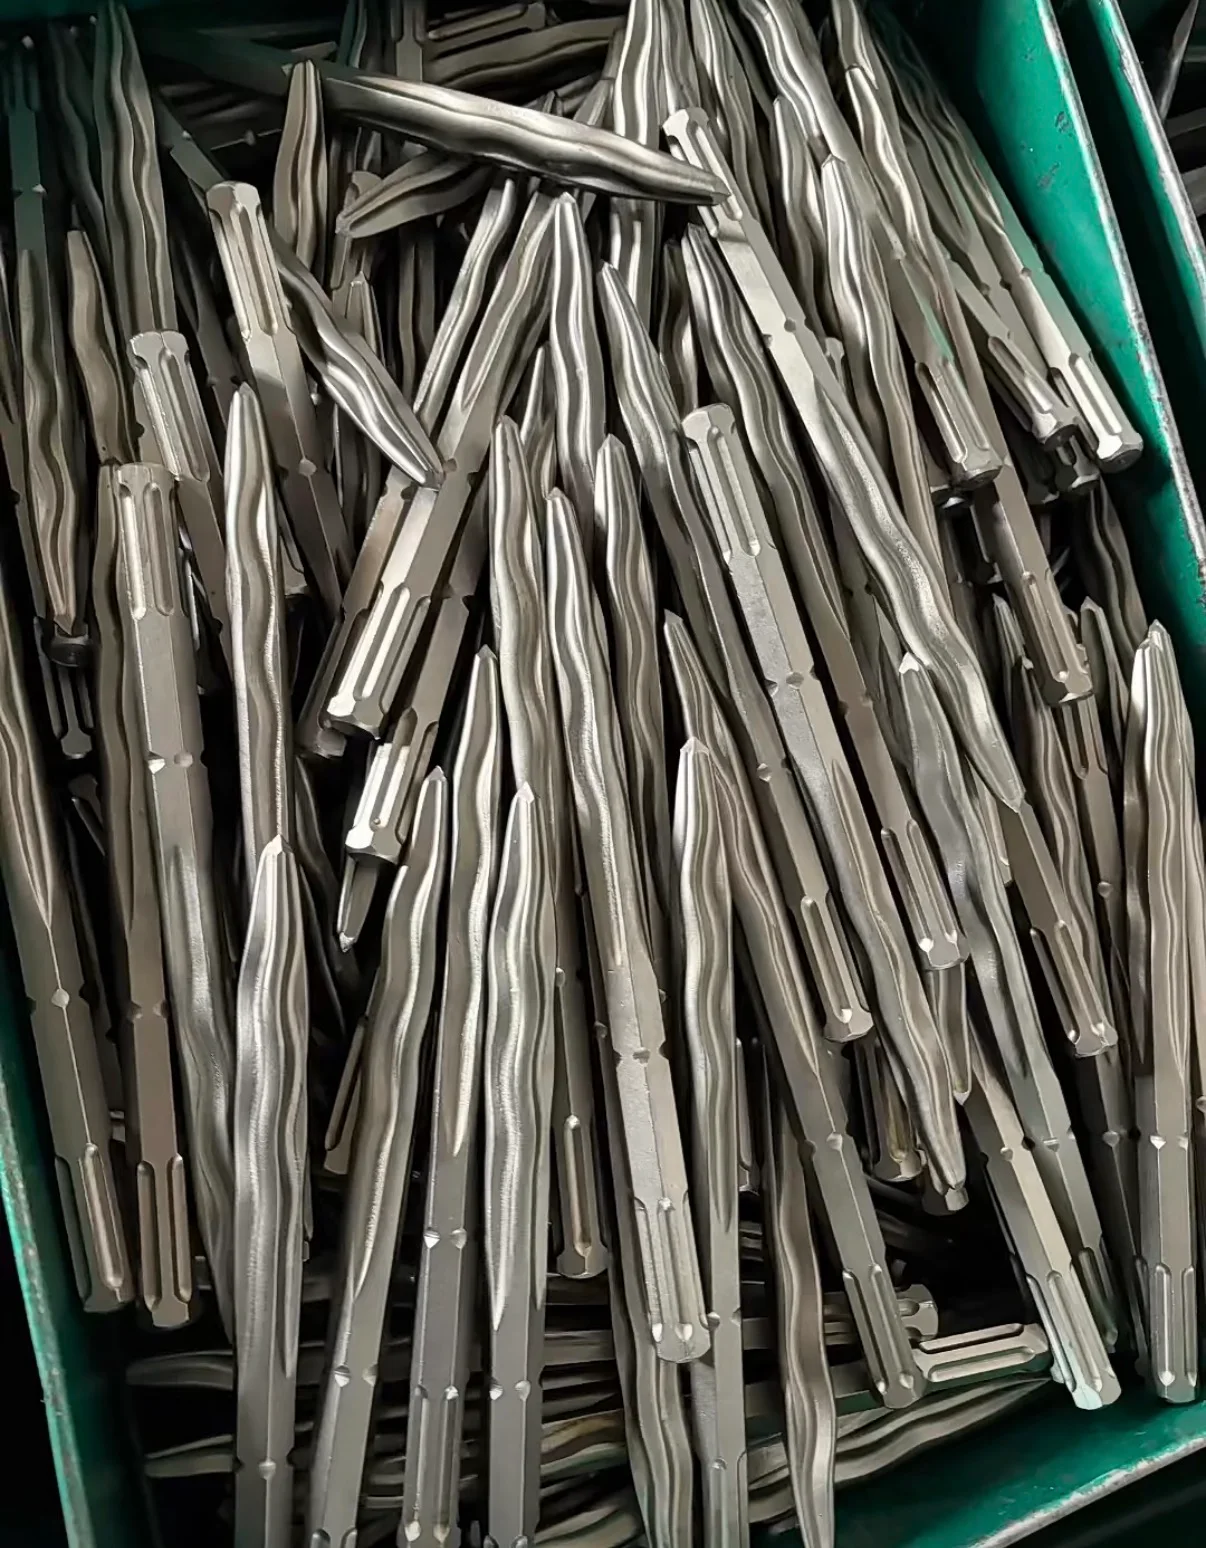
Le tableau classe les formes visibles par connexion et extrémité de travail. C’est une carte de sélection : chaque photographie ne correspond pas nécessairement à un modèle différent, et les illustrations ne partagent pas une échelle physique commune.
| Référence | Connexion | Forme visible | Différence principale |
|---|---|---|---|
| A | SDS-Plus | Pointe élancée à dégagements longitudinaux principalement droits | Une pointe peut être auto-affûtante sans ondulations prononcées |
| B | SDS-Max | Zone ondulée élancée, corps rond et capuchon séparé | Géométrie ondulée avec connexion SDS-Max |
| C | TE-S | Longue zone ondulée, corps polygonal et capuchon séparé | Connexion différente du SDS-Max malgré des fonctions proches |
| D | TE-S | Pointe murale compacte, dégagements avant plus droits et capuchon | Une même interface peut recevoir plusieurs longueurs utiles et formes de tête |
| E | Interface hexagonale de brise-béton | Larges ondulations, corps polygonal substantiel et épaulement métallique | Confirmer dimensions de l’hexagone et retenue ; l’épaulement en acier n’est pas un capuchon |
A et B distinguent auto-affûtage et profil ondulé. B et C montrent que des extrémités proches ne prouvent pas la compatibilité machine. C et D montrent que l’interface ne définit pas l’outil complet.
L’angle de prise de vue peut faire paraître un même profil plus fin ou plus long. Un outil court peut être davantage agrandi. Vérifiez référence, longueur réelle et connexion complète avant de compter des modèles distincts. Une photographie de coffret peut aussi réunir burins pointus et plats.
Comment la pointe et la section polygonale cassent le matériau
La pointe concentre le premier contact sur une petite surface. Le choc charge localement le béton et peut amorcer des fissures. Pendant l’avancement, les flancs et reliefs rencontrent le matériau autour de l’entrée. Là où le béton peut se déplacer, ces contacts favorisent l’ouverture de la fracture en développement.
Une section polygonale possède plusieurs faces ou lobes plutôt qu’un contour entièrement rond. Elle modifie les zones de contact et la quantité d’acier conservée pour soutenir l’extrémité. Le profil ondulé ajoute des variations le long de ces reliefs. Un outil peut donc être polygonal en coupe et ondulé sur sa longueur de travail.
L’axe central reste droit. Les vagues appartiennent à la surface de travail ; elles ne font pas tourner le burin comme une vis. Utilisez le mode de burinage admis par la machine, avec rotation arrêtée.
Un cycle utile peut se lire en quatre étapes : établir le contact à la pointe, développer la fracture locale, laisser le matériau voisin se déplacer, puis dégager et repositionner le burin. La zone ondulée intervient surtout dans les étapes intermédiaires et dans le dégagement. Elle n’ajoute pas d’énergie au marteau.
Avec une pointe neuve, la première étape est la plus visible. En travail continu, les suivantes font souvent davantage la différence. Un outil peut pénétrer profondément sans ouvrir un morceau détachable. Un autre peut avancer moins à chaque tentative tout en libérant des fragments utiles et en ressortant facilement. Évaluez ensemble fracture, séparation et repositionnement.
Le corps polygonal ne fait pas qu’ajouter des angles. Largeur des faces, creux voisins et position du raccordement déterminent les contacts et la section d’acier porteuse. Pointes élancées, larges ondulations et dégagements droits offrent différentes combinaisons. Choisissez selon le lieu d’amorçage et le sens d’enlèvement recherchés.
Comment les ondulations peuvent réduire le coincement
Un burin peut rester bloqué lorsque le matériau serre le corps, que des fragments se tassent autour de lui ou que profondeur et angle créent un fort effet de coin. Le dégagement peut alors prendre plus de temps que la prochaine phase de casse utile.
Les ondulations interrompent une surface latérale de contact continue. Les reliefs attaquent le matériau tandis que les creux voisins créent un dégagement local. Les fragments détachés disposent d’espace pour bouger ; une moindre partie de la zone de travail peut rester serrée entre les surfaces rompues. Le résultat recherché est une libération plus facile à mesure que la fracture s’ouvre.
Forces de contact, forme des fragments, angle et fissuration environnante influencent le dégagement. Le profil doit équilibrer l’espace disponible et la section porteuse de l’extrémité.
Les rainures aident les débris à se dégager. Elles ne constituent pas un conduit d’aspiration : une collecte active demande un équipement adapté. Un burin ondulé massif diffère également d’un foret creux aspirant.
Examinez la zone ondulée au travers de quatre paramètres liés :
| Paramètre | Influence principale | Contrôle sur échantillon |
|---|---|---|
| Amplitude et espacement des vagues | Variation longitudinale des contacts latéraux | Marques concentrées et libération des fragments |
| Largeur des nervures et des creux | Répartition du contact et des dégagements | Fines compactées dans les creux et régularité de l’usure |
| Section restante au point le plus étroit | Matière soutenant l’extrémité | Position des éclats, flexions ou fissures |
| Transition vers le corps | Progressivité du changement de section | Contacts ou dommages concentrés à la limite |
Une rainure qui semble profonde sur une photo peut refléter l’éclairage et la finition. Une rainure réellement plus profonde modifie aussi la section restante. Évacuation, dégagement et support structurel forment un même compromis ; des ondulations plus marquées ne constituent pas automatiquement un progrès.
L’auto-affûtage pendant l’usure
La géométrie auto-affûtante est conçue pour que l’usure puisse découvrir un profil utile derrière la pointe initiale. L’objectif est de conserver l’efficacité dans la zone d’usure prévue, pas de garder une aiguille neuve pendant toute la durée de service.
Une pointe très arrondie présente un contact initial plus large. Un profil bien développé peut limiter cette perte de géométrie à mesure que la pointe recule. L’acier reste consommé et la section atteint finalement sa limite d’utilisation.
Le matage en champignon est une déformation permanente, pas la preuve d’un auto-affûtage. Évaluez pointe restante, fissures et limites selon les instructions de l’outil. N’appliquez pas une forme de meulage conventionnelle ou une recette de retrempe à un burin profilé sans la procédure d’entretien correspondante.
Distinguer arrondi, éclats, flexion et coincement
L’outil utilisé apporte souvent plus d’informations que la finition d’un échantillon neuf. Identifiez d’abord l’emplacement du symptôme, puis reliez-le au matériau, à la machine, au contact et au sens d’enlèvement. Des marques similaires peuvent avoir plusieurs causes ; commencez par les contrôles correspondants.
| Observation | Premiers contrôles | Conséquence pour la sélection |
|---|---|---|
| Pointe progressivement arrondie, pénétration ralentie | Longueur usée, pointe restante et abrasivité | Comparer profil après usure et entretien nécessaire |
| Éclats localisés sur la pointe | Inclusions dures, charges décentrées, section et état du matériau | Étudier ensemble ténacité, support de pointe et machine |
| Creux remplis de fines, dégagement difficile | Rainures, position d’attaque et espace d’évacuation | Évaluer ensemble dégagements et méthode de travail |
| Col fléchi ou fissuré | Longueur exposée, charge latérale et raccordement | Revoir longueur et section ; retirer les outils endommagés |
| Connexion déformée, outil bloqué dans la fixation | Ajustement, lubrification, retenue et porte-outil | Examiner outil et fixation selon la procédure machine |
Distinguez deux coincements. Dans le béton, examinez l’extrémité et son contact avec le matériau. Dans le porte-outil, examinez connexion et retenue. Une tête ondulée peut aider dans le premier cas, sans réparer une connexion déformée. Consultez le guide de coincement et d’entretien des burins pour le chemin de contrôle.
La profondeur change les zones qui travaillent
À faible pénétration, c’est surtout la pointe qui rencontre le matériau. En avançant, une plus grande longueur du profil ondulé peut participer au contact, à la fracture et au dégagement. Quelques coups en surface avec une pointe neuve ne décrivent donc pas un cycle complet.
La profondeur d’engagement nécessaire dépend du modèle. Suivez les instructions de l’outil et le plan de travaux. Une recommandation pour une conception ne devient pas un réglage universel. Le but est l’enlèvement contrôlé, sans enfoncer davantage uniquement pour atteindre un chiffre.
Une rive libre, le sens possible d’évacuation du matériau, les granulats et les armatures influencent l’opération. Respectez les exigences du projet pour réseaux et ferraillage. Un burin pointu ne remplace pas une méthode prescrite de coupe d’armature.
Choisir la longueur selon portée, partie exposée et zone active
La longueur totale mesure l’outil d’une extrémité à l’autre. Une fois monté, sa longueur exposée influence accès et charges. La partie couverte de vagues ou rainures décrit la géométrie active. Ce sont trois dimensions distinctes.
Un outil compact peut faciliter le placement et le contrôle à proximité ou dans un espace restreint : réservation murale, correction locale, changements fréquents de point d’attaque. Un outil long donne accès au-delà d’un obstacle, à une position profonde ou à une meilleure posture de travail. Définissez le problème concret que cette longueur doit résoudre.
Sous une même force latérale, une distance plus grande du point d’appui crée un moment de flexion supérieur. Les outils longs demandent donc une attention particulière aux charges latérales, à l’alignement et à la fixation. Cette relation guide le choix sans prédire une durée universelle sous impacts.
Les versions ondulées longues et murales courtes peuvent aussi différer par les rainures avant, la longueur active et le raccordement au corps. Meuler une longue pointe ondulée ne crée pas automatiquement une version murale courte conçue à cet effet. Spécifiez séparément connexion, longueur totale, zone active et entretien autorisé.
Comparer pointe courte SDS-Plus et forme auto-affûtante : dimensions, acier et fabrication.
Le durcissement par induction soutient la surface active
Le durcissement par induction chauffe électromagnétiquement une zone d’acier sélectionnée, puis applique une trempe contrôlée. Avec un acier et un procédé adaptés, une surface durcie peut être obtenue tout en conservant un cœur porteur. Géométrie, état initial, répartition de chauffe et traitements suivants déterminent le résultat.
Pour un burin de démolition, l’objectif associe résistance à l’usure et à la déformation permanente avec une résistance appropriée à la fissuration. Pointe, transitions du corps et connexion ont des fonctions différentes. Une seule valeur de dureté mise en avant ne décrit pas chaque zone.
Profondeur durcie et répartition de dureté suivent la spécification de l’outil fini. La couleur de surface ne révèle pas cette répartition ; le nom du procédé ne donne pas non plus la nuance d’acier. Référence technique sur le durcissement par induction
Nuance d’acier, état trempé-revenu et traitement local par induction décrivent différents niveaux de la spécification. La nuance définit une plage de composition, le traitement de base établit l’état nécessaire et le traitement local développe certaines zones. Le nom du procédé seul ne décrit pas toute la fabrication.
Pour notre programme premium en 42CrMo, les objectifs sont résistance, ténacité et stabilité de l’extrémité sous les impacts répétés. Matière, section et exigences de traitement sont étudiées ensemble. Si une commande impose EN 42CrMo4 ou SAE 4140, nous vérifions norme et composition avant de convenir d’une substitution.
Des relevés de dureté utiles précisent emplacement, préparation de surface et critères de réception. Les mesures sur pointe, nervures, corps et connexion nécessitent cette localisation pour être rapprochées de l’usure ou des déformations. Les rattacher à l’échantillon approuvé facilite davantage les commandes répétées qu’une seule dureté affichée pour tout l’outil.
Passer d’une forme similaire à une production régulière
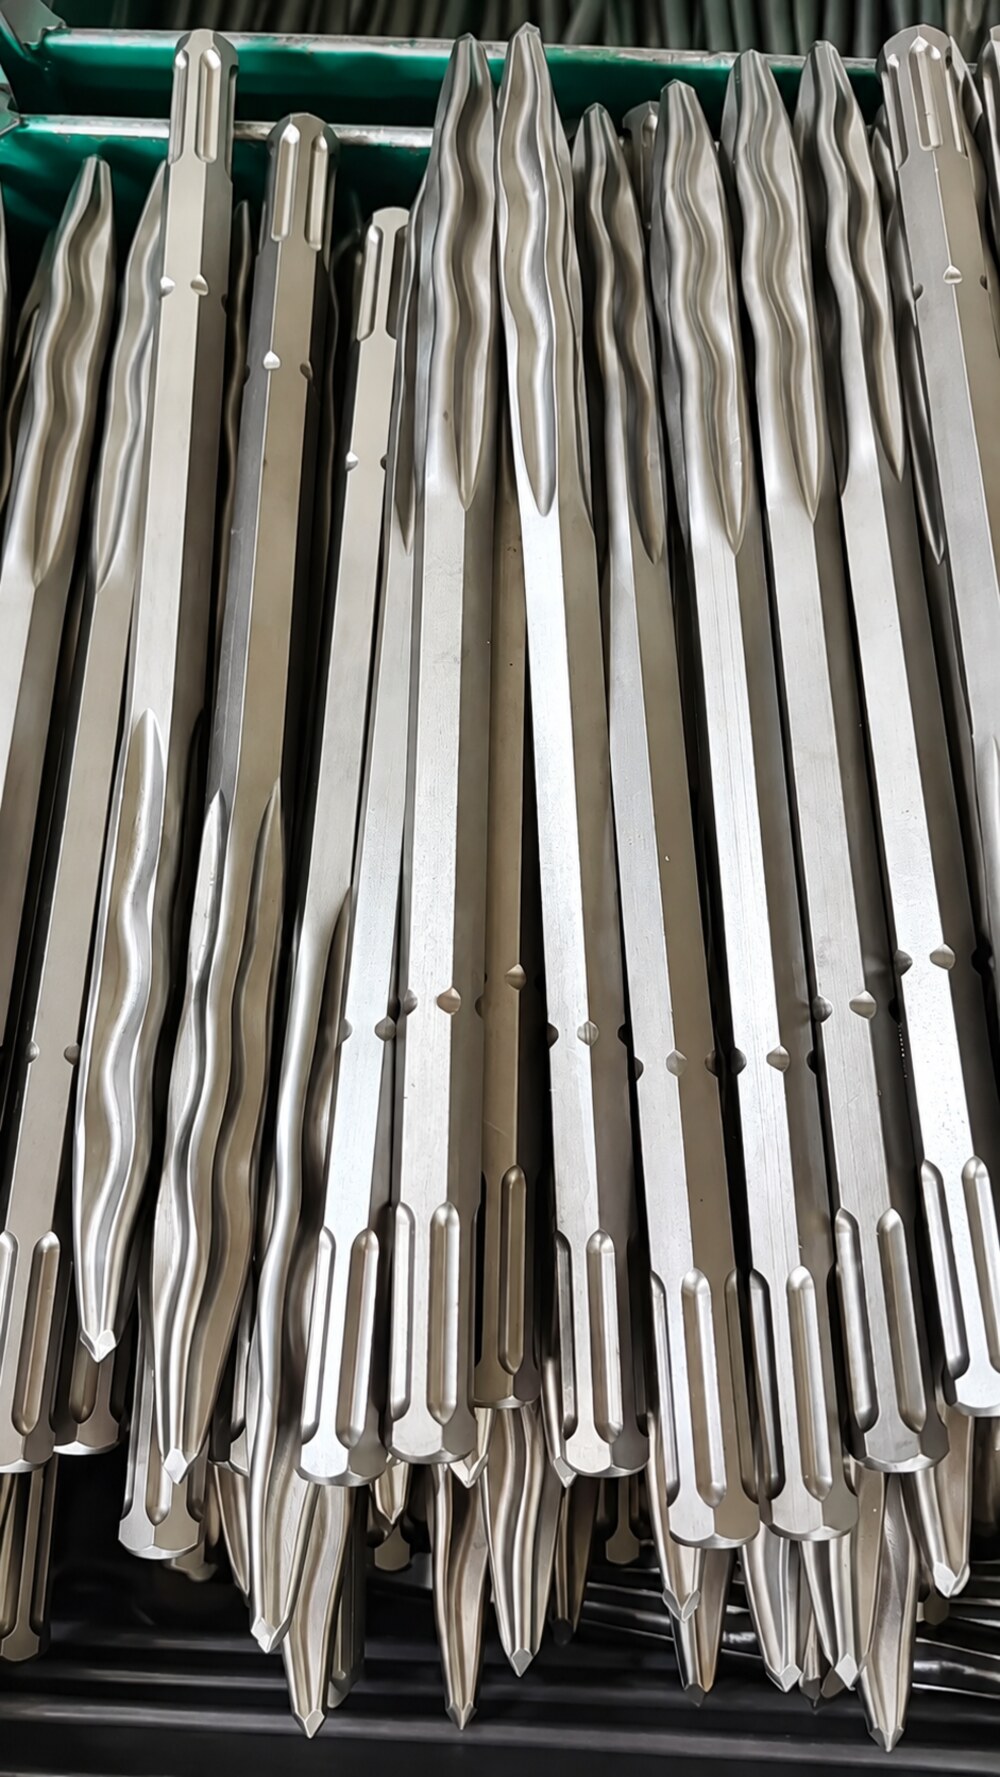
Un contour similaire est le début du développement. La répétabilité du montage, de la pénétration et du dégagement demande une spécification commune pour extrémité, traitement de matière et connexion.
Mise en forme et usinage ultérieur : nervures, creux et pointe doivent conserver une matière porteuse suffisante et des transitions conformes au plan. Examinez vue latérale, section minimale et symétrie en plus du contour de face. Bavures, replis visibles et changements abrupts doivent entrer dans les contrôles de procédé et de réception.
Traitement thermique et stabilité dimensionnelle : après traitement, vérifiez rectitude, dimensions de queue et état de l’extrémité par rapport au plan fini. L’état exigé doit soutenir résistance à l’usure, à la déformation et à la rupture dans l’usage prévu.
Queue et retenue : rainures d’insertion, épaulement, face arrière et géométrie de retenue influencent ensemble montage et mouvement. Contrôlez dimensions et comportement d’accouplement à l’interface prévue ; réussir à insérer la queue ne valide pas à lui seul tout l’ajustement.
Surface et assemblage : le traitement de surface agit sur aspect, protection contre la corrosion et état local selon la spécification. Sur les versions protégées, vérifiez matière du capuchon, position et mouvement assemblé. Identifiez séparément épaulement d’acier et capuchon souple.
Échantillons et réapprovisionnement : échantillon approuvé, indice du plan, matière, points de contrôle et identification forment la base des livraisons répétées. Notre équipe technique organise ces exigences par modèle. Le client commence par la machine et la tâche, puis les détails de production sont définis.
Ce que protège le capuchon antipoussière
Le capuchon se situe près de la machine et aide à limiter les débris à l’entrée du porte-outil. À cet endroit, la queue doit coulisser, recevoir les impacts et rester retenue selon sa conception.
Le capuchon est distinct du corps porteur en acier et de la géométrie de retenue. Sa fonction protectrice ne modifie pas la spécification de l’emmanchement. Contrôlez position et état avec les joints de la fixation et la lubrification prescrite.
Un capuchon autour de la queue ne collecte pas les poussières en suspension produites sur le béton. Utilisez l’équipement de maîtrise des poussières prévu pour le travail et la machine.
Placer le burin ondulé dans un assortiment
| Tâche | Orientation initiale | Points à confirmer |
|---|---|---|
| Démolition locale du béton | Burin pointu, dont une version ondulée auto-affûtante adaptée | Accès, sollicitation machine, dégagement et usure |
| Bords contrôlés et saignées étroites | Burin plat ou à saignée | Largeur utile, sens d’enlèvement et maîtrise des bords |
| Carrelage, mortier ou couches de sol | Burin à carrelage, bêche ou racloir adapté | Angle d’entrée, adhérence et support à conserver |
| Coincements répétés | Examiner ensemble profil de pointe et méthode | Sens de fracture, dégagement, profondeur et machine |
Choisissez la connexion indépendamment de la tête. SDS-Plus, SDS-Max, hexagones et autres interfaces de démolition diffèrent par leur insertion et leur retenue. Des corps polygonaux semblables ou une même cote nominale d’hexagone ne suffisent pas. Confirmez la queue complète et le modèle exact de machine.
Trois exemples de chantier : pointe ondulée ou autre profil ?
Premier exemple : ouverture locale dans un sol en béton. Lorsque le plan permet l’enlèvement d’une zone définie, la pointe peut créer des ruptures concentrées. Le profil ondulé intervient dans la pénétration continue et le dégagement. Réalisation des limites et éventuel perçage de contour suivent le projet. Pour la finition, un burin plat facilite le contrôle du sens d’enlèvement. Comparez ouverture achevée, bords et temps total.
Deuxième exemple : réservation murale ou ajustement rapproché. L’opérateur déplace souvent l’outil, avec des angles ou réseaux qui limitent l’accès. Une pointe murale compacte peut favoriser placement et contrôle. Si l’outil actuel est trop long pour attaquer correctement, examinez longueur et tête avant de changer seulement les rainures. Étendue du retrait et exigences structurelles font partie du plan de travaux.
Troisième exemple : mortier sous carrelage. Le but est généralement d’enlever la couche supérieure en gardant un support exploitable. Une pointe peut ouvrir un point de départ local ; la progression large nécessite de comparer angle d’entrée et largeur de burins à carrelage, bêches ou racloirs. Des résidus minces et souples peuvent appeler un autre outil de préparation de surface. Évaluez surface nettoyée, couche restante et dommages à la base plutôt que le même indicateur que pour du béton massif.
Ces exemples donnent à la pointe ondulée un rôle défini dans l’assortiment professionnel. L’équipe peut changer de profil entre amorçage, rupture concentrée, finition des bords et enlèvement de couche pour exploiter toute la gamme.
Comparer le travail complet, arrêts compris
Utilisez la même machine, un matériau comparable et une tâche définie pour les échantillons. Notez dimensions et méthode. Comparez :
- Le matériau retiré dans le même temps ou le temps pour accomplir la même tâche.
- Le temps de dégagement d’un burin bloqué et de repositionnement.
- La pointe avant et après usage, avec le profil restant.
- La flexion, les fissures et la déformation de la connexion.
- L’état du capuchon et la contamination du porte-outil.
Séparez le relevé entre enlèvement productif et interruptions. Le premier décrit la tâche acceptée. Les interruptions comprennent dégagement, repositionnement, évacuation des fragments et changements d’outil. Cela permet d’identifier si le gain vient de l’enlèvement, des arrêts réduits ou des deux.
Productivité complète = matière retirée et acceptée ÷ temps total de la tâche. Si le volume de débris est difficile à mesurer, comparez le temps d’une même intervention avec les mêmes limites, profondeur et état exigé du support restant. Surface et maîtrise des bords font aussi partie de la réception.
Notez modèle et réglages de machine, dimensions réelles, état du support, opérateur et armatures ou granulats durs rencontrés. Pour de faibles écarts, répéter les comparaisons apporte davantage qu’une impression unique de vitesse. L’approbation porte sur une spécification reproductible et sur sa tâche prévue.
Transformer les résultats d’échantillons en spécification OEM reproductible
Pour la première demande, fournissez modèle de machine, matériau, tête souhaitée, dimensions et quantités. En remplacement d’un outil existant, une vue complète, un gros plan du travail et une courte description du dommage sont souvent plus utiles qu’une longue liste de procédés non confirmés.
Après étude, la commande précise connexion, dimensions totales et actives, acier, finition, marquage et conditions de contrôle et de réception des échantillons. Indiquez séparément si un capuchon est fourni et dans quelle configuration. L’épaulement d’acier appartient à la géométrie du corps.
Les distributeurs devraient conserver des spécifications de réapprovisionnement séparées pour pointes et burins plats. Les deux outils d’un jeu ne se consomment pas forcément au même rythme. Des modèles et dimensions bien enregistrés permettent de reprendre la même spécification approuvée. Une nouvelle longueur ou interface nécessite de revoir les dimensions concernées et l’accouplement machine, au-delà du texte d’emballage.
Notre objectif est un programme clair : configurations à mettre en avant, tâche de chacune, résultats qui valident l’échantillon et maintien des mêmes exigences sur les commandes suivantes.
Notre jeu actuel SDS-Max de deux pièces associe une pointe torsadée de 400 mm et un burin plat auto-affûtant de 25 × 400 mm. Pointe torsadée et pointe ondulée sont des géométries à spécifier séparément. Voir le jeu pointu et plat de 400 mm ou discuter d’un programme de fourniture.
Questions fréquentes
Un burin ondulé est-il identique à une pointe torsadée ?
Non. L’ondulation décrit un profil de travail qui varie longitudinalement ; la torsion correspond à un changement d’orientation le long de la pointe. Certaines formes combinent ces caractéristiques. Comparez section et forme réelles.
L’auto-affûtage signifie-t-il absence d’usure ou durée illimitée ?
Non. L’acier continue de s’user. La conception vise à conserver une pointe utile dans la zone prévue, selon les limites d’utilisation et d’entretien.
Les rainures ou le capuchon assurent-ils l’aspiration ?
Les creux facilitent le dégagement des fragments ; le capuchon protège l’entrée de la fixation. La collecte active au point de travail demande un équipement d’aspiration adapté.
Une pointe ondulée remplace-t-elle tous les burins plats ou à carrelage ?
Non. Une pointe convient à la casse concentrée. Les saignées contrôlées, la dépose de carrelage et l’enlèvement large demandent leurs propres tranchants et machines adaptées.
Une pointe plus longue est-elle toujours plus facile à utiliser ?
La longueur doit répondre à la portée, à la position de travail et à l’espace disponible. Un ajustement proche peut favoriser un outil compact ; une partie exposée plus longue modifie charge latérale et contrôle. Choisissez selon machine et tâche.
Comment comparer deux pointes ondulées d’aspect proche ?
Vérifiez d’abord connexion, dimensions réelles et section active. Relevez ensuite enlèvement, dégagement, usure et état de connexion sur la même machine et un matériau comparable. Des photos similaires ne remplacent pas ces données.


