
Ein Spitzmeißel muss weiter Material lösen, wenn die neue Spitze bereits verschlissen ist und die Arbeitszone im Beton steckt. Hier liegt der Nutzen eines selbstschärfenden Wellenprofils: wirksames Eindringen, Freiraum für gelöstes Material und weniger Zeit für Nacharbeit oder das Befreien des Werkzeugs.
Entscheidend ist das gesamte Arbeitssystem. Die Spitze leitet den Bruch ein, der profilierte Körper greift am umgebenden Material an, die Wärmebehandlung unterstützt den Stahl bei wiederholter Belastung und eine Staubkappe schützt den Anschlussbereich. Wir beurteilen diese Merkmale gemeinsam, wenn wir einen professionellen Abbruchmeißel spezifizieren.
Vier Merkmale mit unterschiedlichen Aufgaben
| Merkmal | Mechanischer Zweck | Nutzen im Vergleich prüfen |
|---|---|---|
| Selbstschärfende Spitze | Eine wirksame Kontaktform beim Verschleiß erhalten | Eindringen nach Gebrauch und Intervalle zulässiger Nacharbeit |
| Wellenrippen und Freiräume | Seitenkontakte anordnen und Platz an der Arbeitszone lassen | Lösezeit, Unterbrechungen durch Verklemmen und Abbruchfortschritt |
| Stahl und gezielte Wärmebehandlung | Lokale Verschleiß- und Verformungsfestigkeit mit tragendem Querschnitt verbinden | Spitzenverschleiß, Biegung, Risse und Anschlusszustand |
| Staubkappe | Das Eindringen von Schutt am Aufnahmeeingang begrenzen | Sauberkeit der Aufnahme, Kappenzustand und Wartungsunterbrechungen |
Diese Merkmale betreffen unterschiedliche Zeitverluste im Abbruchzyklus. Eine gute Spitze hilft wenig, wenn der Körper ständig im Beton verkeilt. Auch ein haltbares Arbeitsende braucht einen passenden Schaft.
Markenname und Spezifikation trennen. RTec Speed und RTec Sharp bezeichnen in Boschs Katalog von 2010 bestimmte Spitz- und Flachmeißel. Für den OEM-Vergleich werden Arbeitsende, Wellen- oder Rippenprofil und selbstschärfendes Verschleißverhalten getrennt beschrieben. Das Bosch-Reflexionselement für Rückstoßenergie ist ein modellspezifisches Merkmal und folgt nicht schon aus „selbstschärfend“.
Fünf Spitzmeißel-Ausführungen getrennt betrachten
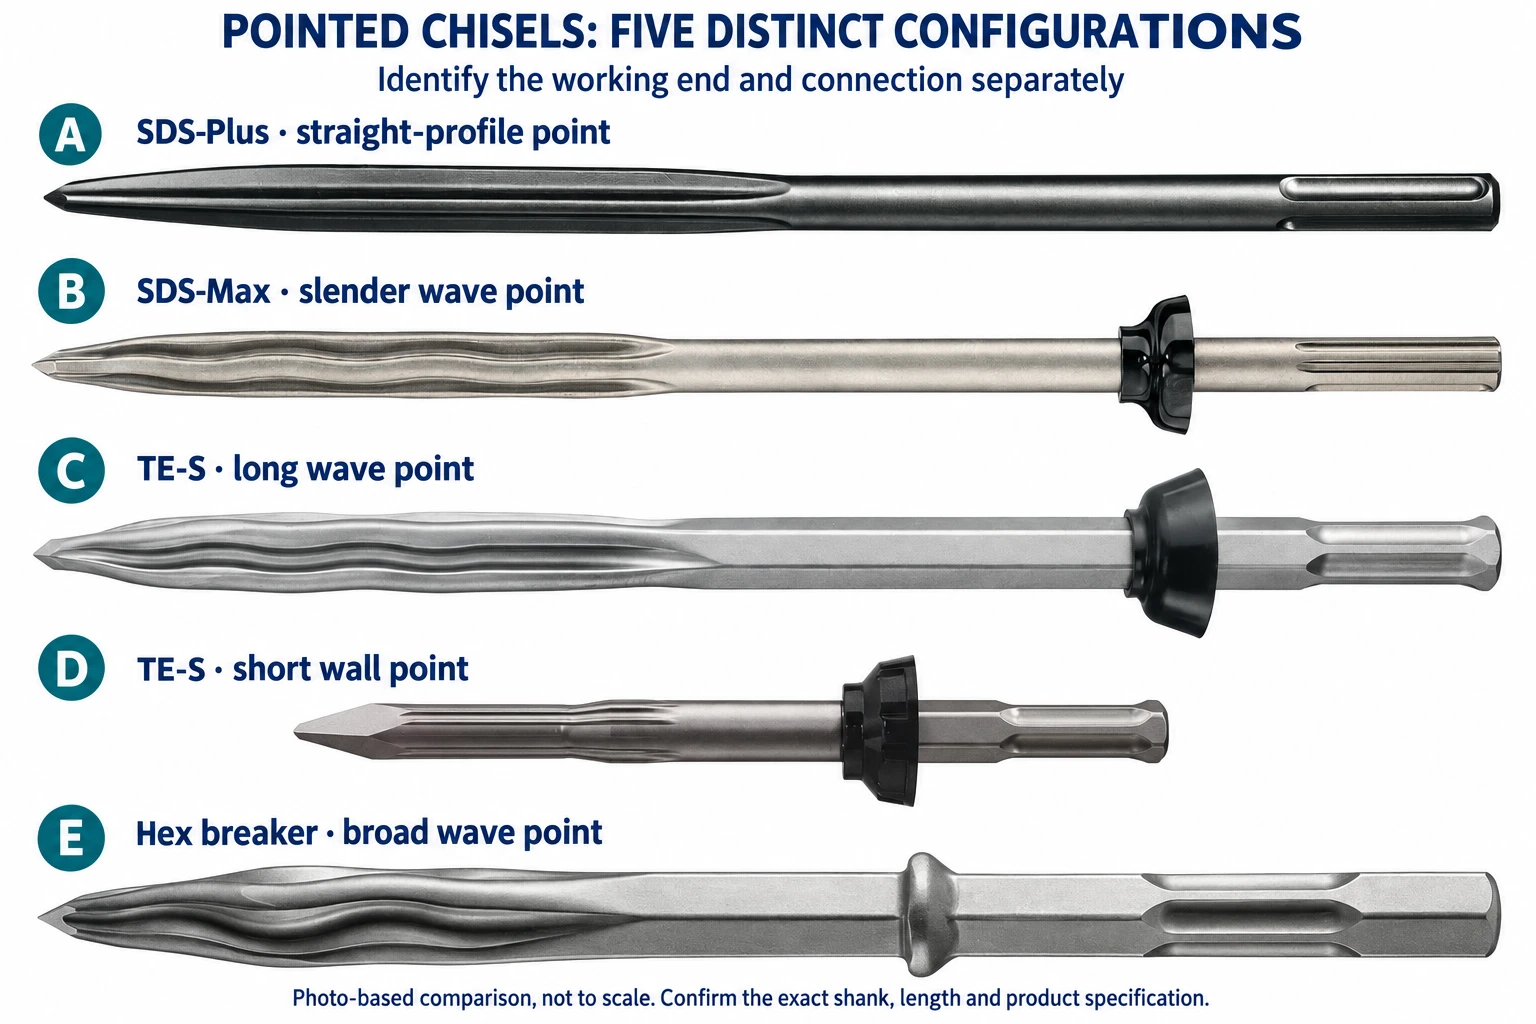
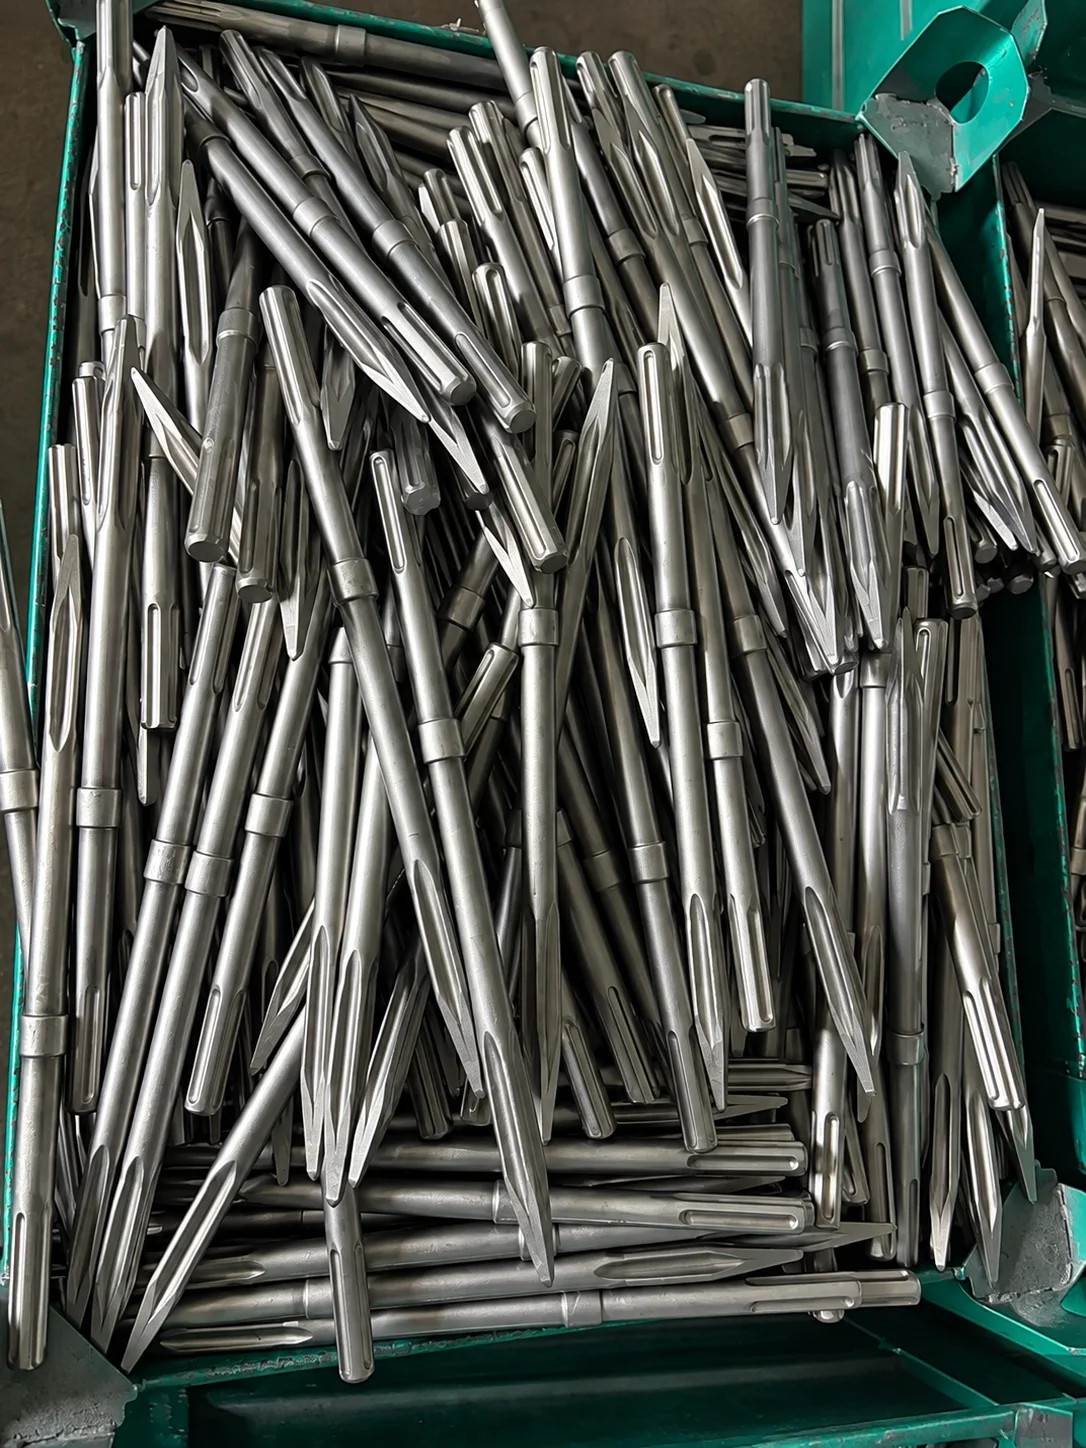
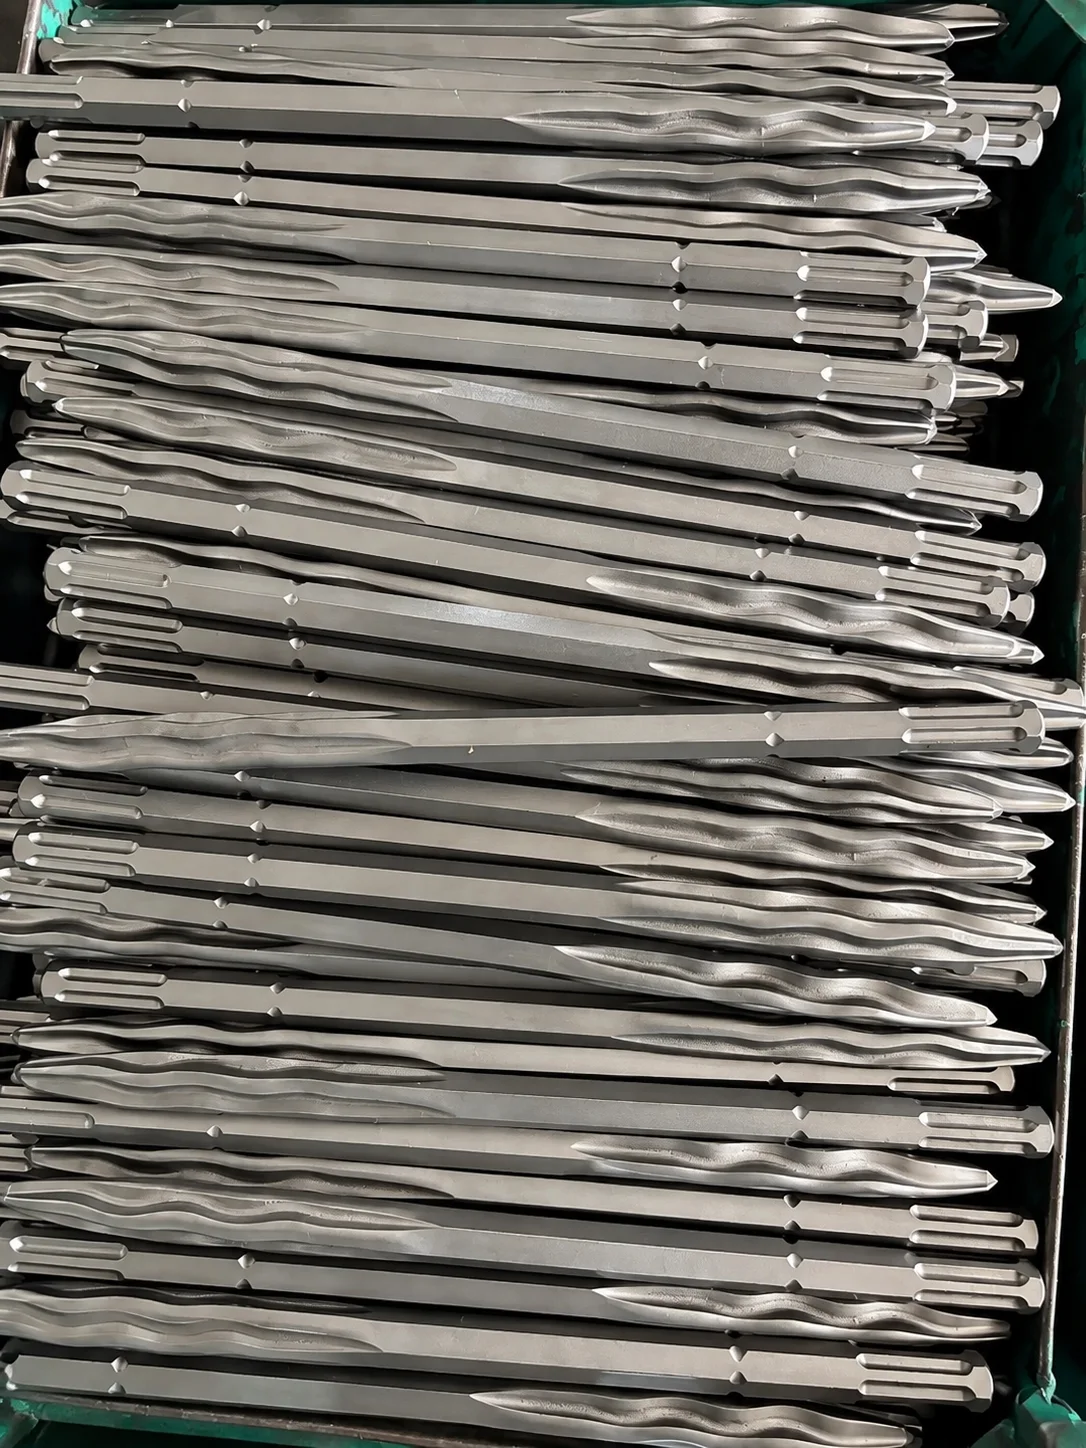
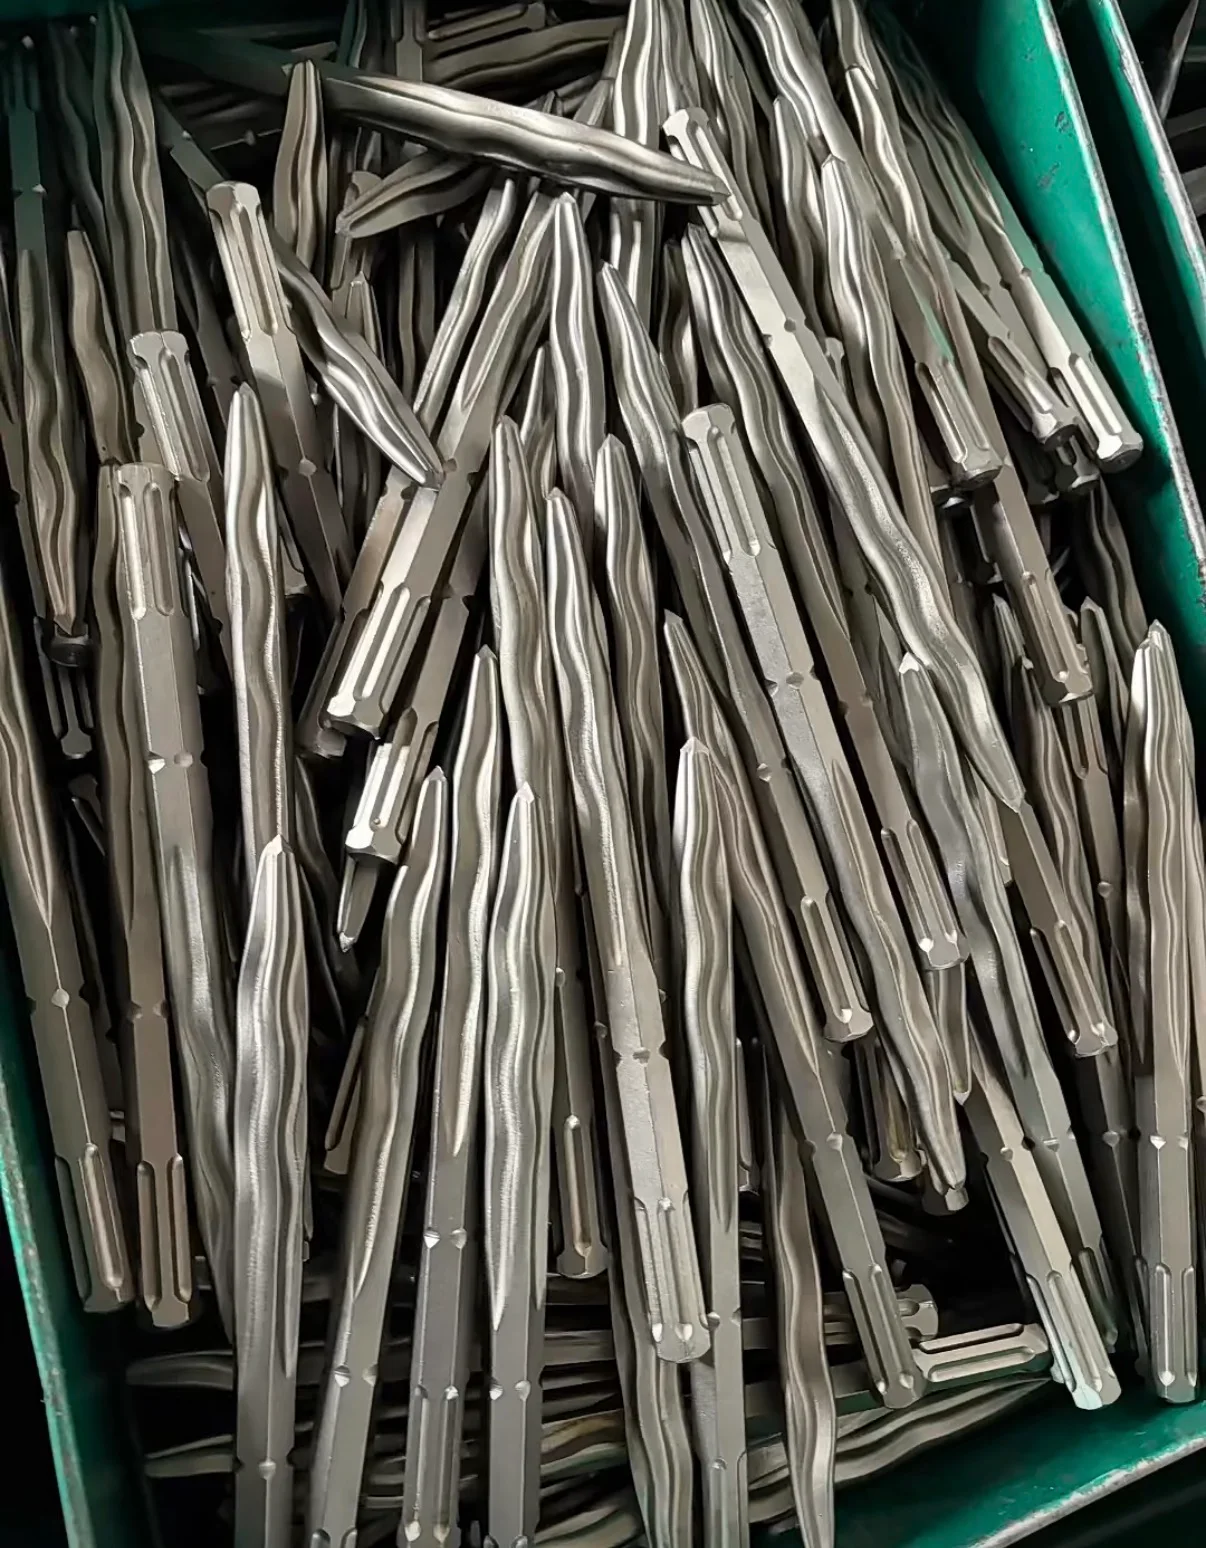
Die Übersicht ordnet die sichtbaren Formen nach Anschluss und Arbeitsende. Sie ist eine Auswahlhilfe: Nicht jedes Foto zeigt ein anderes Modell, und die Abbildungen haben keinen gemeinsamen Maßstab.
| Referenz | Anschluss | Sichtbare Arbeitsform | Wesentlicher Unterschied |
|---|---|---|---|
| A | SDS-Plus | Schlanke Spitze mit überwiegend geraden Längsvertiefungen | Selbstschärfung ist auch ohne ausgeprägtes Wellenprofil möglich |
| B | SDS-Max | Schlanke gewellte Arbeitszone, runder Körper und separate Staubkappe | Wellengeometrie mit SDS-Max-Anschluss |
| C | TE-S | Lange gewellte Arbeitszone, Mehrkantkörper und separate Staubkappe | Trotz ähnlicher Funktion ein anderer Anschluss als SDS-Max |
| D | TE-S | Kompakte Wandmeißelform mit geraderen vorderen Vertiefungen und Staubkappe | Innerhalb eines Anschlusssystems sind unterschiedliche Arbeitslängen und Köpfe möglich |
| E | Sechskant-Abbruchaufnahme | Breite Wellenrippen, kräftiger Mehrkantkörper und Metallschulter | Genaue Sechskant- und Haltemaße prüfen; die Stahlschulter ist keine Staubkappe |
A und B zeigen, dass Selbstschärfung und Wellenprofil unterschiedliche Eigenschaften sind. B und C zeigen, dass ähnliche Arbeitsenden keine Maschinenkompatibilität begründen. C und D zeigen, dass der Anschluss allein nicht das gesamte Werkzeug bestimmt.
Verschiedene Kamerawinkel können dasselbe breite Wellenprofil schlanker oder länger erscheinen lassen. Ein kurzes Werkzeug kann stärker vergrößert abgebildet sein. Vor dem Zählen verschiedener Modelle Teilenummer, tatsächliche Länge und vollständigen Anschluss prüfen. Verpackungsfotos können außerdem Spitz- und Flachmeißel gemeinsam zeigen.
Wie Spitze und Mehrkantquerschnitt Material aufbrechen
Die Spitze konzentriert den ersten Kontakt auf eine kleine Fläche. Der Schlag belastet den Beton örtlich und kann Risse einleiten. Beim Vordringen greifen Flanken und erhabene Bereiche am Material um die Eintrittsstelle an. Wo sich der Beton bewegen kann, unterstützen diese Kontakte die Öffnung des entstehenden Bruchs.
Ein Mehrkantquerschnitt besitzt mehrere Flächen oder Rippen statt einer vollständig runden Kontur. Dadurch ändern sich Kontaktstellen und tragender Stahlquerschnitt. Das Wellenprofil ergänzt Veränderungen entlang dieser Merkmale. Ein Werkzeug kann somit im Querschnitt polygonal und entlang der Arbeitszone gewellt sein.
Die Mittelachse bleibt gerade. Die Wellen gehören zur Arbeitsoberfläche und lassen den Meißel nicht wie eine Schraube drehen. Verwenden Sie den zugelassenen Meißelbetrieb der Maschine mit gestoppter Drehung.
Ein wirksamer Abbruchzyklus lässt sich in vier Schritte gliedern: Kontakt mit der Spitze herstellen, den örtlichen Bruch entwickeln, dem umgebenden Material Bewegungsraum geben und den Meißel lösen sowie neu ansetzen. Das Wellenprofil beeinflusst vor allem die mittleren Schritte und das Lösen. Es erzeugt keine zusätzliche Schlagenergie.
Bei einer neuen scharfen Spitze fällt zunächst das Eindringen auf. Im Dauereinsatz unterscheiden sich Werkzeuge oft stärker bei den folgenden Schritten. Ein Meißel kann tief eindringen, ohne ein entnehmbares Stück zu lösen. Ein anderer dringt je Ansatz weniger tief ein, öffnet aber brauchbare Bruchstücke und lässt sich leichter zurückziehen. Bewerten Sie Bruch, Ablösung und neues Ansetzen gemeinsam.
Der Mehrkantkörper fügt nicht lediglich Ecken hinzu. Flächenbreite, benachbarte Vertiefungen und Übergangslage bestimmen Kontaktmuster und tragenden Stahlquerschnitt. Schlanke Spitzen, breite Wellen und gerade Freiräume ergeben unterschiedliche Kombinationen. Wählen Sie nach gewünschtem Bruchansatz und Abtragsrichtung.
Wie Wellenrippen und Freiräume das Verklemmen vermindern können
Ein Meißel kann festsitzen, wenn Material gegen den Körper schließt, Bruchstücke sich verdichten oder Tiefe und Winkel eine starke Keilwirkung erzeugen. Dann kann das Lösen länger dauern als der nächste wirksame Abtrag.
Das Wellenprofil unterbricht eine durchgehende seitliche Kontaktfläche. Erhabene Bereiche greifen am Material an, benachbarte Täler schaffen örtlichen Freiraum. Gelöste Bruchstücke erhalten Bewegungsspielraum; ein kleinerer Teil der Arbeitszone kann zwischen Bruchflächen festgehalten werden. Das Ziel ist ein leichteres Lösen während der Bruchentwicklung.
Kontaktkräfte, Bruchstückform, Arbeitswinkel und umgebende Risse beeinflussen das Lösen. Freiraum und tragender Querschnitt des Arbeitsendes sind aufeinander abzustimmen.
Nuten erleichtern den Austritt von Bruchstücken. Sie sind kein innerer Vakuumkanal: Aktive Stauberfassung benötigt geeignete Absaugtechnik. Ein massiver Wellenmeißel unterscheidet sich auch von einem hohlen Saugbohrer.
Prüfen Sie an der Arbeitszone vier zusammenhängende Geometriemerkmale:
| Merkmal | Haupteinfluss | Am Muster prüfen |
|---|---|---|
| Wellenhöhe und Abstand | Veränderung der seitlichen Kontakte entlang des Werkzeugs | Konzentrierte Kontaktspuren und Bruchstückfreigabe |
| Rippen- und Talbreite | Verteilung von Kontakt und Freiraum | Verdichtetes Feinmaterial und gleichmäßiger Rippenverschleiß |
| Restquerschnitt an der engsten Stelle | Unterstützung des Arbeitsendes | Ort von Ausbrüchen, Biegung oder Rissen |
| Übergang zum Körper | Gleichmäßigkeit der Querschnittsänderung | Kontakt- oder Schadenshäufung an der Grenze |
Eine auf Fotos tiefe Nut kann durch Beleuchtung und Oberfläche stärker wirken. Eine tatsächlich tiefere Nut verändert zugleich den Restquerschnitt. Räumung, Lösen und Tragfähigkeit sind gemeinsam zu beurteilen; ausgeprägtere Wellen bedeuten nicht automatisch eine Verbesserung.
Selbstschärfung beim Verschleiß der Spitze
Eine selbstschärfende Geometrie ist so gestaltet, dass Verschleiß hinter der ursprünglichen Spitze wieder eine brauchbare Arbeitsform freilegen kann. Ziel ist eine anhaltende Abbruchwirkung innerhalb der vorgesehenen Verschleißzone, nicht eine dauerhaft nadelscharfe Neuspitze.
Eine stark verrundete Spitze bildet einen breiteren Anfangskontakt. Ein passend entwickeltes Profil kann den Verlust wirksamer Geometrie beim Zurückverschleißen begrenzen. Material wird trotzdem verbraucht; schließlich erreicht der Querschnitt seine Einsatzgrenze.
Pilzbildung ist bleibende Verformung und kein Nachweis der Selbstschärfung. Restprofil, Risse und Einsatzgrenzen nach den Anweisungen des konkreten Werkzeugs beurteilen. Ein profiliertes Werkzeug nicht ohne das vorgesehene Wartungsverfahren mit einer konventionellen Schleifform oder Härterezeptur bearbeiten.
Verrundung, Ausbrüche, Biegung und Verklemmen unterscheiden
Der gebrauchte Meißel zeigt oft mehr als die Oberfläche eines Neumusters. Zuerst den Ort des Symptoms erfassen, dann Material, Maschine, Kontakt und Abtragsrichtung zuordnen. Ähnliche Spuren können verschiedene Ursachen haben; beginnen Sie mit den passenden Prüfungen.
| Beobachtung | Zuerst prüfen | Bedeutung für die Auswahl |
|---|---|---|
| Spitze verrundet allmählich, Eindringen lässt nach | Verschleißlänge, Restspitze und Abrasivität | Verschlissenes Profil und Wartungsbedarf vergleichen |
| Örtliche Ausbrüche an der Spitze | Harte Einschlüsse, außermittige Last, Querschnitt und Werkstoffzustand | Zähigkeit, Spitzenabstützung und Maschine gemeinsam prüfen |
| Täler setzen sich zu, Lösen wird schwer | Nutform, Ansatz und Ausweichraum des Materials | Freiraum und Arbeitsmethode zusammen bewerten |
| Hals verbiegt sich oder reißt | Freie Länge, Querlast und Übergangsgeometrie | Länge und Querschnitt neu abstimmen; beschädigte Werkzeuge aussondern |
| Anschluss verformt sich und sitzt in der Aufnahme fest | Passung, Schmierung, Haltemerkmale und Aufnahme | Werkzeug und Halter nach Maschinenanleitung prüfen |
Zwei Arten des Festsitzens unterscheiden: Im Beton betreffen die ersten Prüfungen Arbeitsende und Materialkontakt, in der Aufnahme dagegen Anschluss und Haltesystem. Ein Wellenkopf kann beim ersten Problem helfen, repariert aber keinen verformten Anschluss. Der Leitfaden zu klemmenden Meißeln und Wartung beschreibt den Prüfweg.
Die Arbeitstiefe beeinflusst den Eingriff
Bei sehr flachem Kontakt berührt vor allem die Spitze das Material. Mit zunehmendem Eindringen kann mehr vom Wellenprofil an Kontakt, Bruchbildung und Räumung teilnehmen. Ein kurzer Oberflächentest einer neuen Spitze beschreibt daher keinen vollständigen Abbruchvorgang.
Die erforderliche Eingriffstiefe ist modellabhängig. Werkzeuganleitung und Arbeitsplan gelten; eine Empfehlung für eine Ausführung ist kein universeller Wert für alle Wellenmeißel. Das Ziel bleibt kontrollierter Abtrag. Das Werkzeug nicht allein zum Erreichen einer Zahl tiefer eintreiben.
Eine nahe freie Kante, die mögliche Ausweichrichtung des Materials, Zuschläge und vorhandene Bewehrung beeinflussen den Ablauf. Projektvorgaben für Bewehrung und Leitungen einhalten. Ein Spitzmeißel ersetzt kein vorgegebenes Verfahren zum Trennen von Bewehrung.
Länge nach Reichweite, freiem Abschnitt und Arbeitszone wählen
Die Gesamtlänge misst das Werkzeug von Ende zu Ende. Nach dem Einsetzen beeinflusst die frei liegende Länge Zugang und Belastung. Die von Wellen oder Nuten bedeckte Länge beschreibt die Arbeitsgeometrie. Diese drei Maße sind getrennt zu betrachten.
Ein kompaktes Werkzeug kann bei nahen Ansätzen und begrenztem Platz die Kontrolle erleichtern, etwa an Wandaussparungen, lokalen Korrekturen und häufig wechselnden Kontaktstellen. Ein längeres Werkzeug schafft Reichweite um Hindernisse, zu tieferen Stellen oder zu einer geeigneteren Bedienposition. Klären Sie zuerst, welches praktische Problem die Zusatzlänge lösen soll.
Bei gleicher Querkraft erzeugt ein größerer Abstand von der Abstützung ein größeres Biegemoment. Bei langen Werkzeugen verdienen Seitenlast, Ausrichtung und Aufnahme deshalb besondere Aufmerksamkeit. Das ist eine Auswahlbeziehung, keine allgemeine Vorhersage der Schlaglebensdauer.
Lange Wellen- und kurze Wandausführungen können sich zusätzlich in vorderen Nuten, Arbeitszonenlänge und Körperübergang unterscheiden. Durch Abschleifen eines langen Meißels entsteht nicht automatisch die konstruierte kurze Wandausführung. Anschluss, Gesamtlänge, aktive Arbeitszone und zulässige Wartung getrennt festlegen.
Kurze SDS-Plus-Spitze und selbstschärfende Form vergleichen: Maße, Stahl und Fertigung.
Induktionshärten unterstützt die Arbeitsoberfläche
Induktionshärten erwärmt einen ausgewählten Stahlbereich elektromagnetisch; darauf folgt kontrolliertes Abschrecken. Bei geeignetem Stahl und Prozess kann eine gehärtete Oberfläche mit tragendem Kern entstehen. Geometrie, Ausgangszustand, Erwärmungsverteilung und nachfolgende Behandlung bestimmen das Ergebnis.
Beim Abbruchmeißel zählen Verschleißfestigkeit und Widerstand gegen bleibende Verformung bei ausreichender Rissbeständigkeit. Spitze, Körperübergänge und Anschluss haben verschiedene Aufgaben. Ein einziger beworbener Härtewert beschreibt nicht sämtliche Bereiche.
Härtetiefe und Härteverteilung folgen der Fertigteilspezifikation. Die Oberflächenfarbe zeigt diese Verteilung nicht, und das Verfahren allein benennt keine Stahlsorte. Technische Referenz zum Induktionshärten
Stahlsorte, Vergütungszustand und örtliches Induktionshärten beschreiben unterschiedliche Spezifikationsebenen. Die Sorte bestimmt einen Zusammensetzungsbereich, die Grundbehandlung den erforderlichen Werkstoffzustand und die örtliche Behandlung ausgewählte Zonen. Der Verfahrensname allein beschreibt nicht den gesamten Herstellungsweg.
Bei unserem Premium-Programm aus 42CrMo geht es um Festigkeit, Zähigkeit und Stabilität des Arbeitsendes unter wiederholten Schlägen. Werkstoff, Querschnittsmaße und Behandlung werden zusammen geprüft. Wird EN 42CrMo4 oder SAE 4140 gefordert, gleichen wir Norm und Zusammensetzung ab, bevor eine Substitution vereinbart wird.
Aussagekräftige Härteprotokolle nennen Messstelle, Oberflächenvorbereitung und Abnahmeanforderung. Werte an Spitze, Rippen, Körper und Anschluss benötigen diese Zuordnung, damit sie mit Verschleiß oder Verformung verglichen werden können. Die Verbindung mit einem freigegebenen Muster unterstützt gleichbleibende Nachbestellungen stärker als ein einziger Härteaufdruck.
Von ähnlicher Form zu gleichbleibender Serienqualität
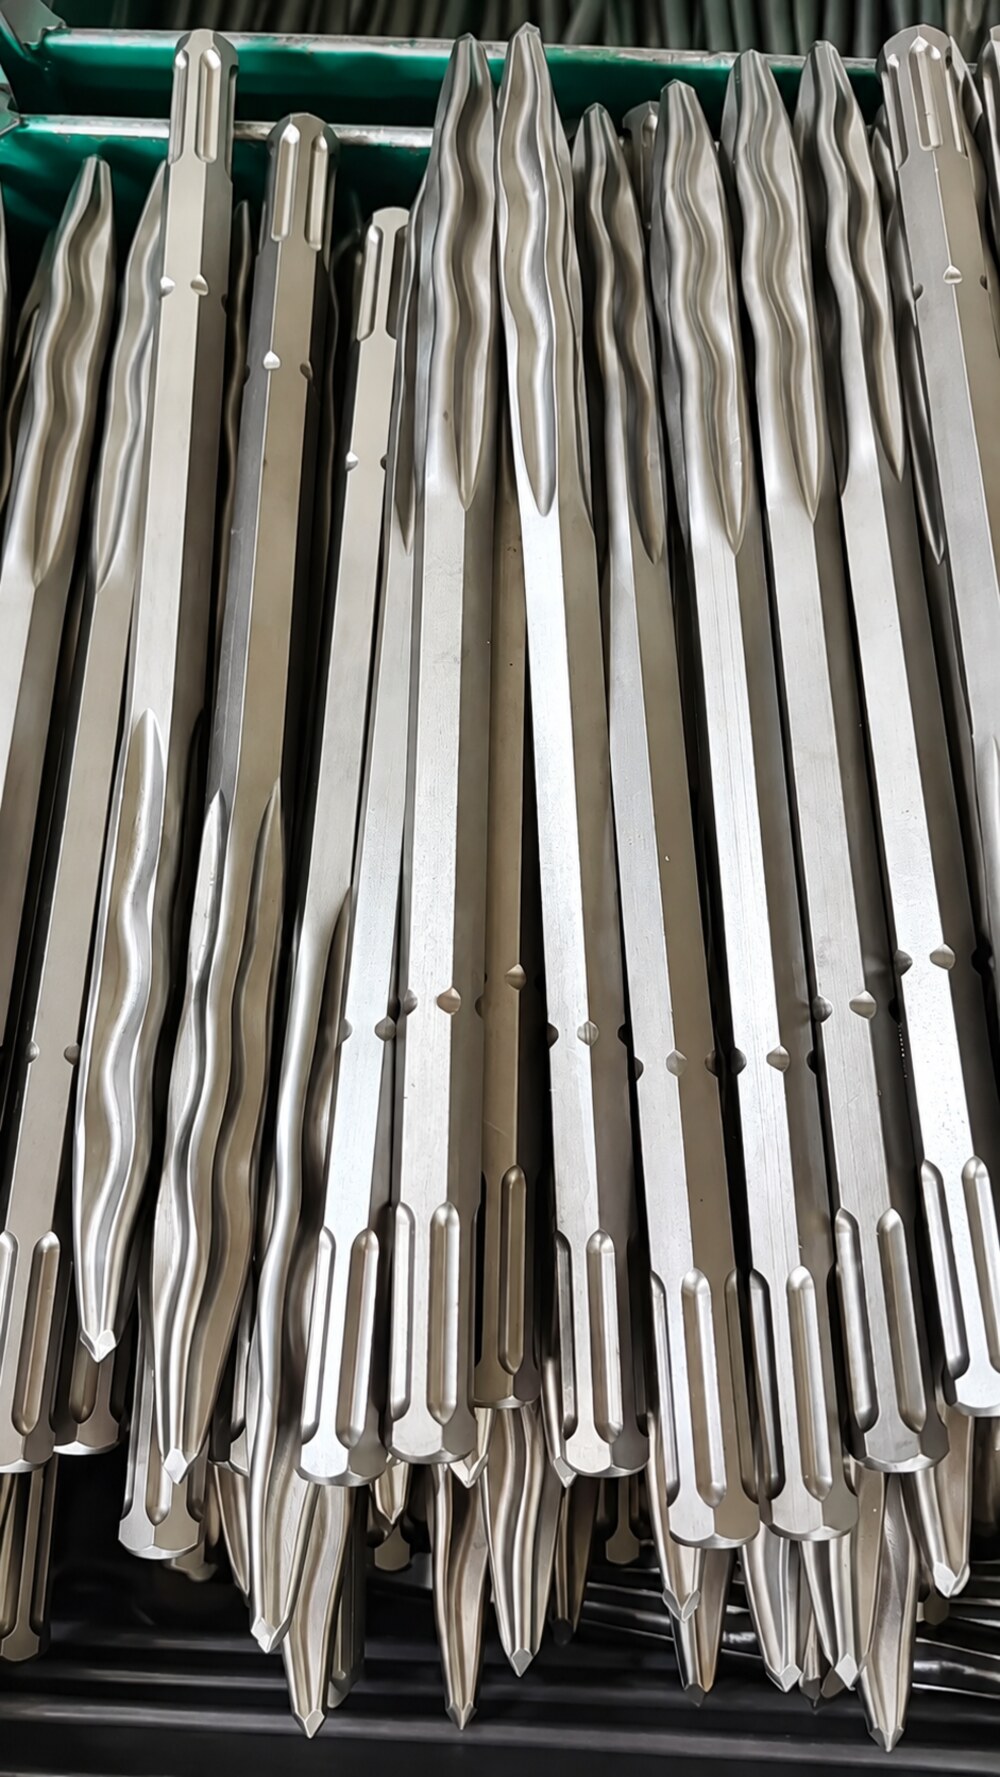
Eine ähnliche Kontur ist der Anfang der Produktentwicklung. Wiederholbare Passung, Eindringwirkung und Lösbarkeit verlangen eine gemeinsame Fertigteilspezifikation für Arbeitsende, Werkstoffbehandlung und Anschluss.
Umformen und Nachbearbeiten: Rippen, Täler und Spitze benötigen tragendes Material und zeichnungsgerechte Übergänge. Neben der Vorderkontur Seitenansicht, engsten Querschnitt und Symmetrie prüfen. Grate, sichtbare Falten und abrupte Absätze gehören in Prozess- und Abnahmeprüfungen.
Wärmebehandlung und Maßstabilität: Nach der Behandlung Geradheit, Schaftmaße und Arbeitsende mit der Fertigteilzeichnung abgleichen. Der geforderte Werkstoffzustand soll Verschleiß-, Verformungs- und Bruchbeständigkeit unter der gewählten Belastung unterstützen.
Schaft und Haltezonen: Einstecknuten, Schulter, Stirnfläche und Haltegeometrie beeinflussen gemeinsam Montage und Bewegung. Maße und Paarung an der vorgesehenen Aufnahme prüfen. Dass sich ein Schaft einschieben lässt, bestätigt noch nicht die vollständige Passung.
Oberfläche und Montage: Oberflächenbehandlung beeinflusst Erscheinungsbild, Korrosionsschutz und lokalen Zustand und folgt der Produktspezifikation. Bei Ausführungen mit Staubkappe Werkstoff, Position und Bewegungsverhältnisse prüfen. Stahlschulter und flexible Kappe getrennt identifizieren.
Muster und Nachbestellung: Freigabemuster, Zeichnungsstand, Werkstoffanforderungen, Messstellen und Kennzeichnung bilden die Basis der Wiederhollieferung. Unser Technikteam organisiert diese Vorgaben modellbezogen. Käufer beginnen mit Maschine und Aufgabe; danach werden die Fertigungsdetails abgestimmt.
Was die Staubkappe schützt
Die Staubkappe sitzt nahe der Maschine und begrenzt das Eindringen von Schutt am Aufnahmeeingang. Dort muss der Schaft bestimmungsgemäß gleiten, Schläge aufnehmen und sicher gehalten werden.
Die Kappe ist vom tragenden Stahlkörper und der Haltegeometrie getrennt. Ihre Schutzfunktion verändert die Schaftausführung nicht. Zustand und Position zusammen mit Aufnahmedichtungen und vorgeschriebener Schmierung prüfen.
Eine Kappe am Schaft erfasst keinen luftgetragenen Staub an der Betonoberfläche. Verwenden Sie die für Aufgabe und Maschine vorgesehene Staubschutztechnik.
Wo ein Wellen-Spitzmeißel ins Sortiment passt
| Aufgabe | Ausgangspunkt für die Werkzeugwahl | Zu prüfen |
|---|---|---|
| Örtlicher Betonabbruch | Spitzmeißel, darunter eine geeignete selbstschärfende Wellenausführung | Zugang, Maschinenbelastung, Lösen und Spitzenverschleiß |
| Kontrollierte Kanten und schmale Schlitze | Flach- oder Kanalmeißel | Arbeitsbreite, Abtragsrichtung und Kantenkontrolle |
| Fliesen, Mörtel oder Bodenschichten | Passender Fliesenmeißel, Spatmeißel oder Schaber | Ansatzwinkel, Haftung und zu erhaltender Untergrund |
| Wiederholtes Verklemmen beim Abbruch | Spitzenprofil und Arbeitsmethode gemeinsam prüfen | Bruchrichtung, Freiraum, Tiefe und Maschinenabstimmung |
Den Anschluss unabhängig von der Kopfform auswählen. SDS-Plus, SDS-Max, Sechskant- und andere Abbruchaufnahmen unterscheiden sich in Einsteck- und Haltegeometrie. Ähnliche Mehrkantkörper oder gleiche nominale Sechskantmaße belegen keine Kompatibilität. Vollständigen Schaft und genaues Maschinenmodell bestätigen.
Drei Einsatzbeispiele: Wellenpunkt oder andere Arbeitsform?
Beispiel eins: örtliche Öffnung im Betonboden. Erlaubt der Arbeitsplan den Abtrag einer definierten Fläche, kann eine Spitze konzentrierte Brüche einleiten. Das Wellenprofil betrifft anhaltendes Eindringen und Lösen. Randbildung und gegebenenfalls Bohrbild folgen dem Projektplan. Beim Nacharbeiten kann ein Flachmeißel die Abtragsrichtung leichter kontrollieren. Fertige Öffnung, Kantenzustand und Gesamtzeit gemeinsam vergleichen.
Beispiel zwei: Wandaussparung oder nahe Korrektur. Der Bediener setzt häufig um, während Ecken oder Leitungen den Zugang begrenzen. Eine kompakte Wandausführung kann Positionierung und Kontrolle verbessern. Ist das vorhandene Werkzeug zu lang für den richtigen Ansatz, zuerst Länge und Kopfform überprüfen, bevor nur das Nutprofil gewechselt wird. Zulässiger Abtrag und statische Anforderungen bleiben Teil der Arbeitsplanung.
Beispiel drei: Mörtel unter Bodenfliesen. Ziel ist üblicherweise die Entfernung der oberen Schicht bei nutzbarem Untergrund. Eine Spitze kann eine örtliche Anfangsöffnung schaffen. Für fortlaufenden Abtrag sind Ansatzwinkel und Arbeitsbreite von Fliesenmeißel, Spatmeißel oder Schaber zu vergleichen. Dünne flexible Kleberreste können ein anderes Oberflächenwerkzeug erfordern. Gereinigte Fläche, Restschicht und Untergrundschäden sind hier aussagekräftiger als das Maß für massiven Betonabbruch.
Diese Beispiele geben dem Wellen-Spitzmeißel eine definierte Rolle im professionellen Sortiment. Die Mannschaft kann zwischen Risseinleitung, konzentriertem Aufbrechen, Kantenbearbeitung und Schichtabtrag wechseln und damit die gesamte Werkzeugauswahl nutzen.
Die gesamte Arbeit einschließlich Unterbrechungen vergleichen
Für Mustervergleiche dieselbe Maschine, vergleichbares Material und eine definierte Abtragsaufgabe verwenden. Werkzeugmaße und Arbeitsmethode dokumentieren. Vergleichen Sie:
- Abgetragenes Material in derselben Arbeitszeit oder Zeit für dieselbe Aufgabe.
- Zeit zum Lösen eines festsitzenden Meißels und zum neuen Ansetzen.
- Spitzenzustand und Restprofil vor und nach dem Einsatz.
- Biegung, Risse und Verformung des Anschlusses.
- Zustand der Staubkappe und Verschmutzung der Aufnahme.
Trennen Sie im Protokoll produktiven Abtrag und Unterbrechungen. Der erste Teil erfasst die akzeptierte Abtragsaufgabe. Unterbrechungen umfassen Lösen, Umsetzen, Schutträumung und Werkzeugwechsel. So wird sichtbar, ob eine Verbesserung aus schnellerem Abtrag, weniger Stillstand oder beidem stammt.
Produktivität der Gesamtaufgabe = akzeptierter Materialabtrag ÷ gesamte Arbeitszeit. Ist das Schuttvolumen schwer messbar, vergleichen Sie die benötigte Zeit für dieselbe örtliche Aufgabe mit gleichen Grenzen, Tiefen und Anforderungen an den verbleibenden Untergrund. Oberflächen- und Kantenzustand gehören zur Abnahme.
Maschinenmodell und Einstellungen, tatsächliche Werkzeugmaße, Untergrundzustand, Bediener sowie beobachtete Bewehrung und harte Zuschläge dokumentieren. Bei kleinen Unterschieden sind wiederholte Vergleiche aussagekräftiger als ein einzelner Geschwindigkeitseindruck. Freigegeben werden eine reproduzierbare Produktspezifikation und ihre vorgesehene Aufgabe.
Musterergebnisse in eine wiederholbare OEM-Spezifikation überführen
Für eine erste Anfrage reichen Maschinenmodell, Material, gewünschte Kopfform, Maße und Mengen. Bei Ersatz eines vorhandenen Werkzeugs helfen Gesamtfoto, Detailaufnahme und eine kurze Angabe der Schadensstelle häufig mehr als eine lange Liste ungeklärter Prozessbegriffe.
Nach technischer Abstimmung legt der Auftrag Anschluss, Gesamt- und Arbeitsendmaße, Stahl, Oberfläche, Kennzeichnung sowie Prüf- und Musterabnahmebedingungen fest. Separat angeben, ob eine Staubkappe mitgeliefert wird und in welcher Ausführung. Die Stahlschulter bleibt Bestandteil der Körpergeometrie.
Händler sollten getrennte Nachbestellspezifikationen für Spitz- und Flachmeißel behalten. Die Werkzeuge eines Sets werden nicht zwingend gleich schnell verbraucht. Klare Modell- und Maßangaben erlauben Ersatz nach derselben Freigabespezifikation. Bei neuer Länge oder anderem Anschluss müssen relevante Maße und Maschinenpassung erneut geprüft werden, nicht allein der Verpackungstext.
Unser Ziel ist ein klares Lieferprogramm: welche Ausführungen angeboten werden, welche Aufgabe jede erfüllt, nach welchen Ergebnissen ein Muster freigegeben wird und wie Folgeaufträge dieselben Anforderungen erfüllen.
Unser aktuelles zweiteiliges SDS-Max-Set verbindet einen 400-mm-Spitzmeißel mit verdrehter Spitze mit einem selbstschärfenden Flachmeißel von 25 × 400 mm. Verdrehte Spitze und Wellenprofil sind getrennt zu spezifizierende Geometrien. 400-mm-Spitz-/Flachmeißel-Set ansehen oder eine Meißellieferung besprechen.
Häufige Fragen
Ist ein Wellen-Spitzmeißel dasselbe wie eine verdrehte Spitze?
Nein. Welle beschreibt ein längs verlaufendes, undulierendes Arbeitsprofil; Verdrehung eine Orientierungsänderung entlang der Spitze. Manche Formen kombinieren Merkmale. Tatsächlichen Querschnitt und Werkzeugform vergleichen.
Bedeutet Selbstschärfung keinen Verschleiß oder unbegrenzte Lebensdauer?
Nein. Stahl wird weiterhin abgetragen. Das Design soll innerhalb der vorgesehenen Verschleißzone eine brauchbare Spitze erhalten; Einsatz- und Wartungsgrenzen gelten weiterhin.
Sorgen Nuten oder Staubkappe für Staubabsaugung?
Freiräume erleichtern das Lösen von Bruchstücken, die Kappe schützt den Aufnahmeeingang. Aktive Erfassung an der Arbeitsstelle benötigt passende Absaugtechnik.
Ersetzt ein Wellen-Spitzmeißel jeden Flach- oder Fliesenmeißel?
Nein. Die Spitze eignet sich für konzentriertes Aufbrechen. Kontrollierte Schlitze, Fliesenabtrag und breite Flächen erfordern eigene Schneidenformen und passende Maschinen.
Ist ein längerer Spitzmeißel immer leichter zu verwenden?
Die Länge soll Reichweite, Bedienposition und Platzverhältnissen dienen. Nahe Korrekturen können ein kompaktes Werkzeug begünstigen; größere freie Länge verändert Querlast und Kontrolle. Nach Maschine und Aufgabe wählen.
Wie vergleicht man zwei ähnlich aussehende Wellen-Spitzmeißel?
Zuerst Anschluss, tatsächliche Maße und Arbeitsquerschnitt prüfen. Danach Abtrag, Lösbarkeit, Verschleiß und Anschlusszustand mit derselben Maschine auf vergleichbarem Material erfassen. Ähnliche Fotos ersetzen diese Daten nicht.


