Réponse rapide : deux outils pour deux travaux différents
Si vous avez cherché « burin TCT vs burin forgé », la réponse courte est : ce ne sont pas des produits concurrents. Ce sont deux outils fondamentalement différents, optimisés pour des mécanismes de coupe et des supports différents. Un burin à pointe TCT racle et cisaille avec des dents carbure discrètes — idéal pour les joints de mortier, le carrelage, l'adhésif et le décapage de surface. Un burin en acier forgé fracture par impact avec un tranchant acier monolithique — idéal pour la démolition de béton, le fraisage de saignées et la casse structurelle.
La réponse longue compte pour l'approvisionnement et le choix sur chantier : choisir le mauvais outil gaspille à la fois le burin et le temps de machine. Les dents carbure éclatent sous impact structurel soutenu (quelle que soit la nuance de carbure). Les tranchants en acier forgé s'émoussent en quelques secondes contre un mortier riche en silice. La règle de décision est le support + le régime d'utilisation, pas la préférence personnelle.
Cet article parcourt la construction, le mécanisme de coupe, les spécifications techniques et la matrice de décision par support, pour que le choix devienne déterministe.
La différence de construction
Les deux types de burins sont construits différemment, depuis l'acier de base :
| Élément de construction | Burin en acier forgé | Burin à pointe TCT |
|---|---|---|
| Tranchant | L'acier trempé lui-même, monobloc | Dents de carbure de tungstène discrètes, brasées sur la face acier |
| Matériau du corps | 40Cr ou 42CrMo4 forgé, traité thermiquement 50–55 HRC sur toute la pièce | Corps 40Cr ou 42CrMo4, traité thermiquement 45–50 HRC (les dents carbure assurent la dureté de coupe) |
| Procédé de fabrication | Forgeage à chaud + rectification + traitement thermique + pointe trempée par induction | Usinage du corps + approvisionnement des dents carbure + brasage au four à tapis sous atmosphère contrôlée ou brasage par induction haute fréquence sous azote + rectification finale |
| Géométrie du tranchant | Arête unique continue (pointe, plat, gouge, bêche) | Face multi-dents discrète (4 / 6 / 8 dents sur 25–50 mm de largeur) |
| Comportement d'affûtage | S'auto-affûte par déformation sous impact (surtout les burins pointe) | Le carbure ne se déforme pas — il s'use ou se fracture ; le burin est mis au rebut en fin de vie |
| Coût unitaire (segment commodité) | Plus bas — un seul matériau, un seul procédé | Plus élevé — construction composite, la maîtrise du procédé de brasage ajoute du coût |
La différence de construction détermine toute propriété en aval. Un burin forgé est son tranchant — quand l'acier se déforme ou s'use, la géométrie change mais l'outil continue de fonctionner (parfois mieux — les burins pointe sont réputés pour s'auto-affûter sur le béton). Un burin à pointe TCT porte ses tranchants — les dents carbure font le travail de coupe, le corps en acier est le mécanisme structurel de transmission de l'énergie d'impact depuis la queue SDS jusqu'à la pièce.
Mécanisme de coupe : cisaillement par raclage vs fracture par impact
La physique plus fine tient à la façon dont chaque burin retire la matière :
Acier forgé — mécanisme de fracture par impact
Un burin forgé fonctionne en transmettant l'énergie d'impact à travers un tranchant acier concentré dans la pièce. L'impact crée une onde de contrainte qui dépasse la ténacité à la rupture du support, et le matériau casse le long du chemin de propagation de fissure. Le burin lui-même absorbe la force de réaction par déformation plastique — l'acier cède légèrement à chaque coup, raison pour laquelle les burins pointe forgés en particulier ont tendance à se champignonner (et à s'auto-affûter) au fil de leur durée de service.
Ce mécanisme convient bien aux supports fragiles et isotropes à ténacité définissable : béton, mortier durci en démolition massive, brique quand on veut la broyer plutôt que la préserver, pierre, roche. Le burin transmet l'impact, le support se fracture, l'enlèvement de matière progresse.
TCT — mécanisme de cisaillement par raclage
Un burin à pointe TCT fonctionne différemment. Les dents carbure discrètes ne transmettent pas un impact unique et concentré — elles créent de multiples petites actions de cisaillement réparties sur la face du burin. L'opérateur tient généralement l'outil avec un léger angle (5 à 15° par rapport au plan de surface), et les impulsions d'impact du perforateur poussent les dents dans le support selon cet angle, cisaillant la matière en un mouvement de raclage.
Les espaces entre les dents ne sont pas cosmétiques — ils sont fonctionnels. Chaque dent qui cisaille un copeau, ce copeau doit avoir un chemin de sortie. L'espace inter-dents fournit le dégagement nécessaire pour que les copeaux s'évacuent avant le cycle d'impact suivant. Sans ce dégagement, le burin s'engorgerait (copeaux coincés sous les dents) et perdrait son efficacité en quelques secondes.
Ce mécanisme convient bien aux supports qui sont :
- Plus tendres que le corps que vous voulez préserver — le mortier entre les briques (préserver les briques), le mortier-colle sous le carrelage (préserver le support), l'adhésif sur un sol.
- Fortement abrasifs mais pas structurellement résistants à la fracture — mortier riche en silice, colle céramique, résidus de peinture, éclaboussures de béton en surface.
- Stratifiés ou laminés — carrelage sur mortier-colle sur support, quand on veut retirer la couche supérieure sans endommager la couche inférieure.
Quand les burins à pointe TCT gagnent
Les applications où les burins à pointe TCT sont clairement le bon outil :
- Décroûtage de mortier / rejointoiement — retirer le mortier endommagé des joints de brique sans marquer la face de la brique. L'application TCT dominante ; le design 4 dents de 25–32 mm de largeur est le produit de volume. Les maçons professionnels qui rejointoient font passer leurs burins TCT à travers des centaines de mètres de mortier par chantier.
- Enlèvement de carrelage et d'adhésif — décaper le carrelage de sol ou de mur et la couche de mortier-colle sous-jacente. Une face 6 dents de 40 mm ou 8 dents de 50 mm fonctionne bien ; la face plus large accélère l'enlèvement et les dents discrètes cisaillent l'adhésif sans arracher le support.
- Décapage de surface — nettoyer les éclaboussures de béton sur murs et sols, retirer les revêtements de surface, décaper l'ancien plâtre ou enduit avant réapplication.
- Inspection de cavité et dépose de brique — quand une seule brique doit être retirée d'un mur pour inspection ou réparation, un burin TCT peut racler les joints de mortier tout autour sans endommager les briques adjacentes.
- Fraisage de saignées dans la maçonnerie légère — saignées étroites pour conduits électriques dans la brique ou le béton cellulaire, où préserver le matériau environnant compte.
Quand les burins en acier forgé gagnent
Les applications où l'acier forgé est clairement le bon outil — et où le TCT échouerait activement :
- Démolition de béton — casser des dalles, murs, fondations, béton structurel. Impact lourd et soutenu à haute fréquence. Les dents TCT éclateraient en quelques minutes ; le joint brasé carbure-acier céderait sous les forces de fracture latérales. Les burins pointe forgés sont l'outil standard ici.
- Fraisage lourd de saignées dans le béton armé — quand la saignée doit traverser du béton armé durci (pas seulement de la brique ou de l'enduit), la charge d'impact dépasse la capacité des dents TCT.
- Démolition par broyage de briques — quand vous démolissez un mur et voulez casser les briques plutôt que les préserver, un burin plat forgé travaille plus vite et à moindre coût.
- Casse de surface asphalte et bitumineuse — le comportement collant-ductile de l'asphalte colmate les espaces des dents TCT ; les tranchants en acier forgé cisaillent sans s'engorger.
- Enlèvement structurel lourd — rabotage de poteau, casse de rive de dalle, réparation structurelle où le burin percute des armatures ou des inclusions d'acier durci. Les dents TCT ne survivent pas au contact avec les armatures.
- Travaux à gros volume sensibles au coût — quand vous allez consommer 30 burins ou plus sur un seul chantier de démolition, le coût unitaire plus bas de l'acier forgé compte, même avec une durée de vie plus courte.
Matrice de décision par support
| Support / application | Bon outil | Pourquoi |
|---|---|---|
| Joints de mortier (rejointoiement brique) | TCT 4 dents 25–32 mm | Préserve la face de la brique, carbure résistant à l'abrasion |
| Enlèvement carrelage + mortier-colle | TCT 6 dents 40 mm ou 8 dents 50 mm | Face large accélère l'enlèvement, préserve le support |
| Décapage de surface / éclaboussures béton | TCT 6 dents ou 8 dents | Travail de surface, pas de fracture structurelle |
| Enlèvement adhésif / revêtement | TCT 8 dents 50 mm+ | Action de cisaillement idéale pour l'enlèvement en couches |
| Démolition béton (casse de dalle) | Burin pointe forgé | Fracture par impact, charge lourde soutenue |
| Fraisage de saignée en béton armé | Burin plat forgé | Contact armature possible, le TCT éclaterait |
| Démolition par broyage de brique | Burin plat forgé | Économique à gros volume |
| Casse asphalte / bitumineuse | Burin bêche ou plat forgé | Matériau collant-ductile colmate les espaces TCT |
| Pierre / granulat dur | Burin pointe forgé | Support à rupture fragile, mécanisme par impact |
Physique du nombre de dents et de la géométrie
Le nombre de dents d'un burin TCT est adapté à la largeur de face et au support ciblé. La relation est régie par deux contraintes physiques — la charge d'impact par dent et le dégagement des copeaux.
Charge d'impact par dent
Un perforateur SDS-Plus en mode burinage délivre environ 2 à 4 joules d'énergie d'impact par coup. Si cette énergie se concentre sur un seul tranchant en acier forgé, l'acier se déforme légèrement mais transmet la charge. Si cette même énergie se concentre sur une seule dent carbure, la dent se fracture — le carbure est dur mais fragile. Répartir la charge sur plusieurs dents maintient l'impact par dent en dessous du seuil de fracture du carbure.
L'ordre de grandeur : une dent unique sur une face de burin TCT recevrait environ 100 % de l'énergie d'impact et céderait dès les premiers cycles. Avec 4 dents, chacune reçoit ~25 % — largement dans la capacité de charge du carbure de nuance YG8C / YG11C. Avec 6 dents, ~17 % chacune ; avec 8 dents, ~12 % chacune. Plus de dents = charge par dent plus basse = durée de service plus longue en régime lourd.
Dégagement des copeaux
Le compromis face à l'ajout de dents supplémentaires est le dégagement des copeaux. Chaque cycle de coupe génère des copeaux de matière qui doivent avoir un chemin de sortie — entre les dents, avant l'impulsion d'impact suivante. Si les dents sont trop rapprochées, les copeaux font pont entre plusieurs dents, le burin s'engorge, et l'efficacité de coupe s'effondre.
Le pas de dent pratique (entraxe) pour les burins TCT est d'environ 6 à 8 mm. Cela offre un dégagement suffisant pour que les copeaux de mortier et les débris d'adhésif s'évacuent, tout en gardant la charge par dent gérable. La largeur de face détermine ensuite le nombre de dents :
- 4 dents × pas de 6–8 mm ≈ 24–32 mm de largeur de face — standard pour le décroûtage de mortier
- 6 dents × pas de 6–8 mm ≈ 36–48 mm de largeur de face — décapage de surface / enlèvement de carrelage
- 8 dents × pas de 6–8 mm ≈ 48–64 mm de largeur de face — enlèvement lourd d'adhésif / de revêtement
Pourquoi les burins TCT partagent l'ADN des couronnes TCT
L'ingénierie des burins TCT haut de gamme suit en parallèle celle des couronnes de forage TCT à chaque niveau de matériau et de procédé :
- Même famille de nuances carbure — YG8C ou YG11C, carbure de tungstène riche en cobalt de classe impact, optimisé pour la charge d'impact des perforateurs SDS. Même logique de sélection, mêmes fournisseurs, mêmes certificats matière.
- Même discipline de jonction maîtrisée — brasage continu au four à tapis sous atmosphère contrôlée pour la production de volume, ou brasage par induction haute fréquence sous azote pour une gamme professionnelle standard sélectionnée. Les deux exigent un métal d'apport fixé, un jeu de joint, une atmosphère, une fenêtre thermique et un plan d'inspection.
- Même acier de corps — 40Cr ou 42CrMo4 trempé avec certificat d'usine documenté. Même métallurgie, géométrie légèrement différente (le burin est une barre pleine à face plate, la couronne est un tube creux à couronne circulaire).
- Même documentation qualité — certificats matière, documentation du procédé de brasage, contrôle dimensionnel par lot de production.
C'est pourquoi une usine capable de produire des couronnes TCT haut de gamme peut aussi produire des burins à pointe TCT haut de gamme : le savoir-faire technique se transfère directement. La géométrie change (face de burin contre couronne circulaire, quelques dents en ligne contre de nombreuses dents sur une circonférence), mais la science des matériaux et la maîtrise du procédé sous-jacentes sont identiques.
Pour les équipes d'achat : un audit fournisseur qui vérifie la capacité de brasage pour les couronnes TCT vérifie aussi la capacité de brasage pour les burins TCT. Les deux catégories partagent souvent les mêmes lignes de production au stade du four de brasage.
Coût par coupe : économie de l'approvisionnement
Le cadre d'approvisionnement qui compte n'est pas le coût unitaire par burin, mais le coût par mètre linéaire de matière retirée. Les chiffres varient fortement selon le support :
- Décroûtage de mortier — un burin TCT 4 dents haut de gamme (15–30 USD) peut racler 200 à 400 mètres de mortier de brique avant que l'usure des dents ne le mette au rebut. Un burin plat forgé (5–10 USD) utilisé dans la même application s'émousserait en 20 à 40 mètres et nécessiterait un remplacement. Coût au mètre du TCT : 25 fois plus bas que le forgé dans cette application.
- Démolition de béton — un burin pointe forgé (8–15 USD) peut casser 5 à 10 mètres cubes de béton avant que le champignonnage ne le mette au rebut. Un burin TCT tenté dans cette application céderait en moins de 30 minutes d'impact soutenu. Coût au mètre cube du TCT : non mesurable, le burin cède en premier.
- Enlèvement de carrelage — un burin TCT 6 dents 40 mm haut de gamme (20–40 USD) décape 30 à 50 m² de carrelage avant sa mise au rebut. Un burin plat forgé dans la même application décape 5 à 10 m² mais arrache le support. Le TCT est le seul choix viable quand la préservation du support compte.
L'économie dicte la règle de sélection : adapter le type de burin au support, pas au prix unitaire. Un burin TCT à 30 USD qui termine un chantier de rejointoiement à 5 000 USD avec un seul outil coûte moins cher que 50 USD de burins forgés qui endommagent la maçonnerie.
Au cœur de notre production
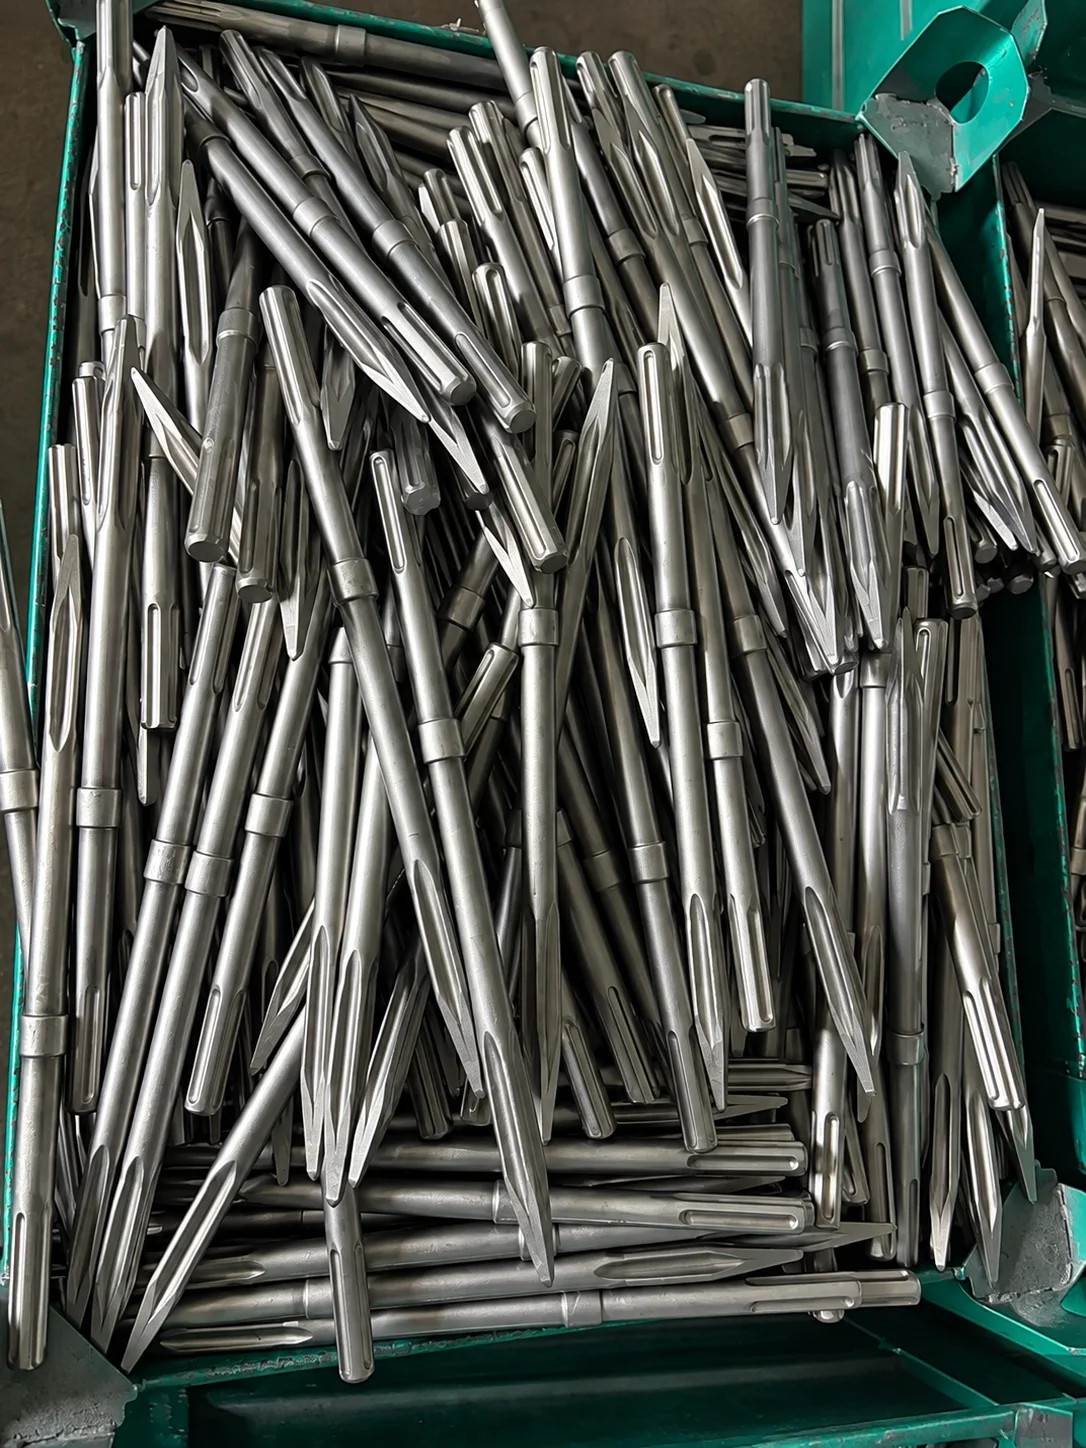
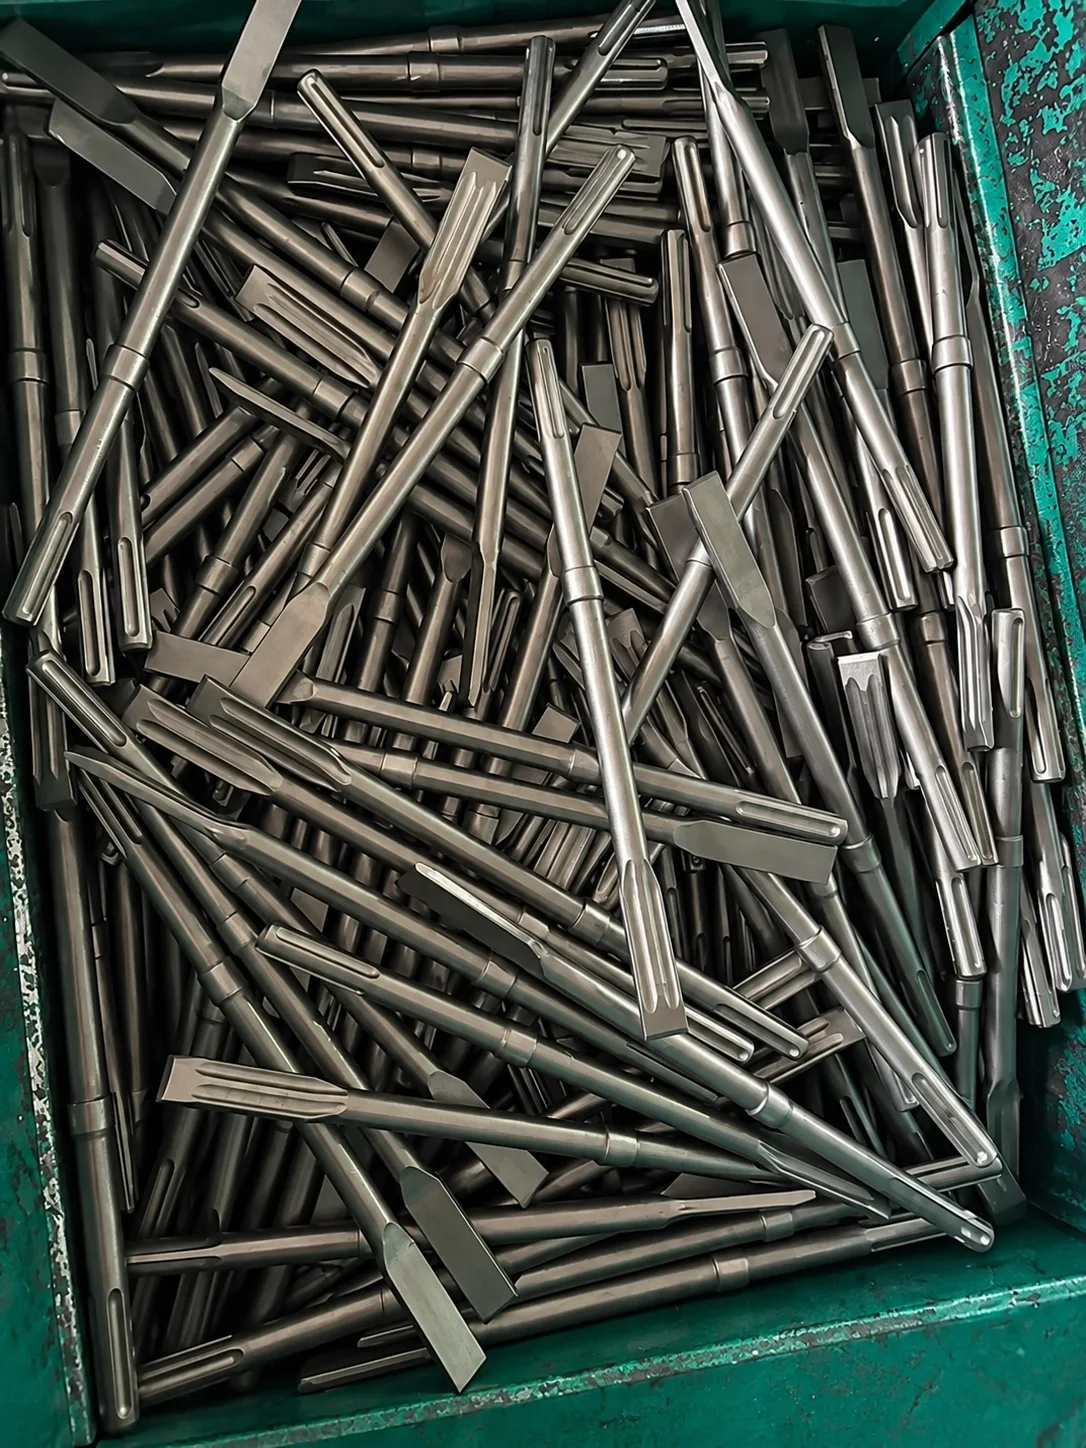
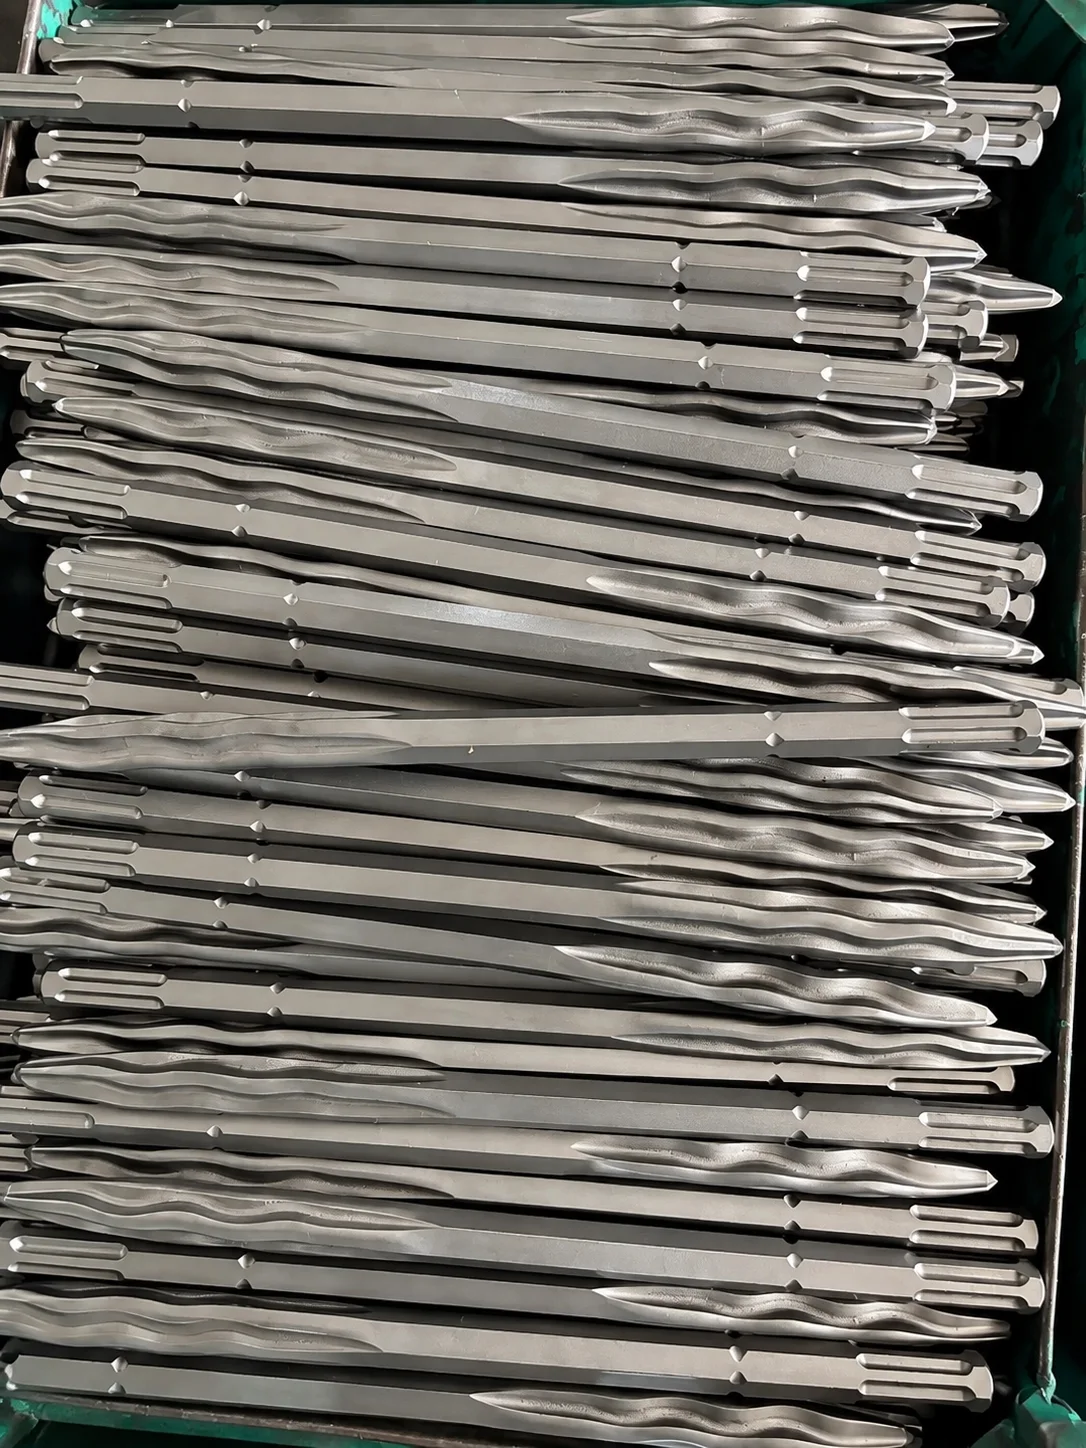
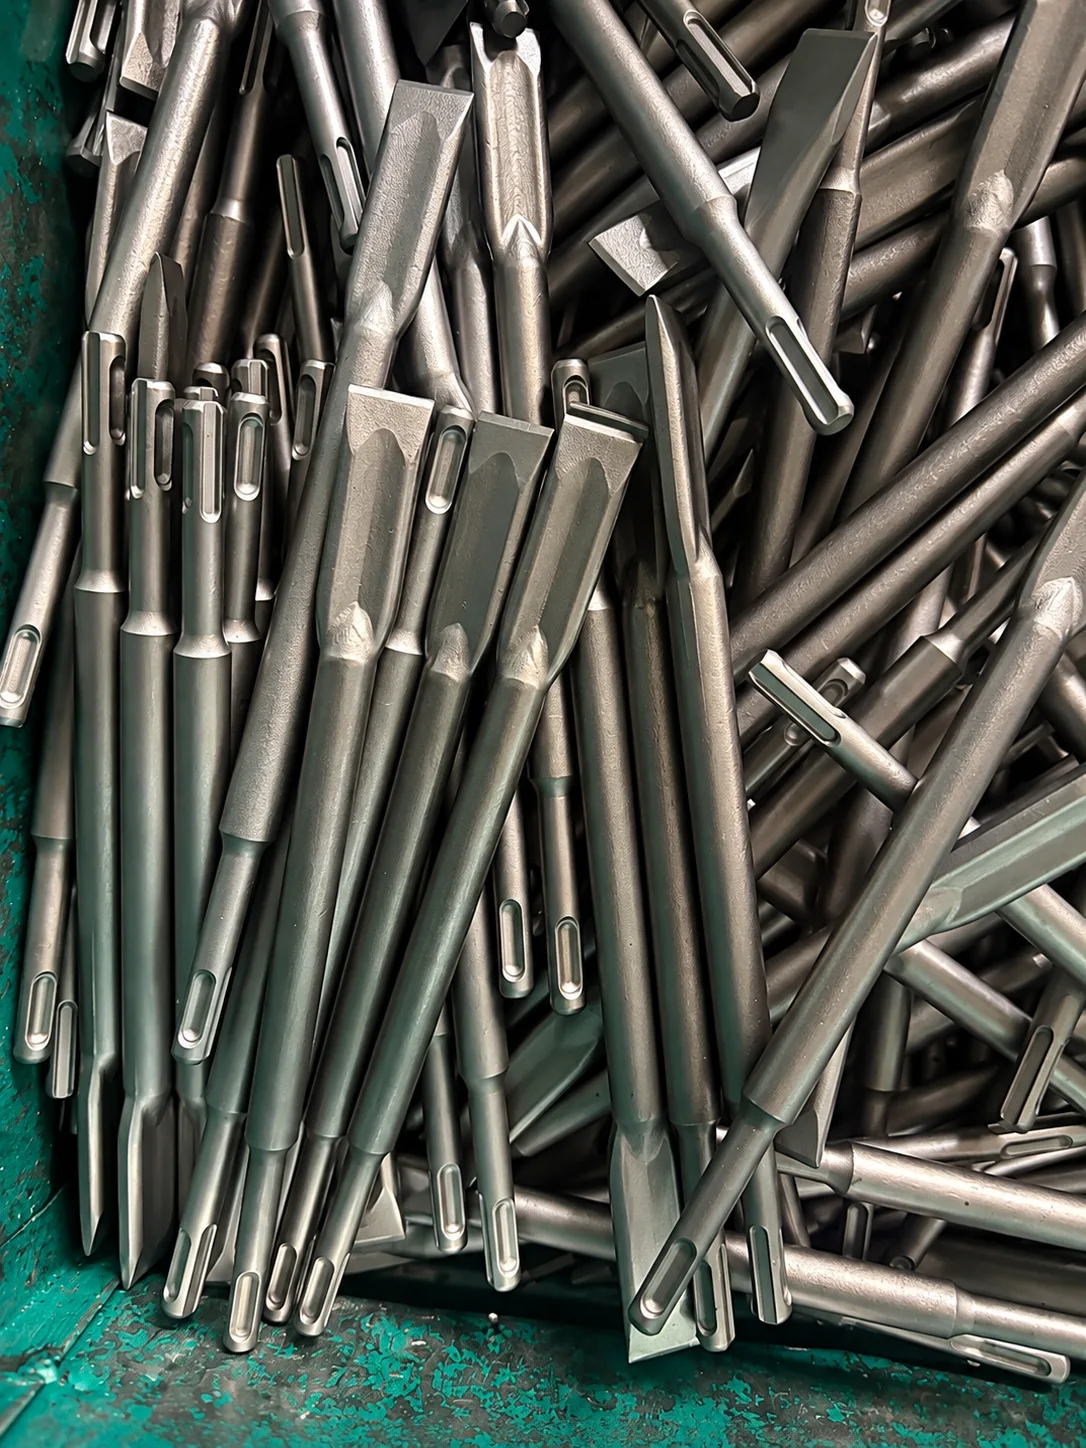
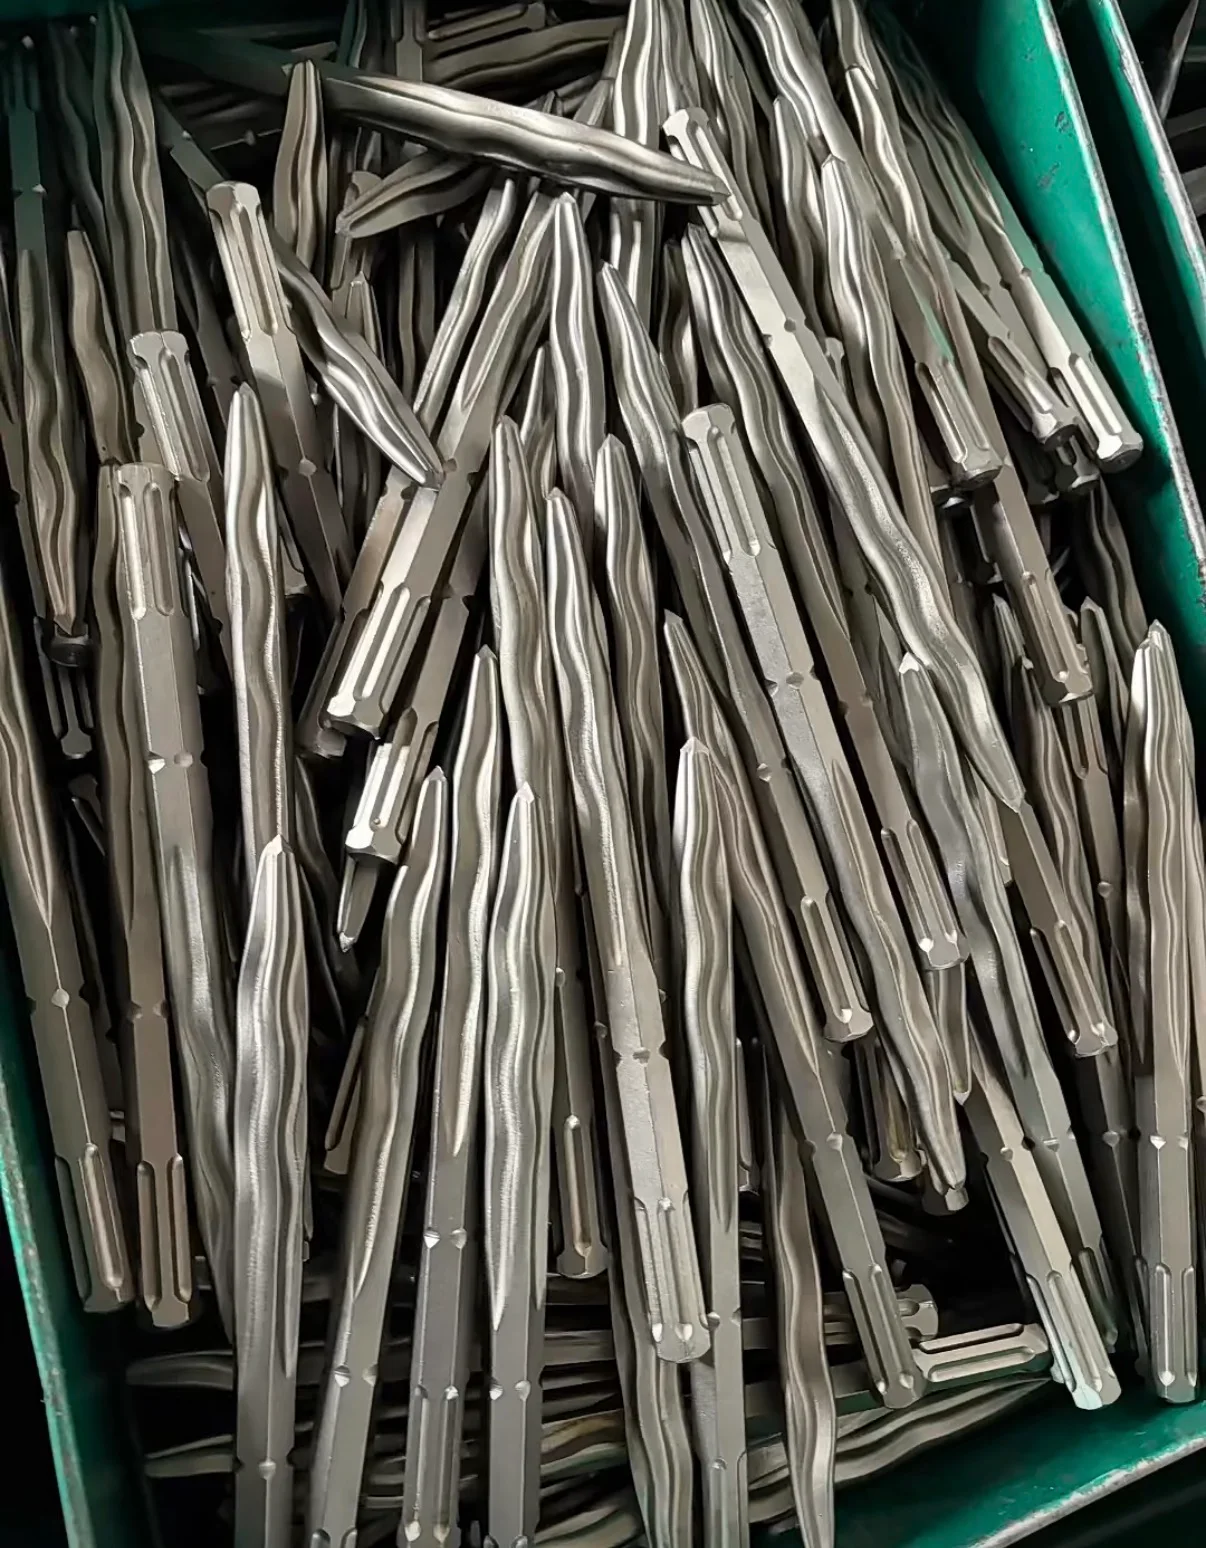
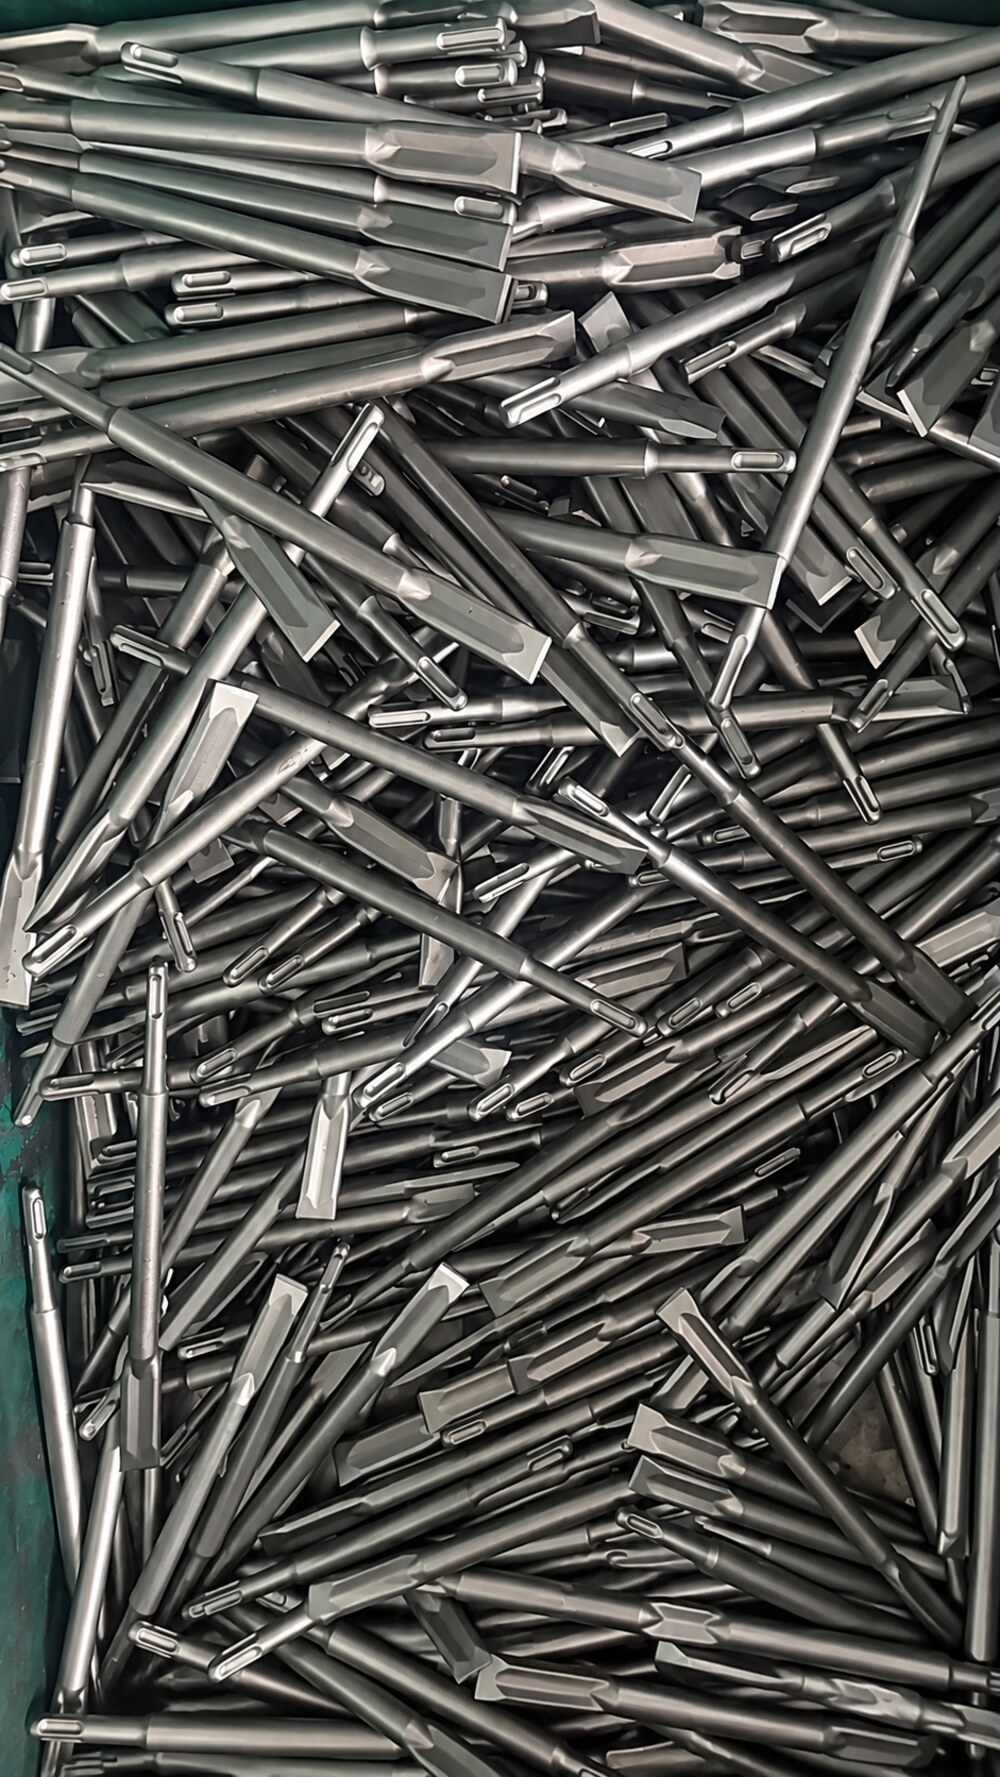
Zhonghuan : galerie de production des burins pointus et plats
Nos photos de production montrent les extrémités de travail, les profils du corps et les détails de l’emmanchement de nos burins. Pour une gamme OEM, indiquez le type d’extrémité, l’emmanchement, les dimensions et la quantité afin que nous préparions une proposition de spécification et d’échantillons.