Schnelle Antwort: Zwei Werkzeuge für zwei unterschiedliche Aufgaben
Wenn Sie „TCT-Meißel vs. geschmiedeter Meißel" gesucht haben, lautet die kurze Antwort: Es sind keine konkurrierenden Produkte. Es sind zwei grundlegend unterschiedliche Werkzeuge, optimiert für unterschiedliche Schneidmechanismen und unterschiedliche Untergründe. Ein TCT-bestückter Meißel schabt und schert mit diskreten Hartmetallzähnen — am besten für Mörtelfugen, Fliesen, Kleber und Oberflächenabtrag. Ein geschmiedeter Stahlmeißel bricht durch Schlagenergie mit einer monolithischen Stahlkante — am besten für Betonabbruch, Kanalfräsen und strukturellen Ausbruch.
Die längere Antwort zählt für Beschaffung und Einsatzwahl im Feld: Das falsche Werkzeug verschwendet sowohl das Werkzeug als auch die Maschinenzeit. Hartmetallzähne zersplittern unter anhaltendem strukturellem Schlag (unabhängig von der Hartmetallsorte). Geschmiedete Stahlkanten stumpfen in Sekunden an kieselsäurereichem Mörtel ab. Die Entscheidungsregel ist Untergrund + Einsatzdauer, nicht persönliche Vorliebe.
Dieser Artikel führt durch Konstruktion, Schneidmechanismus, technische Spezifikationen und die Untergrund-Entscheidungsmatrix, damit die Wahl deterministisch wird.
Der Konstruktionsunterschied
Die beiden Meißeltypen sind von Grund auf unterschiedlich aufgebaut:
| Konstruktionselement | Geschmiedeter Stahlmeißel | TCT-bestückter Meißel |
|---|---|---|
| Schneidkante | Gehärteter Stahl selbst, einteilig | Diskrete Wolframkarbidzähne, auf die Stahlfläche gelötet |
| Körpermaterial | 40Cr oder 42CrMo4, geschmiedet, durchgehend 50–55 HRC wärmebehandelt | 40Cr- oder 42CrMo4-Körper, 45–50 HRC wärmebehandelt (die Hartmetallzähne übernehmen die Schneidhärte) |
| Fertigungsprozess | Gesenkschmieden + Schleifen + Wärmebehandlung + induktionsgehärtete Spitze | Körperbearbeitung + Hartmetallzahn-Beschaffung + Schutzgas-Durchlaufofenlötung oder stickstoffgeschütztes Hochfrequenz-Induktionslöten + Endschliff |
| Schneidengeometrie | Einzelne durchgehende Kante (Spitzmeißel, Flachmeißel, Hohlmeißel, Spatenmeißel) | Diskrete Mehrzahn-Stirnfläche (4 / 6 / 8 Zähne über 25–50 mm Breite) |
| Schärfverhalten | Selbstschärfend durch Schlagverformung (besonders bei Spitzmeißeln) | Hartmetall verformt sich nicht — es verschleißt oder bricht; der Meißel wird am Lebensende entsorgt |
| Stückkosten (Commodity-Segment) | Niedriger — ein Material, ein Prozess | Höher — Verbundkonstruktion, Lötprozesskontrolle erhöht die Kosten |
Der Konstruktionsunterschied bestimmt jede nachgelagerte Eigenschaft. Ein geschmiedeter Meißel ist seine Schneidkante — wenn sich der Stahl verformt oder abnutzt, ändert sich die Geometrie, aber das Werkzeug funktioniert weiter (manchmal sogar besser — Spitzmeißel sind berüchtigt dafür, sich am Beton selbst zu schärfen). Ein TCT-bestückter Meißel trägt seine Schneidkanten — die Hartmetallzähne leisten die Schneidarbeit, der Stahlkörper ist der strukturelle Übertragungsmechanismus für die Schlagenergie vom SDS-Schaft zum Werkstück.
Schneidmechanismus: Schabende Scherung vs. Schlagbruch
Die tiefere Physik liegt darin, wie jeder Meißel Material abträgt:
Geschmiedeter Stahl — Schlagbruchmechanismus
Ein geschmiedeter Meißel arbeitet, indem er Schlagenergie durch eine konzentrierte Stahlkante in das Werkstück überträgt. Der Schlag erzeugt eine Spannungswelle, die die Bruchzähigkeit des Untergrunds übersteigt, und das Material bricht entlang des Rissausbreitungswegs. Der Meißel selbst absorbiert Reaktionskraft durch plastische Verformung — der Stahl gibt bei jedem Schlag leicht nach, weshalb besonders geschmiedete Spitzmeißel über ihre Nutzungsdauer dazu neigen, sich zu verpilzen (und dabei selbst zu schärfen).
Dieser Mechanismus eignet sich gut für spröde, isotrope Untergründe mit definierbarer Bruchzähigkeit: Beton, ausgehärteter Mörtel beim Großabbruch, Ziegel beim Zerbrechen statt Erhalten, Naturstein, Fels. Der Meißel überträgt den Schlag, der Untergrund bricht, der Materialabtrag schreitet voran.
TCT-bestückt — schabender Schermechanismus
Ein TCT-bestückter Meißel arbeitet anders. Die diskreten Hartmetallzähne übertragen keinen einzigen konzentrierten Schlag — sie erzeugen mehrere kleinere Scherwirkungen über die Meißelfläche verteilt. Der Bediener hält den Meißel typischerweise in einem leichten Winkel (5–15° zur Oberflächenebene), und die Schlagimpulse des Bohrhammers treiben die Zähne in diesem Winkel in den Untergrund, wodurch Material in einer schabenden Bewegung abgeschert wird.
Die Lücken zwischen den Zähnen sind nicht kosmetisch — sie sind funktional. Während jeder Zahn einen Span abschert, braucht dieser Span einen Weg nach außen. Die Zwischenzahnlücke bietet den Freiraum, damit Späne vor dem nächsten Schlagzyklus entweichen können. Ohne diesen Freiraum würde der Meißel zusetzen (Späne verstopfen unter den Zähnen) und innerhalb von Sekunden an Wirksamkeit verlieren.
Dieser Mechanismus eignet sich gut für Untergründe, die:
- Weicher sind als der Grundkörper, den Sie erhalten wollen — Mörtel zwischen Ziegeln (Ziegel erhalten), Fliesenkleber unter Fliesen (Untergrund erhalten), Kleberreste auf einem Boden.
- Stark abrasiv, aber nicht strukturell bruchfest sind — kieselsäurereicher Mörtel, keramischer Kleber, Farbreste, oberflächlicher Betonspritzer.
- Geschichtet oder laminiert sind — Fliese auf Kleber auf Untergrund, wo die obere Schicht entfernt werden soll, ohne die untere zu beschädigen.
Wann TCT-bestückte Meißel gewinnen
Die Anwendungen, bei denen TCT-bestückte Meißel eindeutig das richtige Werkzeug sind:
- Mörtelfugen ausräumen / verfugen — beschädigten Mörtel aus Ziegelfugen entfernen, ohne die Ziegeloberfläche zu beschädigen. Die dominierende TCT-Meißel-Anwendung; das 25–32 mm breite 4-Zahn-Design ist das Volumenprodukt. Profimaurer bei der Fugensanierung fahren TCT-Meißel durch Hunderte von Metern Mörtel pro Projekt.
- Fliesen- und Kleberentfernung — Boden- oder Wandfliesen samt darunterliegender Kleberschicht abtragen. Eine 40-mm-6-Zahn- oder 50-mm-8-Zahn-Stirnfläche funktioniert gut; die breitere Fläche beschleunigt die Entfernung, und die diskreten Zähne scheren den Kleber ab, ohne den Untergrund auszureißen.
- Oberflächenabtrag — Betonspritzer von Wänden und Böden entfernen, Oberflächenbeschichtungen abtragen, alten Putz oder Verputz vor der Neuanwendung entfernen.
- Hohlrauminspektion und Ziegelentnahme — wenn ein einzelner Ziegel zur Inspektion oder Reparatur aus einer Wand entnommen werden muss, kann ein TCT-Meißel die Mörtelfugen rundherum ausräumen, ohne benachbarte Ziegel zu beschädigen.
- Kanalfräsen in leichtem Mauerwerk — schmale Kanäle für Elektroinstallation in Ziegel oder Porenbeton, bei denen der Erhalt des umgebenden Materials wichtig ist.
Wann geschmiedete Stahlmeißel gewinnen
Die Anwendungen, bei denen geschmiedeter Stahl eindeutig das richtige Werkzeug ist — und bei denen TCT aktiv versagen würde:
- Betonabbruch — Platten, Wände, Fundamente, tragenden Beton aufbrechen. Anhaltender, schwerer Schlag bei hoher Frequenz. TCT-Zähne würden innerhalb von Minuten zersplittern; die gelötete Hartmetall-Stahl-Verbindung würde unter den seitlichen Bruchkräften versagen. Geschmiedete Spitzmeißel sind hier das Standardwerkzeug.
- Schwere Kanalfräsung in Stahlbeton — wenn der Kanal durch ausgehärteten Stahlbeton (nicht nur Ziegel oder Putz) verlaufen muss, übersteigt die Schlagbelastung die Kapazität der TCT-Zähne.
- Ziegelzerbrech-Abbruch — wenn eine Wand abgerissen wird und die Ziegel zerbrochen statt erhalten werden sollen, arbeitet ein geschmiedeter Flachmeißel schneller und günstiger.
- Asphalt- und bituminöser Oberflächenbruch — das klebrig-duktile Verhalten von Asphalt verstopft die TCT-Zahnlücken; geschmiedete Stahlkanten scheren durch, ohne zuzusetzen.
- Schwerer struktureller Ausbruch — Stützenabtrag, Plattenkantenbruch, Strukturreparatur, bei denen der Meißel gegen Bewehrung oder gehärtete Stahleinschlüsse geschlagen wird. TCT-Zähne überstehen keinen Bewehrungskontakt.
- Kostensensible Großarbeiten — wenn bei einem einzigen Abbruchauftrag 30+ Meißel verbraucht werden, zählen die niedrigeren Stückkosten des geschmiedeten Stahls, selbst bei kürzerer Lebensdauer.
Untergrund-Entscheidungsmatrix
| Untergrund / Anwendung | Richtiges Werkzeug | Warum |
|---|---|---|
| Mörtelfugen (Ziegelverfugung) | TCT 4-Zahn 25–32 mm | Ziegeloberfläche erhalten, abriebfestes Hartmetall |
| Fliesen- + Kleberentfernung | TCT 6-Zahn 40 mm oder 8-Zahn 50 mm | Breite Fläche beschleunigt Entfernung, schont Untergrund |
| Oberflächenabtrag / Betonspritzer | TCT 6-Zahn oder 8-Zahn | Oberflächenarbeit, kein struktureller Bruch |
| Kleber-/Beschichtungsentfernung | TCT 8-Zahn 50 mm+ | Scherwirkung ideal für geschichtete Entfernung |
| Betonabbruch (Plattenbruch) | Geschmiedeter Spitzmeißel | Schlagbruch, anhaltende Schwerlast |
| Kanalfräsung in Stahlbeton | Geschmiedeter Flachmeißel | Möglicher Bewehrungskontakt, TCT würde zersplittern |
| Ziegelzerbrech-Abbruch | Geschmiedeter Flachmeißel | Kosteneffizient bei hohem Volumen |
| Asphalt-/Bitumenbruch | Geschmiedeter Spaten- oder Flachmeißel | Klebrig-duktiles Material verstopft TCT-Lücken |
| Naturstein / harter Zuschlagstoff | Geschmiedeter Spitzmeißel | Spröder Bruchuntergrund, Schlagmechanismus |
Zahnzahl und Geometriephysik
Die Zahnzahl eines TCT-Meißels ist auf die Stirnbreite und den Zieluntergrund abgestimmt. Das Verhältnis wird von zwei physikalischen Randbedingungen bestimmt — Schlaglast pro Zahn und Spanräumung.
Schlaglast pro Zahn
Ein SDS-Plus-Bohrhammer im Meißelmodus liefert etwa 2–4 Joule Schlagenergie pro Schlag. Konzentriert sich diese Energie auf eine einzelne geschmiedete Stahlkante, verformt sich der Stahl leicht, überträgt aber die Last. Konzentriert sich dieselbe Energie auf einen einzelnen Hartmetallzahn, bricht der Zahn — Hartmetall ist hart, aber spröde. Die Verteilung der Last auf mehrere Zähne hält die Belastung pro Zahn unter der Bruchschwelle des Hartmetalls.
Die grobe Skalierung: Ein einzelner Zahn auf einer TCT-Meißelfläche würde etwa 100 % der Schlagenergie abbekommen und in den ersten Zyklen versagen. Bei 4 Zähnen entfallen ~25 % auf jeden — gut innerhalb der Lastkapazität von YG8C-/YG11C-Hartmetall. Bei 6 Zähnen ~17 % je Zahn, bei 8 Zähnen ~12 % je Zahn. Mehr Zähne = geringere Last pro Zahn = längere Standzeit unter Schwerlast.
Spanräumung
Der Kompromiss gegenüber mehr Zähnen ist die Spanräumung. Jeder Schneidzyklus erzeugt Materialspäne, die einen Weg nach außen brauchen — zwischen den Zähnen, vor dem nächsten Schlagimpuls. Sitzen die Zähne zu dicht, überbrücken Späne mehrere Zähne, der Meißel setzt zu, und die Schneidwirkung bricht zusammen.
Der praktische Zahnabstand (Mitte-zu-Mitte) bei TCT-Meißeln liegt bei etwa 6–8 mm. Das bietet genug Freiraum für Mörtelspäne und Kleberreste, um zu entweichen, während die Last pro Zahn beherrschbar bleibt. Die Stirnbreite bestimmt dann die Zahnzahl:
- 4 Zähne × 6–8 mm Teilung ≈ 24–32 mm Stirnbreite — Standard für Mörtelausräumung
- 6 Zähne × 6–8 mm Teilung ≈ 36–48 mm Stirnbreite — Oberflächenabtrag / Fliesenentfernung
- 8 Zähne × 6–8 mm Teilung ≈ 48–64 mm Stirnbreite — schwere Kleber-/Beschichtungsentfernung
Warum TCT-Meißel dieselbe DNA wie TCT-Bohrkronen teilen
Die Technik hochwertiger TCT-Meißel verläuft parallel zu TCT-Bohrkronen auf jeder Material- und Prozessebene:
- Gleiche Hartmetallsortenfamilie — YG8C oder YG11C, kobaltreiches Schlaghartmetall, optimiert für die Schlagbelastung von SDS-Bohrhämmern. Gleiche Auswahllogik, gleiche Lieferanten, gleiche Materialzertifikate.
- Gleiche kontrollierte Fügedisziplin — kontinuierliches Schutzgas-Durchlaufofenlöten für die Volumenproduktion oder stickstoffgeschütztes Hochfrequenz-Induktionslöten für ein ausgewähltes Standard-Profiprogramm. Beide erfordern ein festgelegtes Lot, einen Fugenspalt, eine Atmosphäre, ein Temperaturfenster und einen Prüfplan.
- Gleicher Körperstahl — 40Cr oder 42CrMo4, gehärtet mit dokumentiertem Werkszertifikat. Gleiche Metallurgie, leicht unterschiedliche Geometrie (Meißel ist ein Vollstab mit flacher Fläche, Bohrkrone ist ein Hohlrohr mit kreisförmigem Rand).
- Gleiche QC-Dokumentation — Materialzertifikate, Lötprozessdokumentation, Maßprüfung je Produktionslos.
Deshalb kann eine Fabrik, die hochwertige TCT-Bohrkronen herstellen kann, auch hochwertige TCT-bestückte Meißel herstellen: Das technische Wissen überträgt sich direkt. Die Geometrie ändert sich (Meißelfläche vs. Bohrkronenrand, wenige Zähne in einer Reihe statt vieler Zähne um einen Umfang), aber die zugrunde liegende Materialwissenschaft und Prozesskontrolle sind identisch.
Für Einkaufsteams: Ein Lieferantenaudit, das die Löt-Fähigkeit für TCT-Bohrkronen prüft, prüft auch die Löt-Fähigkeit für TCT-Meißel. Die beiden Kategorien teilen sich häufig die Produktionslinien in der Lötofenstufe.
Kosten pro Schnitt: Beschaffungsökonomie
Der entscheidende Beschaffungsrahmen ist nicht der Stückpreis pro Meißel, sondern die Kosten pro laufendem Meter abgetragenem Material. Die Zahlen schwanken stark je nach Untergrund:
- Mörtelausräumung — ein hochwertiger TCT-4-Zahn-Meißel (15–30 USD) kann 200–400 Meter Ziegelmörtel ausräumen, bevor Zahnverschleiß ihn ausmustert. Ein in derselben Anwendung eingesetzter geschmiedeter Flachmeißel (5–10 USD) würde innerhalb von 20–40 Metern stumpf werden und Ersatz benötigen. TCT-Kosten pro Meter: 25× niedriger als geschmiedet in dieser Anwendung.
- Betonabbruch — ein geschmiedeter Spitzmeißel (8–15 USD) kann 5–10 Kubikmeter Beton ausbrechen, bevor Verpilzung ihn ausmustert. Ein in dieser Anwendung eingesetzter TCT-Meißel würde innerhalb von 30 Minuten anhaltenden Schlags versagen. TCT-Kosten pro Kubikmeter: nicht messbar, der Meißel versagt zuerst.
- Fliesenentfernung — ein hochwertiger TCT-6-Zahn-40-mm-Meißel (20–40 USD) entfernt 30–50 m² Fliesen vor der Ausmusterung. Ein geschmiedeter Flachmeißel in derselben Anwendung entfernt 5–10 m², reißt dabei aber den Untergrund auf. TCT ist die einzig sinnvolle Wahl, wenn der Erhalt des Untergrunds wichtig ist.
Die Ökonomie bestimmt die Auswahlregel: Den Meißeltyp am Untergrund ausrichten, nicht am Stückpreis. Ein 30-USD-TCT-Meißel, der einen 5.000-USD-Fugensanierungsauftrag mit einem einzigen Werkzeug abschließt, ist günstiger als 50 USD an geschmiedeten Meißeln, die das Mauerwerk beschädigen.
Einblick in unsere Produktion
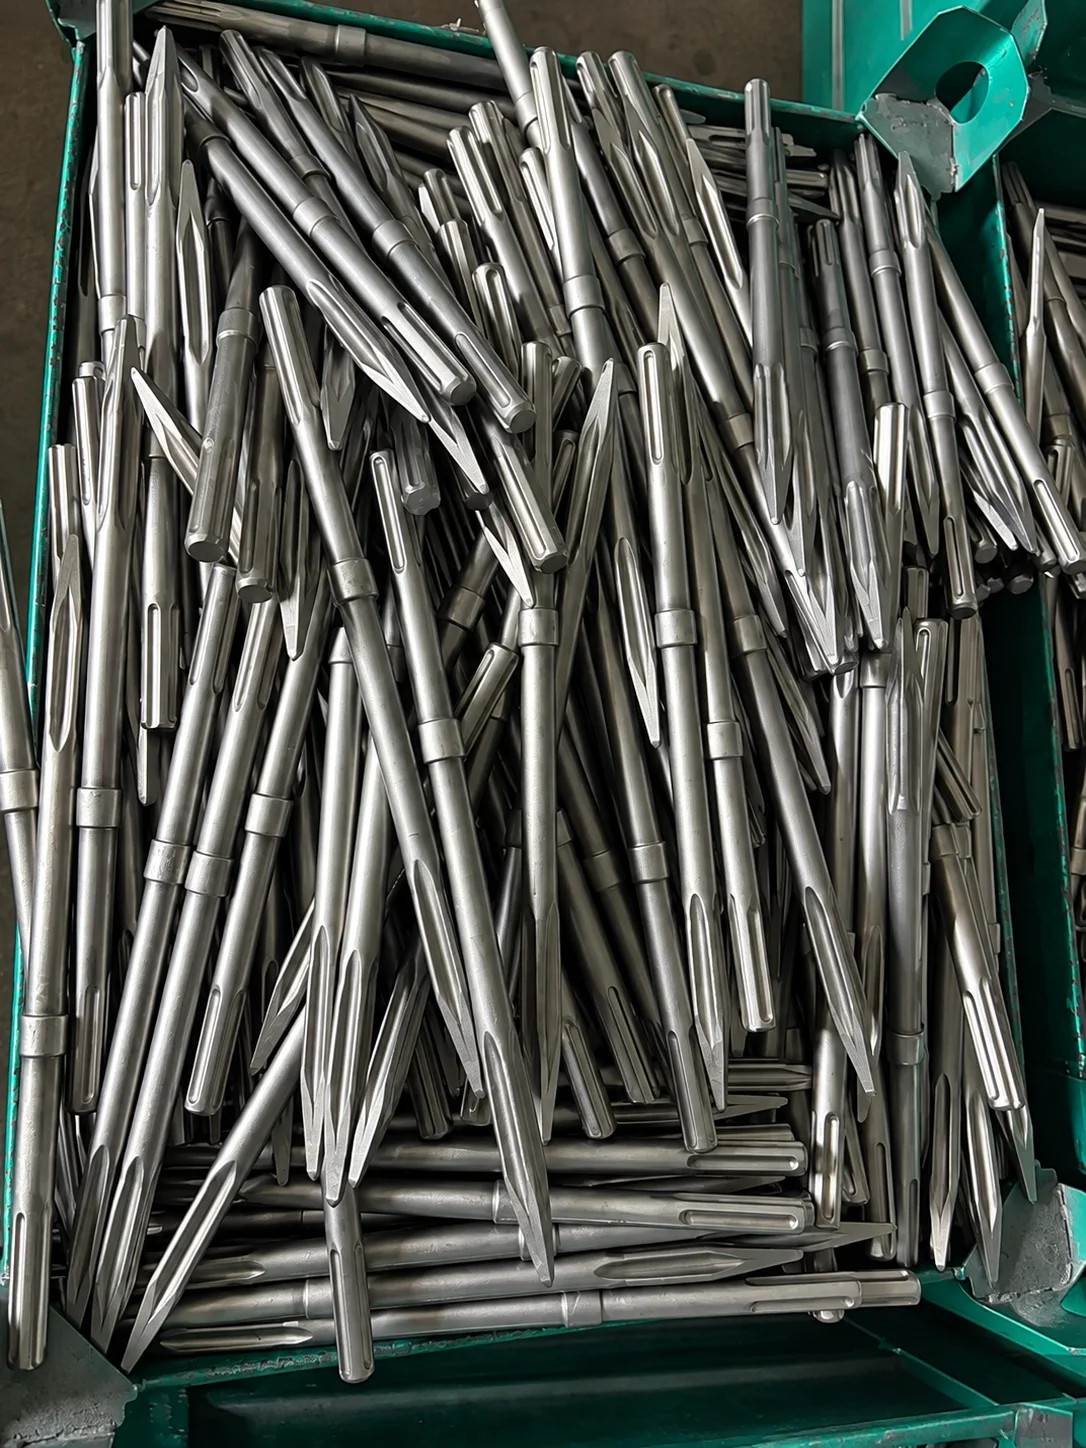
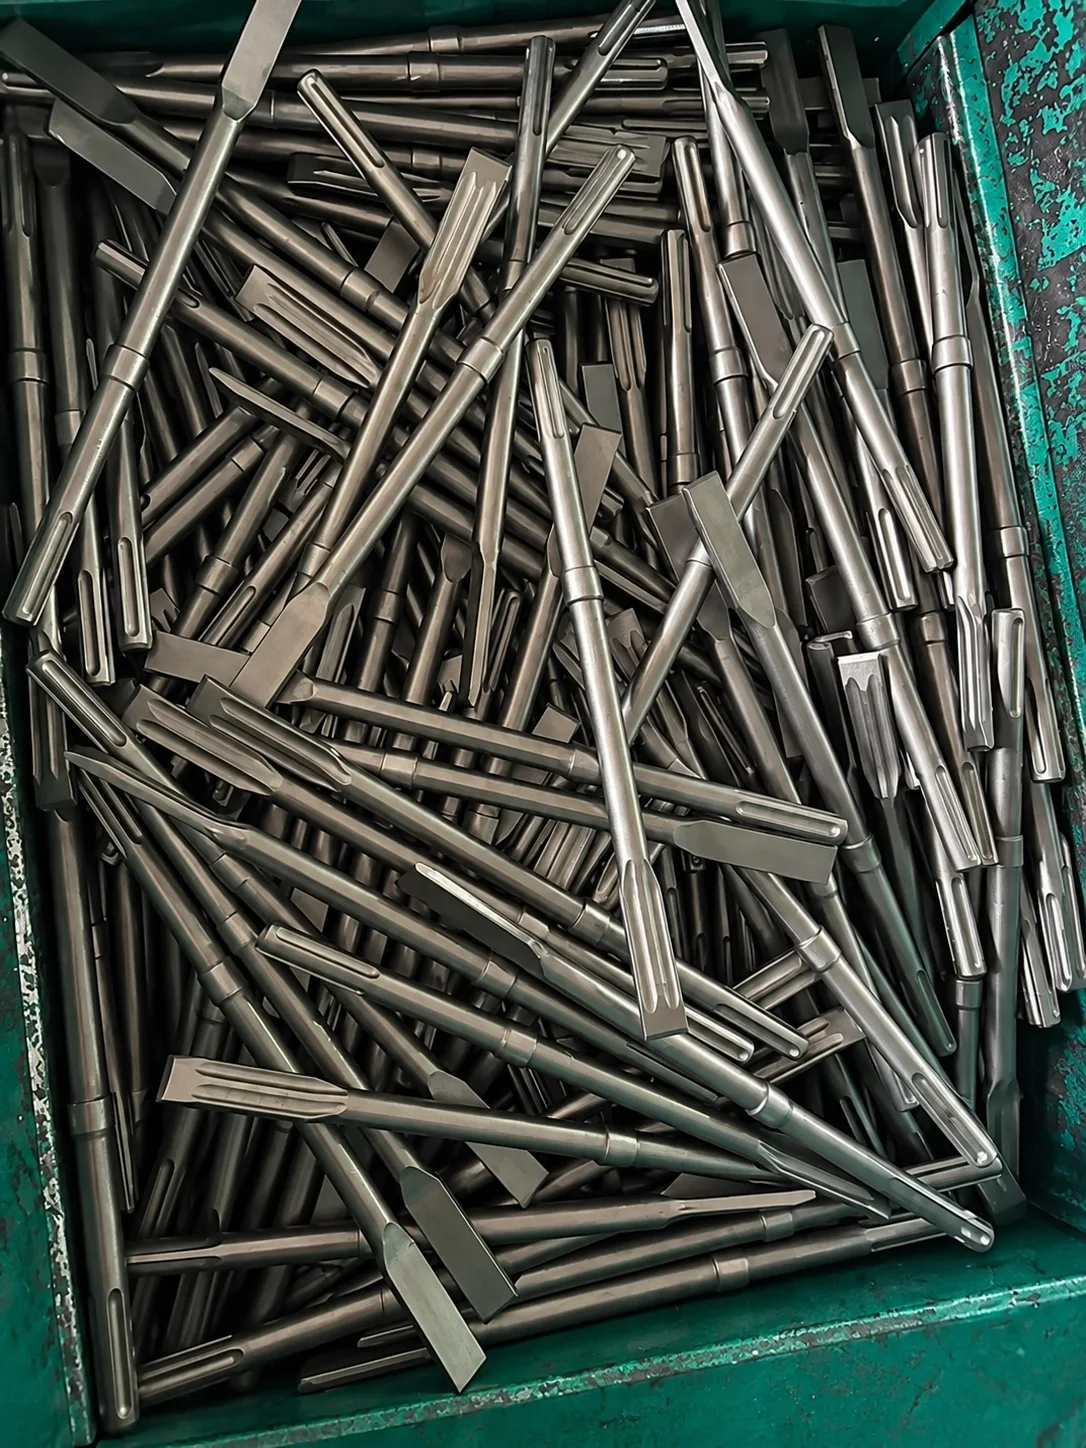
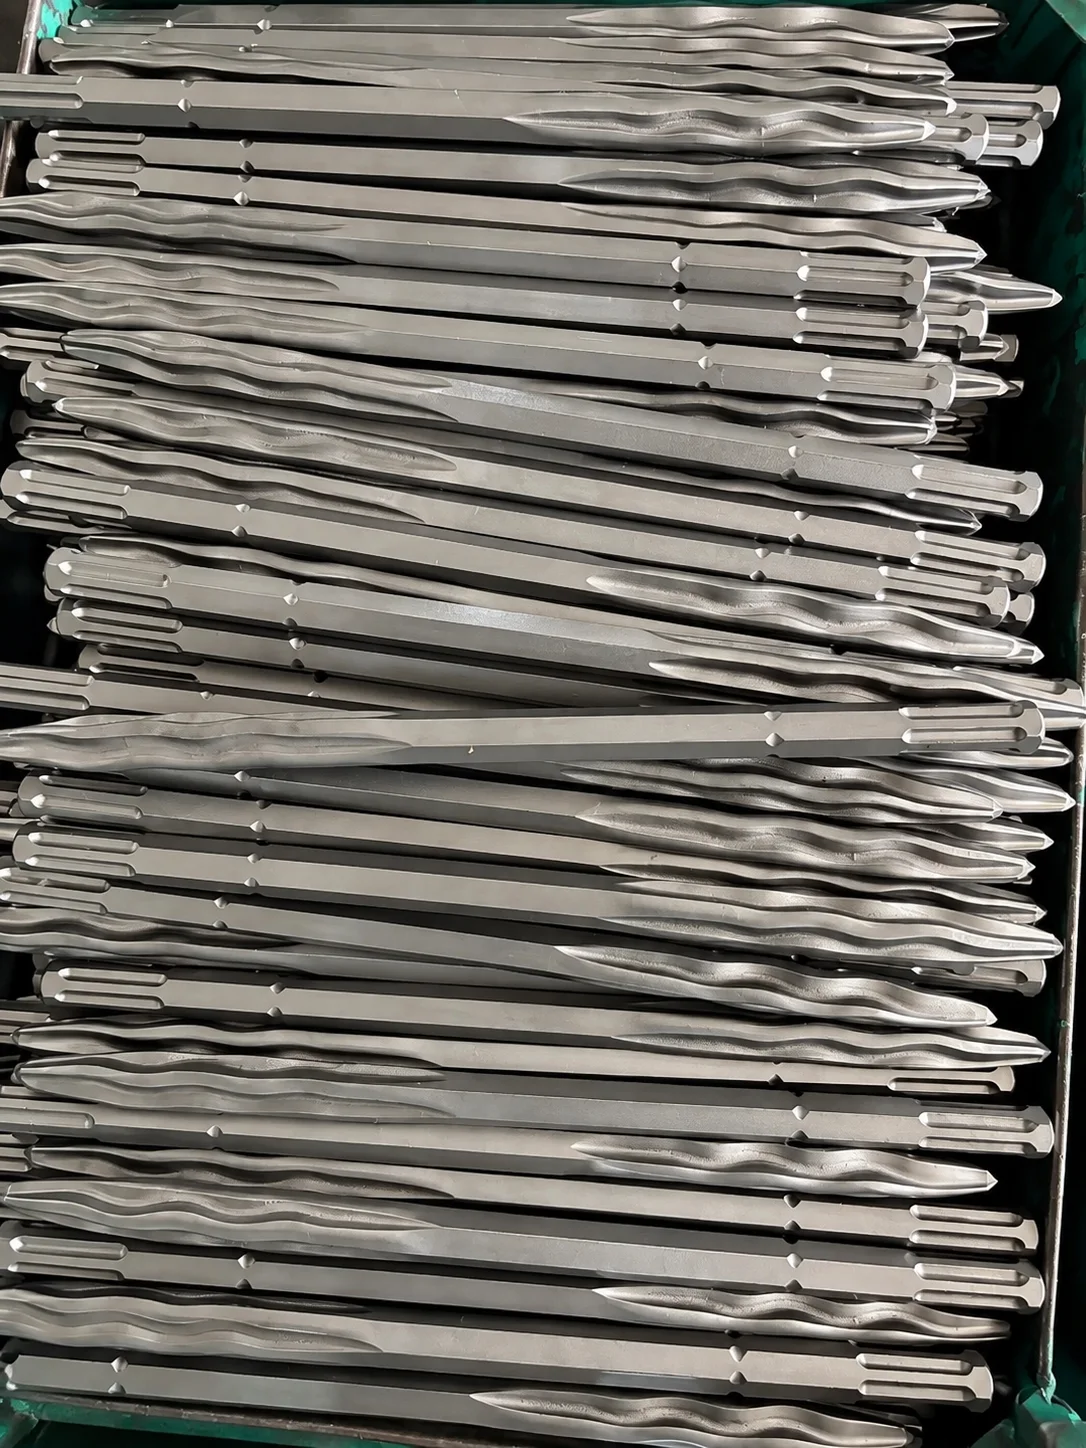
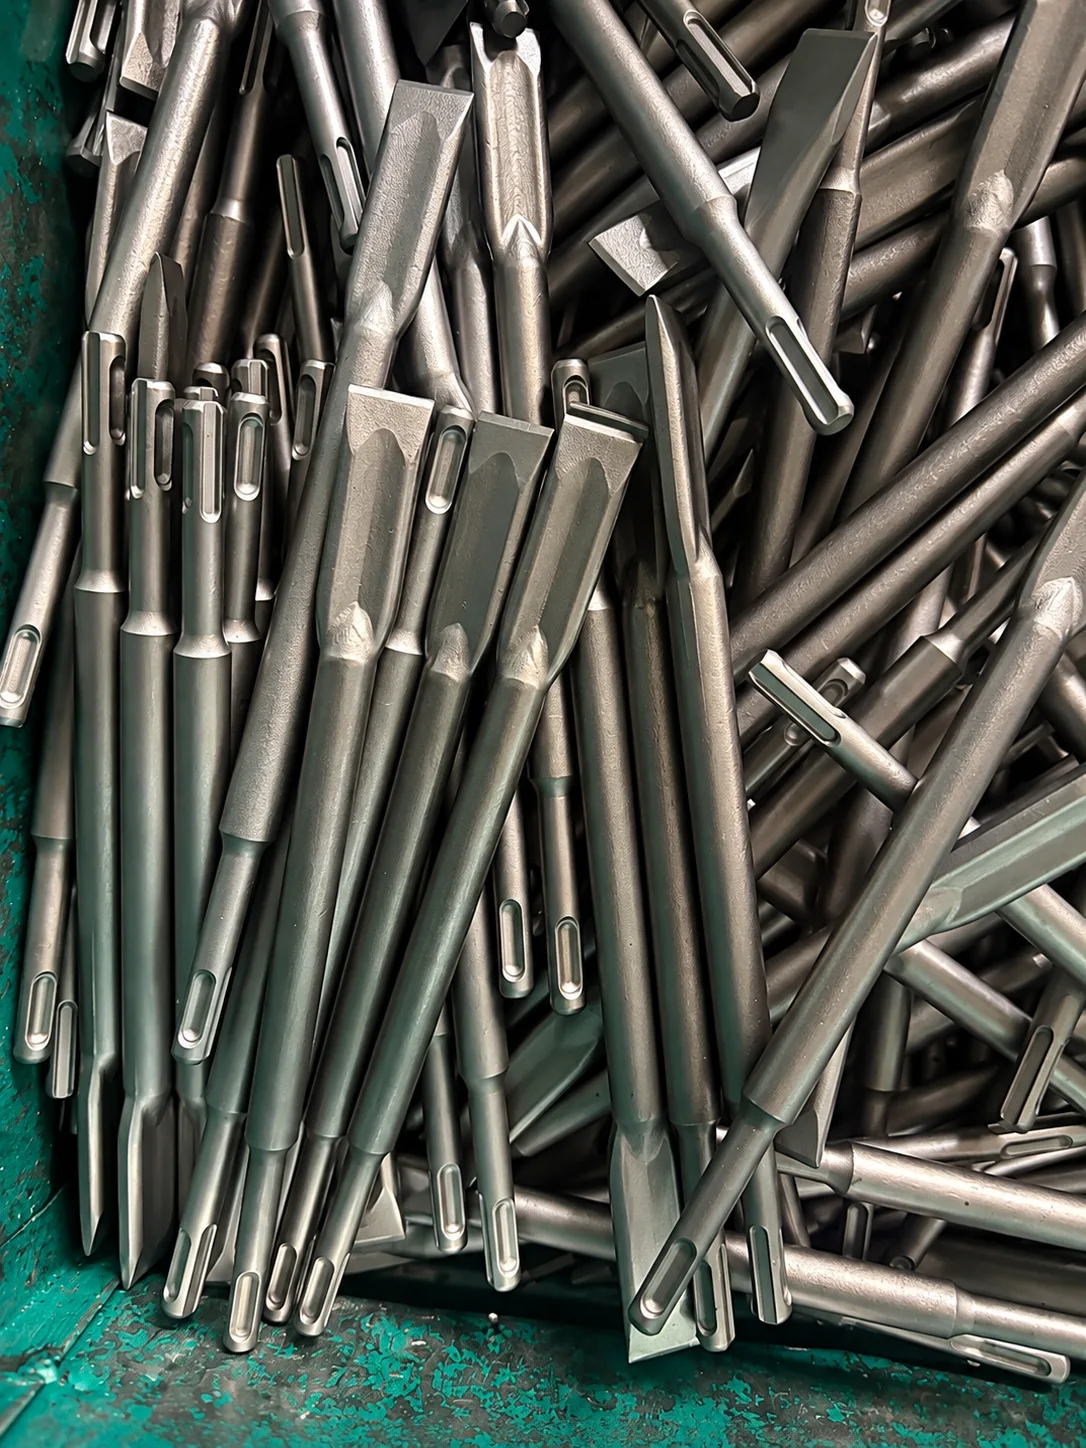
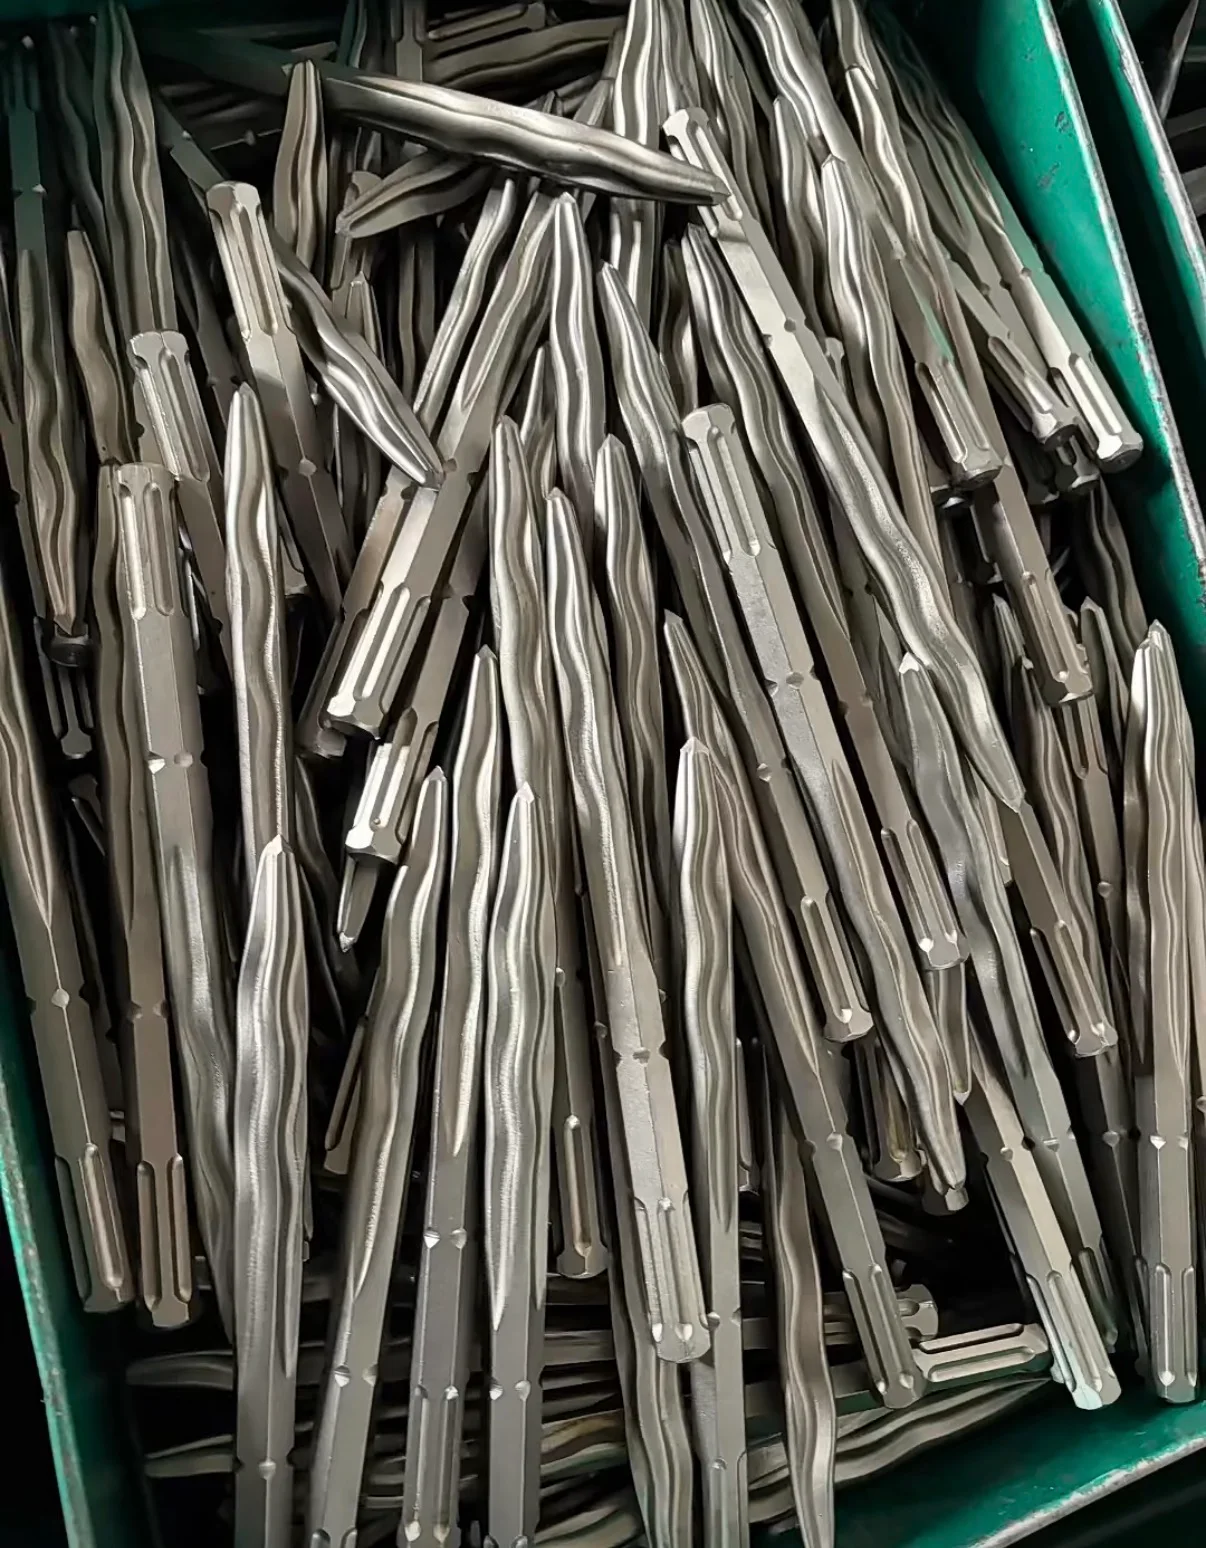
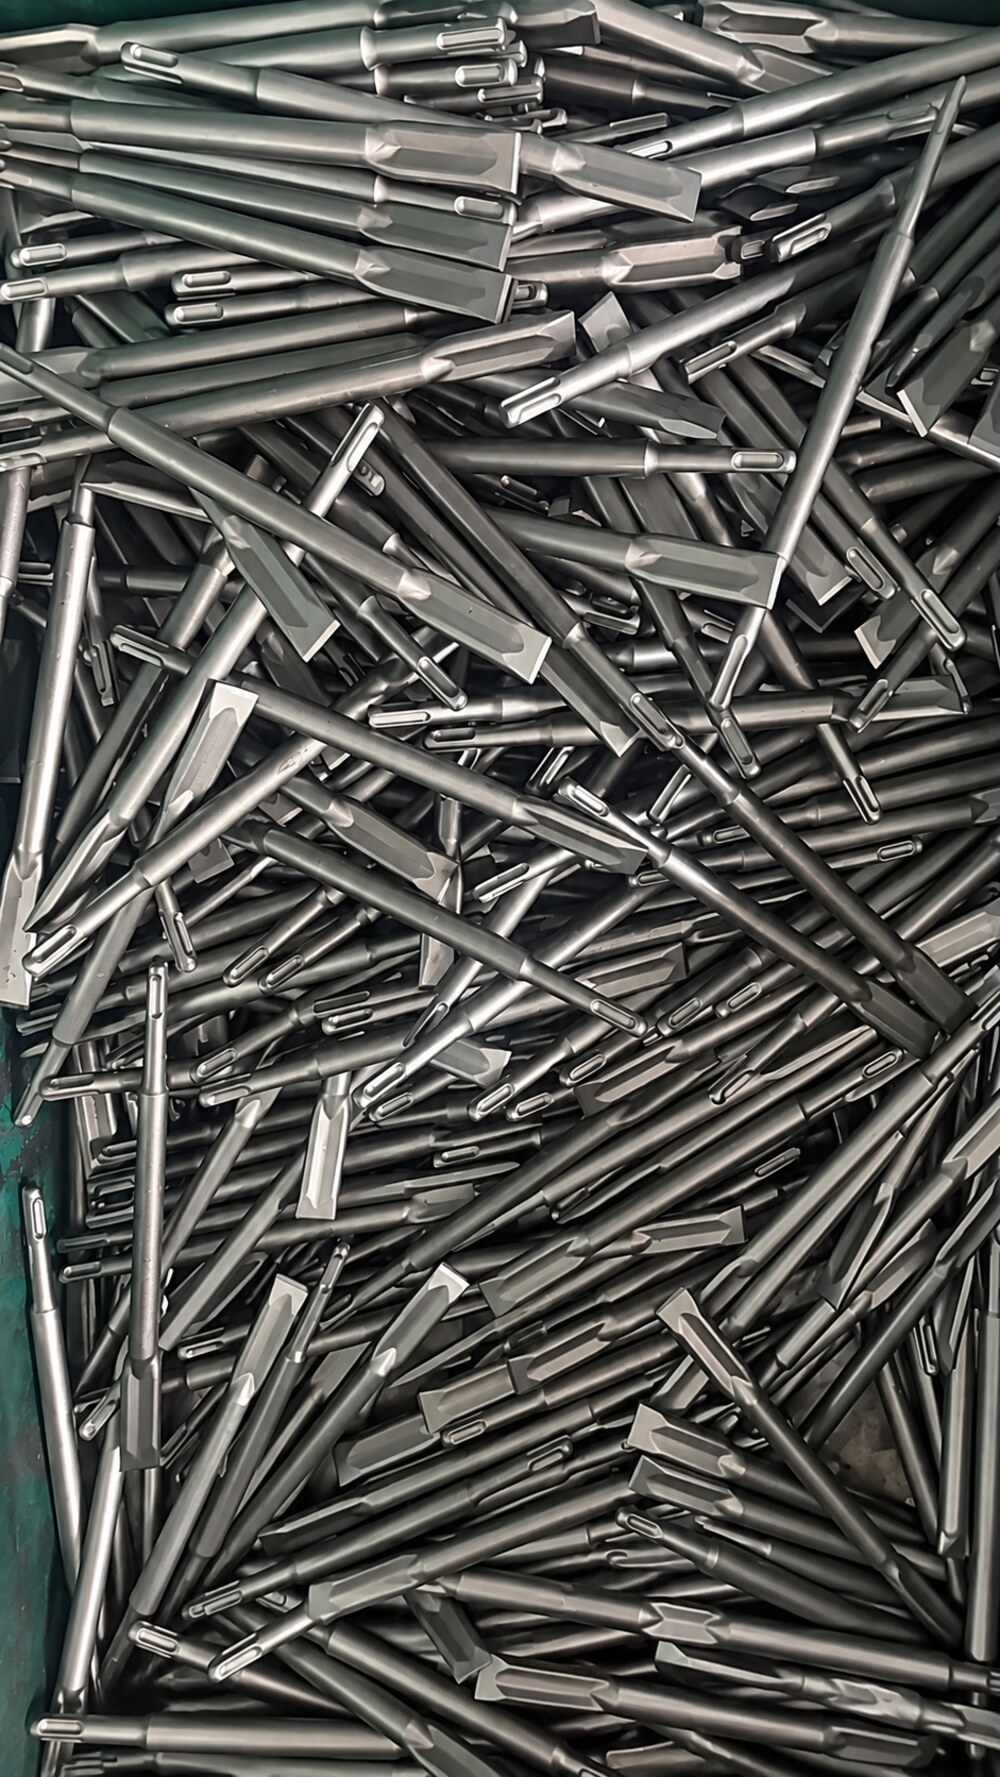
Zhonghuan: Produktionsbilder von Spitz- und Flachmeißeln
Unsere Produktionsfotos zeigen die Arbeitsenden, Körperprofile und Schaftdetails unserer Meißel. Für eine OEM-Serie nennen Sie uns Arbeitsendtyp, Schaft, Abmessungen und Menge. Daraus erstellen wir einen Spezifikations- und Mustervorschlag.