

Nuance CERATIZIT → code ISO → direction chinoise de comparaison
CTM17-BC est le code de nuance CERATIZIT, BC20 son code ISO listé. YG8C est la direction chinoise courante la plus proche pour le carbure de forage à percussion.
CTF12-BC est le code de nuance CERATIZIT, BC05 son code ISO listé. YG6 est la direction chinoise courante la plus proche pour un carbure maçonnerie orienté usure.
La comparaison n'implique pas une égalité automatique : grain, dureté, TRS et certificat du producteur restent déterminants.
Un foret maçonnerie, foret pierre ou foret SDS combine un corps acier avec une zone coupante WC-Co. Le mot carbure ne suffit pas : poudre, cobalt, grain, pressage, frittage et géométrie doivent correspondre à la charge.
De la poudre d’APT à la pointe de carbure
CERATIZIT décrit quatre grandes étapes de métallurgie des poudres : préparation de la poudre, mise en forme, frittage et finition. La chaîne amont commence par le paratungstate d’ammonium (APT). L’APT est calciné en oxyde de tungstène, réduit sous hydrogène en poudre de tungstène métallique, mélangé à du carbone et carburé sous atmosphère inerte pour donner du carbure de tungstène (WC). Les paramètres de production à ces étapes influencent la taille de grain de WC que l’on retrouve ensuite dans la pointe frittée du foret à maçonnerie ou à percussion.
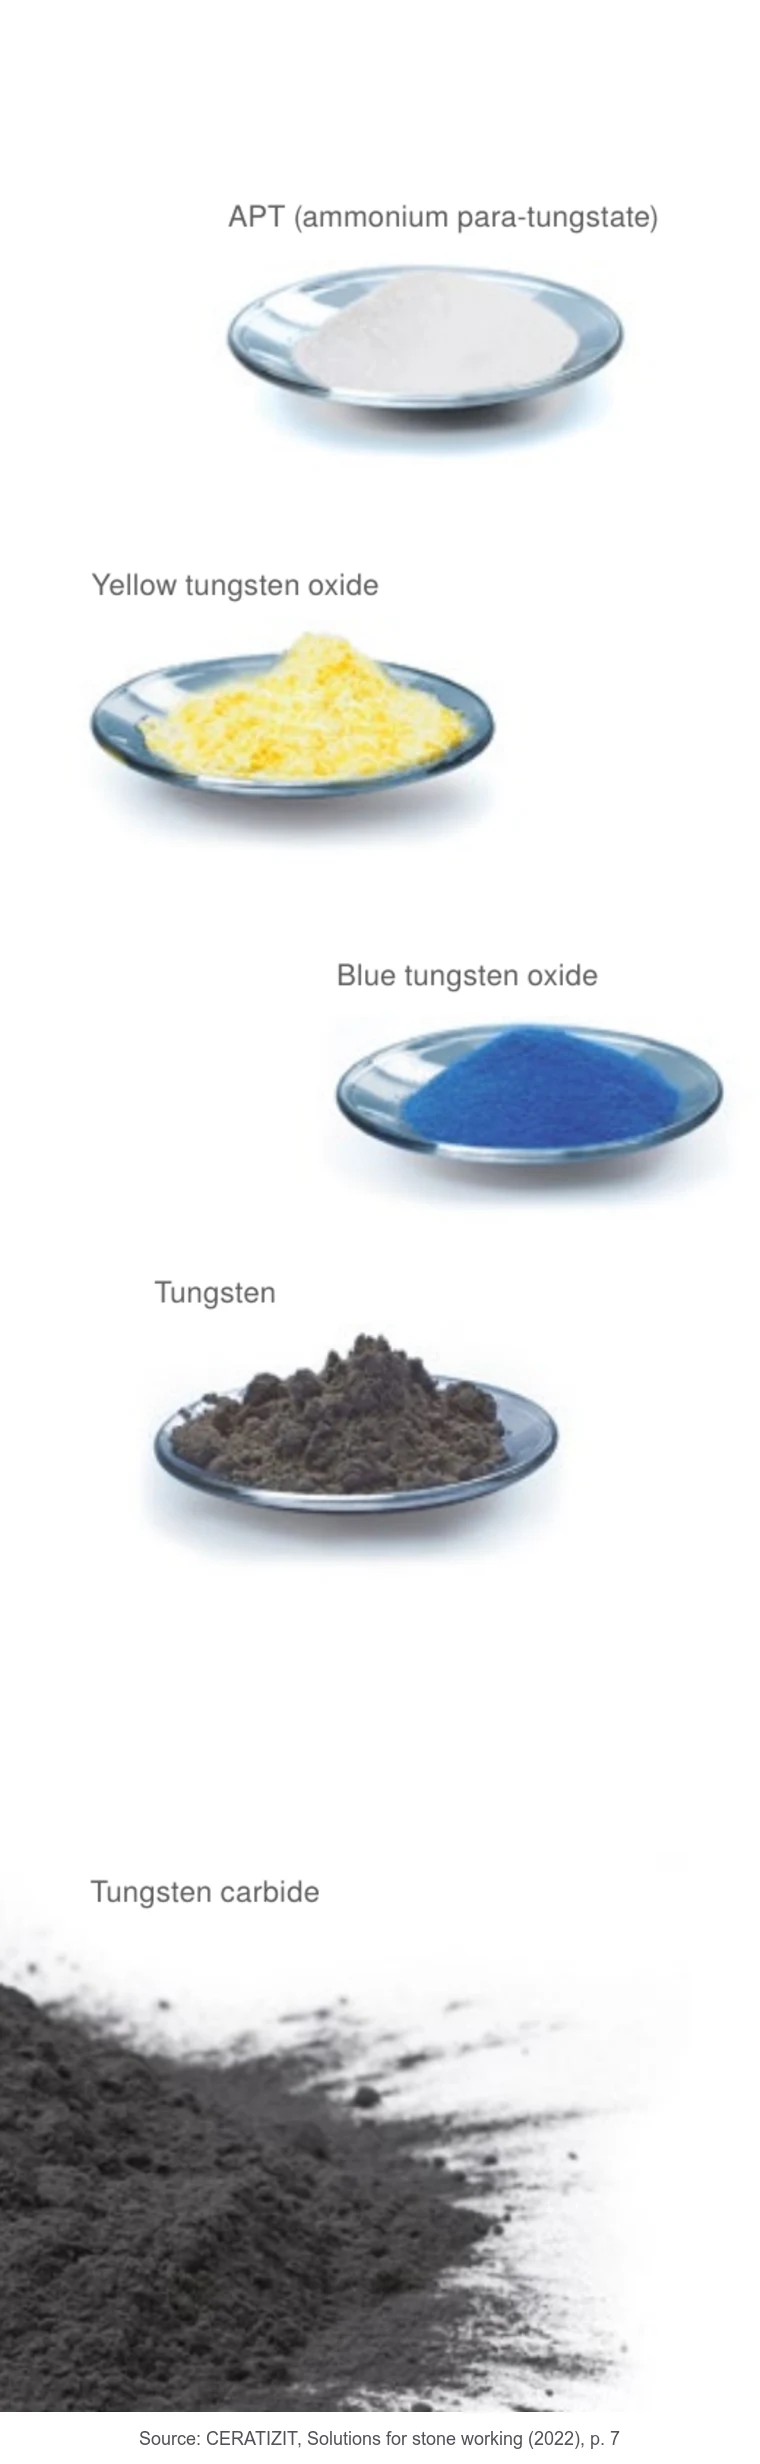
La poudre de WC + le liant cobalt + les inhibiteurs et auxiliaires de pressage sont broyés en voie humide en une suspension homogène.
L’atomisation convertit la suspension en granulés fluides adaptés à une mise en forme répétable.
Le pressage uniaxial est courant pour les pointes ; le pressage isostatique, l’extrusion et le MIM servent aux blocs, tiges et formes complexes.
Le frittage en phase liquide à environ 1300–1500 °C, parfois jusqu’à 100 bar, densifie l’ébauche crue ; le volume peut diminuer jusqu’à 50 %.
Après frittage, l’ébauche exige encore une finition. La rectification crée la pointe centrale, l’arête de coupe, l’angle de coupe, l’angle de dépouille et le chanfrein de protection. Ce n’est qu’ensuite que l’usine de forets assemble la pointe de carbure au corps en acier par brasage ou, pour certains produits à tête carbure monobloc, par un procédé de soudage contrôlé.
Phase dure WC et liant Co : le véritable compromis dureté-ténacité
Le carbure cémenté est un composite à deux phases. La phase dure est le carbure de tungstène (WC), qui apporte la dureté et la résistance à l’usure abrasive. Le liant cobalt (Co), comparativement tendre, remplit les espaces entre les grains de WC et apporte la ténacité. Augmenter la dureté est utile face au béton et à la pierre abrasifs, mais une dureté excessive avec une ténacité insuffisante rend une pointe de carbure soumise aux chocs plus sensible à l’écaillage.
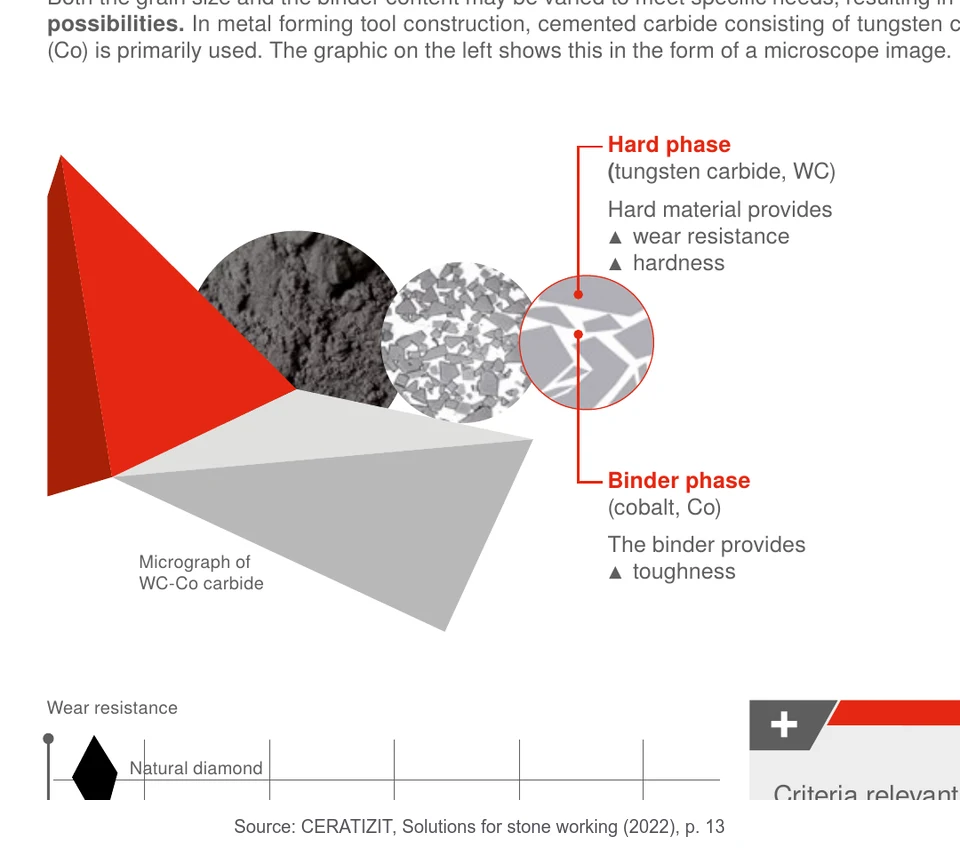
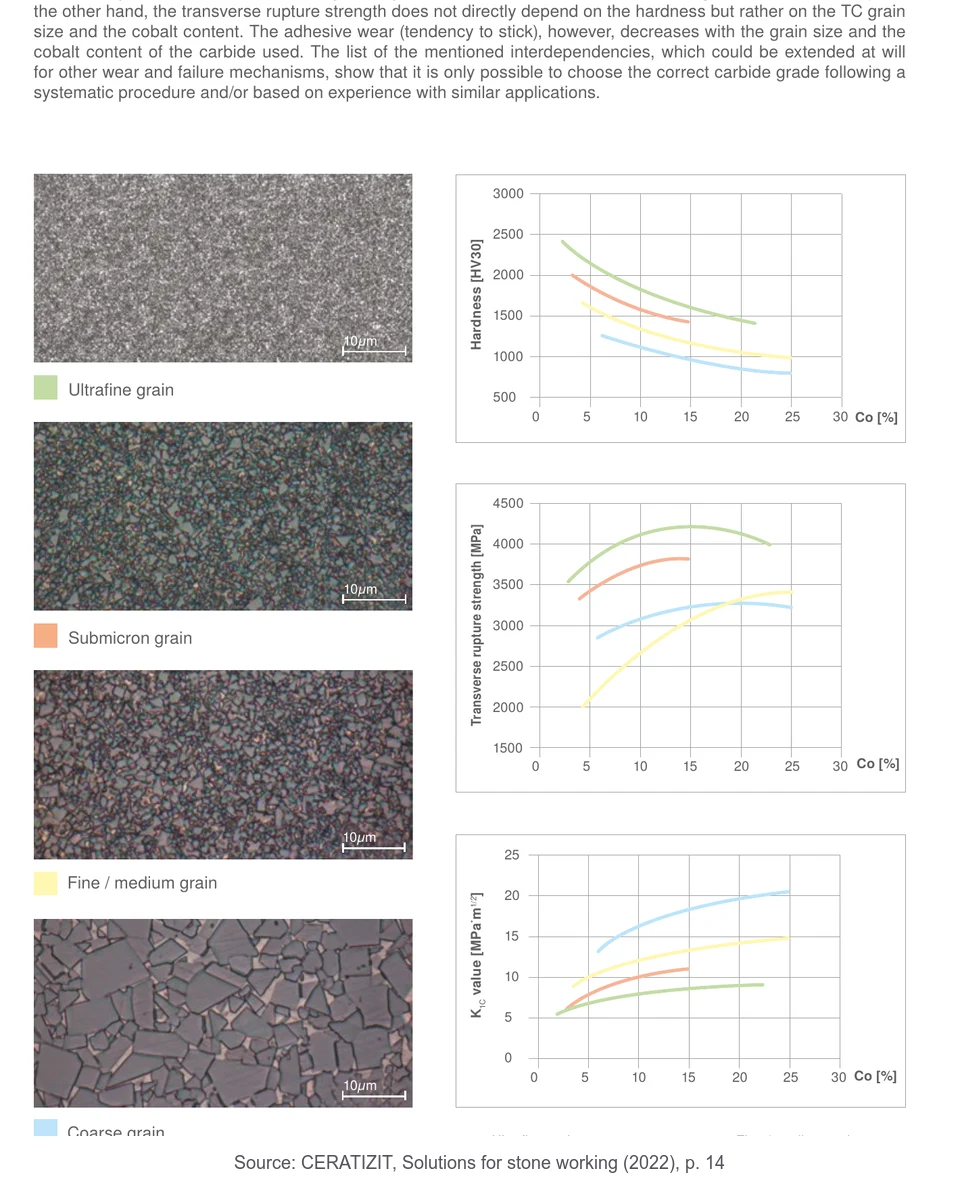
La taille de grain crée le second axe de contrôle. CERATIZIT classe la taille moyenne de grain de WC du nano inférieur à 0,2 µm à l’extra-gros supérieur à 6 µm, en passant par ultrafin, submicronique, fin, moyen et gros. En général, les structures plus fines et moins riches en cobalt favorisent la dureté et la résistance à l’usure ; les grains plus gros et davantage de cobalt favorisent la ténacité à la rupture. La TRS suit la composition combinée et la microstructure, pas la seule dureté.
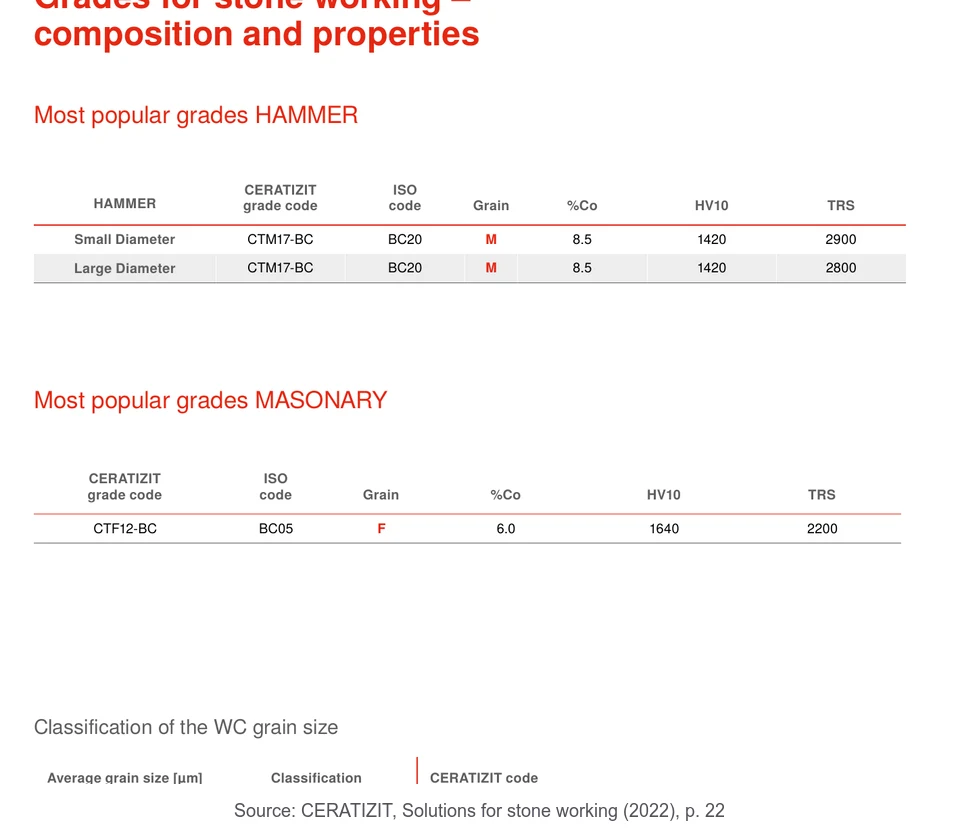
Codes de nuance CERATIZIT et codes ISO
| Usage | Nuance | ISO | Grain | Co | HV10 | TRS |
|---|---|---|---|---|---|---|
| Marteau, petit | CTM17-BC | BC20 | M, 1,3–<2,5 µm | 8,5% | 1420 | 2900 MPa |
| Marteau, grand | CTM17-BC | BC20 | M, 1,3–<2,5 µm | 8,5% | 1420 | 2800 MPa |
| Maçonnerie | CTF12-BC | BC05 | F, 0,8–<1,3 µm | 6,0% | 1640 | 2200 MPa |
Ce tableau explique pourquoi BC20 n'est pas un synonyme de YG8C. CTM17-BC est le code de nuance du fournisseur; BC20 est le code ISO listé pour cette nuance. Un acheteur doit demander la nuance fournisseur complète lorsque ce matériau est requis, plutôt que de citer uniquement le code ISO. Se limiter à BC20 laisse la composition, les diamètres disponibles et la disponibilité commerciale ambigus.
YG6, YG8, YG8C et YG11C
| Famille | Direction | Usage adapté | Limite |
|---|---|---|---|
| YG6 | ~6% Co, grain selon producteur | Forage maçonnerie et pierre orienté usure | Direction de comparaison la plus proche de CTF12-BC / BC05; pas d'égalité automatique |
| YG8 | ~8% Co, grain non fixé | Foret maçonnerie et pierre général | Propriétés variables selon le producteur |
| YG8C | ~8% Co, gros grain | SDS-Plus et béton équilibrés | Pas automatiquement CTM17-BC / BC20 |
| YG11C | ~11% Co, ténacité prioritaire | Grande tête SDS-Max, foret long, choc élevé | Dureté réduite; pas d'équivalent direct publié ici |
Zhonghuan spécifie le carbure selon l'application et l'exigence de commande. Nuance, géométrie, plage de diamètres et documentation d'usine associée sont confirmées ensemble à l'approbation d'échantillon. Nous ne présentons jamais une désignation chinoise comme une copie garantie d'une nuance CERATIZIT.
Maçonnerie, pierre, SDS-Plus et SDS-Max
L'abrasion domine souvent en maçonnerie et pierre; la rupture par choc s'ajoute avec SDS-Plus et SDS-Max. La nuance se choisit avec substrat, énergie du marteau, diamètre, support de tête et assemblage.
Forets maçonnerie et pierre
Brique, bloc, grès et forage maçonnerie en rotation ou percussion modérée récompensent généralement une pointe plus tranchante et plus dure. CTF12-BC / BC05 illustre la direction à grain fin et faible cobalt; YG6 est la direction chinoise courante la plus proche, sous réserve du certificat du producteur nommé.
Forets SDS-Plus et SDS-Max
Les impacts du marteau rotatif, les granulats durs et le contact avec les armatures exigent davantage de résistance à la fissuration. CTM17-BC / BC20 est le benchmark pointe-marteau publié par CERATIZIT; YG8C et YG11C sont des directions d'approvisionnement chinoises choisies selon le niveau de choc et le support de tête.
Pourquoi la géométrie reste essentielle
La géométrie réelle Zhonghuan de classe 11384 utilise un profil de toit symétrique à 130°, un angle de coupe en plan de 8° et α = 20° pour Ø4-12 mm puis 30° pour Ø13-52 mm. Cette présentation correspond donc à un programme produit réellement proposé.
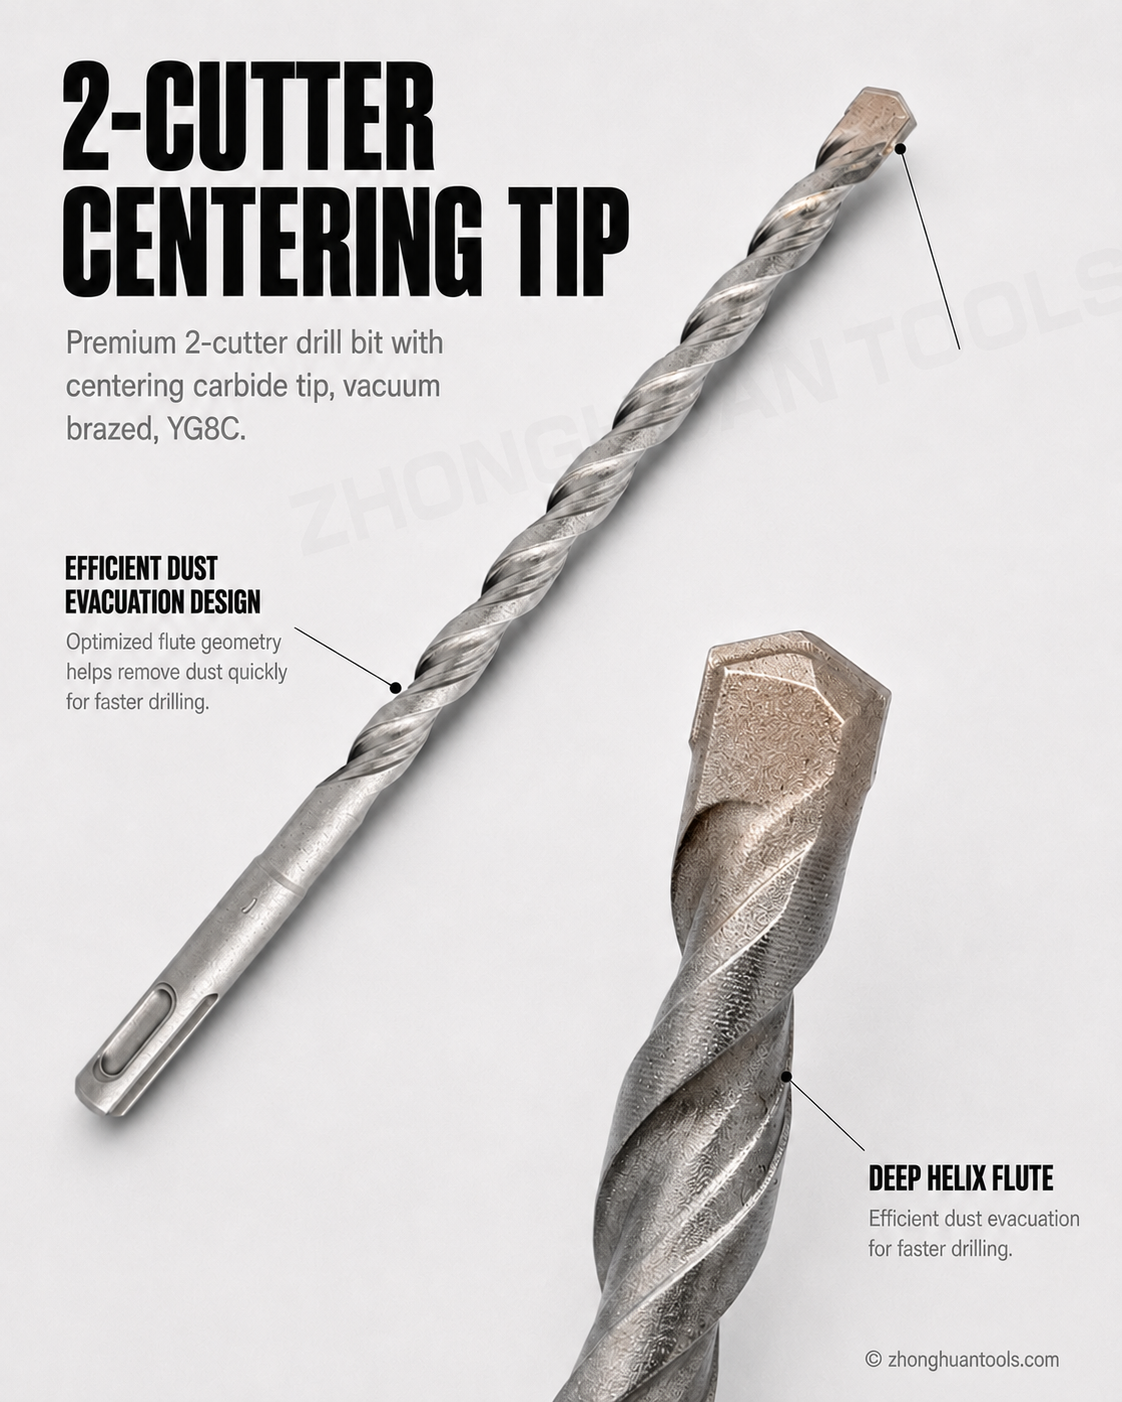
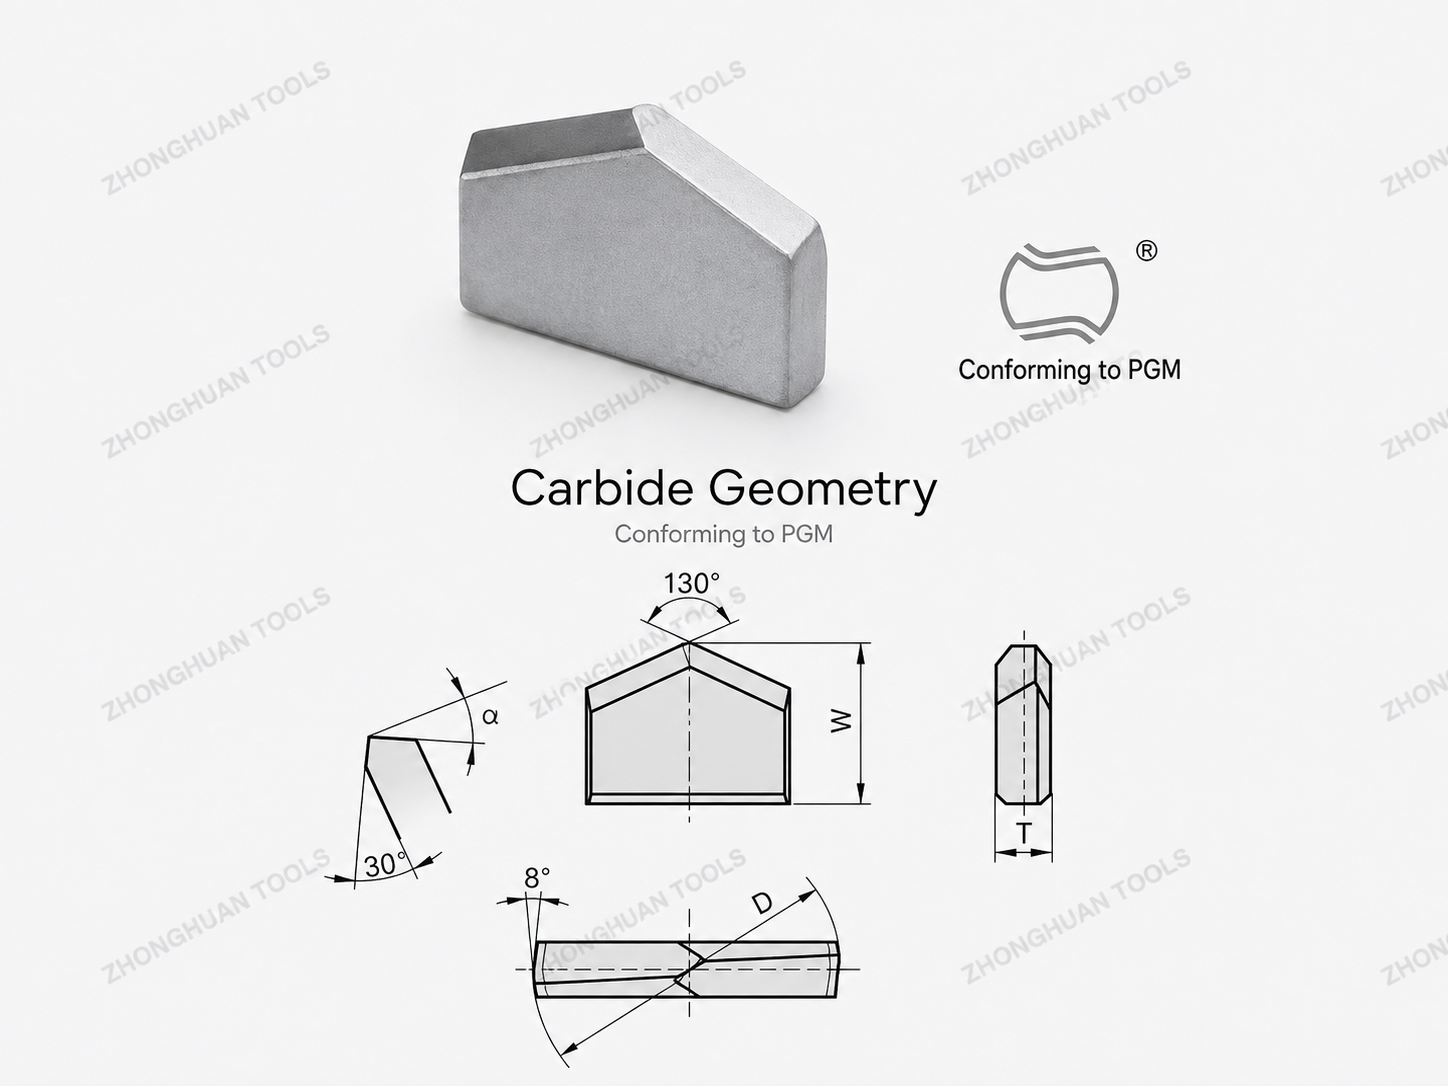
Une nuance haut de gamme ne peut pas compenser une arête mal soutenue, un faux-rond excessif ou un brasage faible. À l'inverse, une géométrie solide réalisée en YG8C adapté à l'application peut surpasser un matériau premium plus dur monté sur une tête mal conçue.
Checklist de spécification OEM
- Produit : foret maçonnerie, foret pierre, foret SDS-Plus ou foret SDS-Max.
- Substrat : brique, bloc, grès, pierre dure, béton non armé ou béton armé.
- Système carbure : nuance chinoise YG avec propriétés d'usine, ou code de nuance CERATIZIT nommé plus code ISO.
- Propriétés : % cobalt, classification de grain WC, échelle de dureté, méthode TRS, densité et porosité si requis.
- Géométrie : nombre de taillants, pointe de centrage, angle au sommet, angle de coupe, angle de dépouille, chanfrein de protection et largeur de guidage.
- Assemblage : voie de brasage ou de soudage, critères d'acceptation du joint et contrôle destructif sur échantillon.
- Contrôles sur produit fini : ajustement de queue, faux-rond, diamètre de coupe, résultat de diamètre de trou et perçage témoin dans le matériau cible.
Spécifiez le système carbure, pas seulement le mot « carbure ».
Envoyez le type de foret, le substrat, la plage de diamètres, la géométrie de tête, la nuance visée et la quantité. Zhonghuan retourne un chemin d'échantillon et de devis avec les variables matière explicites.
Demander une revue technique

