
Urteil: Ruf real, Verallgemeinerung falsch
Importeure kennen die Probleme billiger chinesischer SDS-Massenware: zu wenig Hartmetall, ungleichmäßige Verbindungen, schlechter Bohrmehltransport und Lieferungen, die vom Muster abweichen. Auf der Baustelle werden daraus Ersatzbedarf, Beschwerden und Arbeitsunterbrechungen. Was das Werk spart, landet auf der Reklamationsrechnung des Händlers.
Zhonghuan bedient das professionelle Segment. Anwendung und Kopfkonstruktion bestimmen unser Programm, von gezielt ausgelegten Zweischneidern bis zu Mehrplatten- und Vollhartmetallköpfen. Der Käufer sieht, wofür er bezahlt, und kann dieselbe Spezifikation erneut bestellen.
Klartext: Chinesische Billigware verdient Kritik. Alle chinesischen Bohrer gleichzusetzen verdeckt sowohl die problematischen Fabriken als auch Käufer, die dauerhaft nur die billigste Stufe bestellen.
Was die Bewertungen wirklich sagen
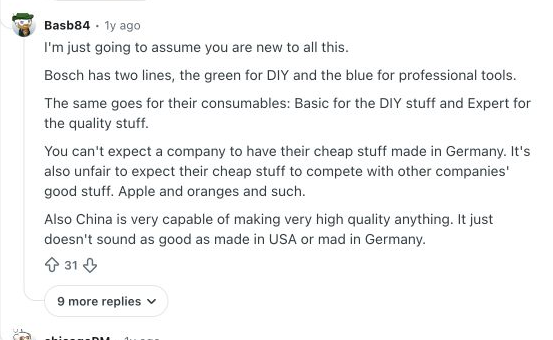
In einer öffentlichen r/Tools-Diskussion über ein AliExpress-Set der Marke LAVIE hatte der ursprüngliche Fragesteller die Bohrer selbst nicht getestet. Ein Kommentator warnte generell vor namenloser Direktware aus China. Ein zweiter Kommentator berichtete, ein Canadian-Tire-Maximum-Set - nur als vermutlich chinesisch gefertigt beschrieben - sei nach sechs Löchern in Kalkstein-Wasserbausteinen durchgebrannt. Der Käufer stornierte daraufhin die noch nicht versendete Bestellung. Das ist kein Laborvergleich, aber ein aussagekräftiger Beleg aus Kundensicht: allein die China-Herkunft genügte, um einen Verkauf zu stoppen.
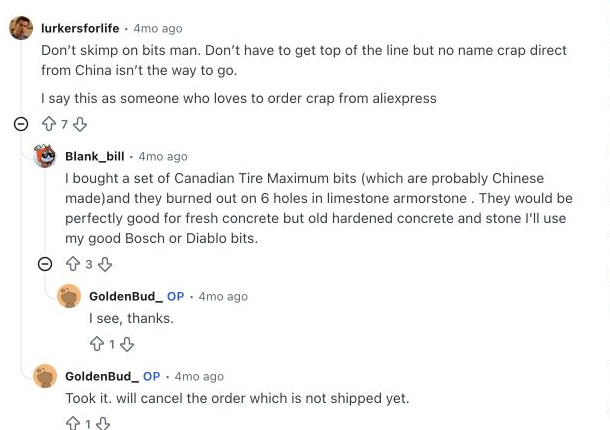
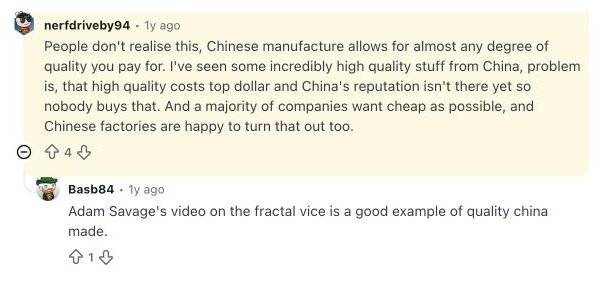
Ein zweiter r/Tools-Thread beginnt mit der pauschalen Behauptung, in China gefertigte Mauerwerksbohrer seien generell Schrott. Die wertvollsten Antworten leisten zwei Dinge: Sie unterscheiden zwischen Basic- und Expert-Produktlinien, und sie stellen klar, dass China sehr hohe Qualität fertigen kann. Das ist der richtige Beschaffungsrahmen. Eine Basic-SKU mit einem Premium-7X- oder Vollkopfprodukt zu vergleichen und das Ergebnis dann allein der Herkunft zuzuschreiben, ist ein Vergleich von Äpfeln mit Birnen.
Felddemonstration: So sieht stabiles Bohren aus
Der hier gezeigte DP1-I7 verwendet Zhonghuans I7-Zweischneidergeometrie und nicht den marktüblichen einfachen flachen Zweischneider. Ein profilierter Hartmetalleinsatz bildet zwei Hauptschneiden und eine Zentrierspitze. Diese beiden Schneiden tragen die Schlaglast beim kontinuierlichen trockenen Hammerbohren in zwei optisch unterschiedliche Natursteine; stabiler Lauf und kontinuierlicher Staubaustrag sind deshalb besonders aussagekräftig.
Hier verteilen nicht vier Schneiden die Schlaglast. In beiden Clips läuft der Zweischneider geradlinig ohne sichtbar starkes Kreisen, der Staub wird kontinuierlich an den Nuten ausgetragen, und im Aufnahmezeitraum ist weder ein unmittelbarer Schneidenausbruch noch ein Kopfverlust zu sehen. Dieses Verhalten passt zu kontrollierter Kopfsymmetrie, Zentriergeometrie, Körpergeradheit, Nutgestaltung und einer belastbaren Verbindung von Hartmetall und Körper. Es ist ein bemerkenswert hochwertiges Feldergebnis für Zhonghuans I7-Zweischneidergeometrie und keine Aussage über jede Zweischneiderkonstruktion.
Die Aufnahmen zeigen das sichtbare Verhalten in diesen beiden Natursteinen; quantifizierter Rundlauf und Serienstandzeit sind separate kontrollierte Prüfungen.
Warum mancher alte Beton schwerer zu bohren ist
Der Begriff fresh concrete im Screenshot ist technisch falsch: Frischbeton ist plastischer, noch nicht ausgehärteter Werkstoff. Der Kommentator meinte damit fast sicher neueren oder normal ausgehärteten Beton. Anker dürfen nicht in nicht ausgehärtetem Beton gesetzt werden, in der Annahme, dieser lasse sich leichter bohren.
Alter kann bei manchen Bauwerken trotzdem mit der Bohrschwierigkeit korrelieren, aus mehreren Gründen:
- Hydratation und Festigkeitsentwicklung. Beton entwickelt seine Festigkeit in der Frühphase rasch und kann über den üblichen 28-Tage-Prüfpunkt hinaus weiter zulegen, besonders bei Zusatzstoffen im Bindemittel. Die American Cement Association weist darauf hin, dass 28 Tage ein Standard-Vergleichspunkt sind, während für langsamer reagierende Mischungen mitunter die 56- oder 90-Tage-Festigkeit angegeben wird.
- Der Bohrer trifft auf Zuschlagstoff, nicht nur auf Zementstein. Grobzuschlag stellt den größten Volumenanteil, und Flint, Quarzit, Granit oder dichter Kalkstein bestimmen Eindringrate und Schneidenbelastung. Untersuchungen zum Drehschlagbohren verknüpfen die Bohrgeschwindigkeit mit Gesteinshärte, Abrasivität und Druckfestigkeit.
- Karbonatisierte Randzonen können dichter sein. Karbonatisierung fällt Calciumcarbonat aus und erhöht die Oberflächen-Mikrohärte. Untersuchungen an karbonatisiertem Zementstein zeigen Verdichtung und höhere Mikrohärte der Oberfläche, wobei Karbonatisierung nicht jede alte Platte gleichmäßig fester macht.
- Trockener, abrasiver Bohrmehl erhöht die thermische Last. Ein völlig trockenes Loch, das sich schlecht entleert, lässt den Kopf eigenen Staub zermahlen statt frisches Material anzugreifen - Wärme und Abrieb steigen gemeinsam.
- Alte Bauwerke bergen Überraschungen. Dichte Stellen, altes Reparaturmörtel, größerer Zuschlag und Bewehrung können die Last auf eine Schneide abrupt verändern. Bewehrung muss vor gezieltem Schneiden geortet und statisch freigegeben werden.
Alter allein ist nicht die entscheidende Variable. Alter, gerissener, frost-tau-geschädigter oder schlecht ausgehärteter Beton kann weicher sein. Ein seriöser Vergleich muss Druckfestigkeit, Zuschlag, Bewehrung, Feuchte, Bohrdurchmesser, Schlagenergie und Bohrtiefe konstant halten.
Warum ein Bohrer in den ersten Löchern versagt
| Beobachtetes Fehlerbild | Wahrscheinliche Prozess- oder Anwendungsursachen | Was zu prüfen ist |
|---|---|---|
| Kleiner Kantenausbruch / Absplittern | Hartmetall zu spröde für die Schlagbelastung, unzureichende Abstützung hinter der Schneide, Schleifschaden, einseitige Überlastung durch Rundlauf, harter Zuschlag oder Bewehrungskontakt | Hartmetallsorte und -volumen, Schneidengeometrie, Symmetrie, Rundlauf, Untergrund und Schlagenergie |
| Ganzer Einsatz oder Kopf löst sich | Verschmutzte Fügefläche, falscher Lötspalt, unzureichende Lotdeckung, Überhitzung oder schwache Schweiß-/Fügegeometrie | Bruchfläche, Lotdeckung, Fügevorbereitung, Prozesstemperatur/-parameter und Schertest |
| Bohrer schlägt und bohrt übergroß | Exzentrischer Kopf, Geradheitsfehler am Körper, mangelhafte Korrektur nach der Wärmebehandlung, Fluchtungsfehler zwischen Schaft und Kopf | Spitzensymmetrie und gemessener Rundlauf nach dem Richten |
| Schaft- oder Körperbruch | Werkstoff-/Wärmebehandlungsfehler, spröde Nutwurzel, übermäßiges Biegen, verstopfter Bohrmehlabtransport oder falsches Maschinen-Setup | Werkstoffzertifikat, Härteprofil, Schaftgeometrie, Nutfreiraum und Bruchort |
Deshalb ist Richten für sich genommen keine Ursache für Hartmetallabsplitterung. Richten ist ein normaler Vorgang nach der Wärmebehandlung. Die Abnahmefrage ist der gemessene Rundlauf und dessen Wiederholbarkeit - nicht, ob die Korrekturkraft von einem manuellen Verfahren, einer Presse oder Rollen stammt. Ein grobes manuelles Verfahren kann die Streuung erhöhen; es schafft aber keinen direkten technischen Zusammenhang mit einem abgelösten Hartmetallkopf.
Wie der niedrigste Preis den Ruf erzeugte
Die chinesische Fabrik ist nur eine Hälfte des Systems. Über Jahrzehnte haben viele europäische und nordamerikanische Bestellungen nur nach niedrigstem Preis und wettbewerbsfähigem Preis gefragt, ohne Hartmetallvolumen, Fügeverfahren, Rundlauf, Wärmebehandlung oder Anwendung verbindlich festzuschreiben. Eine Fabrik, die Material, Prüfung und Prozesszeit einspart, gewinnt den Auftrag. Wiederholte Bestellungen halten dieses Produktionsmodell am Leben.
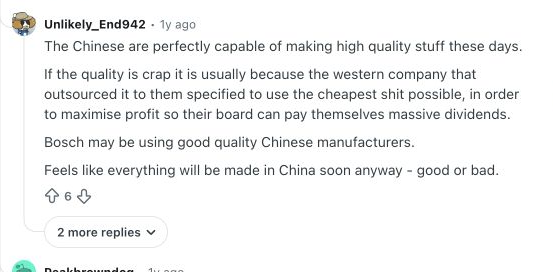
Das Ergebnis ist eine sich selbst verstärkende Schleife: Der Käufer belohnt den niedrigsten Stückpreis; die Massenware-Fabrik überlebt, indem sie genau diese Qualitätsstufe fertigt; uneinheitliches Produkt erreicht den Markt; Anwender nennen es chinesischen Ausschuss; und der leistungsfähigen chinesischen Fabrik wird abverlangt, denselben Preis zu treffen, weil ihr besseres Produkt noch kein Vertrauen erworben hat.
Warum Standzeit in einer Box zum Glücksspiel wird
Die Standzeit innerhalb derselben Box kann sich wie eine Lotterie anfühlen, wenn ein Lieferant Durchschnittswerte statt Verteilungen kontrolliert. Die ersten Stücke können bestehen, während bei Hartmetallposition, Lotdeckung, Ofentemperatur, Körperhärte und Geradheit weiter Streuung besteht. Unterschiedliche Produktionsschichten oder zugekaufte Rohlinge können sich von Karton zu Karton unterschiedlich verhalten; ein instabiler Prozess kann sogar Teile aus derselben Charge bei sehr unterschiedlichen Lochzahlen versagen lassen.
Das schadet mehr als ein einfaches Billigprodukt. Ein klar spezifizierter DIY-Bohrer kann für zehn Löcher im Jahr in weichem Ziegel durchaus sinnvoll sein. Ein als professionell etikettiertes Produkt, das von Stück zu Stück wechselt, zerstört dagegen den Ruf des Händlers, sein Garantiebudget und den Folgeauftrag.
Wie Zhonghuan das Vorurteil durchbrechen will
Wir definieren das Schneidsystem: Hartmetallabmessungen und Kopfgeometrie, passende Verbindung, Körper- und Schaftanforderungen sowie den Bohrmehlweg. Gelötete Einsätze und durch Widerstandsreibschweißen verbundene Vollhartmetallköpfe sind unterschiedliche Konstruktionen für unterschiedliche Aufgaben. Diese Unterschiede werden vor der Bestellung sichtbar.
Für Importeure zählt ein Sortiment, das sich zuverlässig verkaufen und nachbestellen lässt. Senden Sie Vergleichsmuster, Untergrund, Maschine und Größenmix. Wir schlagen die passende Zhonghuan-Konstruktion und einen Mustervergleich für Bohrungen, Verschleiß und Konstanz vor. Die Freigabepunkte für den Folgeauftrag werden gleich mit definiert.
| Übliche Massenware-Praxis | Zhonghuans spezifikationsgeführte Antwort |
|---|---|
| Angebot allein nach Foto und Länge | Schaft, Durchmesser, Arbeits-/Gesamtlänge, Kopfkonstruktion, Hartmetall, Körperstahl und Zielsubstrat festschreiben |
| Ein Goldmuster freigeben | Dieselben messbaren Abnahmekriterien für Muster und Serie definieren: Geometrie, Symmetrie und Rundlauf |
| Jeden Bruch pauschal als schlechtes Hartmetall bezeichnen | Nach Bruchort diagnostizieren: Schneide, Fügestelle, Körper, Schaft oder Anwendung |
| Niedrigster Stückpreis gewinnt | Kosten je akzeptiertem Loch, Konstanz, Reklamationen und Kanalpositionierung vergleichen |
Das RFQ, das Qualität von Herkunft trennt
- Anwendung nennen: Ziegel, normaler Beton, harter Zuschlag, Stahlbeton, Ankerlöcher oder Naturstein.
- SDS-Plus oder SDS-Max festlegen, jeden Durchmesser, Arbeitslänge und Gesamtlänge.
- Zweischneider, Vierschneider/Kreuz, Mehrschneider oder Vollhartmetallkopf-Konstruktion verbindlich festschreiben.
- Hartmetallsorte/-volumen sowie Körperstahl- und Wärmebehandlungsanforderungen passend zum Durchmesser definieren.
- Das Fügeverfahren benennen und den für die Fügestelle geforderten Nachweis festlegen.
- Abnahme für Schneiddurchmesser, Schneidenhöhe, Symmetrie und Rundlauf festsetzen.
- Musteruntergrund, Hammer, Bohrtiefe, Lochzahl und Fehlerkriterien definieren.
- Prüfaufzeichnungen aus der Serienfertigung für die vereinbarten messbaren Merkmale verlangen.
Wenn zwei Lieferanten dieses RFQ nicht auf demselben Niveau beantworten können, bieten sie nicht denselben SDS-Bohrer an. Herkunftsbezeichnungen sind bequem. Ein festgeschriebenes, messbares Produkt ist anspruchsvoller - und weit nützlicher.


