
Qué es una bujarda
Una bujarda (también llamada broca bujarda, herramienta bushing o acero para bujardar) es un accesorio de rotomartillo con una cara de golpeo plana poblada de varios pines o dientes endurecidos dispuestos en cuadrícula. A diferencia de un cincel, que trabaja con un filo agudo, la bujarda trabaja con golpes romos repetidos que fracturan la superficie del concreto o de la piedra con un patrón controlado y uniforme.
El accesorio existe en dos medidas de vástago SDS (SDS-Plus, vástago de 10 mm, para rotomartillos compactos, y SDS-Max, vástago de 18 mm, que Hilti también rotula como TE-Y, para martillos y rompedores pesados de clase demolición) y en dos niveles de material: pines de carburo de tungsteno para el trabajo profesional crítico por desgaste y dientes de acero aleado endurecido para canales de uso general sensibles al precio.
Las bujardas no son artículos minoristas de gran volumen. Son un accesorio especializado que compran contratistas de preparación de superficies, cuadrillas de concreto lanzado, subcontratistas de puentes y túneles, acabadores de concreto decorativo y equipos de restauración arquitectónica. La categoría es pequeña en unidades, pero tiene una estratificación de precios inusual: los SKU de pines de carburo de Hilti se venden al menudeo a múltiplos de los equivalentes de acero endurecido de Bosch, Diablo y Milwaukee, aunque la diferencia de ingeniería es menor de lo que sugiere la brecha de precio.
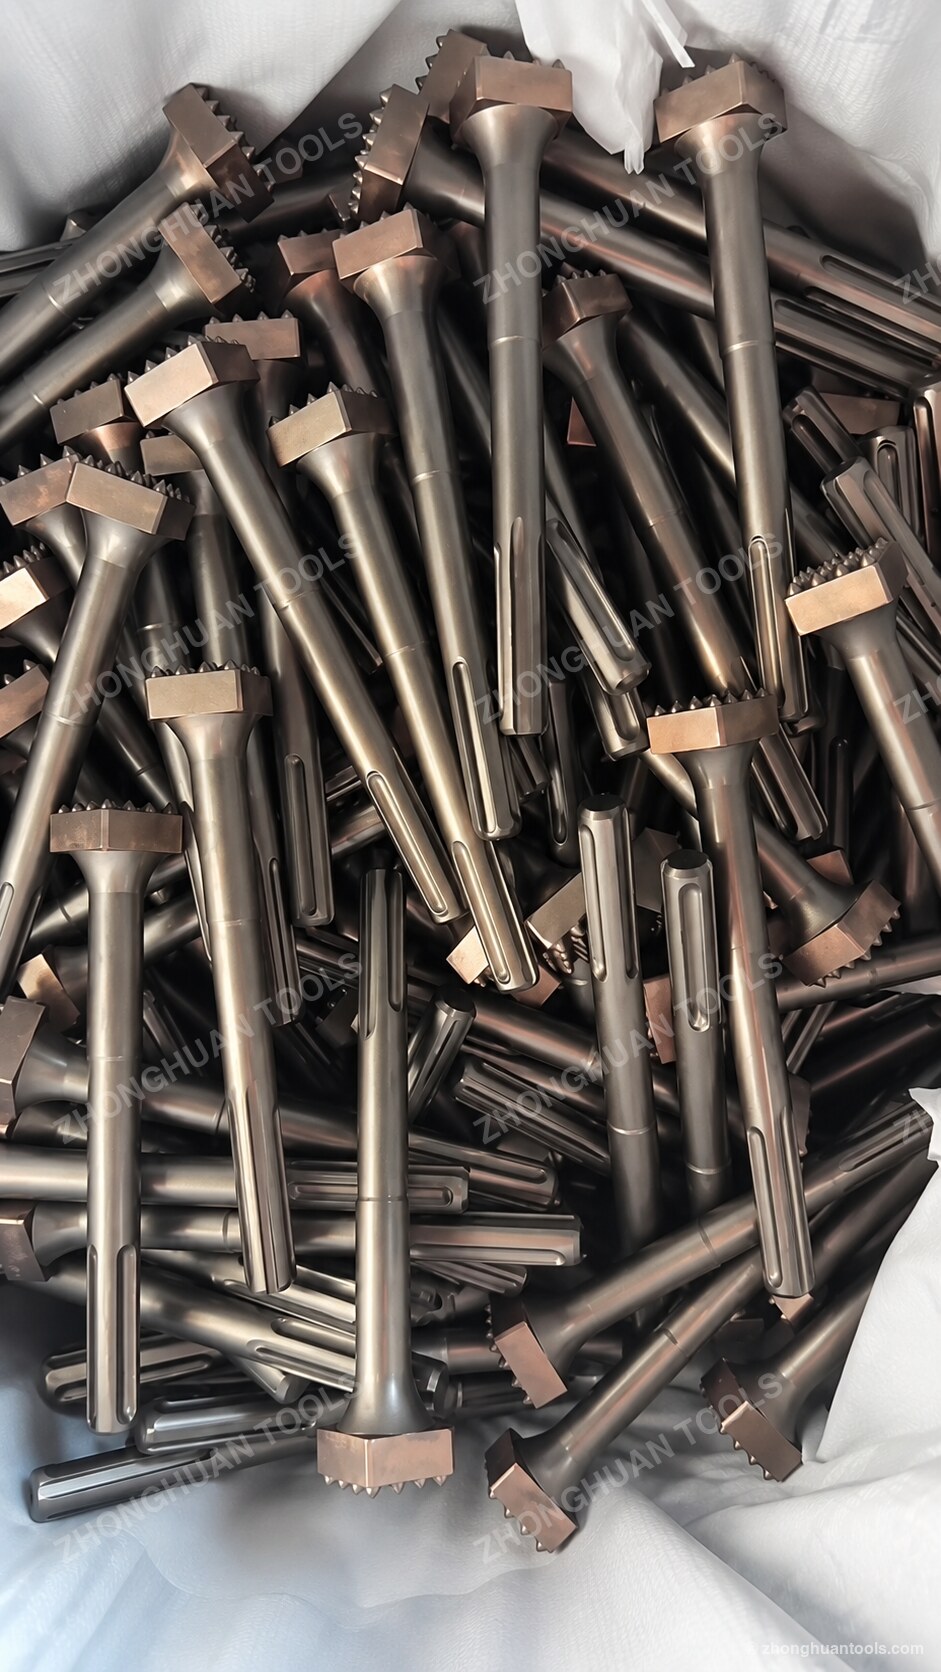
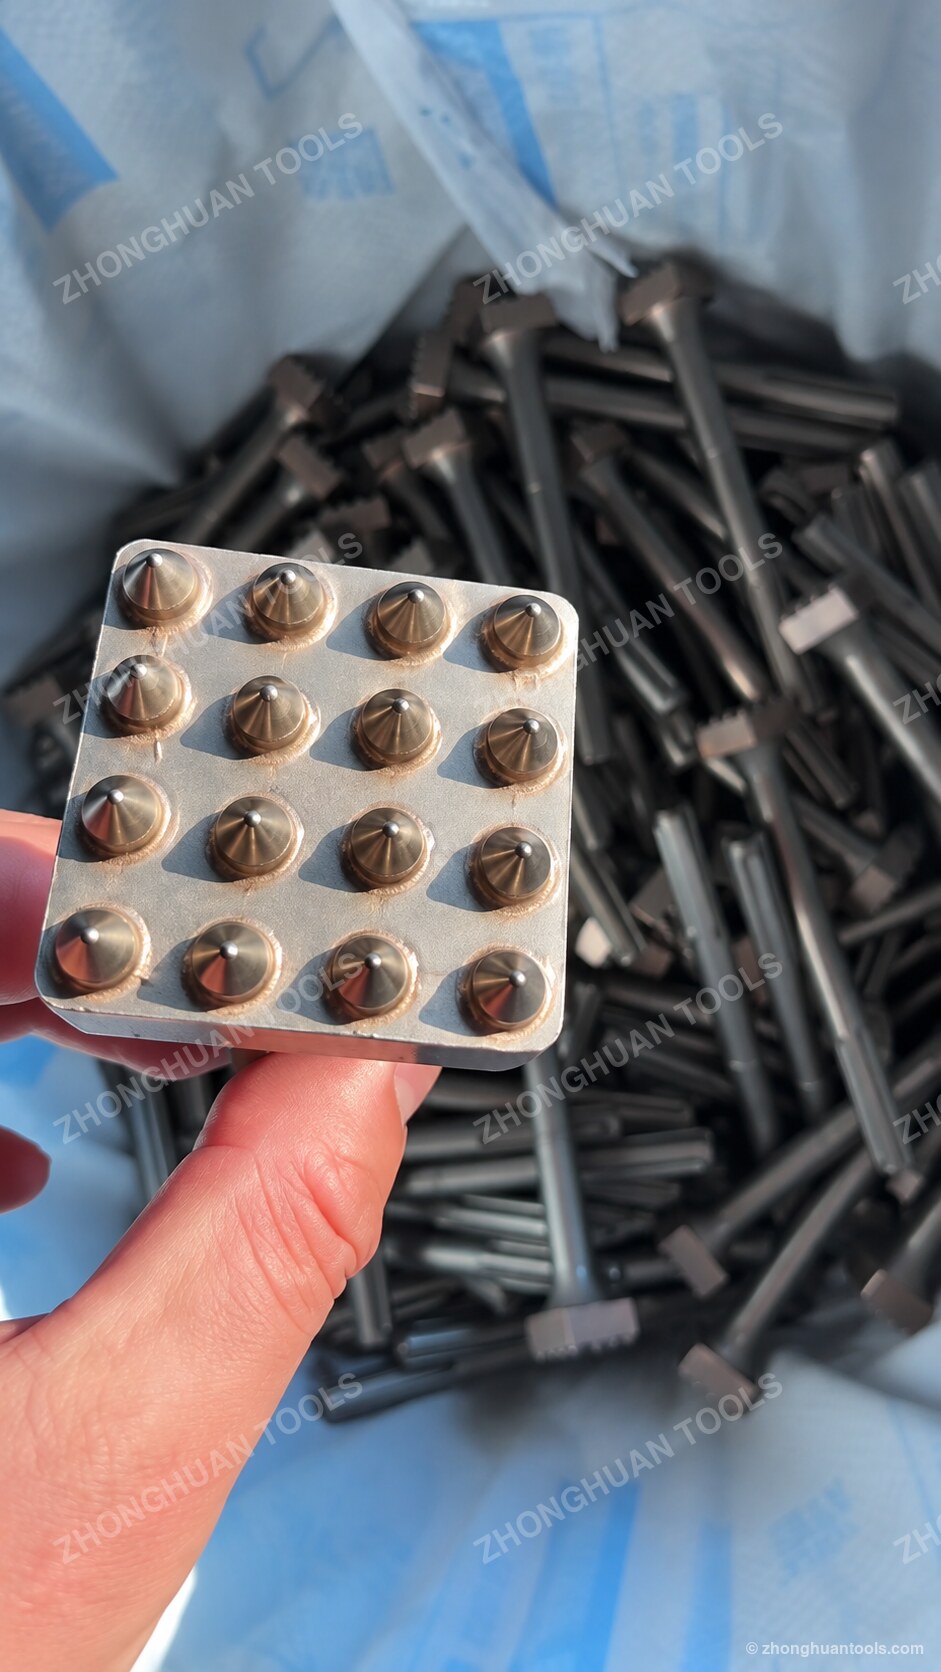
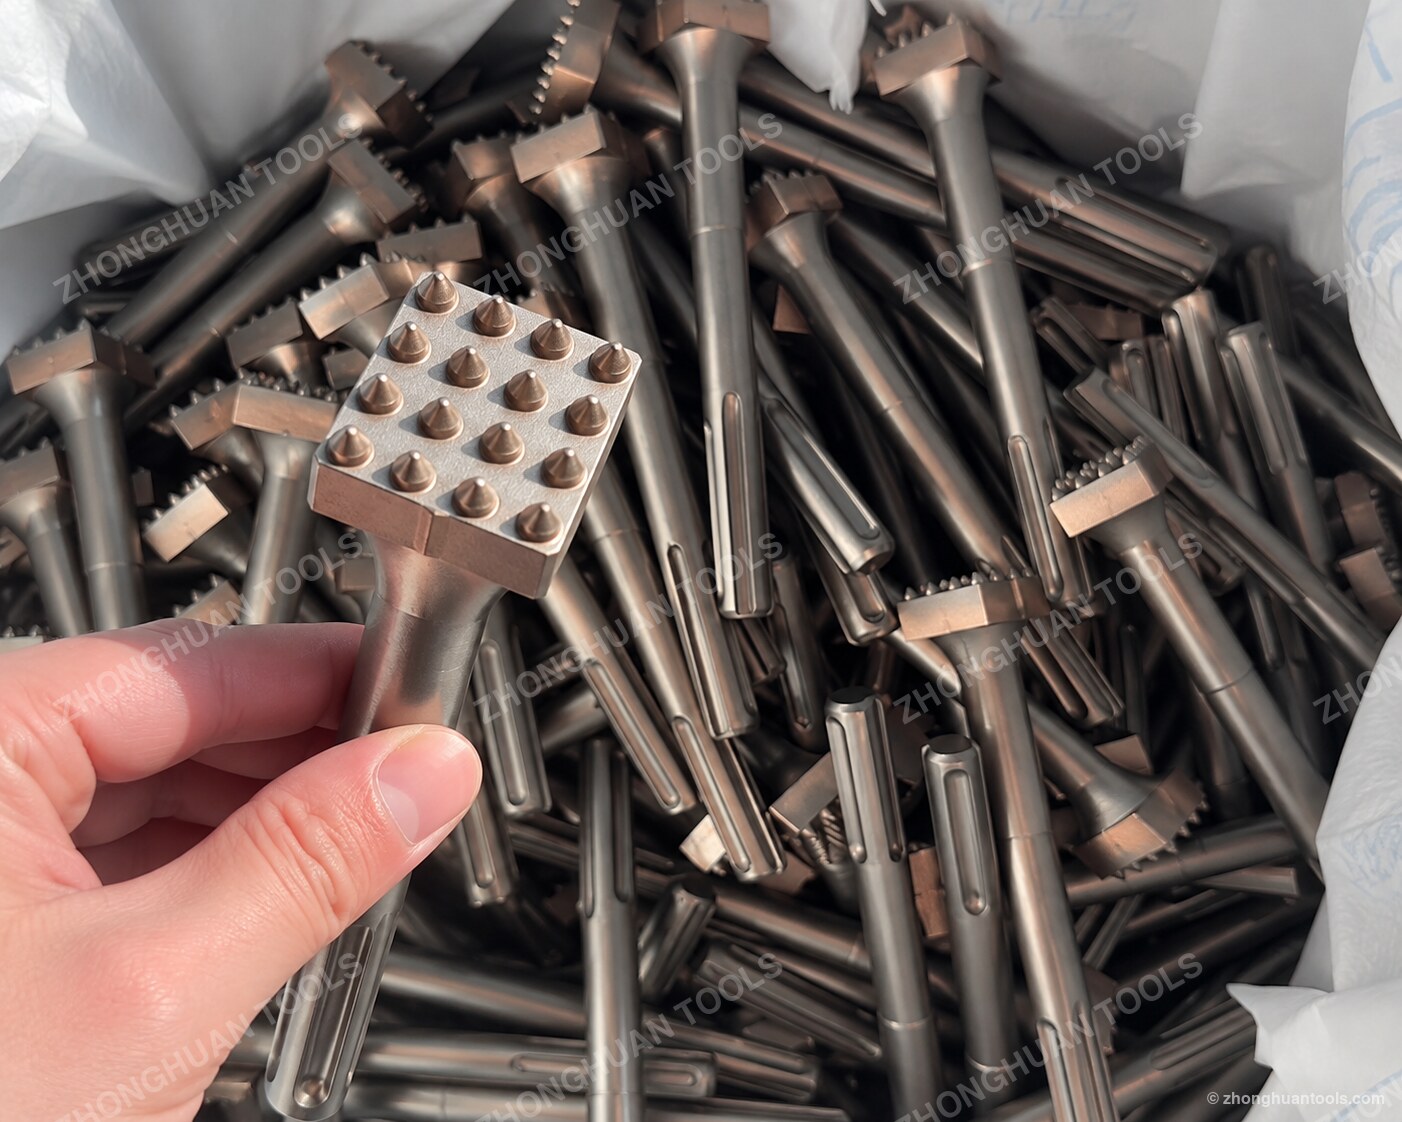
Nuestras bujardas SDS-Max: fotos de producción en lote
Nuestras fotos de lotes de producción muestran herramientas de bujarda terminadas, detalles de las cabezas y vástagos SDS-Max. Use estas vistas junto con el plano confirmado y la especificación del pedido al revisar su programa OEM.
Los cuatro trabajos que hacen las bujardas
A pesar de la variedad de marcas y de patrones de herramienta, toda bujarda hace uno o más de estos cuatro trabajos:
1. Rugosidad superficial para la adherencia de recubrimientos. El concreto liso es un mal sustrato para pintura, epoxi, poliuretano, membrana impermeabilizante, adhesivo para azulejo, yeso o revoque. Rugosificar mecánicamente la superficie con una bujarda crea el perfil de textura (CSP-3 a CSP-6 en la escala ICRI) que los recubrimientos requieren para adherirse. Es el uso de mayor volumen de las bujardas.
2. Preparación del sustrato para concreto lanzado. En revestimientos de túneles, estabilización de taludes, construcción de piscinas y zonas de collar de pernos de roca, el concreto lanzado fresco debe adherirse a un sustrato preexistente de concreto o de roca. Una bujarda rugosifica el sustrato justo antes de la pasada de concreto lanzado para asegurar la adherencia. Es donde más a menudo se especifica el nivel de pines de carburo (clase Hilti TE-Y BT): el trabajo sostenido en túneles consume rápido los accesorios.
3. Texturizado antideslizante. Pasarelas, rampas, andenes de piscina, pendientes de estacionamientos, muelles de carga y peldaños de escaleras necesitan una textura superficial controlada para la seguridad de los peatones. Una bujarda produce un patrón antideslizante más durable que el grabado con ácido, el arenado o los recubrimientos antideslizantes aplicados, porque la textura es parte del propio concreto y no una capa removible.
4. Remoción de concreto sobrante y acabado exterior. El concreto arquitectónico a veces requiere un aspecto texturizado «labrado a bruto»; las bujardas producen ese acabado con rapidez y uniformidad. También se usan para rebajar pequeñas irregularidades superficiales, marcas de cimbra y concreto sobrante poco profundo en un colado terminado.
Elija la construcción según el trabajo
Elija por el material de la cara de golpeo y la construcción de la cabeza, y luego confirme las dimensiones y el ajuste a la máquina.
| Construcción | Enfoque de selección | Confirmar antes de pedir |
|---|---|---|
| Cabeza de pines de carburo | Preparación de superficies de concreto o piedra con mucho desgaste | Disposición de los pines, tamaño de la cabeza y retención de los pines |
| Dientes de acero endurecido | Rugosificado y texturizado general de concreto | Geometría de los dientes, tratamiento térmico y criterios de desgaste |
| Sistema de cabeza reemplazable | Programas que requieren reemplazo de la cabeza | Unión entre cabeza y vástago y compatibilidad de las cabezas de repuesto |
Pines de carburo frente a dientes de acero endurecido
La mayor decisión de ingeniería de esta categoría es el material de la cara de golpeo. Los pines de carburo de tungsteno y los dientes de acero aleado endurecido producen texturas superficiales visualmente parecidas en una herramienta nueva, pero sus curvas de vida útil divergen con fuerza.
Pines de carburo de tungsteno. Cilindros de carburo de tungsteno prensados y sinterizados, unidos con soldadura fuerte o fijados mecánicamente en alojamientos de precisión de la cabeza de acero. El carburo es varias veces más duro que el acero de herramienta más duro, así que los pines conservan su forma y su patrón de textura durante muchos más ciclos de impacto antes de redondearse. Las bujardas SDS-Max de pines de carburo (Hilti TE-Y BT, las cabezas Hilti TE-Y/S BH y nuestra variante de pines de carburo) usan esta construcción. El sobreprecio es real (el carburo es más caro que el acero y requiere un sinterizado de precisión), pero en cuentas de uso sostenido (concreto lanzado en túneles, programas de tableros de puentes, preparación repetitiva de pisos industriales) la mayor vida útil recupera el costo inicial.
Dientes de acero aleado endurecido. Dientes forjados o maquinados en una sola pieza con la cabeza, tratados térmicamente hasta una dureza alta (normalmente HRC 55–60). Menor costo inicial, menor peso y más fácil de fabricar a los precios del menudeo. El compromiso es un desgaste más rápido: los dientes de acero endurecido se redondean de forma medible tras un uso prolongado y el patrón de textura se degrada con los dientes. La Bosch HS1909, la Diablo SDS-Max y la Milwaukee 48-62-4063 usan esta construcción (Milwaukee añade una punta de carburo pero no es de pines totalmente de carburo). La mayoría de los programas de marca propia de distribuidores adoptan por defecto este nivel porque cumple los precios que esperan los canales minorista y de contratistas.
La respuesta correcta para las gamas de distribuidor suele ser ambas. Un programa de marca propia de dos niveles (el SKU de pines de carburo como línea profesional y el SKU de acero endurecido como línea de valor) da al distribuidor un anaquel completo y permite que el contratista elija según la intensidad del trabajo. Suministramos ambos en volúmenes OEM desde la misma fábrica, con marca y empaque coherentes en los dos niveles.
Guía de selección del patrón de pines y dientes
El número y la disposición de los pines o dientes de la cabeza determinan el perfil de textura y la velocidad de remoción de material. Convenciones de la industria:
| Patrón | Perfil de textura | Ideal para |
|---|---|---|
| 4×4 (16 pines) | Grueso, ~2–4 mm de profundidad | Preparación enérgica para concreto lanzado, anclaje estructural, adherencia de recubrimientos pesados |
| 16 dientes (Bosch HS1909) | Grueso, ~1.5–3 mm de profundidad | Rugosificado general de concreto, rampas antideslizantes, preparación de pisos |
| 25 dientes (Bosch HS1909-12) | Medio, ~1–2 mm de profundidad | Trabajos de mayor área donde se necesita una textura más fina y uniforme |
| 9 puntas / 16 puntas | Grueso, patrón de puntas | Sustrato de concreto lanzado en túneles, preparación del collar de pernos de roca |
| 30 dientes / 45 dientes | Fino, ~0.5–1.5 mm de profundidad | Acabado arquitectónico decorativo, agregado expuesto, envejecido de piedra |
Regla práctica: menos pines o dientes más grandes producen texturas más profundas y enérgicas y remueven el material más rápido; elíjalos para trabajo estructural y de concreto lanzado. Más pines o dientes más pequeños producen texturas más finas y uniformes con una remoción más lenta; elíjalos para acabados decorativos, arquitectónicos y estéticos.
Sistemas de cabeza preensamblada frente a cabezas intercambiables
La construcción física de la bujarda se divide en dos categorías.
Preensamblada, de una sola pieza (vástago y cabeza fijos). La construcción estándar. La Hilti TE-Y BT 4×4, la Bosch HS1909 / HS1909-12, la Diablo SDS-Max y la Milwaukee 48-62-4063 son todas herramientas de una sola pieza: la cabeza texturizada está unida de forma permanente al vástago SDS-Max como una sola unidad. Es también nuestra oferta estándar. Ventajas: una trayectoria de carga más rígida sin unión que se afloje, una estructura de SKU minorista más simple, un precio menor y un control de calidad más fácil de la soldadura entre cabeza y cuerpo. La mayoría de los canales de distribución abastece bujardas de una sola pieza porque encajan con los patrones de compra minoristas y de contratistas.
Cabeza intercambiable (cabezas texturizadas separadas y vástago reutilizable). La variante menos común, ejemplificada por la familia de producto Hilti TE-Y/S BH: cabezas de bujarda separadas que se enroscan en un vástago reutilizable TE-S o TE-Y, de modo que un vástago puede accionar varios patrones y tamaños de cabeza. Ventajas: menor costo por trabajo cuando los contratistas necesitan varios patrones, menos peso que cargar y un vástago que puede durar más que muchas cabezas. Contrapartidas: una unión roscada en la interfaz entre cabeza y vástago añade complejidad y un posible punto de falla, el precio por herramienta es mayor (compra separada de cabeza y vástago) y el empaque y la estructura de SKU son más complejos.
Nuestra construcción por defecto es la de una sola pieza porque coincide con la preferencia dominante del mercado y con la estructura dominante del canal de distribución. El sistema de cabeza intercambiable es técnicamente sencillo de producir para nuestra fábrica (el reto de ingeniería no es significativo), pero la economía del MOQ, el diseño del empaque y el posicionamiento del canal deben discutirse desde el principio. Si su cuenta vende sobre todo a contratistas profesionales que valorarían varios patrones de cabeza en un vástago, podemos cotizar ambos sistemas.
Temple por inducción y resistencia al hongueo
Las bujardas trabajan en un entorno castigador. Un rompedor de clase demolición entrega miles de impactos por minuto, y la bujarda absorbe cada uno de esos golpes a través de su cuerpo. Dos modos de falla dominan la categoría:
Hongueo. El impacto axial repetido deforma hacia fuera el extremo de golpeo del cuerpo de acero con forma de hongo. Una herramienta con hongueo se atasca en el portaherramientas del rompedor, transfiere la energía con menos eficiencia y es peligrosa de retirar. Es el modo de falla que Hilti señala específicamente en la línea TE-Y BT («resistencia al hongueo») y que aborda mediante temple por inducción.
Flexión. Las bujardas largas (largos SDS-Max de 235 mm y 320 mm) son propensas a doblarse si se usan en ángulo respecto de la superficie o con presión despareja. Un eje doblado causa vibración, textura despareja y, con el tiempo, rotura en la transición entre cabeza y vástago.
El temple por inducción es un proceso de tratamiento térmico localizado: la inducción electromagnética de alta frecuencia calienta la capa superficial del acero hasta la temperatura de austenización y luego la pieza se templa. El resultado es una capa endurecida (normalmente de 2–5 mm de profundidad) sobre un núcleo más tenaz. La capa endurecida resiste la deformación bajo impacto (contra el hongueo y la flexión), mientras que el núcleo dúctil absorbe el choque sin fracturarse. Es la misma técnica que Hilti especifica en la TE-Y BT y ha sido el estándar de la industria durante décadas en los cinceles y las bujardas SDS-Max.
Todas nuestras bujardas SDS-Max llevan temple por inducción en el cuerpo como estándar. Los compradores que comparen ofertas OEM de marca propia deben confirmar que esto está incluido: algunos proveedores chinos de menor costo omiten el temple por inducción para ahorrar, y entonces la herramienta se hongea en una fracción de su vida prevista.
SDS-Plus frente a SDS-Max: cuándo usar cada una
Hay bujardas en ambas medidas de vástago, y la elección la dicta el rotomartillo que posee el contratista y la escala del trabajo.
Bujardas SDS-Plus (vástago de 10 mm, cabeza de Ø30–50 mm, largo de 180–250 mm) para rotomartillos compactos de la clase de 1.5–3.5 kg. Son herramientas residenciales y comerciales pequeñas, usadas para trabajo de detalle, parches de reparación pequeños, preparación de sustratos en baños y cocinas, peldaños individuales y trabajo antideslizante limitado. La productividad es de 2–5 m²/hora. La mayoría de las ventas minoristas de bujardas son SDS-Plus.
Bujardas SDS-Max (vástago de 18 mm, cabeza de Ø50–80 mm, largo de 235–350 mm) para rotomartillos pesados y rompedores de demolición de la clase de 5–12 kg. Son herramientas comerciales e industriales usadas para preparar pisos antes de recubrirlos, trabajo antideslizante en estacionamientos, preparación de tableros de puentes, preparación para concreto lanzado en túneles y acabados arquitectónicos de gran área. La productividad es de 5–15 m²/hora. La mayoría de las ventas a contratistas profesionales y al canal de túneles son SDS-Max.
Las herramientas SDS-Plus y SDS-Max no son intercambiables. Los diámetros de vástago son distintos (10 mm frente a 18 mm) y los mecanismos del portaherramientas son completamente distintos. Un comprador que planee una gama de marca propia debe prever tener en existencia ambas medidas: la mayoría de los canales de distribución necesita las dos.
Nota de abastecimiento OEM para distribuidores
Para distribuidores y marcas de herramientas de marca propia que evalúan el suministro OEM chino de bujardas:
El nivel de dientes de acero endurecido está ampliamente disponible en varios fabricantes chinos. Los factores diferenciadores son el temple por inducción del cuerpo (a menudo omitido por proveedores de menor costo, lo que provoca un hongueo temprano), la consistencia de dureza del tratamiento térmico de los dientes (base de HRC 55–60) y la consistencia dimensional con los tamaños de cabeza estándar de la industria de 1-3/4 pulg o 40 mm. Verifique estos puntos antes de comprometerse con un programa.
El nivel de pines de carburo tiene una base de suministro china mucho más estrecha. Producir la variante de pines de carburo requiere tres cosas de las que carecen muchas fábricas: suministro de pines de carburo de tungsteno sinterizados con precisión y de un grado consistente, el herramental y el proceso para unir con soldadura fuerte o fijar mecánicamente el carburo en alojamientos de precisión de la cabeza y la infraestructura de control de calidad para verificar la retención de los pines bajo impacto sostenido. Zhonghuan es uno de los fabricantes que suministra el nivel de pines de carburo en volúmenes OEM, diseñado para igualar las referencias dimensionales y de desempeño de la Hilti TE-Y BT 4×4 y de líneas internacionales equivalentes.
Los sistemas de cabeza intercambiable (análogos de la Hilti TE-Y/S BH) están disponibles a petición. Las barreras técnicas son bajas; las barreras económicas (MOQ, herramental de empaque, posicionamiento de canal) son la conversación real. Si su cuenta se beneficiaría de ofrecer un programa de cabeza intercambiable junto con uno de una sola pieza, podemos cotizar ambos a la vez.
Programas de suministro relacionados
Si abastece herramientas de preparación de superficies de concreto en volúmenes de distribución, estos programas cubren las preguntas de compra que suelen venir después.
- Gama de bujardas Zhonghuan — especificaciones completas de bujardas SDS-Plus y SDS-Max, opciones de nivel de pines de carburo y de dientes de acero endurecido, selección del patrón de pines y dientes y consulta OEM.
- Fabricante de cinceles de demolición | OEM SDS, hexagonales y para martillos rompedores — programa completo de accesorios de demolición para distribuidores: cinceles de punta, planos, anchos, de desbaste y bujardas en SDS-Plus y SDS-Max, con empaque de marca propia.
- Brocas para pernos de roca y sostenimiento | Zhonghuan — bujardas para la preparación del sustrato de concreto lanzado alrededor de los collares de los pernos, junto con las brocas y los cinceles SDS-Max del programa completo de accesorios para minería y túneles.


