

Quién fabrica realmente las bujardas: el panorama global
Las bujardas y las brocas bujarda (bushing bits) — el mismo accesorio que los catálogos de Bosch, DeWalt, Milwaukee y Makita listan como «bushing tool» y que a veces se escribe «bushing hammer bit» — se suministran por dos canales: las marcas premium de herramientas eléctricas y de herramientas diamantadas — Hilti, Bosch, Makita, DeWalt, Milwaukee, Tyrolit —, cuyas líneas SDS-Max y de vástago para rompedores marcan la referencia en metalurgia de los pines, forja del cuerpo y tratamiento térmico de la cara de impacto, y los fabricantes OEM de venta directa de fábrica, que producen la misma herramienta en las cuatro familias de vástago para programas de marca propia.
Esta guía cubre las referencias premium, la ruta OEM directa de fábrica — incluido el lugar que ocupa Zhonghuan — y los criterios de número de pines, carburo y soldadura fuerte que deciden cómo rinde una bujarda en el concreto.
Panorama del suministro de bujardas
Las bujardas (también llamadas bushing bits, cortadores tipo piña o brocas de cabeza de pines) son accesorios de percusión que se usan para dar aspereza al concreto, texturizar superficies antiderrapantes, acabar piedra y preparar superficies antes de una sobrecapa. A pesar de la variedad de nombres, la herramienta es sencilla: un cuerpo de acero con una matriz de pines de carburo de tungsteno en la cara de impacto, accionado por un rotomartillo SDS Max, un rompedor de vástago hexagonal, cuadrado o redondo, o un martillo neumático.
Detrás de esa descripción sencilla hay una compra compleja. El número de pines determina el grado de textura (típicamente 16 / 20 / 25 / 30 / 45), el tipo de vástago debe corresponder a la plataforma del rompedor (SDS Max, hexagonal, cuadrado, redondo) y el método de fijación de los pines de carburo determina la vida útil. China es la base de suministro OEM dominante de bujardas, con fábricas especializadas (dedicadas solo a herramientas bujarda) y fábricas de línea completa SDS que atienden el mercado global. Esta guía es una lista corta práctica — no un ranking fijo — para distribuidores, contratistas y compradores OEM que arman programas de bujardas.
Cómo se ve realmente la calidad en una bujarda
Cuatro decisiones de producción separan una bujarda de calidad de un producto económico. Ninguna es visible a primera vista:
| Variable | Buena práctica | Atajo común | Síntoma en obra |
|---|---|---|---|
| Fijación de los pines de carburo | Soldadura fuerte por inducción | Ajuste mecánico a presión | Los pines se aflojan y se caen en menos de 200 golpes |
| Acero del cuerpo | Forjado en 40Cr o 42CrMo con cara de impacto templada por inducción | Acero al carbono genérico, sin temple | La cara de impacto se deforma y los pines pierden alineación |
| Tolerancia del vástago | Ajuste SDS-Max verificado contra el plano de vástago aprobado y el calibre | Forjado pero sin rectificar, ±0.2 mm | Holgura en el portabrocas, pérdida de energía y desgaste prematuro de los rodamientos del martillo |
| Cobertura de números de pines | 16 / 20 / 25 / 30 / 45 disponibles en cada tipo de vástago | Solo se tiene en existencia la SDS Max de 16 pines | El distribuidor no puede atender los canales de acabado de piedra ni de antiderrapante |
El modo de falla más común en las bujardas económicas es la pérdida de pines de carburo. Las fábricas baratas montan los pines de carburo a presión en el cuerpo de acero, sin soldadura fuerte por inducción. Con el impacto repetido, la unión a presión se afloja, el pin se sale y la herramienta falla. Una fábrica con soldadura fuerte por inducción bien hecha produce bujardas que conservan todos los pines durante toda su vida útil normal.
Pregunte a cualquier proveedor: «¿Cómo se fijan los pines de carburo al cuerpo? ¿Puede mostrarme un informe de ensayo destructivo en el que el carburo se fracture antes de que falle la unión soldada?» Las fábricas de construcción soldada responden de inmediato. Las de ajuste a presión dan respuestas vagas sobre la «resistencia al impacto».
Marcas premium globales: las referencias de especificación
Estos son los programas con los que los compradores comparan la metalurgia de los pines, la forja del cuerpo y el empaque:
- Hilti TE-Y BT / TE-Y BH (Liechtenstein): línea premium de bujardas de una marca de construcción: vástago SDS Max, bujarda con varilla de accionamiento premontada y temple por inducción para resistir el impacto. Referencia estándar del nivel de venta premium; la especifican contratistas profesionales de primer nivel en proyectos de infraestructura y arquitectónicos.
- Bosch HS1909 / serie HSM (Alemania): líder global de volumen en venta minorista de bujardas SDS Max. Construcción de una sola pieza, con tratamiento térmico para prolongar la vida útil. La referencia ancla de los programas europeos de bujardas para venta profesional.
- Makita (Japón): ecosistema global de herramientas eléctricas con accesorios de bujarda para rotomartillos SDS Max y rompedores manuales de vástago hexagonal. Referencia de acabado con especificación japonesa y de ergonomía en el canal de contratistas. La bujarda de una pieza de 1-3/4" × 14-3/4" es un SKU de existencia habitual.
- DeWalt (Stanley Black & Decker, EE. UU.): accesorios de bujarda para el canal de construcción de EE. UU.: diseño SDS Max de doble acero y alto impacto para picado y demolición ligera. Referencia de los programas norteamericanos de empaque en blíster para venta minorista.
- Milwaukee (TTI, EE. UU.): canal profesional de demolición de EE. UU.: bujardas SDS Max de acero forjado. La de 16 puntas de 10-1/2" es un SKU típico de existencia para contratistas.
- Tyrolit (Austria): líder europeo en soluciones premium de abrasivos y de bujardas diamantadas para texturizar pisos y crear perfiles antiderrapantes. Referencia del nivel de concreto arquitectónico y decorativo.
- Diablo Tools (Freud Group, EE. UU.): bujardas SDS Max de alto impacto y con tratamiento térmico, diseñadas para soportar el esfuerzo de los rotomartillos de alta potencia. Nivel de venta minorista norteamericano.
La ruta OEM directa de fábrica: dónde encaja Zhonghuan
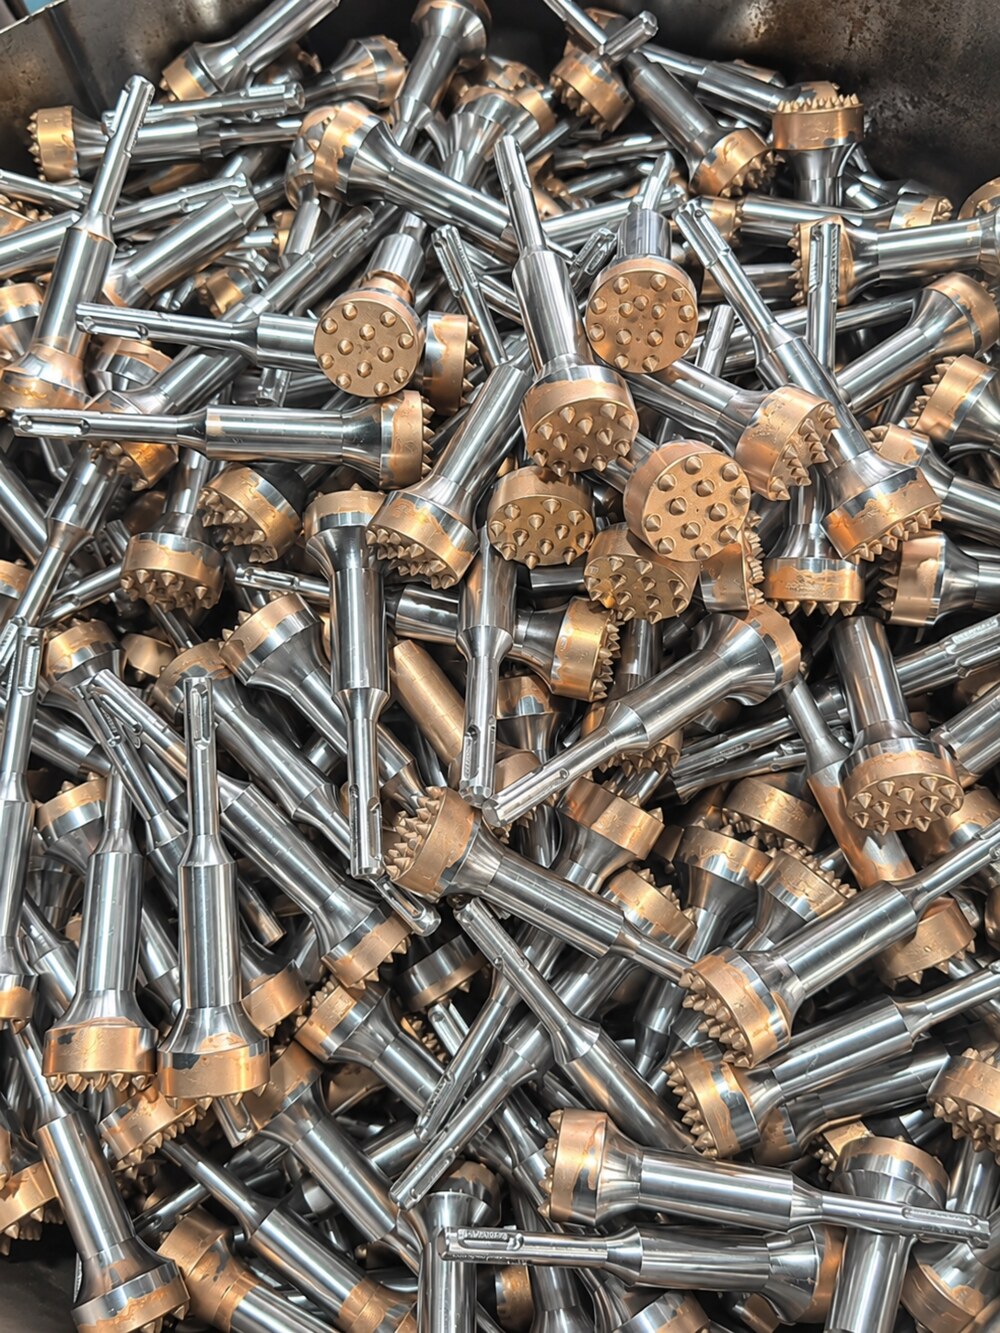
Zhonghuan Tools (Yueqing, Zhejiang — fundada en 2008, ISO 9001) es un fabricante OEM de venta directa de fábrica de bujardas en las cuatro familias de vástago — SDS-Max, hexagonal, cuadrado y redondo — con 16 / 20 / 25 / 30 / 45 pines, con opciones de pines de carburo macizos y huecos soldados por inducción sobre cuerpos forjados en 40Cr / 42CrMo con caras de impacto templadas por inducción. Como fábrica de línea completa de accesorios SDS (bujardas junto con cinceles, brocas SDS y brocas para mampostería), respalda programas de un solo proveedor que cubren toda la categoría de herramientas para concreto. Marca propia desde 2,000 piezas por SKU, con arte en inglés, alemán, francés, ruso y español.
La diferencia está en el canal, no en la metalurgia: sin sobreprecio de marca y con soporte de ingeniería OEM directo desde la línea de producción. El programa OEM de bujardas detalla los tipos de vástago, las configuraciones de pines, el MOQ y el muestreo.
Tabla comparativa rápida
| Marca | Origen | Posición | Dónde encaja Zhonghuan |
|---|---|---|---|
| Hilti TE-Y BT | Liechtenstein | Premium, especificada en infraestructura | Ruta OEM para distribuidores del canal de contratistas |
| Bosch HS1909 | Alemania | Líder global de volumen en venta minorista | Alternativa directa de fábrica a la venta minorista |
| Makita | Japón | Ecosistema profesional global | Alternativa de marca propia con especificación japonesa |
| Zhonghuan Tools | China (Zhejiang) | OEM directo de fábrica, cobertura completa de los 4 vástagos | — |
| DeWalt | EE. UU. (Stanley B&D) | Venta minorista de construcción en EE. UU. | Base OEM para empaque en blíster de venta minorista |
| Milwaukee | EE. UU. (TTI) | Canal de demolición de EE. UU. | OEM de uso pesado |
| Tyrolit | Austria | Arquitectónico / decorativo | Segmento OEM de acabado de piedra |
| Diablo Tools | EE. UU. (Freud Group) | Venta minorista de alto impacto | Alternativa OEM para el canal de EE. UU. |
Número de pines y resultado de textura
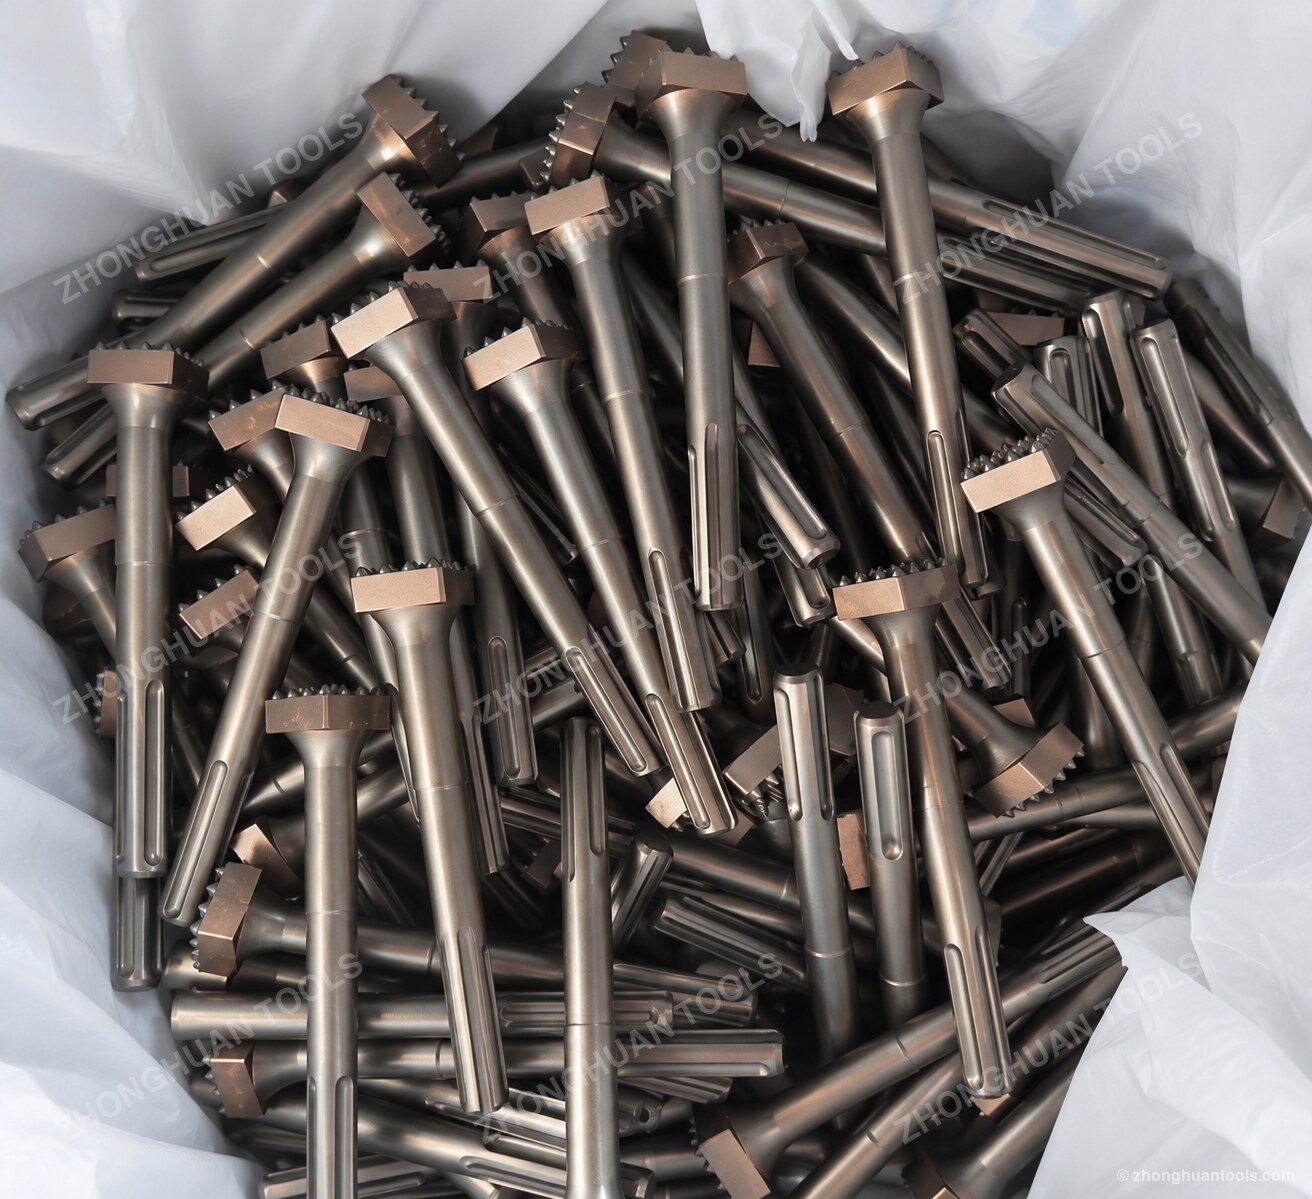
Después del tipo de vástago, el número de pines es la especificación más importante. Controla tanto la velocidad de remoción de material como la finura de la textura. Los distribuidores que surten bujardas a varios canales necesitan toda la gama de números de pines:
| Número de pines | Grado de textura | Uso principal | Rotación por canal |
|---|---|---|---|
| 16 pines | Gruesa | Aspereza del concreto, preparación de adherencia para concreto lanzado | Alta en el comercio de la construcción |
| 20 pines | Gruesa-media | Rugosidad estructural profunda, preparación de adherencia intensiva | Moderada, construcción e industria |
| 25 pines | Media | Preparación general de superficies, decorativo ligero, antiderrapante en pisos industriales | La más alta en general (SKU de mayor rotación) |
| 30 pines | Media-fina | Escaleras antiderrapantes, preparación para colocar azulejo, decorativo moderado | Moderada, contratistas y arquitectura |
| 45 pines | Fina | Piedra arquitectónica, concreto decorativo, rampas, andadores | Alta en el canal de acabado de piedra |
Distribución del inventario para distribuidores: en los canales mixtos de construcción y contratistas, la distribución típica es 25 pines 40 %, 16 pines 25 %, 20 pines 15 %, 30 pines 12 % y 45 pines 8 %. En los canales dedicados a acabado de piedra o arquitectura, incline la mezcla hacia 30 y 45 pines.
Lista de verificación para el comprador
- Revise el método de fijación de los pines: exija pines de carburo soldados por inducción. Si el proveedor no puede mostrar un informe de ensayo destructivo (el carburo se fractura antes de que falle la unión soldada), asuma una construcción de ajuste a presión.
- Verifique la tolerancia del vástago: compare las superficies rectificadas y las ranuras del vástago SDS-Max con el plano aprobado y el calibre de ajuste. Los vástagos solo forjados tienen holgura en el portabrocas y desperdician la energía del martillo.
- Confirme la disponibilidad de números de pines: pida muestras de toda la gama de 16 / 20 / 25 / 30 / 45 pines en el tipo de vástago que necesita. Los especialistas suelen manejar la gama completa; las fábricas de volumen quizá solo manejen 16 y 25 pines.
- Prueba de caída de la muestra: deje caer una bujarda de muestra desde 1 m sobre el concreto. Verifique que no haya pérdida de pines, falla de la unión soldada ni deformación del cuerpo. Repita de 5 a 10 veces para confirmar la consistencia.
- Prueba de campo bajo impacto: dé de 100 a 200 golpes sobre un sustrato de concreto representativo. Mida el desgaste de los pines (típicamente < 0.5 mm por cada 100 golpes en carburo macizo). Verifique que los pines no se aflojen ni se desplacen.
- Revise el desgaste del diámetro del vástago: tras la prueba de campo, vuelva a medir las dimensiones de las ranuras del vástago SDS Max. Un vástago bien templado muestra un desgaste mínimo.
- Fije el MOQ, el plazo de entrega y el empaque: el MOQ estándar de marca propia es de 2,000 piezas por SKU en la mayoría de las fábricas de calidad. El plazo de entrega es de 30 a 45 días para gamas de existencia y de 45 a 60 días para un arte nuevo.
Por qué importa el método de soldadura fuerte del carburo
El mayor factor de diferencia en la calidad de una bujarda es cómo se fijan los pines de carburo al cuerpo de acero. Hay tres métodos, con resultados muy distintos:
- Soldadura fuerte por inducción (la mejor): el pin de carburo se suelda en un alojamiento maquinado con precisión en el cuerpo de acero, con un calentador de inducción y aleación de aporte. La unión soldada es metalúrgica: el pin y el cuerpo se vuelven una sola pieza. Modo de falla: la punta de carburo se desgasta a lo largo de su vida útil; la unión soldada no falla. Vida útil: miles de impactos en concreto estándar.
- Soldadura fuerte en horno (aceptable): las herramientas completas se calientan en un horno con fundente aplicado a los alojamientos de los pines. La calidad de la unión es menos consistente que la de inducción (la distribución del calor varía a lo largo del cuerpo de la herramienta). Algunas fábricas la usan para reducir costos; el desempeño es aceptable en trabajo ligero, pero se degrada más rápido en concreto con agregado duro.
- Ajuste mecánico a presión (el peor): el pin de carburo se presiona en un orificio ligeramente subdimensionado del cuerpo de acero. No hay unión metalúrgica: solo lo sujeta la fricción. Con el impacto repetido, el ajuste se relaja, el pin se desplaza y termina por caerse. Es habitual en las bujardas económicas de fábricas sin auditar que se venden en Amazon y Alibaba a menos de 5 USD por pieza.
Al abastecerse en China, la pregunta no es «¿fabrican bujardas?», porque casi toda fábrica de SDS lo hace. La pregunta es cómo se fijan los pines. Verifíquelo por escrito antes de hacer un pedido en volumen.
Para los compradores OEM que arman una línea de bujardas, lo más seguro es especificar la soldadura fuerte por inducción de forma explícita en la orden de compra y pedir un informe de ensayo destructivo del lote de producción. Las fábricas de calidad lo entregan de forma rutinaria; las económicas no pueden hacerlo.
Programas de suministro relacionados
Si abastece bujardas para un distribuidor, un importador o un canal de marca propia, estos programas OEM y mayoristas cubren las preguntas de compra que suelen venir después.
- Fabricante y suministro OEM de bujardas | Vástago hexagonal, cuadrado, SDS Max y redondo | Zhonghuan — cuatro familias de vástago (hexagonal, cuadrado, SDS Max, redondo) × cinco números de pines (16 / 20 / 25 / 30 / 45) con pines de carburo soldados por inducción y cuerpos forjados en 40Cr / 42CrMo.
- Fabricante de cinceles de demolición | OEM SDS, hexagonales y para martillos rompedores — programa complementario de accesorios de demolición que cubre cinceles SDS Plus, SDS Max, hexagonales, cuadrados, redondos y de rompedor hidráulico 65A.
- Fabricante de brocas SDS | Suministro OEM y mayorista directo de fábrica | Zhonghuan — programa principal de accesorios SDS: brocas, cinceles y bujardas bajo un mismo sistema de arte y empaque.


