
La queue est la partie maintenue dans la machine. Elle définit l’interface, pas le matériau de coupe ni le diamètre du trou. Nous séparons trois questions : compatibilité avec le perforateur, matériaux du corps et de la tête, puis construction adaptée au trou et au support.
Transmission de rotation et de percussion par la queue SDS
Le porte-outil SDS transmet la rotation par des rainures longitudinales et retient le foret tout en autorisant le déplacement axial nécessaire aux impacts. Le percuteur agit sur l’extrémité de la queue. Ce coulissement prévu diffère d’un outil mal verrouillé, endommagé ou desserré.
SDS-Plus possède une queue nominale de 10 mm, généralement avec deux rainures ouvertes d’entraînement et deux rainures fermées de retenue. SDS-Max possède une queue nominale de 18 mm, trois rainures ouvertes et deux fermées. Ces dimensions concernent l’interface, pas le diamètre de coupe ni la nuance de carbure.
| Interface | Identification | Vérification |
|---|---|---|
| SDS-Plus | Queue nominale 10 mm ; 2 rainures ouvertes + 2 fermées | Porte-outil SDS-Plus et accessoire autorisé |
| SDS-Max | Queue nominale 18 mm ; 3 ouvertes + 2 fermées | Porte-outil SDS-Max et accessoire autorisé |
| Hexagonal de démolition | Cote sur plats, collerette et retenue | Interface exacte du marteau, souvent percussion seule |
Lire correctement l’image comparative
SDS-Plus correspond à Hilti TE-C et SDS-Max à TE-Y. La colonne du foret à butée illustre une limitation de profondeur fixe, pas une troisième norme de queue ; l’interface réelle se précise séparément. Hilti TE-T désigne l’ancienne interface SDS-Top, tandis que TE-S est une connexion distincte pour la percussion seule, le burinage et la démolition. Les illustrations expliquent les concepts ; confirmer l’adaptation avec le porte-outil et les cotes du plan.
Voir l’image comparative en pleine résolution
La queue et le corps utilisent-ils le même acier ?
Sur nos forets SDS conventionnels à corps en acier d’une seule pièce, queue et partie hélicoïdale utilisent la même nuance spécifiée car elles proviennent de la même ébauche. Formage et usinage réalisent goujures, transition, entraînement et retenue ; on n’ajoute normalement pas une pièce d’un autre matériau simplement pour former la queue.
Un corps monobloc spécifié en 40Cr comporte une queue en 40Cr ; celui spécifié en 42CrMo une queue en 42CrMo. La nuance dépend du modèle et de la commande. Cette règle concerne l’acier, pas la tête carbure, et ne se généralise pas automatiquement aux corps assemblés ou soudés.
Même nuance ne signifie pas même dureté partout. Traitement thermique et éventuel traitement local spécifié équilibrent résistance à l’usure et ténacité. La queue supporte contacts du porte-outil et impacts répétés, tandis que le corps transmet les efforts et résiste à flexion et torsion. Confirmer séparément nuance et exigences de dureté.
Carbure et assemblage : deux spécifications
La pointe est généralement en carbure de tungstène cémenté, distinct de l’acier allié du corps et de la queue. Les nuances YG8C ou YG11C se confirment pour le modèle choisi. Tête carbure ne précise ni nuance, ni nombre de pièces, ni construction des quatre taillants.
Nos programmes à plaquettes carbure emploient un brasage adapté au modèle : certaines constructions professionnelles utilisent le brasage par induction haute fréquence sous protection d’azote, et notre procédé premium à plaquettes utilise un four continu à bande maillée sous atmosphère contrôlée. Notre programme à tête carbure intégrale utilise le soudage par friction par résistance (RFW). Préciser séparément la construction de la tête et l’assemblage, puis confirmer le procédé pour le modèle choisi. L’assemblage carbure-acier ne signifie pas que la queue intégrale est soudée au corps.
Choisir selon béton, armatures et travail
Commencer par béton ou maçonnerie, granulats et présence possible d’armatures, puis perforateur, diamètre et profondeur. SDS-Plus est courant pour les installations ; SDS-Max équipe des perforateurs plus importants pour perçage et burinage exigeants. Les domaines se recoupent : vérifier la machine réelle.
Un foret pour perforateur combine rotation et percussion dans son matériau minéral prévu. Un burin fonctionne en percussion seule si la machine le permet. Les queues hexagonales de démolition varient en cote sur plats, collerette et retenue ; elles ne constituent pas une interface SDS hex universelle.
Compatibilité SDS-Plus, SDS-Max et hexagonale
SDS-Plus et SDS-Max ne s’interchangent pas directement. Un adaptateur d’une machine SDS-Max vers un accessoire SDS-Plus ne s’envisage que si les instructions de la machine et de l’adaptateur acceptent accessoire et mode. Il ne donne pas au petit outil la capacité d’un foret SDS-Max lourd.
SDS-Top, cannelures, SDS-Quick et Hilti TE-S sont d’autres interfaces. SDS-Quick n’est pas un autre nom de SDS-Plus. Une ressemblance ne rend pas une fixation de démolition apte au perçage rotatif. Vérifier modèle et porte-outil plutôt que la marque seule.
Peut-on utiliser un foret SDS dans une perceuse ordinaire ?
Un mandrin trois mors ne reproduit ni l’entraînement par rainures ni le coulissement axial guidé SDS. Y serrer une queue SDS n’est pas la configuration prévue pour le perçage au perforateur. Utiliser le porte-outil spécifié pour l’accessoire.
La situation inverse est différente : certains perforateurs acceptent un mandrin classique approuvé pour outils à queue cylindrique. Suivre la notice et utiliser la rotation seule lorsqu’elle est requise. Un foret maçonnerie hexagonal 1/4 pouce pour perceuse ou visseuse à chocs diffère aussi d’un grand burin hexagonal de démolition.
L’énergie de frappe dépend de la machine
SDS indique une connexion, pas une énergie garantie en joules, une puissance moteur ou un pourcentage de transmission. Énergie par coup, fréquence, accessoires permis et diamètre recommandé sont des caractéristiques de la machine.
Choisir selon diamètre et conditions, pas selon un seuil arbitraire de nombre de trous ou une répartition fixe du stock Plus/Max. La capacité maximale n’est pas nécessairement la plage la plus productive. Dimensions et nettoyage des trous d’ancrage viennent du système d’ancrage, pas d’une règle automatique reliant queue et diamètre de fixation.
Forets à butée et limitation intégrée de profondeur
Un foret dont l’épaulement fixe limite la pénétration se nomme Stop Drill Bit, Fixed-Depth Hammer Drill Bit ou Drill Bit with an Intégral Depth Stop en anglais. Ajouter SDS-Plus ou SDS-Max après confirmation de la queue. Quick-Stop peut être un nom commercial ; Stop Drill Bit décrit directement le contrôle de profondeur.
La face de butée rencontre la surface de référence pour limiter l’avancement. Spécifier diamètre, profondeur, référence de mesure sur le plan, géométrie de l’épaulement et interface. Longueur totale et longueur des goujures ne déterminent pas seules la profondeur de butée. Un épaulement fixe diffère d’une bague réglable ou de la tige de profondeur du perforateur.
Hilti emploie Stop drill bit pour des outils dédiés à l’installation d’ancrages. Cela confirme le vocabulaire, sans rendre tout foret à collerette compatible avec un ancrage Hilti. Le foret réalise le trou ; la pose et un éventuel sous-cavage suivent toujours les instructions du système.
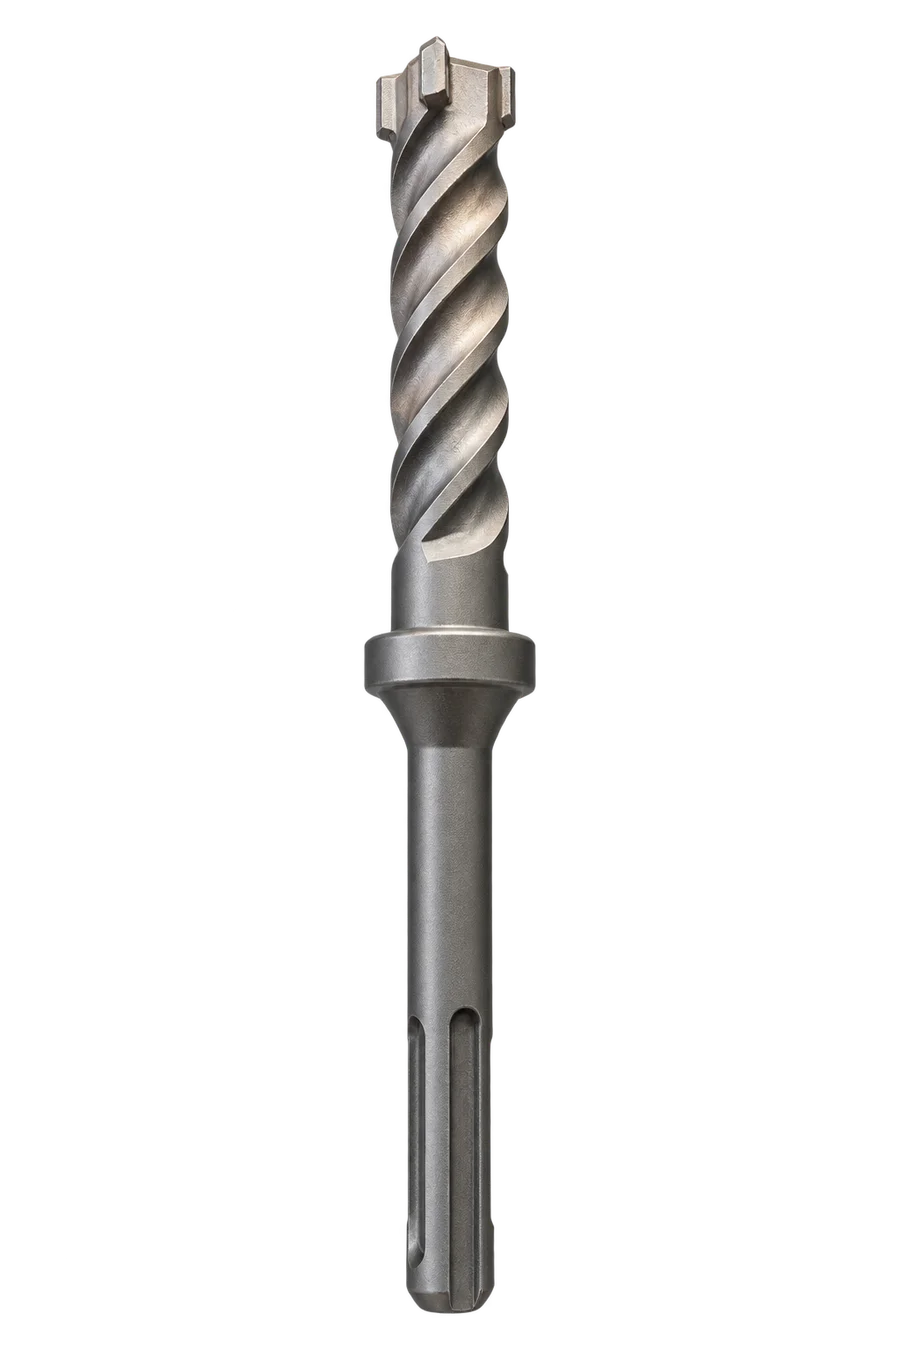
Hilti TE-Y-HDA-B · Stop drill bit
Diamètres, longueurs, lubrification et usure
Séparer diamètre de coupe, diamètre de queue, longueur utile et longueur totale. Une queue nominale SDS-Plus de 10 mm peut porter plusieurs diamètres de coupe. Choisir une longueur utile adaptée au trou et aux limites de la machine et de l’outil.
Nettoyer l’emmanchement et appliquer la graisse prescrite par le fabricant, en quantité prescrite. Il s’agit de lubrifier la queue, pas d’huiler la pointe ou de remplir les goujures. Vérifier le verrouillage avant utilisation.
Un déplacement axial prévu est normal après verrouillage. Jeu radial excessif, rainures abîmées, bavures, extrémité matée ou coincement nécessitent de contrôler foret et porte-outil. Retirer les pièces endommagées ; ne pas forcer une queue incompatible ni la meuler pour l’adapter.
Une liste pratique pour définir la demande
Fournir photo du produit ou de la tête, modèle et interface de machine, diamètre, longueurs utile et totale, matériau et armatures, ainsi que quantités par dimension. Pour un foret à butée, ajouter le plan de profondeur ou la référence d’ancrage validée.
Confirmer séparément nuance d’acier du corps et de la queue, carbure et construction de tête, assemblage et critères d’acceptation des échantillons. Nos fiches et guides de carbure, liaison et traitement thermique couvrent ces sujets. La configuration finale dépend du modèle et de la commande confirmée.
Pour une gamme de forets SDS OEM ou de marque propre, définissez directement avec notre usine l’emmanchement, les dimensions, la construction de tête, le marquage et l’emballage. En tant que fabricant, nous préparons un plan d’approbation des échantillons adapté au marteau perforateur et à l’application avant les productions répétées pour la vente en gros.
Fiches techniques · Choix de nuance carbure · Assemblage des forets SDS · Traitement thermique de l’acier · Demander un devis OEM pour forets SDS
Foret à butée ou foret SDS-Plus classique : maîtriser la profondeur des ancrages
Forets à butée fixe
6 × 27 mm signifie un diamètre de coupe de 6 mm et une profondeur de butée spécifiée de 27 mm. En 6 × 33 mm, le diamètre reste identique et la position de butée change. La longueur totale est distincte : deux constructions peuvent partager D et H mais présenter des longueurs différentes entre butée et queue. Aucune règle universelle H plus constante ne permet de calculer L.
Appliquer la profondeur de perçage prescrite pour le modèle exact d’ancrage, le support et la méthode de pose. Profondeur de perçage et profondeur d’ancrage effective sont distinctes ; le jeu au fond suit la notice du système. Pour un foret à butée, associer diamètre et profondeur prescrite, puis confirmer la référence côté pointe et la surface de contact.
Sélecteur de diamètre et profondeur des forets à butée · Lire le guide des forets à butée

