
Der Schaft ist der in der Maschine gehaltene Werkzeugteil. Er bestimmt die Verbindung, nicht den Schneidstoff oder Lochdurchmesser. Wir trennen drei Fragen: Passt das Werkzeug zum Hammer, welche Werkstoffe bilden Körper und Kopf, und welche Konstruktion passt zu Loch und Untergrund?
Wie SDS Rotation und Schlag überträgt
Die SDS-Aufnahme überträgt Rotation über passende Längsnuten und hält den Bohrer, während axiale Bewegung für den Schlag möglich bleibt. Der Schlagmechanismus wirkt auf das Schaftende. Dieses vorgesehene Gleiten ist von einer losen, beschädigten oder nicht verriegelten Verbindung zu unterscheiden.
SDS-Plus hat einen nominellen Schaftdurchmesser von 10 mm mit normalerweise zwei offenen Antriebs- und zwei geschlossenen Haltenuten. SDS-Max besitzt nominell 18 mm mit drei offenen Antriebs- und zwei geschlossenen Haltenuten. Diese Maße betreffen die Aufnahme, nicht den Schneiddurchmesser oder die Hartmetallsorte.
| Aufnahme | Erkennung | Kompatibilitätsprüfung |
|---|---|---|
| SDS-Plus | Nominell 10 mm; 2 offene + 2 geschlossene Nuten | SDS-Plus-Aufnahme und zulässiges Werkzeug |
| SDS-Max | Nominell 18 mm; 3 offene + 2 geschlossene Nuten | SDS-Max-Aufnahme und zulässiges Werkzeug |
| Abbruch-Sechskant | Schlüsselweite, Bund und Haltegeometrie | Exakte Hammeraufnahme; häufig nur Schlagbetrieb |
Die Vergleichsgrafik richtig lesen
SDS-Plus entspricht Hilti TE-C, SDS-Max TE-Y. Das Stoppbohrer-Feld zeigt eine feste Tiefenbegrenzung und keine dritte Schaftnorm; die tatsächliche Aufnahme ist separat anzugeben. Hilti TE-T bezeichnet die ältere SDS-Top-Aufnahme, TE-S dagegen einen getrennten Anschluss für reinen Schlagbetrieb beim Meißeln und Abbruch. Die Bilder erläutern die Begriffe; die Passung wird anhand von Maschinenaufnahme und Zeichnungsmaßen bestätigt.
Vergleichsgrafik in voller Größe ansehen
Ist der Schaftstahl derselbe wie der Bohrerkörperstahl?
Bei unseren herkömmlichen einteiligen SDS-Bohrern mit Stahlkörper haben Schaft und Nutenkörper dieselbe spezifizierte Stahlgüte, weil sie Bereiche desselben Stahlrohlings sind. Umformen und Zerspanen erzeugen Nut, Übergang, Mitnehmernuten und Rastelemente; der Schaft ist normalerweise kein separater Materialeinsatz, der nur angefügt wird, um seine Form zu ändern.
Ein als 40Cr spezifizierter Körper hat in seinem integralen Schaft 40Cr; ein als 42CrMo spezifizierter Körper hat in seinem integralen Schaft 42CrMo. Wählen Sie die Güte nach Produkt- und Bestellspezifikation. Diese Aussage betrifft den Stahlkörper, nicht den Hartmetall-Schneidkopf, und sollte nicht automatisch auf zusammengesetzte oder geschweißte Körperkonstruktionen ausgedehnt werden.
Gleiche Stahlgüte bedeutet nicht identische Härte an jeder Stelle. Wärmebehandlung und jede festgelegte lokale Behandlung stellen das erforderliche Gleichgewicht aus Verschleißfestigkeit und Zähigkeit her. Der Schaft muss Kontakt mit der Aufnahme und wiederholten Schlag aushalten; der Körper muss Last übertragen und Biegung und Torsion widerstehen. Bestätigen Sie Härteanforderungen getrennt von der Stahlbezeichnung.
Hartmetall und Fügeverfahren getrennt angeben
Die Schneidspitze besteht üblicherweise aus Wolframcarbid-Hartmetall und ist ein anderer Werkstoff als der legierte Stahl von Schaft und Körper. YG8C oder YG11C sind modellbezogen zu bestätigende Sorten. Die Bezeichnung Hartmetallkopf nennt weder Sorte noch Anzahl der Teile oder Vier-Schneider-Aufbau.
Unsere Hartmetallplatten-Programme verwenden modellbezogenes Hartlöten: ausgewählte professionelle Konstruktionen nutzen Hochfrequenz-Induktionshartlöten unter Stickstoffschutz, unser Premium-Plattenverfahren einen kontinuierlichen Netzbandofen unter kontrollierter Atmosphäre. Unser Vollhartmetallkopf-Programm verwendet Widerstandsreibschweißen (RFW). Kopfaufbau und Fügeverfahren getrennt angeben und für das gewählte Modell bestätigen. Die Hartmetall-Stahl-Verbindung bedeutet nicht, dass der integrale Schaft an den Bohrkörper geschweißt ist.
Nach Beton, Bewehrung und Aufgabe auswählen
Zuerst Beton oder Mauerwerk, Zuschlag und mögliche Bewehrung betrachten, dann Hammer, Durchmesser und Tiefe. SDS-Plus ist bei Installationsbohrungen verbreitet; SDS-Max wird für größere Bohrhämmer und anspruchsvolle Bohr- oder Meißelarbeiten eingesetzt. Die Arbeitsbereiche überschneiden sich und sind an der konkreten Maschine zu prüfen.
Hammerbohrer verwenden Rotation und Schlag im vorgesehenen mineralischen Material. Meißel arbeiten bei geeigneten Maschinen im reinen Schlagbetrieb. Abbruch-Sechskantschäfte unterscheiden sich in Schlüsselweite, Bund und Verriegelung; sie sind kein einheitlicher austauschbarer SDS-Hex-Standard.
Kompatibilität von SDS-Plus, SDS-Max und Sechskant
SDS-Plus und SDS-Max sind nicht direkt austauschbar. Ein Adapter von der SDS-Max-Maschine zum SDS-Plus-Werkzeug kommt nur infrage, wenn Maschinen- und Adapteranleitung Werkzeug und Betriebsart zulassen. Er verleiht dem kleineren Werkzeug nicht die Belastbarkeit eines schweren SDS-Max-Bohrers.
SDS-Top, Vielzahnaufnahme, SDS-Quick und Hilti TE-S sind andere Schnittstellen. SDS-Quick ist kein Synonym für SDS-Plus. Ähnliche Form macht eine reine Abbruchaufnahme nicht zum Drehbohrsystem. Maschinenmodell und Aufnahme bestätigen, nicht allein die Marke.
SDS-Bohrer in einer normalen Bohrmaschine?
Ein Dreibackenfutter bietet weder den SDS-Nuteneingriff noch die geführte axiale Bewegung. Einen SDS-Schaft darin zu klemmen ist nicht die vorgesehene Anordnung für SDS-Hammerbohren. Die zum Werkzeug passende Aufnahme verwenden.
Umgekehrt erlauben manche Bohrhämmer ein freigegebenes konventionelles Futter für Rundschaftwerkzeuge. Die Maschinenanleitung und gegebenenfalls den reinen Drehbetrieb beachten. Ein 1/4-Zoll-Sechskant-Mauerwerksbohrer für Schrauber oder Bohrmaschine ist ebenfalls ein anderes Werkzeug als ein großer Sechskant-Abbruchmeißel.
Die Schlagenergie bestimmt die Maschine
SDS bezeichnet eine Verbindung, keinen garantierten Joulewert, keine Motorleistung und keinen Energieübertragungsprozentsatz. Einzelschlagenergie, Schlagzahl, zugelassene Werkzeuge und empfohlener Bohrbereich sind Maschinendaten.
Nach Zieldurchmesser und Arbeitsbedingungen auswählen, nicht nach willkürlichen Lochzahlgrenzen oder festen Plus/Max-Lagerquoten. Maximale Kapazität ist nicht automatisch der produktivste Bereich. Maße und Reinigung von Ankerlöchern folgen dem Ankersystem, nicht einer pauschalen Zuordnung von Schaft zu Ankergröße.
Anschlagbohrer und feste Tiefenanschläge
Ein Bohrer mit fester Schulter zur Begrenzung der Eindringtiefe heißt auf Englisch Stop Drill Bit, Fixed-Depth Hammer Drill Bit oder Drill Bit with an Integral Depth Stop. SDS-Plus oder SDS-Max erst nach Bestätigung der Aufnahme ergänzen. Quick-Stop kann ein kommerzieller Serienname sein; Stop Drill Bit benennt die Tiefenkontrolle direkt.
Die Anschlagfläche trifft auf die Bezugsfläche und begrenzt das Eindringen. Schneiddurchmesser, gewünschte Lochtiefe, Zeichnungsbezug, Schultergeometrie und Aufnahme angeben. Gesamtlänge und Wendellänge allein definieren die Anschlagtiefe nicht. Ein fester Bund unterscheidet sich von einem verstellbaren Anschlagring oder dem Tiefenstab an der Maschine.
Hilti verwendet Stop drill bit für spezielle Ankerinstallationswerkzeuge. Das ist ein geeigneter Terminologiebeleg, aber keine Kompatibilitätszusage für beliebige Bundbohrer. Bohren, Setzen und gegebenenfalls Hinterschneiden bleiben die in der Ankeranleitung festgelegten Arbeitsschritte.
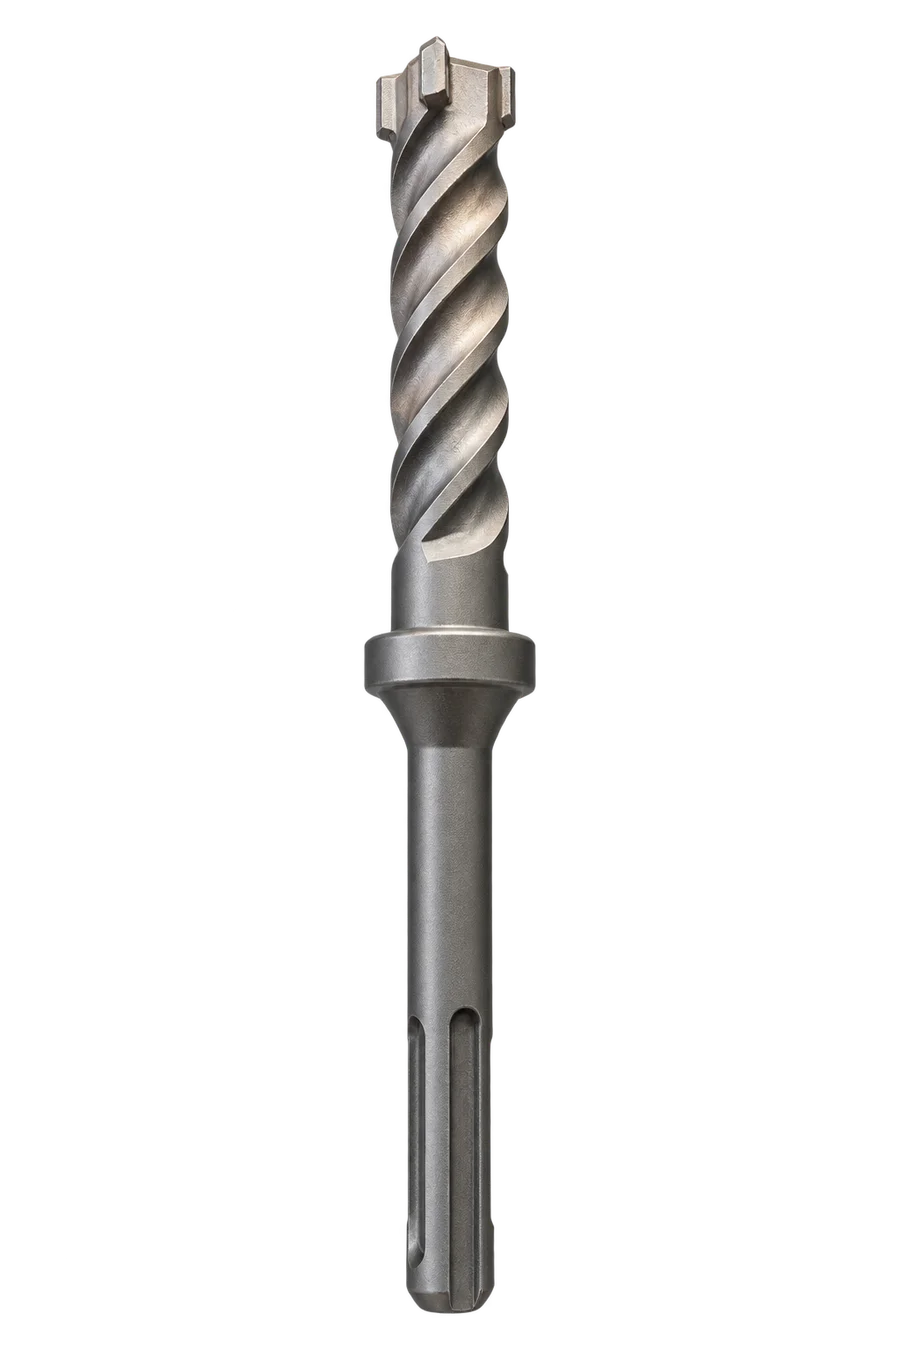
Hilti TE-Y-HDA-B · Stop drill bit
Durchmesser, Länge, Schmierung und Verschleiß
Schneiddurchmesser, Schaftdurchmesser, Arbeits- und Gesamtlänge trennen. Ein nomineller 10-mm-SDS-Plus-Schaft kann unterschiedliche Schneiddurchmesser tragen. Nutzbare Länge passend zur Lochtiefe wählen und Maschinen- sowie Werkzeuggrenzen beachten.
Einsteckende reinigen und das vom Hammerhersteller vorgeschriebene Fett in der angegebenen Menge verwenden. Gemeint ist Schaftschmierung, nicht das Einölen der Spitze oder Füllen der Nuten. Verriegelung vor Arbeitsbeginn prüfen.
Vorgesehener axialer Weg nach dem Einrasten ist normal. Übermäßiges Radialspiel, beschädigte Nuten, Grate, ein aufgestauchtes Schlagende oder Klemmen erfordern die Prüfung von Werkzeug und Aufnahme. Beschädigte Teile außer Betrieb nehmen; unpassende Schäfte weder erzwingen noch passend schleifen.
Praktische Spezifikations- und Anfrageliste
Für eine Anfrage Produkt- oder Kopffoto, Maschinenmodell und Aufnahme, Schneiddurchmesser, Arbeits- und Gesamtlänge, Untergrund und Bewehrung sowie Mengen je Größe nennen. Beim Anschlagbohrer die Tiefenzeichnung oder bestätigte Ankerreferenz ergänzen.
Stahlsorte von Körper und Schaft, Hartmetallsorte und Kopfaufbau, Fügeverfahren und Musterabnahme getrennt bestätigen. Unsere Datenblätter und Leitfäden zu Hartmetall, Verbindung und Wärmebehandlung decken diese Themen ab. Die Produktionsausführung folgt dem ausgewählten Modell und bestätigten Auftrag.
Für OEM- und Private-Label-Programme für SDS-Bohrer definieren Sie mit unserem Werk direkt Schnittstelle, Größenprogramm, Kopfaufbau, Kennzeichnung und Verpackung. Als Hersteller erstellen wir vor wiederkehrenden Großhandelsaufträgen einen Musterfreigabeplan, der auf den vorgesehenen Bohrhammer und die Bohranwendung abgestimmt ist.
Technische Datenblätter · Hartmetallsorten auswählen · SDS-Fügeverfahren · OEM-Angebot für SDS-Bohrer anfordern
Anschlagbohrer oder normaler SDS-Plus-Bohrer: Tiefenkontrolle für Ankerlöcher
Stoppbohrer mit fester Bohrtiefe
6 × 27 mm bedeutet 6 mm Schneidendurchmesser und 27 mm festgelegte Stopptiefe. Bei 6 × 33 mm bleibt der Durchmesser gleich, die Anschlagposition ändert sich. Die Gesamtlänge ist getrennt festzulegen: Bei gleichem D und H können verschiedene Konstruktionen unterschiedliche Anschlag-Schaft-Längen haben. L lässt sich nicht aus einer allgemeinen H-plus-Konstante-Regel berechnen.
Die Bohrtiefe folgt dem konkreten Ankermodell, Untergrund und Montageverfahren. Bohrtiefe und wirksame Verankerungstiefe sind getrennte Maße; eine Zugabe am Lochgrund richtet sich nach der Systemanleitung. Bei Stoppbohrern Lochdurchmesser und vorgeschriebene Bohrtiefe abgleichen sowie Spitzenbezug und Anschlagfläche bestätigen.
Stoppbohrer: Durchmesser und Bohrtiefe auswählen · Leitfaden für Stoppbohrer lesen

