
Kurzantwort: Zwei verschiedene Wetten darauf, was eine Wendel leisten soll
Hellers Twinmax 3D Helix und Diagers Tri-Zone Helix (in Diagers eigenen Unterlagen auch TRI-ZONES Helix genannt) werden beide als Verbesserung gegenüber einer einfachen Spiralnut bei SDS-Plus-Betonbohrern verkauft. Es ist nicht dieselbe Verbesserung.
Twinmax 3D Helix hält ein konstantes, durchgehendes Doppelwendel-Profil über die gesamte Arbeitslänge des Bohrers — derselbe Nutquerschnitt von kurz unter der Spitze bis zum Schaft. Hellers eigene Sprache dreht sich um gleichmäßigen Staubabtransport: den Bohrstaub schnell genug aus dem Loch zu bringen, auch in der Tiefe, um Rückschlag und Druckaufbau zu vermeiden.
Tri-Zone Helix ist andersherum aufgebaut: Der Nutquerschnitt ändert sich bewusst über benannte Zonen entlang des Bohrkörpers — Diagers Unterlagen beschreiben eine Wendel, die halbrunde und eckige Nutabschnitte kombiniert und ihr Profil an unterschiedliche Aufgaben an unterschiedlichen Stellen im Loch anpasst.
Wer nur die Adjektive liest, hört bei beiden "für besseren Staubabtransport entwickelt". Die tatsächliche Designphilosophie ist fast gegensätzlich: überall eine Geometrie konstant halten — gegenüber die Geometrie bewusst verändern. Aus unserer Sicht ist für einen Katalog, der über Dutzende Durchmesser und Längen hinweg Toleranz halten muss, die konstante Doppelwendel die sicherere Standardwahl — die Gründe dafür und wo sich eine Zonenwendel trotzdem lohnt, folgen unten.
Was die beiden Wendeln tatsächlich sind
Heller Twinmax 3D Helix. Nach Hellers eigenen Produktseiten ist die Twinmax 3D Helix kein Merkmal für nur ein Modell — sie läuft über mehr als eine Linie. Sie ist die benannte Wendel auf dem 2-Schneider Bionic Pro ("ein weiterer Vorteil ist die Twinmax 3D Helix, die den Bohrstaub sehr wirksam abtransportiert und so das Risiko von Staub-'Rückschlag' minimiert") und wird auch beim 4-Schneider 4Power Pro genannt, dort kombiniert mit dem, was Heller eine "computersimulierte Wendel" für geringe Vibration nennt. Die durchgängigen Aussagen über beide Linien: schneller Staubabtransport aus dem Loch, reduziertes Rückschlagrisiko und stabiles Verhalten in tiefen Löchern.
Diager Tri-Zone Helix. Diagers Katalog positioniert dies als die Wendel auf der 2-Schneider-Baureihe Twister Plus, dort kombiniert mit einer "Z"-Zentrierspitze. Die veröffentlichte Sprache: eine variable Drei-Zonen-Wendel, die sich über die Länge des Bohrers verändert, an anderer Stelle in Diagers eigenen Unterlagen beschrieben als Kombination aus halbrunden und eckigen Nutabschnitten — von einem Angebot als "doppeltes Schneiden" bezeichnet. Das erklärte Ziel ist dasselbe wie bei Twinmax — schneller, reibungsarmer Staubabtransport, kürzere Bohrzeit, weniger Verschleiß — nur auf einem anderen Weg erreicht: das Profil auf die Zone abstimmen, statt ein Profil durchgehend beizubehalten.
Kurz: Ein Bohrer hält von Anfang bis Ende einen einzigen Querschnitt und setzt auf eine validierte, konstante Steigung; der andere ändert den Querschnitt bewusst und setzt darauf, dass die Zonenübergänge echte Arbeit leisten. Beide sind legitime Designrichtungen. Es ist aber nicht dieselbe Richtung, und ein Datenblatt, das für beide nur "Wendelnut" schreibt, sagt eigentlich nichts aus.
Warum SDS-Wendelnamen nicht zueinander passen
Es gibt keine Normungsstelle, die "3D Helix", "Tri-Zone Helix" oder "Super Flute" definiert. Jede Premiummarke benennt ihre eigene Wendel, und die Namen sind zwischen Marken nicht vergleichbar — und selbst innerhalb eines einzigen Markenkatalogs oft nicht verlässlich.
Heller ist das klarste Beispiel, weil man Hellers eigene Produktlinie dafür nicht einmal verlassen muss. Twinmax 3D Helix ist der Wendelname auf dem 2-Schneider Bionic Pro und dem 4-Schneider 4Power Pro. Aber Hellers Premium-3-Platten-Kopf Trijet Ultimate wird mit einem separaten, unabhängigen Namen vermarktet — einer "vibrationsarmen Dreifachwendel". Nichts in Hellers öffentlichen Unterlagen sagt, ob die Dreifachwendel eine Twinmax-Variante, eine andere Plattform oder rein eine Marketingunterscheidung für eine andere Preisklasse ist. Ein Käufer, der Hellers eigene Produktlinie durchliest, kann allein anhand der Namen nicht sagen, ob er eine oder zwei Wendelfamilien vor sich hat.
Diager zeigt eine kleinere Version desselben Problems: Die eigenen Unterlagen wechseln zwischen "Tri-Zone Helix" (Singular) und "TRI-ZONES Helix" (Plural) für offenbar dieselbe Wendel — uneinheitlich selbst innerhalb von Diagers eigenen Texten.
Darunter liegt dann noch die Großhandelsebene. Auf jeder B2B-Beschaffungsplattform nach SDS-Bohrern gesucht, findet man Nutquerschnitte, die mit bloßen Buchstabencodes gekennzeichnet sind — S4, W, U, L — angehängt an Angebote Dutzender voneinander unabhängiger Lieferanten. Auch diese Codes sind von keiner Normungsstelle definiert. Sie fungieren als Kürzel für das, was das Werkzeug des jeweiligen Lieferanten gerade produziert, was bedeutet, dass derselbe zweistellige Code zwischen zwei Angeboten auf unterschiedliche tatsächliche Geometrien verweisen kann — manchmal sogar innerhalb der Fotogalerie eines einzigen Angebots. "S4-Nut" auf einem Datenblatt zu lesen sagt Ihnen, dass ein Lieferant einen Code verwendet hat, nicht was die Nut tatsächlich leistet.
Das macht Twinmax oder Tri-Zone nicht unehrlich — sowohl Heller als auch Diager veröffentlichen echte technische Aussagen hinter ihren Namen. Es bedeutet nur, dass der Name nicht die Spezifikation ist. "Helix" und "Wendel" leisten hier dieselbe Arbeit wie "Premium" auf vielen Verpackungen: Sie signalisieren Aufwand, nicht Geometrie.
Konstante Wendel vs. Zonenwendel: Die eigentliche Abwägung
Nimmt man die Markennamen weg, bleiben zwei konkurrierende technische Wetten übrig, jede mit echten Kosten und echtem Nutzen.
| Design | Was konstant gehalten wird | Theoretischer Vorteil | Wo es scheitern kann |
|---|---|---|---|
| Konstante Doppelwendel (Twinmax-Klasse) | Steigung, Stegbreite und Kernquerschnitt, gleicher Querschnitt vom Schaft bis zur Spitze | Gleichmäßige, vorhersagbare Staubgeschwindigkeit ohne Übergangsstellen; eine Geometrie in Toleranz zu halten statt mehrerer | Nicht lokal abgestimmt — kann nicht getrennt für den Bereich nahe der Krone gegenüber dem Transport in der mittleren Wendel optimiert werden |
| Zonenwendel (Tri-Zone-Klasse) | Ein bewusst unterschiedliches Profil je benannter Zone | Jede Zone kann im Prinzip für ihre lokale Aufgabe geformt werden — andere Anforderungen nahe der Krone als in der Lochmitte | Jede Zonengrenze ist eine Stelle, an der Kernquerschnitt dünner werden, Staubgeschwindigkeit stocken und Fertigungstoleranz abdriften kann — ein "Totraum", wenn der Übergang nicht kontrolliert ist |
Diesen zweiten Fehlermodus haben wir bereits in einem anderen Zusammenhang dokumentiert: Kopiert eine Werkstatt nur die sichtbare Wellenform einer Zonenwendel, ohne Nuttiefe, -breite, Steg, Phase und den Übergangsradius zwischen den Zonen zu kontrollieren, entstehen "Toträume, instabile Staubgeschwindigkeit und unnötiger Widerstand" — die Form ohne die dahinterstehende Technik. Die vollständige Analyse dazu: warum Diager-Booster-Lookalikes scheitern. Dieses Risiko ist strukturell bei jeder Zonenwendel angelegt, kein Seitenhieb speziell gegen Diager — Diagers eigene Version ist ein patentiertes, validiertes Design, keine Kopie. Aber genau deshalb braucht eine Zonenwendel strengere Prozesskontrolle als eine konstante, um ihren theoretischen Vorteil tatsächlich zu liefern.
Warum wir zur durchgehenden Doppelwendel tendieren
Müssten wir uns für ein Design als sicherere Standardwahl über einen kompletten Katalog von Durchmessern und Längen entscheiden, würden wir die konstante Doppelwendel wählen — Twinmax' Designklasse, nicht das Heller-Produkt speziell. Drei Gründe, alle mechanisch, nicht Marketing:
- Weniger Fehlerstellen. Ein konstantes Profil hat einen Querschnitt zu validieren. Ein Drei-Zonen-Profil hat, mindestens, drei Querschnitte und die Übergänge dazwischen — mehr Stellen, an denen der Kerndurchmesser unter die Spezifikation fallen kann, mehr Prüfpunkte, mehr Wege, wie eine Charge aus der Toleranz driften kann, ohne dass es auf einem Katalogfoto sichtbar wird.
- Vorhersagbare Staubgeschwindigkeit von Anfang bis Ende. Der Spanabtransport hängt davon ab, dass die Wendel den ganzen Weg aus dem Loch genug Volumen und einen glatten Pfad behält. Eine einzige, unveränderliche Steigung gibt dem Staub eine gleichmäßige Geschwindigkeit zu erreichen. Ein Zonenwechsel ist genau die Art von geometrischer Unstetigkeit, die den Staubstrom kurzzeitig verlangsamen oder verwirbeln kann, wenn der Übergangsradius nicht kontrolliert ist — der Mechanismus hinter dem oben beschriebenen "Totraum"-Problem.
- Einfacher über einen Durchmesserbereich zu halten. Eine Katalogwendel muss von kleinen bis zu großen Durchmessern funktionieren. Eine konstante Steigung und einen konstanten Querschnitt bei Ø5 mm und bei Ø20 mm in Toleranz zu halten, ist ein engeres Fertigungsproblem, als drei Zonengeometrien und ihre Übergangspunkte über denselben Bereich in Toleranz zu halten.
Nichts davon macht eine Zonenwendel zu einer schlechten Idee — sie ist eine legitime Antwort auf ein reales Problem (die Bedingungen nahe der Krone unterscheiden sich tatsächlich vom Transport in der mittleren Wendel), und eine gut ausgeführte Version kann eine konstante Wendel in den Zonen, für die sie abgestimmt ist, lokal übertreffen. Aber "gut ausgeführt" leistet in diesem Satz die eigentliche Arbeit, und das lässt sich von einem Katalogfoto aus nicht überprüfen. Eine konstante Doppelwendel hat weniger, was schiefgehen kann — deshalb ist sie unsere Standardwahl, sofern eine konkrete Aufgabe den zusätzlichen Aufwand nicht rechtfertigt — und deshalb ist sie die Wendelfamilie, zu der wir bei unseren eigenen Volumenköpfen zuerst greifen. Wo der Zonenansatz sich stattdessen lohnt, steht unten.
Wie Zhonghuan Wendel und Kopf tatsächlich zuordnet
Wir fahren nicht ein Wendeldesign über jeden SDS-Kopf und ändern nur den Marketingnamen je nach Durchmesser. Die Wendelgeometrie wird durch zwei Dinge bestimmt: welche Hartmetallkopf-Architektur sie versorgt, und für welches Einsatzprofil dieser Kopf gebaut ist. Vier Köpfe, vier verschiedene Wendelantworten:

2-Schneider — tiefe Doppelwendel. Der leichteste Kopf, gefahren mit der höchsten Drehzahl, in normalem Beton und Mauerwerk, wo nichts den Staub auf dem Weg nach draußen behindert. Genau hier gehört eine konstante Doppelwendel hin: Steigung und Querschnitt konstant halten, Staubgeschwindigkeit vorhersagbar halten, keine Fertigungstoleranz für Zonenübergänge ausgeben, die die Aufgabe nicht braucht.
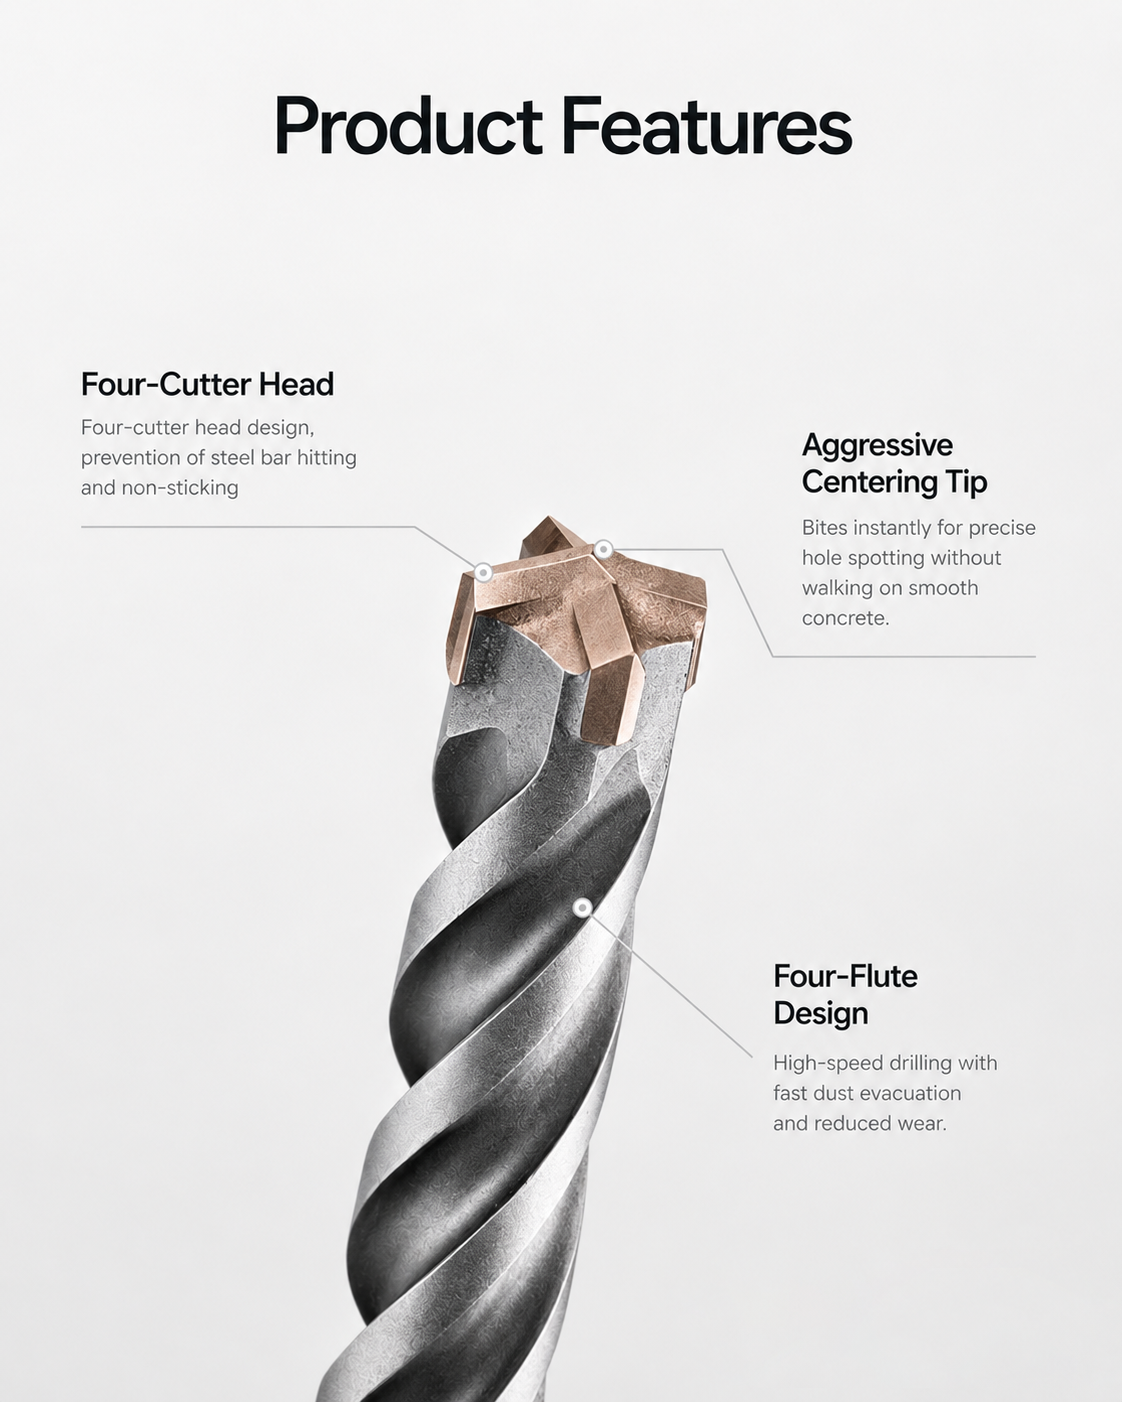
4-Schneider-Kreuz (ZHMAX-5X) — Vierfachwendel-Korpus. Vier Schneiden belasten den Kopf symmetrisch, und die Wendel ist entsprechend dimensioniert: breite, kurze Nuten, die pro Umdrehung ein höheres Spanvolumen abführen, ohne ein zoniertes Profil zu brauchen — die zusätzlichen Schneiden, nicht die Wendel, übernehmen die Arbeit bei Bewehrungskontakt.
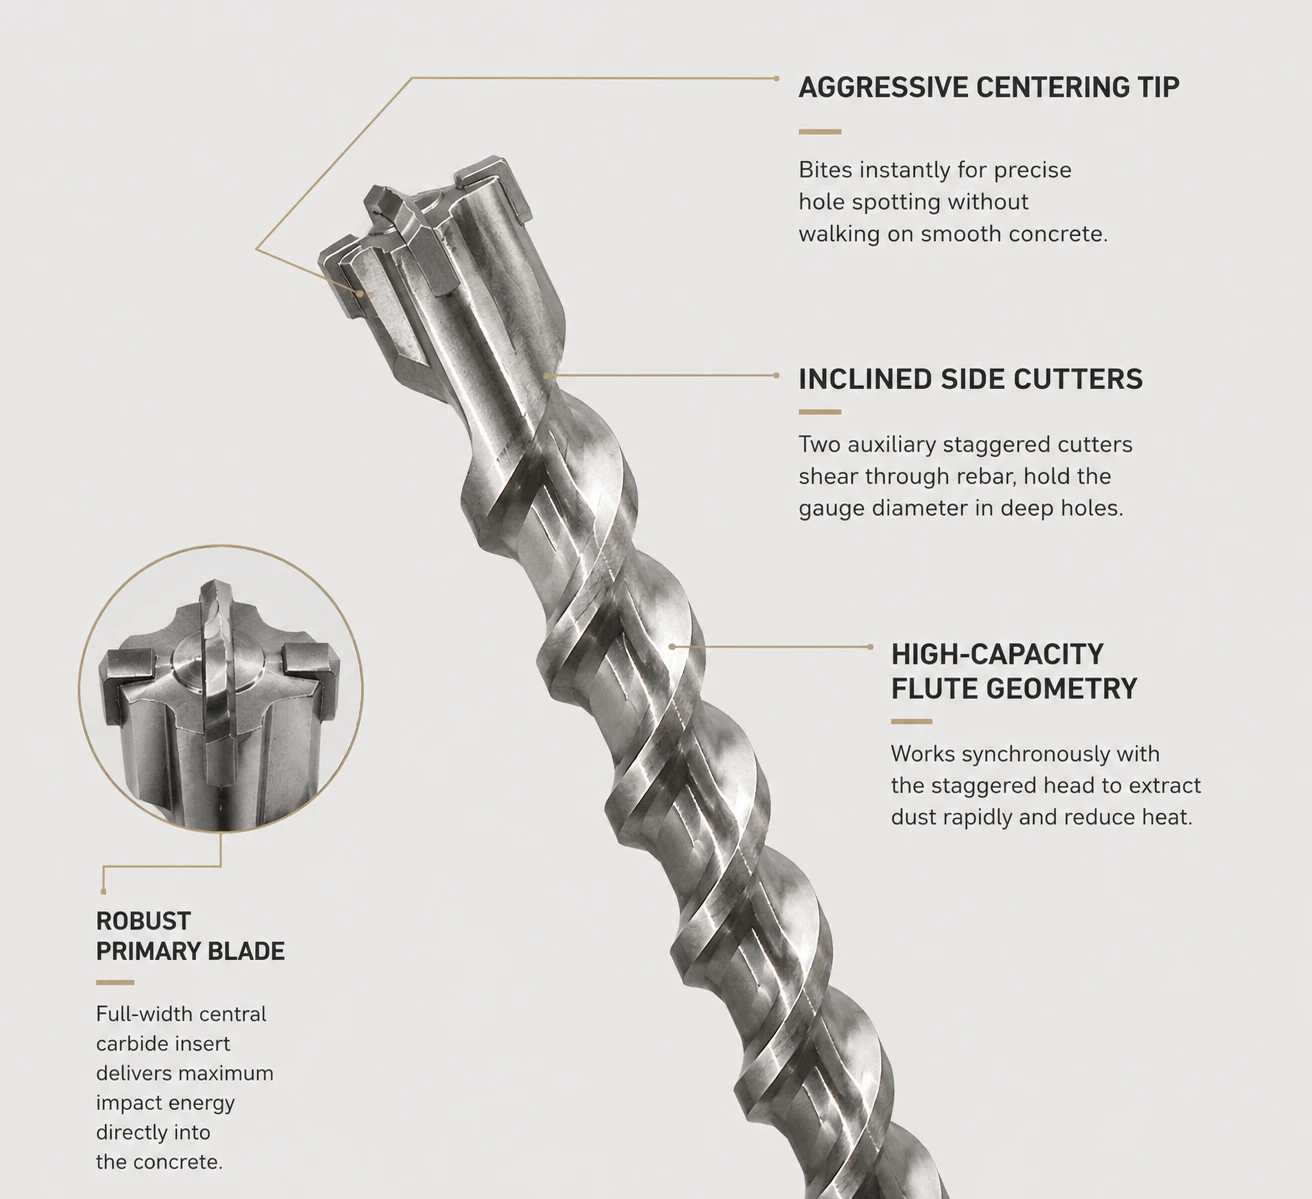
ZHMAX-7 — Multi-Insert-Kopf, volumenkontrollierte Wendel. Das ist die einzige Stelle, an der wir tatsächlich einen bewusst geformten, nicht-konstanten Wendelverlauf einsetzen — und es ist eine echte Multi-Insert-Konstruktion, kein umbenannter 4-Schneider: eine durchgehende Hauptschneidplatte, flankiert von zwei geneigten Seiteneinsätzen, gestuft statt symmetrisch. Die offenen Kopftaschen führen zerkleinertes Material in eine volumenkontrollierte, vibrationsoptimierte Wendel, gebaut für hartes oder abrasives Gestein und tiefe Löcher, wo eine einfache konstante Doppelwendel für die Trümmerlast unterdimensioniert wäre. Das ist die Zonenwendel-Abwägung aus der Tabelle oben, bewusst eingegangen: Der zusätzliche Übergang ist konstruiert — kontrolliertes Nutvolumen durch den Übergang, keine gestylte Wellenform — weil das Einsatzprofil es tatsächlich braucht.

ZHMAX-8 — Wendelauslauf durch eine Masse. Ein Vollhartmetallkopf ist ein einziger durchgehender Körper, kein auf einen separaten Stahlkopf gelötetes Hartmetall. Das verändert die Wendelfrage grundlegend: Es gibt keine Kopf-Wendel-Übergangslinie, um die herum konstruiert werden muss, denn der Kopf ist der Anfang der Wendel. Die Konstruktionsfrage hier ist Kernquerschnitt und Stegbreite durch ein ununterbrochenes Stück, kein Zonenmanagement.
Vier Köpfe, vier Wendellogiken — denn eine Wendel, die für einen 2-Schneider bei 1000 U/min im Ziegel richtig ist, ist nicht richtig für einen Multi-Insert-Kopf, der bei 700 U/min hartes Gestein zerkleinert, und ein einziges "3D-Helix"- oder "Tri-Zone"-Narrativ über beide zu spannen, wäre genau das Problem von Namen statt Substanz, um das es in diesem Artikel geht. Wenn sich ein Name nicht ändert, obwohl sich Kopf, Material und Drehzahl ändern, beschreibt der Name keine Technik — er beschreibt eine Marketingplattform.
Wendelgeometrie im RFQ spezifizieren
Schreiben Sie nicht "3D Helix" oder "Tri-Zone-Wendel" in eine Spezifikation und erwarten Sie, dass das einem Werk etwas sagt. Schreiben Sie die Parameter, für die der Name stehen soll:
SDS-[Plus/Max]-Bohrer, [Kopftyp]. Wendel: konstante Doppelwendel oder variable Zonenwendel (bei Zonenwendel Zonenzahl angeben), Steigung, Stegbreite, minimaler Kernquerschnitt durch jeden Zonenübergang, Übergangsradius an den Übergängen, Rundlauftoleranz. Bestätigung durch einen Staubabtransport-Test im Zielmaterial und eine Kernquerschnittsprüfung an der engsten Übergangsstelle.
Wenn Sie ein bestimmtes Katalogprodukt als Benchmark verwenden, nennen Sie es als Referenz, nicht als Kopieranweisung: "Benchmark zulässig: Heller-Twinmax-3D-Helix-Klasse oder Diager-Tri-Zone-Helix-Klasse" sagt einem Werk, welche Leistungsmarke zu erreichen ist, ohne zu verlangen, ein patentiertes Profil Linie für Linie nachzubilden.
Wir sagen Ihnen ehrlich, welche unserer vier Wendelantworten zu Ihrem Zielkopf und -material passt, bevor wir sie anbieten — auch wenn die ehrliche Antwort lautet, dass eine einfache konstante Doppelwendel für Ihre tatsächliche Aufgabe besser abschneidet als eine aufwendiger klingende Zonenwendel.


