

Ce qu’est le forage manuel de trous de mine
Le forage manuel de trous de mine consiste à percer des trous de production avec un perforateur électrique SDS-Max de la classe des 10 kg au lieu d’un marteau perforateur pneumatique sur jambe de poussée. Le trou standard fait 32 mm de diamètre, 450–800 mm de profondeur, incliné d’environ 15° dans le front, et est chargé de cartouches d’explosif de ø25 mm (1 po). Une volée percée dans une galerie de veine étroite représente typiquement quelques dizaines de trous de ce type, après quoi le front est chargé, tiré et déblayé.
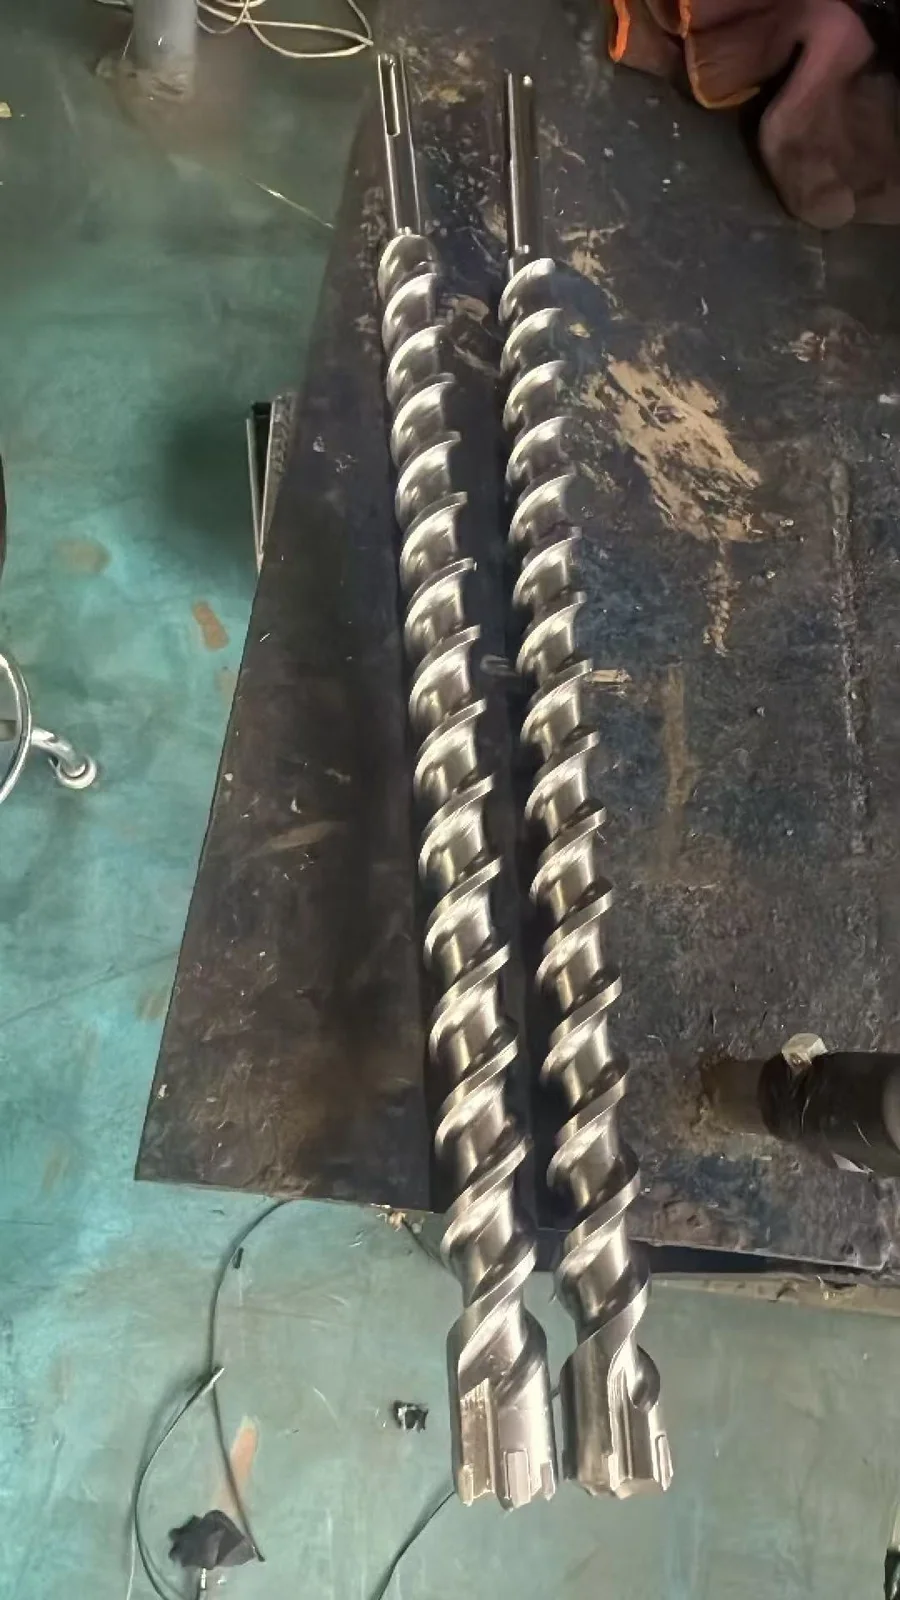
La méthode domine l’exploitation minière artisanale et à petite échelle (ASM) dans les Andes et se répand partout où de petites galeries, des chantiers dispersés ou l’absence d’infrastructure d’air comprimé rendent une chaîne à compresseur impraticable. L’outillage est ordinaire côté machine — les mêmes perforateurs que ceux vendus pour la construction — et spécialisé côté consommable : de longs forets miniers dont la géométrie de tête, la nuance de carbure et l’acier du corps décident du coût réel par mètre foré.
Perforateur électrique ou marteau perforateur pneumatique
La comparaison honnête n’est pas « lequel est le meilleur » mais « quelle contrainte limite votre exploitation » :
| Facteur | Perforateur électrique SDS-Max (classe 10 kg) | Marteau perforateur pneumatique |
|---|---|---|
| Chaîne d’investissement | Perforateur + petit groupe électrogène (ou courant de la mine) + forets | Compresseur + conduite d’air + lubrificateur + marteau + aciers intégraux/filetés |
| Profondeur de trou typique | 450–800 mm utiles (forets de 920 mm) | Aciers de 1,2–2,4 m — volées plus profondes, avancées plus grandes |
| Pénétration en roche dure | Suffisante ; 12–20 J par coup | Plus élevée — le marteau pneumatique reste le roi de la vitesse quand l’air est gratuit |
| Mobilité entre chantiers | Une personne porte le perforateur ; le groupe reste à l’entrée | La conduite d’air traîne ; déplacer le compresseur est un projet |
| Logistique énergétique | Carburant pour un petit groupe électrogène ; le dimensionner à au moins 2× la puissance nominale du perforateur en watts pour le pic de démarrage | Diesel pour un compresseur de plusieurs centaines de cfm |
| Eau / poussière | Perçage à sec — la gestion de la poussière incombe à l’opérateur | Perçage à l’eau en standard — abattage de poussière intégré |
| Consommable | Foret minier SDS-Max, remplacé en bloc | Acier intégral / taillant, réaffûtable sur site |
Le schéma sur le terrain : les exploitations qui possèdent déjà de l’air conservent leurs marteaux pneumatiques ; les exploitations nouvelles, petites, dispersées ou en transition s’électrifient, car le coût d’entrée d’un perforateur, d’un groupe et d’une boîte de forets est d’un ordre de grandeur inférieur à celui de la chaîne à compresseur — et le même perforateur perce aussi des trous de boulons d’ancrage et de débitage secondaire entre les volées.
La spécification du trou : 32 mm pour une cartouche de 25 mm
La géométrie de toute la catégorie de produits découle d’un seul chiffre : la cartouche de ø25 mm (1 po). Un trou de 32 mm donne 7 mm de jeu diamétral — assez pour que la cartouche glisse jusqu’au fond d’un trou de 800 mm malgré de légères déviations et des déblais résiduels, mais assez serré pour un bon couplage.
- Profondeur : 450–800 mm de profondeur utile par trou ; les longueurs totales de forets de 450 / 570 / 620 / 920 mm existent pour servir exactement cette plage.
- Inclinaison : environ 15° dans le front, afin que la volée casse vers la face libre.
- Rectitude : un trou qui dévie coince la cartouche avant le fond — les géométries de tête à pointe de centrage ou à faces d’impact réparties existent surtout pour garder les trous profonds ronds et droits.
- Déblais : retirez le foret tous les 200–300 mm d’avancée pour évacuer les déblais ; la poussière tassée est la principale cause de surchauffe, d’usure du calibre et de forets coincés dans les trous profonds.
Géométrie du foret : pourquoi les forets à béton meurent dans la roche
Un foret à béton standard à 4 taillants utilisé contre du quartzite ou de l’andésite cède en quelques postes, pas en quelques semaines, pour trois raisons qui n’ont rien à voir avec la qualité de fabrication :
1. Usure abrasive du calibre. La roche quartzeuse est plus dure que n’importe quel granulat de ciment. Elle use en continu le diamètre extérieur de la tête, et le calibre est exactement la dimension dont dépend le jeu de la cartouche. Le foret peut sembler affûté et être pourtant mort.
2. Écaillage des arêtes au premier contact. Un front de tir n’est pas une dalle. Le foret arrive sur une surface inclinée et fracturée qui charge latéralement une arête avec toute l’énergie d’impact. Les géométries à pointe de centrage ou à nombreuses faces réparties étalent ce premier contact ; une large pointe béton à deux arêtes l’absorbe sur un seul coin.
3. Cyclage thermique en profondeur. Les trous secs de 800 mm tassent les déblais autour de la tête. Les joints brasés comme le carbure se fatiguent plus vite à chaud — c’est autant un problème de qualité de brasage et de nuance de carbure que de géométrie.
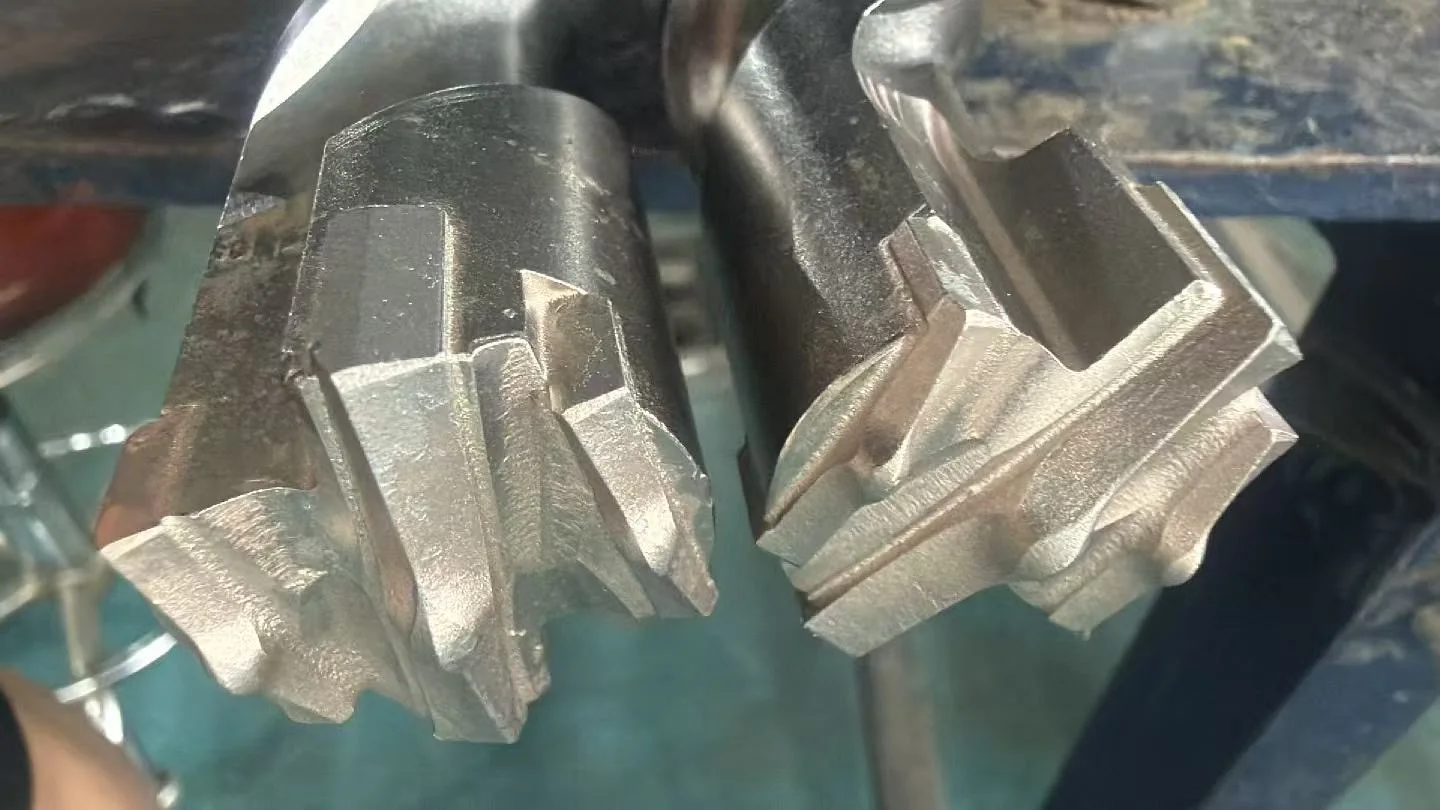
Les têtes minières répondent par deux architectures, vers lesquelles convergent les grandes marques comme nous :
| Architecture | Fonctionnement | Exemples sur le terrain |
|---|---|---|
| Faces d’impact réparties (têtes à trou rond) | Plusieurs faces de carbure brasées se partagent chaque coup ; le trou reste rond et dans l’axe ; aucune arête isolée ne subit le choc de contact avec le front | Têtes minières à 6 arêtes de coupe ; conception française DeWalt à 3 plaquettes / 6 faces avec pointe de centrage |
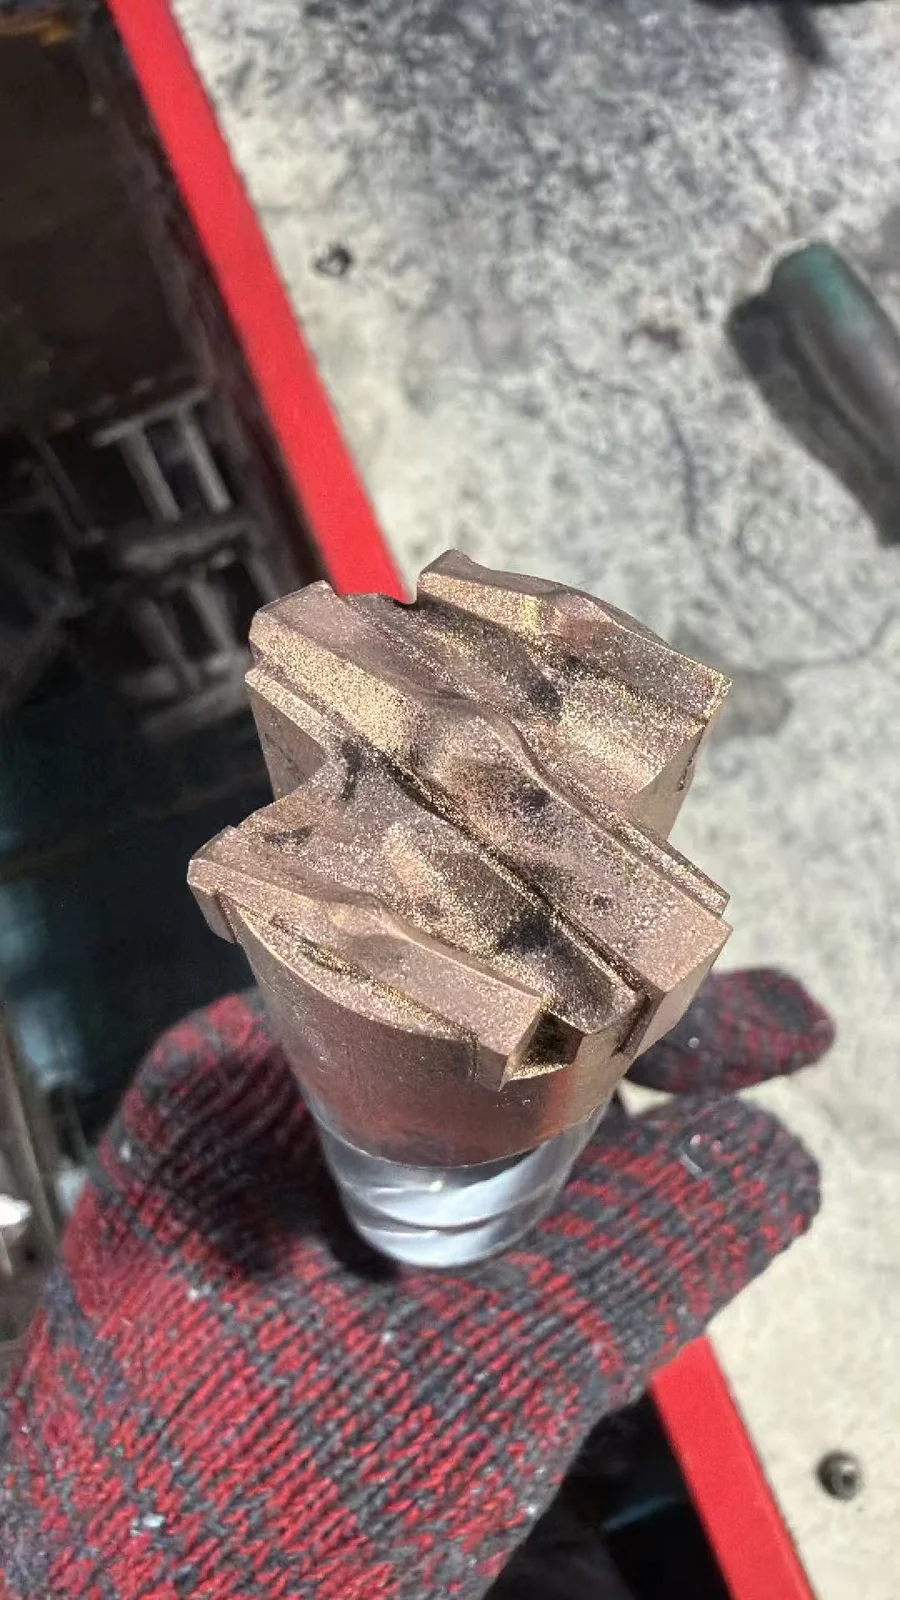
| 4 taillants multi-inserts | Lame principale carbure pleine largeur plus deux inserts latéraux inclinés, reculés axialement ; trois pièces de carbure et quatre arêtes actives, avec des passages de débris ouverts vers les goujures | Référence Bosch SDS max-7 / Speed X / QX ; ZHMAX-7 d’après son propre plan |
Sous la géométrie se trouvent les matériaux, et ils comptent autant : des nuances de carbure à gros grain et plus riches en cobalt (la classe YG11C) sacrifient un peu de dureté à la ténacité qu’exige le perçage à percussion ; du carbure vierge plutôt que recyclé se voit directement dans la durée de vie face à l’usure du calibre ; le brasage sous atmosphère contrôlée garde le joint en vie malgré le cyclage thermique ; et un corps en 42CrMo correctement traité thermiquement permet à un foret de 920 mm d’encaisser 20 J hors axe pendant tout un poste sans se plier. Le cadre complet des niveaux de géométrie figure dans notre guide ZHMAX-5X / 7 / 8.
Modes d’usure, retrait et coût au mètre
| Mode d’usure | Symptôme | Facteur déterminant |
|---|---|---|
| Usure du calibre (diamètre) | La cartouche coince avant le fond du trou ; perte de tête mesurée ≥1,5–2 mm | Abrasivité de la roche (teneur en quartz) ; nuance et qualité du carbure |
| Écaillage des arêtes | Chute soudaine de la pénétration ; perte de carbure visible | Amorçage sur des faces irrégulières ; perforateur surdimensionné sur un petit foret |
| Fatigue du joint brasé | Perte d’insert, généralement dans un trou profond et chaud | Brasage au four ou sous atmosphère contrôlée ; déblais tassés qui retiennent la chaleur |
| Dommage au corps / à la queue | Corps plié, lobes de queue martelés | Effort hors axe sur les forets longs ; mandrin du perforateur usé ; graisse de queue absente |
Critère de retrait : retirez le foret selon le calibre, pas selon l’affûtage. Le trou que perce le foret, et non l’arête qu’il montre, est le produit. Contrôle sur le terrain : si une cartouche neuve ne glisse plus librement jusqu’au fond d’un trou d’essai, le foret est fini.
Les mètres par foret varient trop avec la roche pour donner des chiffres uniques honnêtes — un quartzite abrasif peut consommer un foret en quelques dizaines de mètres forés, alors qu’un calcaire plus tendre en rend plusieurs centaines. Ce qui reste constant, c’est le classement : la nuance de carbure, le mode de brasage et l’architecture de tête réordonnent le résultat bien plus que les autocollants de marque.
La mesure d’achat est le coût au mètre :
coût au mètre = (prix du foret ÷ mètres jusqu’au retrait pour calibre) + (amortissement du perforateur ÷ mètres) + (main-d’œuvre par mètre)
Appliquez cette formule et deux choses se produisent : les forets bon marché à carbure recyclé perdent presque partout face aux forets de milieu de gamme à carbure vierge, et dans un terrain réellement abrasif, le foret à géométrie premium (classe 4 taillants multi-inserts) l’emporte malgré son prix plus élevé — parce que les mètres jusqu’au retrait, le dénominateur, bougent plus que le prix.
Adapter la classe de perforateur
| Machine | Énergie de frappe | Remarque |
|---|---|---|
| Makita HR5212C | ≈20 J | Le standard des flottes dans l’exploitation minière andine à petite échelle |
| DeWalt D25773 | 19,4 J | La machine que DeWalt associe à ses lignes de forets miniers |
| DeWalt DCH733 (60 V) | 13,3 J | Option sans fil là où même un groupe électrogène est impraticable |
| Bosch GBH 8-45 D/DV | ≈12,5 J | Se marie avec les forets Bosch SDS max-7 / Quadro-X |
Trois règles de terrain : gardez la queue SDS-Max graissée à chaque poste (un mandrin sec martèle les lobes de la queue, pas la roche) ; dimensionnez le groupe électrogène à au moins deux fois la puissance nominale du perforateur en watts pour supporter le pic de démarrage ; et résistez à l’envie de vous appuyer sur la machine — c’est l’énergie d’impact, pas la force d’avance, qui casse la roche, et un excès d’avance ne fait qu’accélérer l’écaillage des arêtes.
Liste de contrôle de sélection
- Diamètre : 32 mm pour des cartouches de ø25 mm. Confirmez d’abord la spécification de votre cartouche.
- Longueurs : 450 mm pour le débitage secondaire et les volées courtes ; 620 mm pour les volées intermédiaires ; 920 mm pour les trous de production complets de 800 mm.
- Tête : têtes à faces réparties (6 arêtes) pour roche moyenne et terrain mixte ; 4 taillants multi-inserts (ZHMAX-7) pour la roche dure, abrasive et riche en quartz.
- Matériaux : carbure vierge à gros grain de classe YG11C, brasage sous atmosphère contrôlée, corps en 42CrMo traité thermiquement — demandez la spécification par écrit.
- Vérifier en mètres, pas au ressenti : consigner les mètres par foret et par galerie ; retirer selon le calibre ; comparer les fournisseurs sur le coût au mètre.
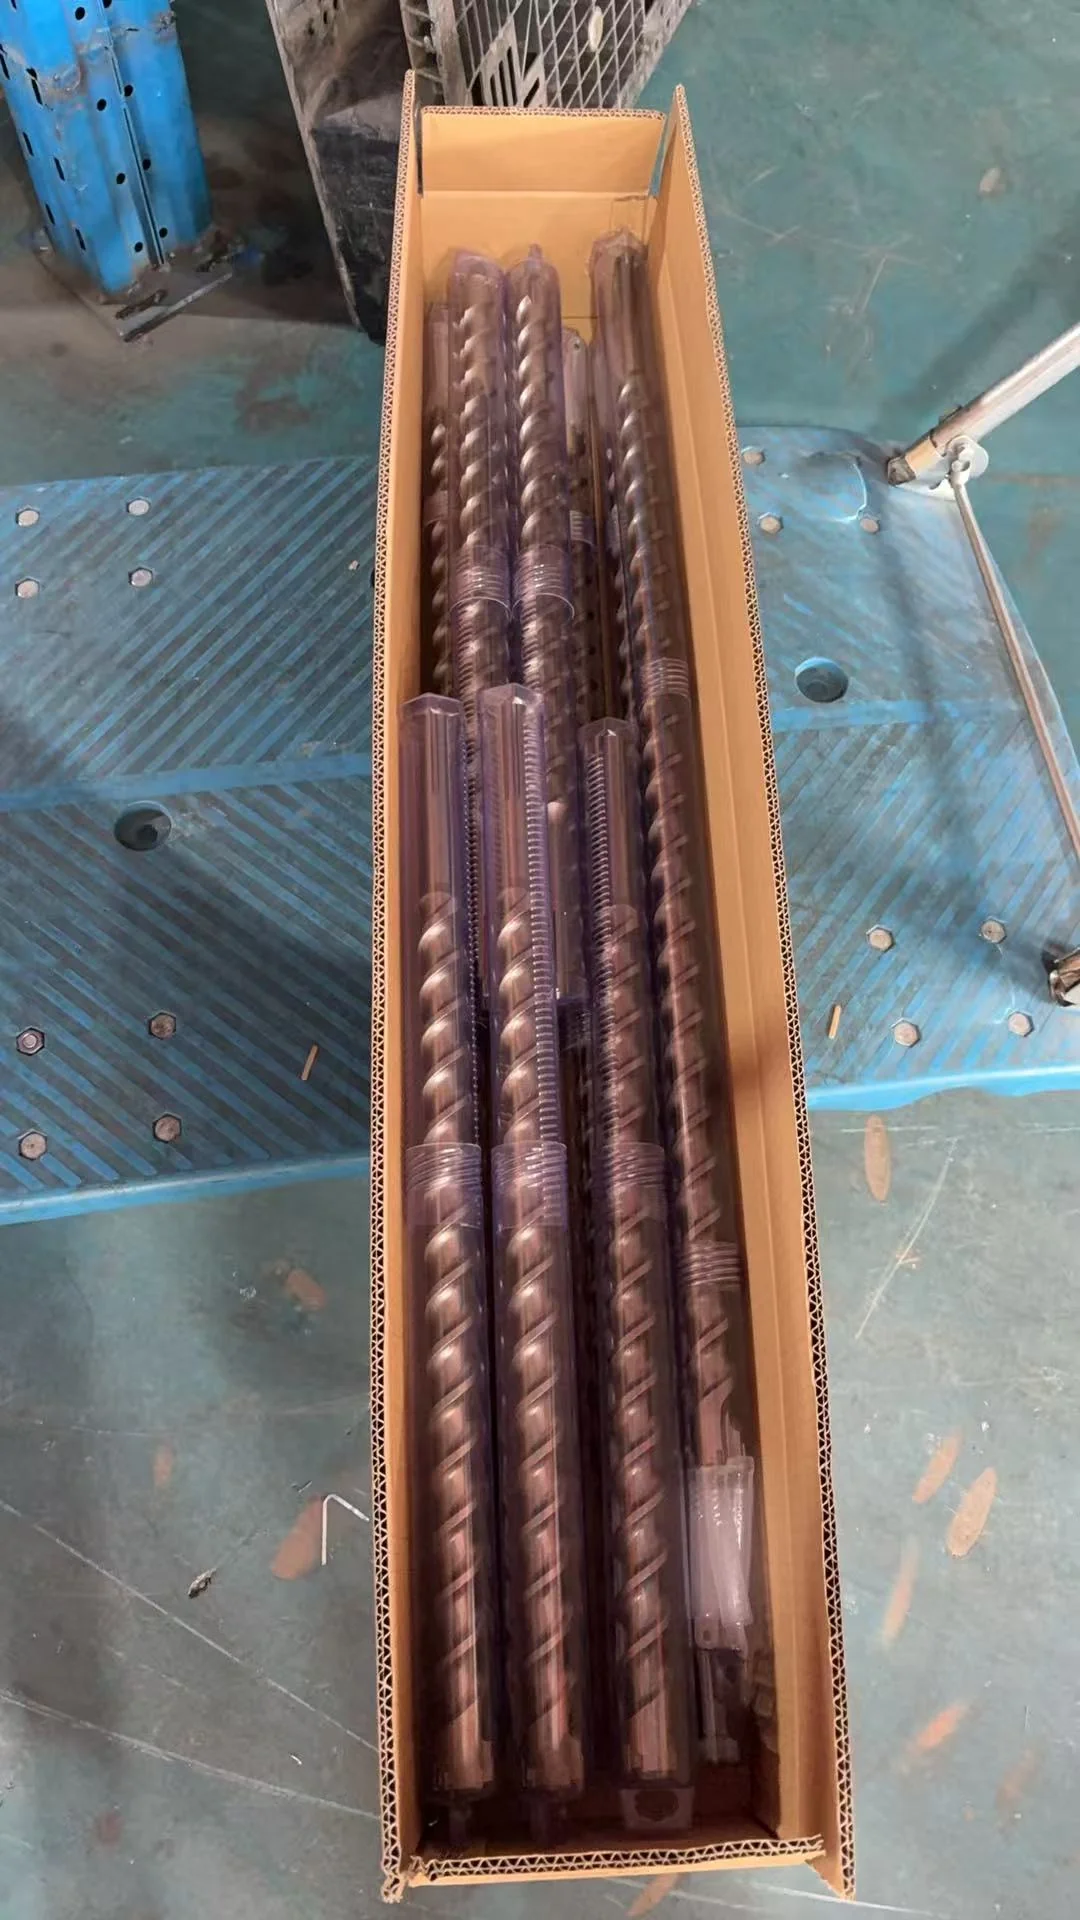
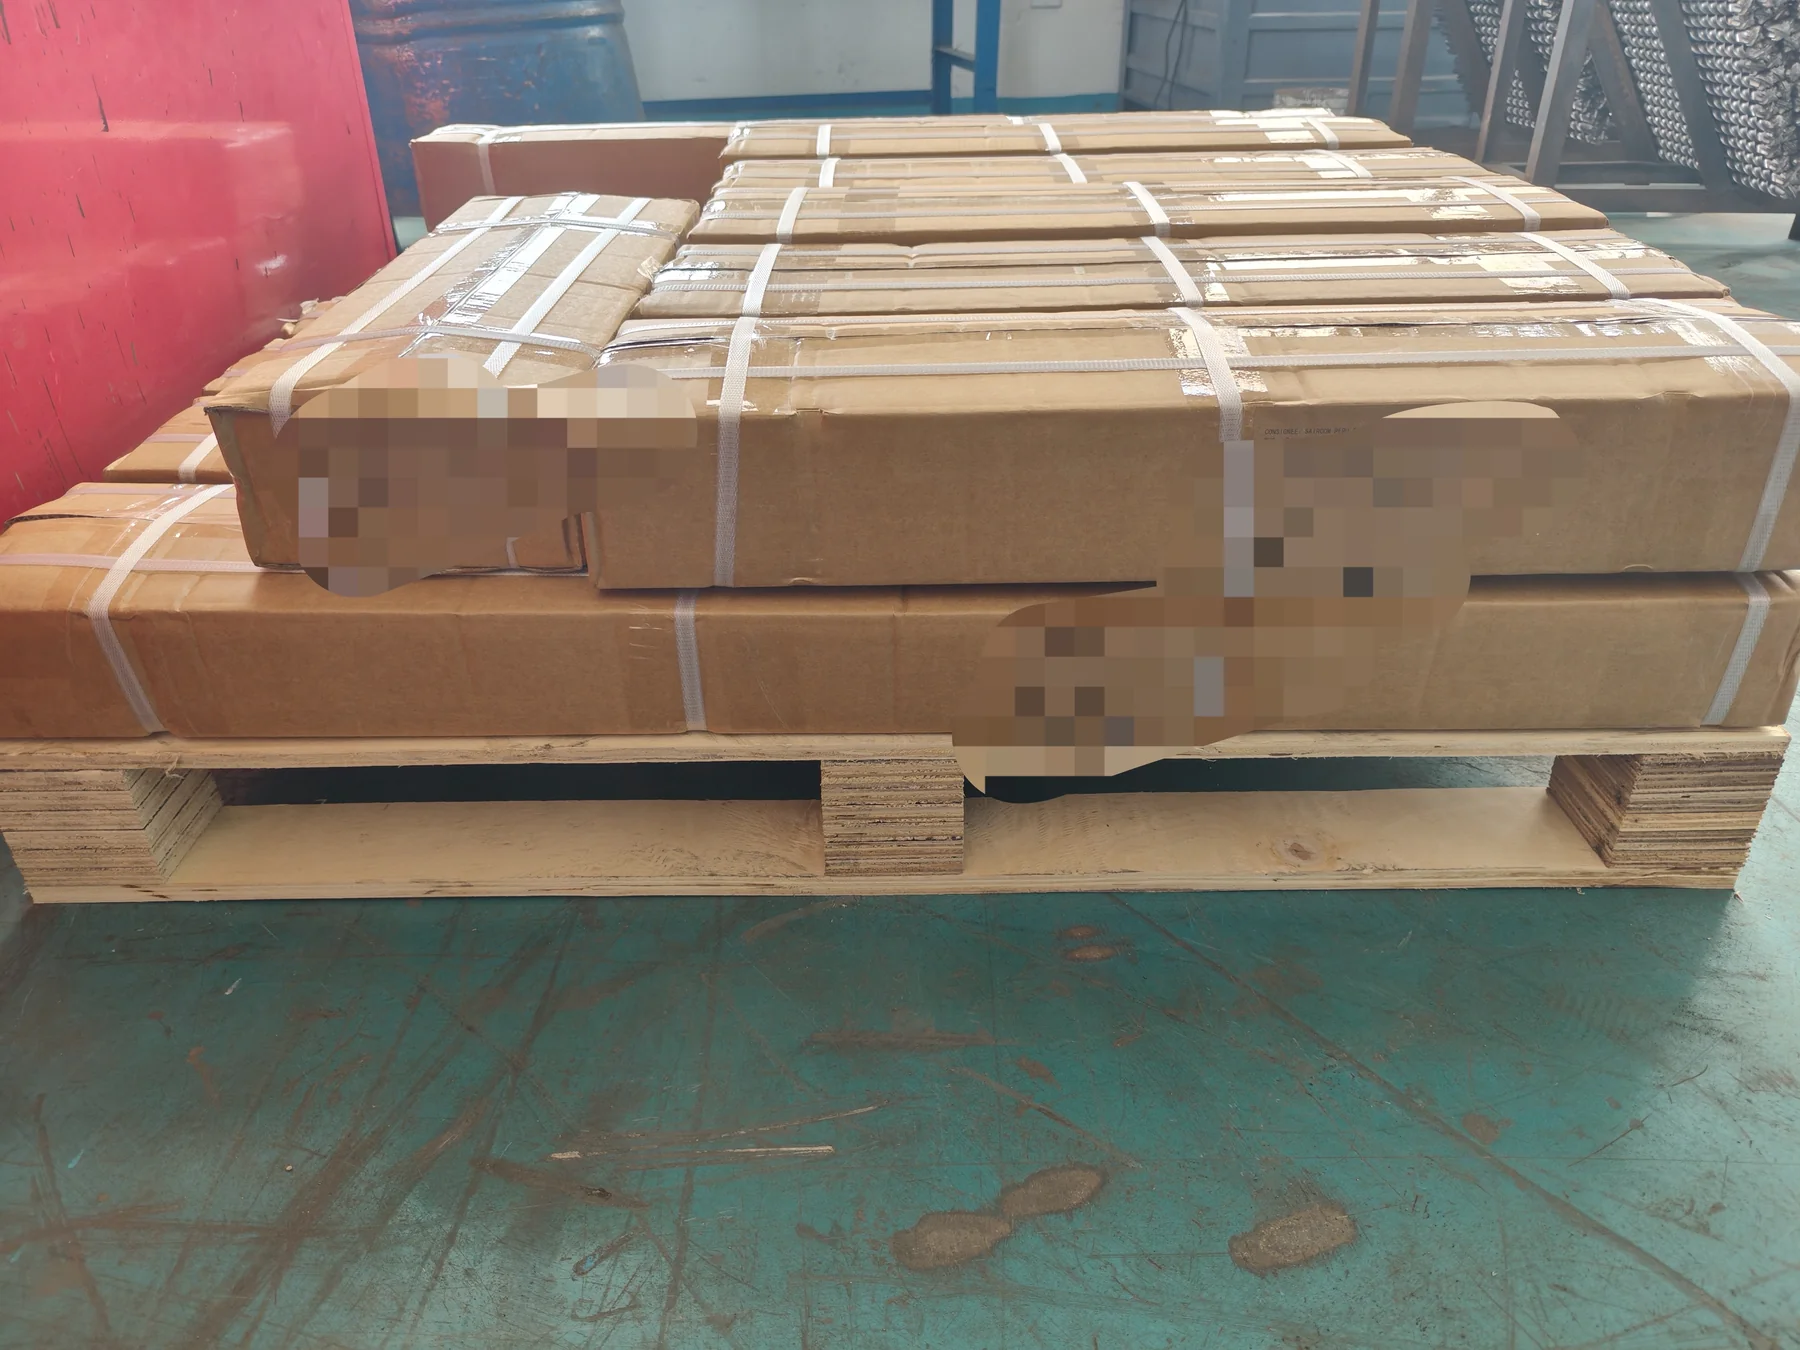
Emballage des forets miniers : photos de notre usine
Nos longs forets miniers SDS-Max sont placés dans des tubes de protection individuels à l’intérieur du carton. Les cartons sont ensuite cerclés sur une palette en bois. Envoyez-nous les dimensions, les quantités et vos besoins d’emballage pour un devis OEM.
Programmes d’approvisionnement associés
Si vous vous approvisionnez en forets miniers à des volumes de distribution, ces pages couvrent le côté achats.
- Fabricant de forets miniers SDS-Max (OEM / marque privée) — le programme de tailles, les architectures de tête, la compatibilité avec les perforateurs et les conditions OEM derrière ce guide.
- Gamme SDS-Max Zhonghuan — tableaux complets de diamètres et de longueurs et demande OEM.


