

Was Handbohren von Sprenglöchern ist
Handbohren von Sprenglöchern bedeutet, Produktionssprenglöcher mit einem elektrischen SDS-Max-Bohrhammer der 10-kg-Klasse statt mit einem pneumatischen Bohrhammer auf Vorschubstütze zu bohren. Das Standardloch hat 32 mm Durchmesser, 450–800 mm Tiefe, rund 15° in die Ortsbrust geneigt und wird mit ø25-mm-(1-Zoll-)Sprengpatronen geladen. Eine gebohrte Runde in einem schmalen Gangstreckenvortrieb bedeutet typischerweise einige Dutzend solcher Löcher, danach wird die Ortsbrust geladen, gesprengt und geräumt.
Das Verfahren dominiert den handwerklichen und kleingewerblichen Bergbau (ASM) in den Anden und breitet sich überall dort aus, wo kleine Vortriebe, verstreute Abbaue oder fehlende Druckluftinfrastruktur eine Kompressorkette unpraktikabel machen. Das Werkzeug ist maschinenseitig gewöhnlich — dieselben Bohrhämmer, die für den Bau verkauft werden — und verbrauchsseitig spezialisiert: lange Bergbaubohrer, deren Kopfgeometrie, Hartmetallsorte und Körperstahl die tatsächlichen Kosten je gebohrtem Meter bestimmen.
Elektrischer Bohrhammer gegenüber pneumatischem Bohrhammer
Der ehrliche Vergleich lautet nicht „was ist besser“, sondern „welche Einschränkung bindet Ihren Betrieb“:
| Faktor | Elektrischer SDS-Max-Hammer (10-kg-Klasse) | Pneumatischer Bohrhammer |
|---|---|---|
| Kapitalkette | Hammer + kleiner Generator (oder Grubenstrom) + Bohrer | Kompressor + Luftleitung + Öler + Bohrhammer + Integral-/Gewindebohrstahl |
| Typische Lochtiefe | 450–800 mm Arbeitstiefe (920-mm-Bohrer) | 1,2–2,4 m Bohrstahl — tiefere Runden, größere Abschläge |
| Vortrieb in hartem Gestein | Ausreichend; 12–20 J je Schlag | Höher — der Bohrhammer bleibt der Tempo-König, wenn Luft kostenlos ist |
| Beweglichkeit zwischen Abbauen | Eine Person trägt den Hammer; der Generator bleibt am Mundloch | Luftleitung schleift; Kompressorumsetzung ist ein Projekt |
| Energielogistik | Kraftstoff für einen kleinen Stromerzeuger; mindestens auf das 2-Fache der Nennleistung des Hammers in Watt auslegen wegen des Anlaufstoßes | Diesel für einen Kompressor mit mehreren hundert cfm |
| Wasser / Staub | Trockenbohren — Staubmanagement liegt beim Bediener | Nassbohren ist Standard — integrierte Staubbindung |
| Verbrauchsmaterial | SDS-Max-Bergbaubohrer, als Einheit ersetzt | Integralstahl / Bohrkrone, vor Ort nachschleifbar |
Das Muster in der Praxis: Betriebe, die bereits Druckluft besitzen, behalten ihre Bohrhämmer; neue, kleine, verstreute oder im Übergang befindliche Betriebe elektrifizieren, weil die Einstiegskosten für einen Hammer, einen Generator und eine Schachtel Bohrer eine Größenordnung unter der Kompressorkette liegen — und derselbe Hammer bohrt zwischen den Runden auch Löcher für Gebirgsanker und für das Sekundärzerkleinern.
Die Lochspezifikation: 32 mm für eine 25-mm-Patrone
Die Geometrie der gesamten Produktkategorie folgt aus einer Zahl: der ø25-mm-(1-Zoll-)Patrone. Ein 32-mm-Loch gibt 7 mm Durchmesserspiel — genug, dass die Patrone an kleinen Abweichungen und Bohrkleinresten vorbei bis auf den Grund eines 800-mm-Lochs gleitet, aber eng genug für gute Ankopplung.
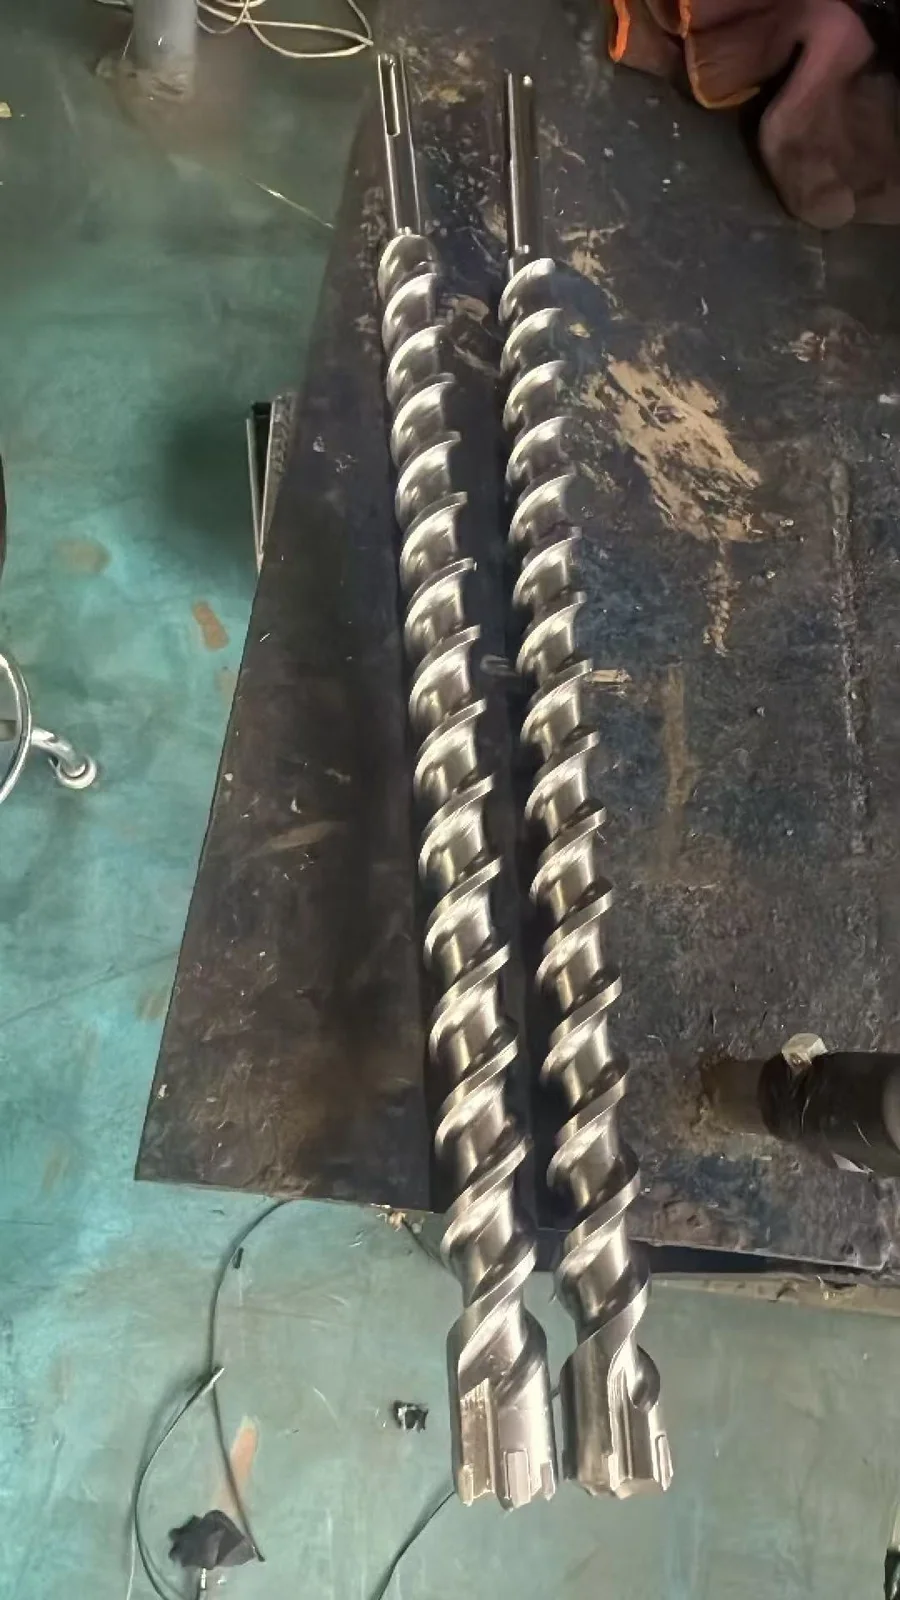
- Tiefe: 450–800 mm Arbeitstiefe je Loch; Gesamtbohrerlängen von 450 / 570 / 620 / 920 mm existieren, um genau dieses Band zu bedienen.
- Neigung: etwa 15° in die Ortsbrust, damit die Runde zur freien Fläche hin bricht.
- Geradheit: Ein wanderndes Loch klemmt die Patrone vor dem Grund ein — Kopfgeometrien mit Zentrierspitzen oder verteilten Schlagflächen gibt es vor allem, um tiefe Löcher rund und gerade zu halten.
- Bohrklein: Ziehen Sie den Bohrer alle 200–300 mm Vortrieb heraus, um das Bohrklein auszuspülen; gestauter Staub ist die Hauptursache für Überhitzung, Kaliberverschleiß und festsitzende Bohrer in tiefen Löchern.
Bohrergeometrie: warum Betonbohrer im Gestein sterben
Ein Standard-4-Schneider-Betonbohrer, der gegen Quarzit oder Andesit läuft, versagt in Schichten, nicht in Wochen, aus drei Gründen, die nichts mit der Fertigungsqualität zu tun haben:
1. Abrasiver Kaliberverschleiß. Quarzhaltiges Gestein ist härter als jeder Zementzuschlag. Es schleift den Außendurchmesser des Kopfes kontinuierlich ab, und das Kaliber ist genau das Maß, von dem das Patronenspiel abhängt. Der Bohrer kann scharf aussehen und dennoch verbraucht sein.
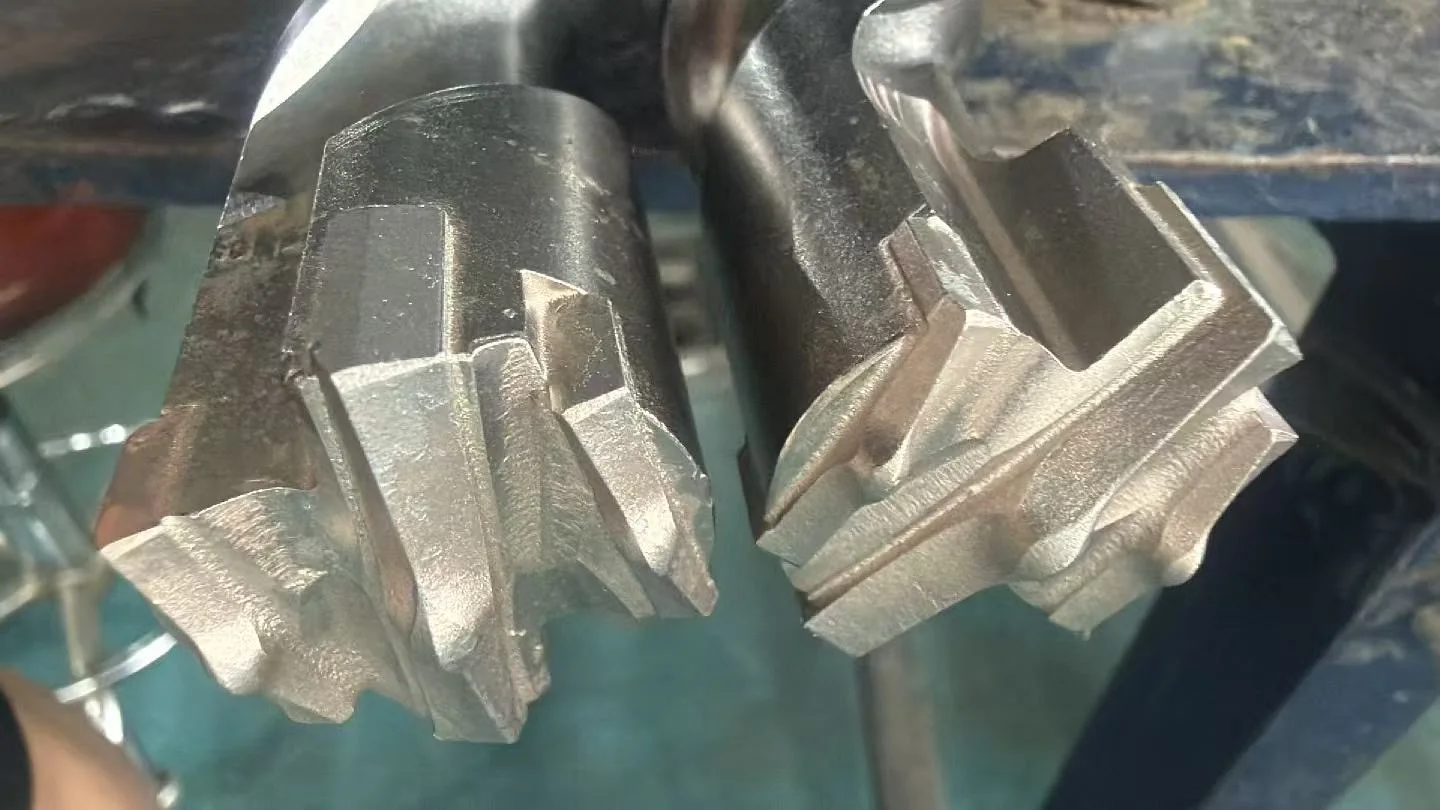
2. Kantenausbruch beim ersten Kontakt. Eine Sprengortsbrust ist keine Platte. Der Bohrer trifft auf eine geneigte, zerklüftete Fläche, die eine Schneide mit voller Schlagenergie seitlich belastet. Geometrien mit Zentrierspitze oder vielen verteilten Flächen verteilen diesen ersten Kontakt; eine breite Zweischneiden-Betonspitze fängt ihn an einer Ecke ab.
3. Thermische Wechselbelastung in der Tiefe. Trockene 800-mm-Löcher packen Bohrklein um den Kopf. Lötverbindungen und Hartmetall ermüden heiß schneller — das ist ebenso ein Problem der Lötqualität und der Hartmetallsorte wie der Geometrie.
Bergbauköpfe antworten mit zwei Architekturen, auf die sich die großen Marken und wir zubewegen:
| Architektur | Funktionsweise | Beispiele aus der Praxis |
|---|---|---|
| Verteilte Schlagflächen (Rundlochköpfe) | Mehrere gelötete Hartmetallflächen teilen sich jeden Schlag; das Loch bleibt rund und auf Linie; keine einzelne Schneide nimmt den Kontakttreffer auf der Fläche | Bergbauköpfe mit 6 Schneidkanten; DeWalts französisches 3-Platten-/6-Flächen-Design mit Zentrierspitze |
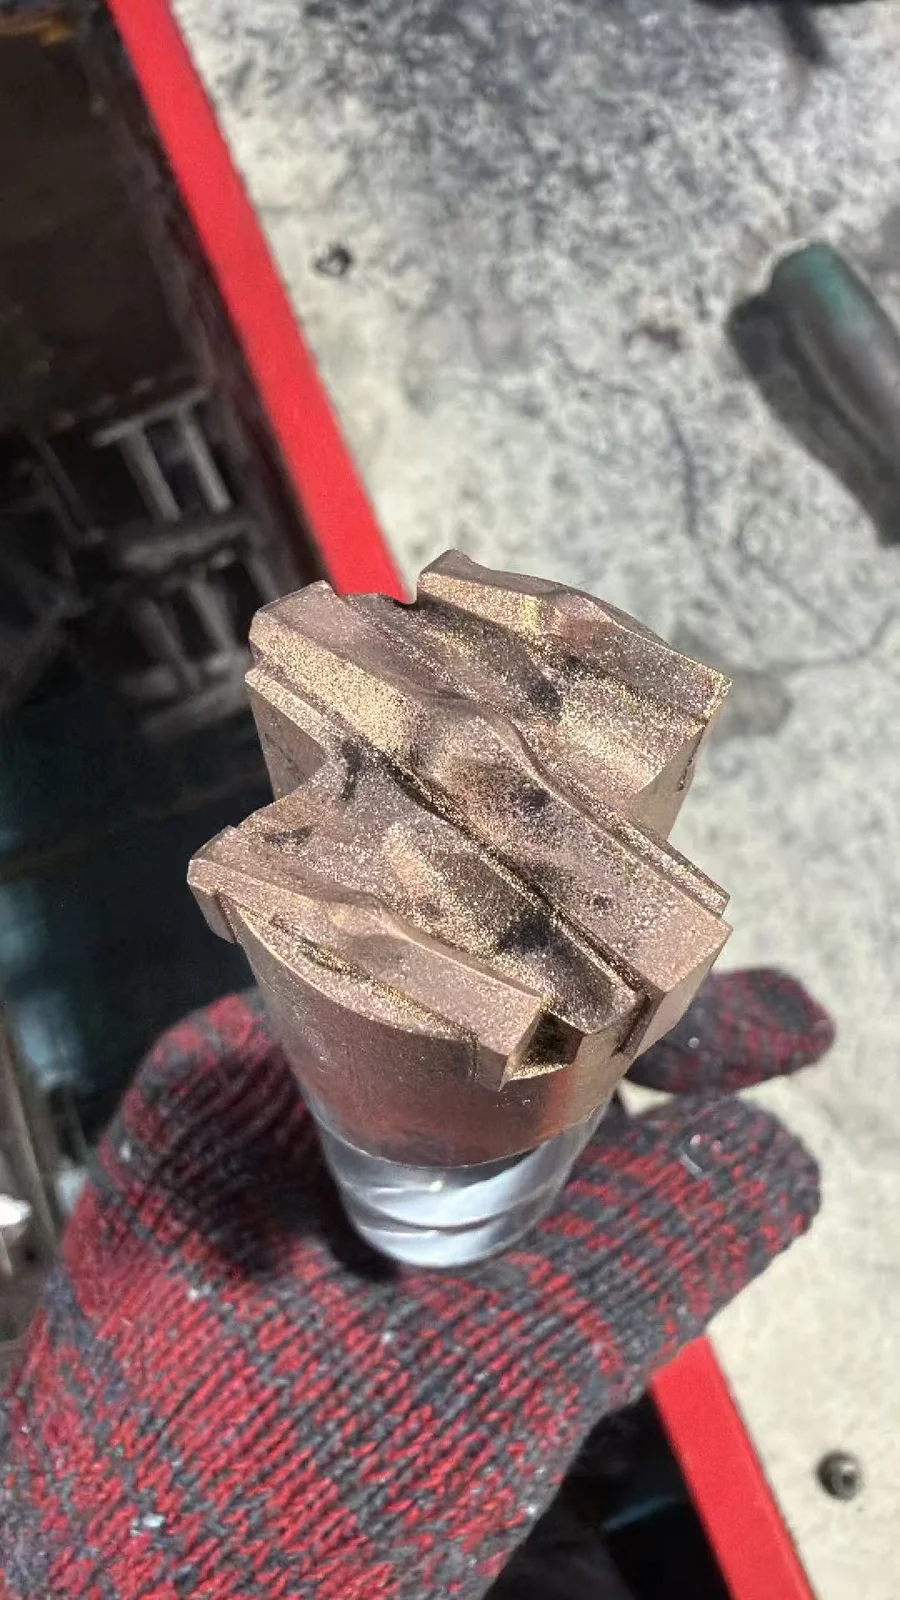
| Mehr-Einsatz-Vierschneider | Vollbreite Haupt-Hartmetallschneide plus zwei geneigte, axial zurückgesetzte Seiteneinsätze; drei Hartmetallteile und vier aktive Schneiden, mit offenen Spanwegen zu den Nuten | Bosch SDS max-7 / Speed X / QX als Referenz; ZHMAX-7 nach eigener Zeichnung |
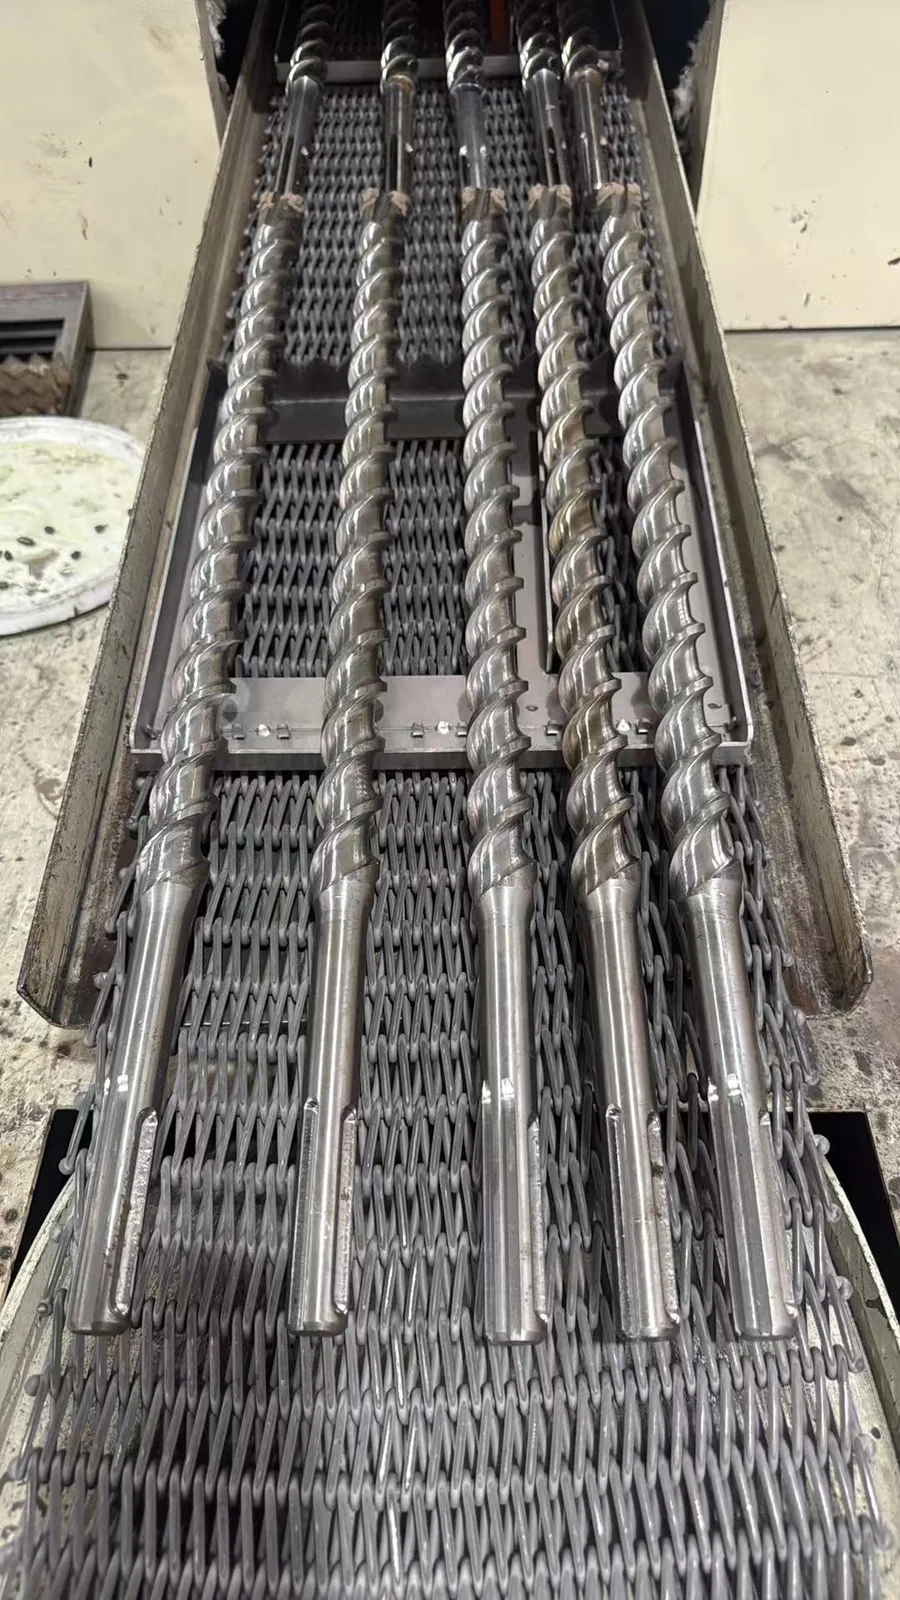
Unter der Geometrie liegen die Werkstoffe, und sie zählen ebenso: grobkörnige Hartmetallsorten mit höherem Kobaltanteil (die YG11C-Klasse) tauschen etwas Härte gegen die Zähigkeit, die das Schlagbohren verlangt; Neu- statt Recyclinghartmetall zeigt sich direkt in der Kaliberverschleiß-Standzeit; Löten unter Schutzatmosphäre hält die Verbindung durch die thermische Wechselbelastung am Leben; und ein 42CrMo-Körper mit richtiger Wärmebehandlung ist das, was einen 920-mm-Bohrer eine ganze Schicht lang 20 J außeraxial aufnehmen lässt, ohne sich zu verbiegen. Der vollständige Rahmen der Geometriestufen steht in unserem Leitfaden zu ZHMAX-5X / 7 / 8.
Verschleißarten, Ausmusterung und Kosten je Meter
| Verschleißart | Symptom | Ursache |
|---|---|---|
| Kaliberverschleiß (Durchmesser) | Patrone klemmt vor dem Lochgrund; gemessener Kopfverlust ≥1,5–2 mm | Abrasivität des Gesteins (Quarzgehalt); Hartmetallsorte und -qualität |
| Kantenausbruch | Plötzlicher Vortriebsabfall; sichtbarer Hartmetallverlust | Ansetzen auf unebenen Flächen; überdimensionierter Hammer auf kleinem Bohrer |
| Ermüdung der Lötverbindung | Einsatzverlust, meist in einem tiefen heißen Loch | Ofenlöten gegenüber Löten unter Schutzatmosphäre; gestautes Bohrklein hält Wärme |
| Körper-/Schaftschaden | Verbogener Körper, ausgeschlagene Schaftnasen | Außeraxiale Kraft an langen Bohrern; verschlissenes Hammerfutter; fehlendes Schaftfett |
Ausmusterungskriterium: Mustern Sie nach dem Kaliber aus, nicht nach der Schärfe. Das Loch, das der Bohrer bohrt, nicht die Schneide, die er zeigt, ist das Produkt. Feldprüfung: Gleitet eine frische Patrone nicht mehr frei bis auf den Grund eines Testlochs, ist der Bohrer am Ende.
Meter je Bohrer schwanken mit dem Gestein zu stark für ehrliche Einzelwerte — abrasiver Quarzit kann einen Bohrer in wenigen Dutzend gebohrten Metern verbrauchen, während weicherer Kalkstein mehrere Hundert zurückgibt. Konstant bleibt die Rangfolge: Hartmetallsorte, Lötverfahren und Kopfarchitektur ordnen das Ergebnis weit stärker neu als Markenaufkleber.
Die Kaufkennzahl sind die Kosten je Meter:
Kosten je Meter = (Bohrerpreis ÷ Meter bis zur Kaliberausmusterung) + (Hammerabschreibung ÷ Meter) + (Arbeitskosten je Meter)
Rechnen Sie diese Formel durch, und zwei Dinge geschehen: Billige Bohrer mit Recyclinghartmetall verlieren fast überall gegen Bohrer der mittleren Preisklasse mit Neuhartmetall, und in wirklich abrasivem Untergrund gewinnt der Bohrer mit Premiumgeometrie (Klasse Mehr-Einsatz-Vierschneider) trotz höherem Preisschild — weil die Meter bis zur Ausmusterung, der Nenner, sich stärker bewegen als der Preis.
Die Hammerklasse abstimmen
| Maschine | Schlagenergie | Hinweis |
|---|---|---|
| Makita HR5212C | ≈20 J | Flottenstandard im andinen Kleinbergbau |
| DeWalt D25773 | 19,4 J | Die Maschine, die DeWalt seinen Bergbaubohrer-Linien zuordnet |
| DeWalt DCH733 (60 V) | 13,3 J | Akku-Option, wo selbst ein Stromerzeuger unpraktikabel ist |
| Bosch GBH 8-45 D/DV | ≈12,5 J | Passt zu Bosch-SDS-max-7- / Quadro-X-Bohrern |
Drei Feldregeln: Halten Sie den SDS-Max-Schaft jede Schicht gefettet (ein trockenes Futter hämmert auf die Schaftnasen statt auf das Gestein); legen Sie den Generator auf mindestens das Doppelte der Nennleistung des Hammers in Watt aus, um den Anlaufstoß zu überstehen; und widerstehen Sie dem Drang, sich auf die Maschine zu lehnen — die Schlagenergie, nicht die Vorschubkraft, bricht das Gestein, und übermäßiger Vorschub beschleunigt nur den Kantenausbruch.
Auswahl-Checkliste
- Durchmesser: 32 mm für ø25-mm-Patronen. Bestätigen Sie vor allem anderen Ihre Patronenspezifikation.
- Längen: 450 mm für Sekundärzerkleinern und kurze Runden; 620 mm für mittlere Runden; 920 mm für volle 800-mm-Produktionslöcher.
- Kopf: Köpfe mit verteilten Flächen (6 Schneiden) für mittleres Gestein und gemischten Untergrund; Mehr-Einsatz-Vierschneider (ZHMAX-7) für hartes, abrasives, quarzreiches Gestein.
- Werkstoffe: grobkörniges Neu-Hartmetall der Klasse YG11C, Löten unter Schutzatmosphäre, wärmebehandelter 42CrMo-Körper — die Spezifikation schriftlich verlangen.
- Nach Metern prüfen, nicht nach Gefühl: Meter je Bohrer nach Vortrieb protokollieren; nach Kaliber ausmustern; Lieferanten nach Kosten je Meter vergleichen.
Verpackung von Bergbaubohrern: Fotos aus unserem Werk
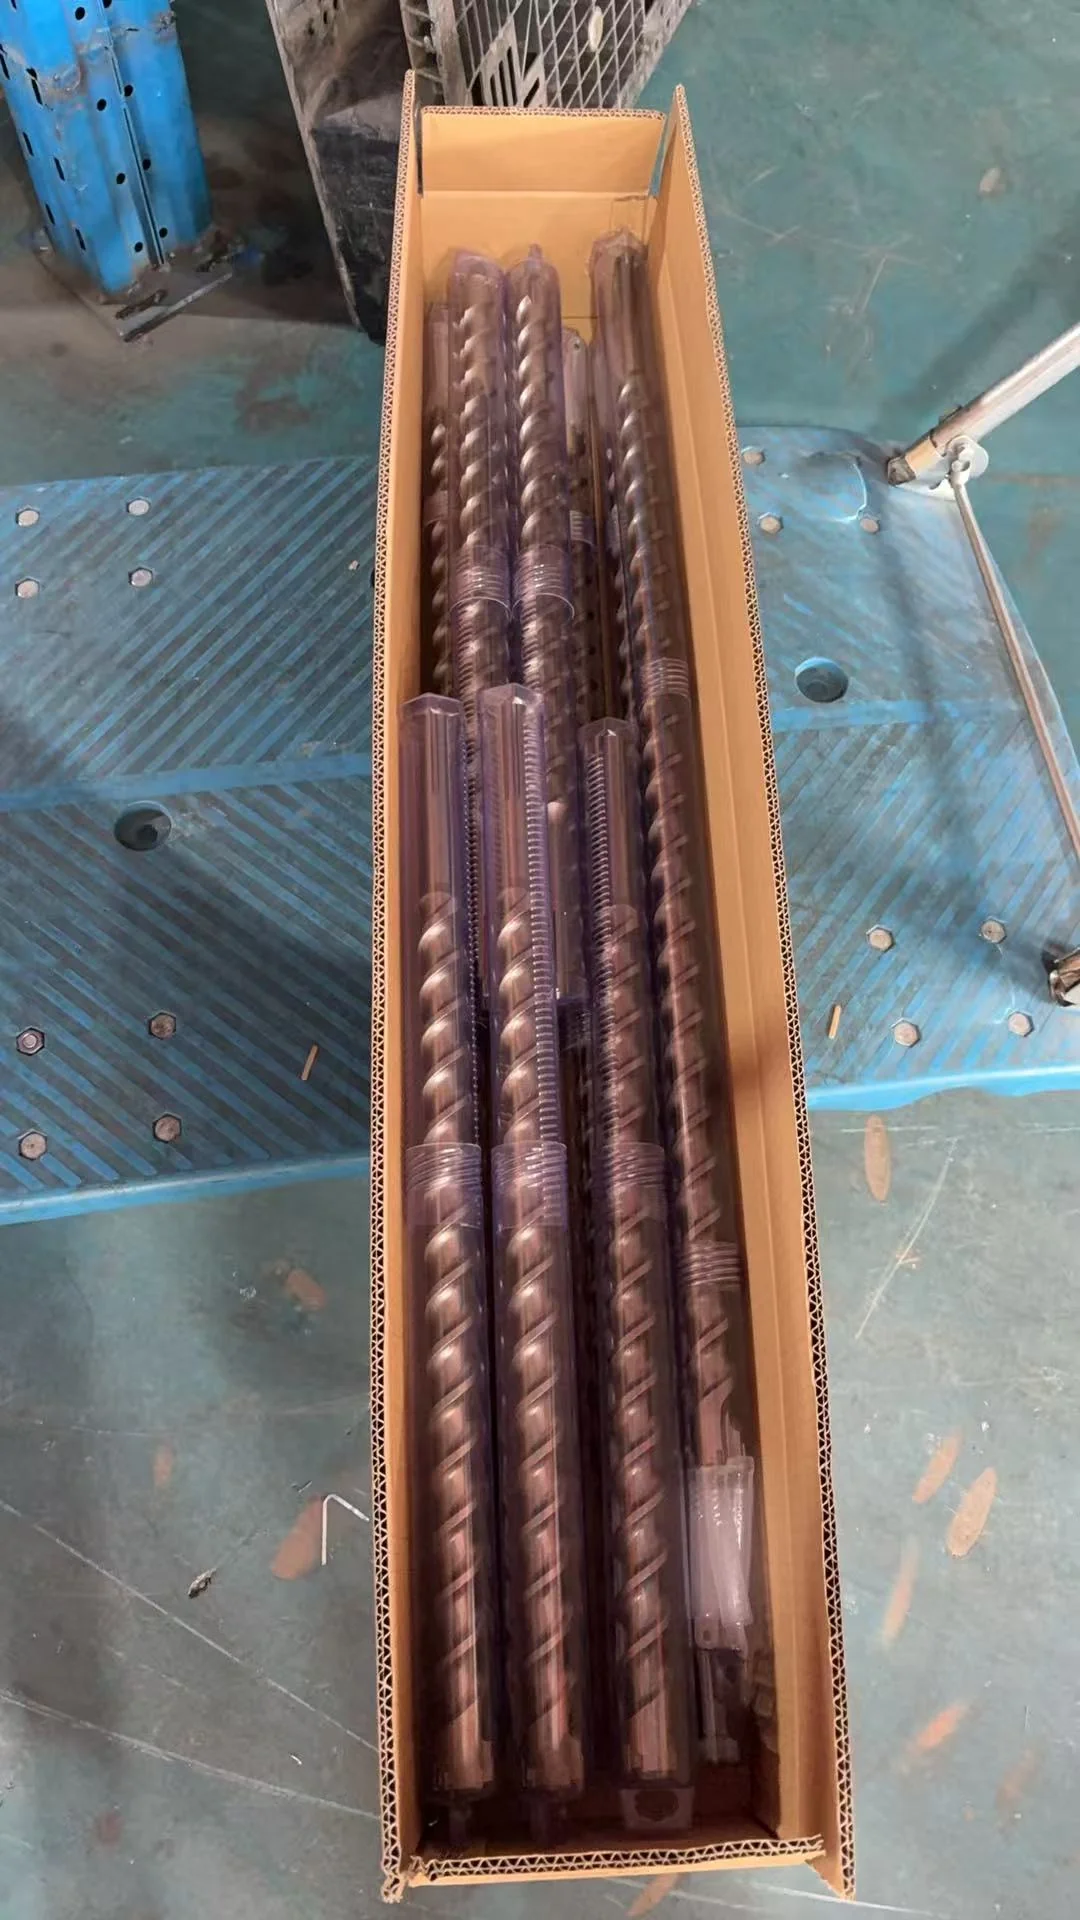
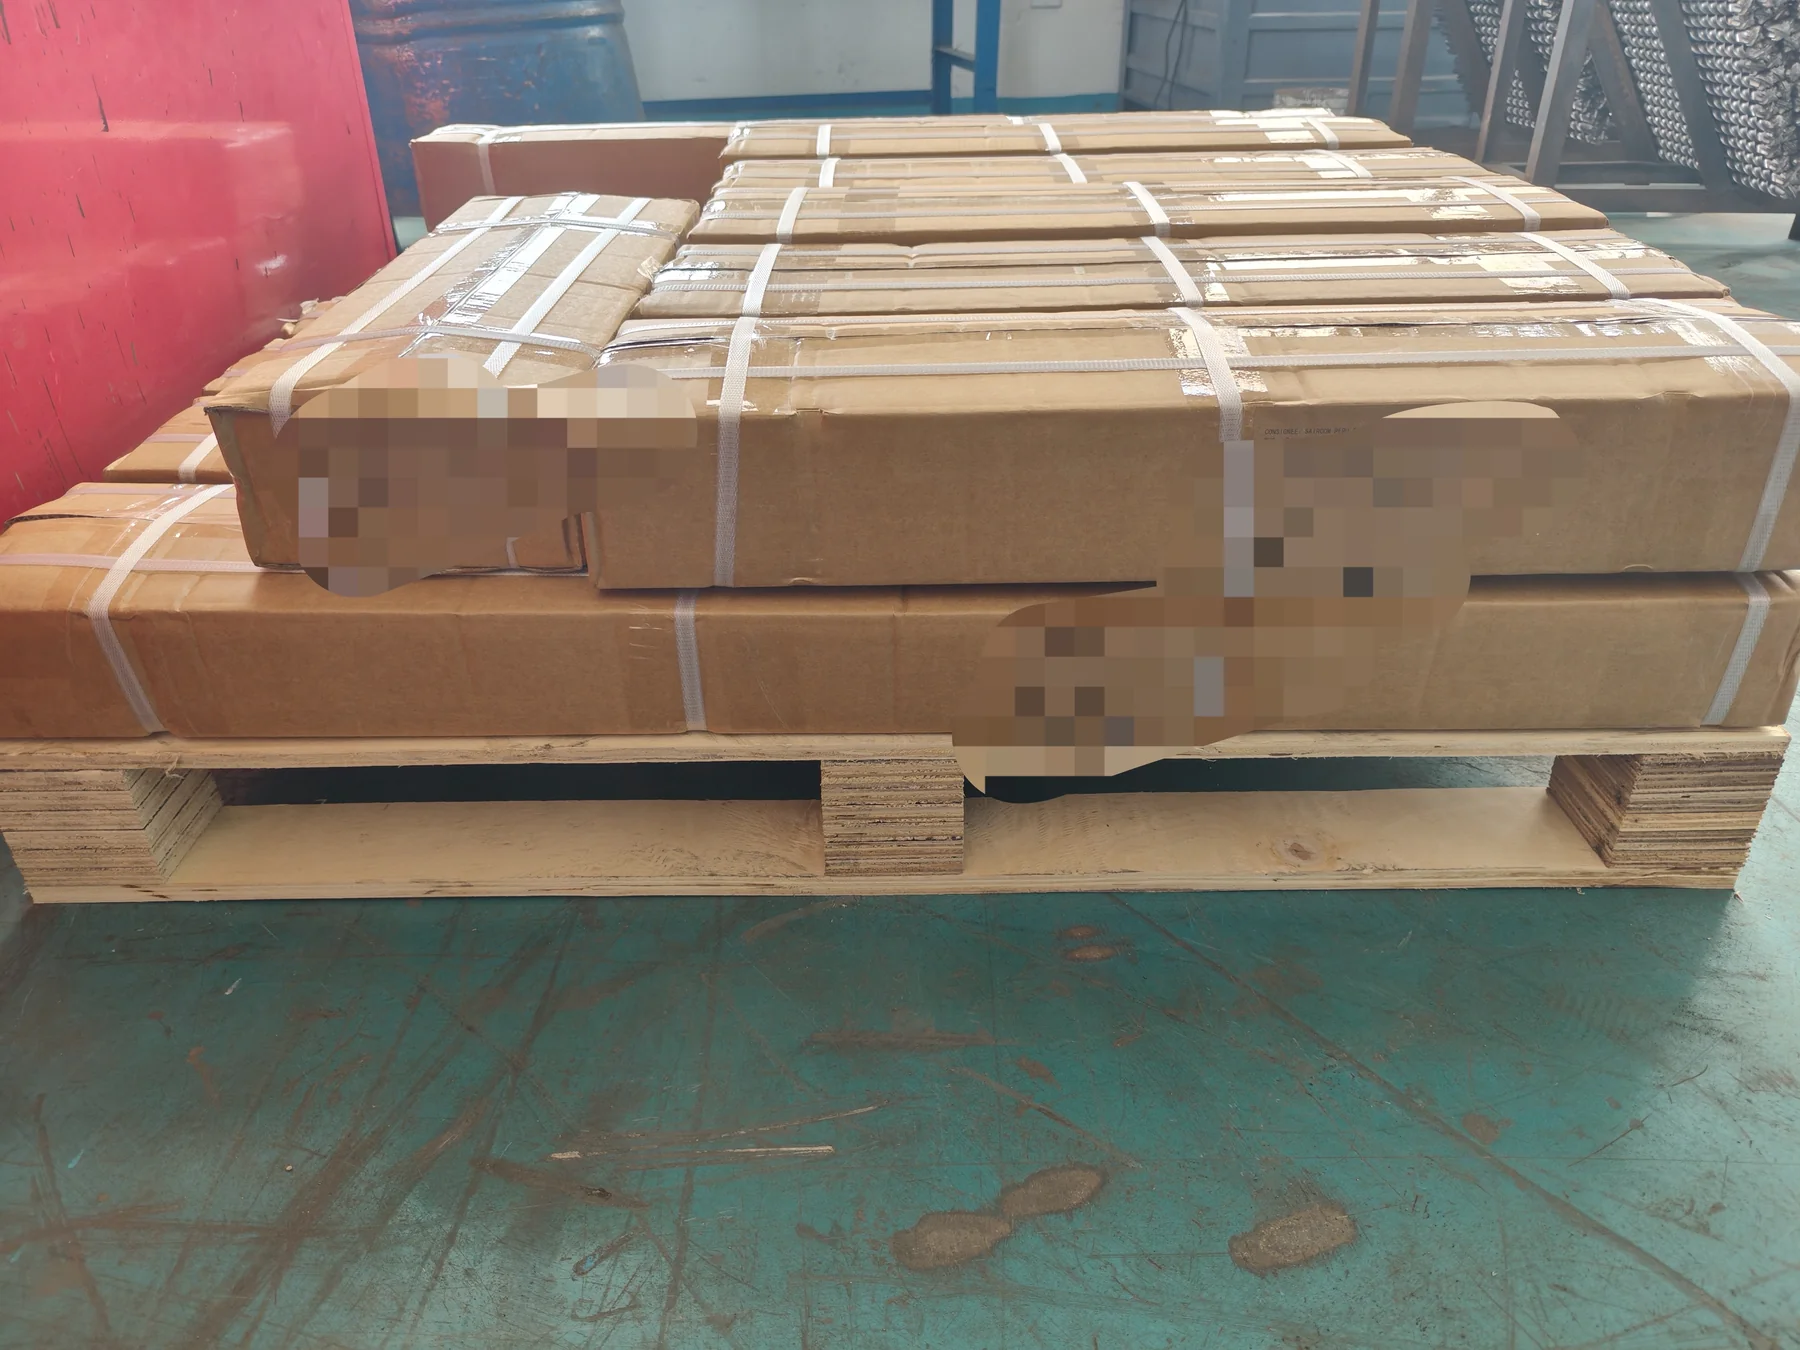
Unsere langen SDS-Max-Bergbaubohrer liegen einzeln in Schutzrohren im Karton. Die Versandkartons werden umreift auf einer Holzpalette bereitgestellt. Senden Sie uns Größen, Mengen und Verpackungsanforderungen für ein OEM-Angebot.
Verwandte Beschaffungsprogramme
Wenn Sie Bergbaubohrer in Distributionsmengen beschaffen, behandeln diese Seiten die Beschaffungsseite.
- Hersteller von SDS-Max-Bergbaubohrern (OEM / Private Label) — das Größenprogramm, die Kopfarchitekturen, die Hammerkompatibilität und die OEM-Bedingungen hinter diesem Leitfaden.
- Zhonghuan-SDS-Max-Produktprogramm — vollständige Durchmesser- und Längentabellen und OEM-Anfrage.


