
Qué es realmente un Y-Cutter, en términos de geometría
Un Y-Cutter (también catalogado como de 3 filos, Trijet o de tres hojas) es una cabeza de broca para rotomartillo con tres filos de carburo dispuestos a 120° alrededor de una punta autocentrante central, que forman una huella en «Y» vista de frente. La geometría se sitúa entre la cabeza antigua de 2 filos tipo cincel (un inserto recto de carburo a lo ancho del diámetro) y la cabeza en cruz de 4 filos (dos insertos perpendiculares que forman un signo más).
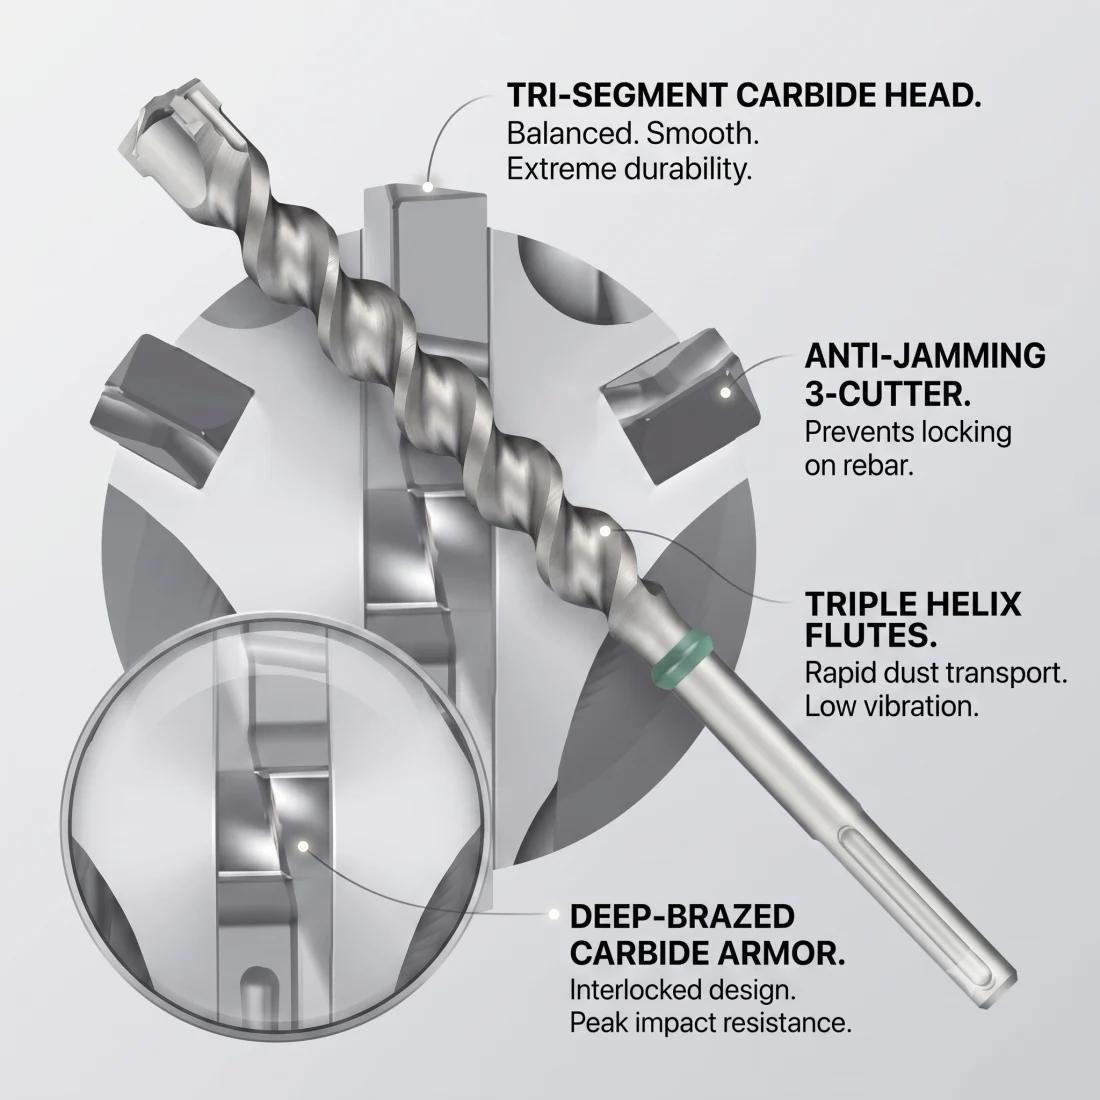
El carburo puede ser una sola pieza prensada y sinterizada con la forma de Y y luego rectificada (se usa en los diámetros SDS-Plus menores, donde no hay espacio para tres insertos separados con soldadura fuerte) o tres segmentos de carburo separados, cada uno con soldadura fuerte a 120° en un cuerpo de acero (se usa en los diámetros SDS-Max mayores, donde la sección admite piezas individuales más gruesas). Ambas construcciones dan la misma huella geométrica, pero exigen capacidades de fabricación muy distintas, una distinción que determina todo el panorama OEM que veremos a continuación.
La lógica estructural de tres hojas a 120° es sencilla: un triángulo es el conjunto de contacto mínimo y estable. Una broca de 2 filos se balancea entre sus dos filos diametrales cuando uno encuentra agregado más duro o una varilla. Una de 4 filos puede quedar sobrerrestringida ante un contacto desigual y patinar. Tres hojas a 120° siempre tienen al menos dos filos cargados a la vez, lo que reparte la fuerza de impacto y mantiene la broca centrada ante el contacto con varillas.
Heller Trijet Ultimate: de dónde salió el estándar
La geometría Y-Cutter se origina en Heller Tools GmbH (Dinkelsbühl, Alemania), que lleva más de una década refinando el concepto de tres filos a 120°. En el catálogo actual de Heller es una sola línea de producto, Trijet Ultimate, construida en torno a la punta «Trijet» patentada y vendida en los dos tipos de vástago:
- Trijet Ultimate SDS-Plus: Ø5–30 mm.
- Trijet Ultimate SDS-Max: Ø12–50 mm.
Es una sola línea, no dos productos. (Heller antes separaba los tamaños SDS-Max mayores con el nombre Enduro Y-Cutter, y algunos revendedores todavía lo usan; el catálogo actual los incluye en Trijet Ultimate y reserva «Enduro» para su gama de cinceles. Cuando vea «Enduro Y-Cutter SDS-Max», léalo como la Trijet Ultimate SDS-Max.)
El problema que resuelve el diseño es el contacto con la varilla: cuando una broca de 2 filos golpea una varilla en ángulo, el filo delantero puede desviarse y hacer caminar el barreno, o el único filo de cincel se atasca y desprende carburo. La punta Trijet pone más filos en contacto, lo que reduce el esfuerzo por filo ante el contacto con la varilla, además de una doble punta de centrado que mejora el mordiente inicial en concreto liso. El catálogo de Heller afirma que la línea ofrece la mayor vida útil en concreto y en refuerzo; material antiguo de Heller citaba cifras de hasta unas 9 veces la vida de una broca convencional de 2 filos ante varillas: una cifra de marketing cuyo valor absoluto es discutible, pero cuya dirección concuerda con la física: más filos en contacto significan menos esfuerzo por filo ante el contacto con la varilla, y eso significa más ciclos antes del astillado del filo.
Las versiones europeas llevan además la certificación PGM (Prüfgemeinschaft Mauerbohrer, el organismo alemán de ensayo de brocas para mampostería), un punto de referencia independiente que también han alcanzado fabricantes de varios países, China incluida. La red de distribución de Heller es densa: venta directa más especialistas regionales como DFS Fixings (Reino Unido), drills-oren.com (Alemania), Reichelt (Alemania), KC Tool (importador en EE. UU.) y Multifix (Sudáfrica), por lo que una búsqueda de «Y-Cutter SDS-Max» devuelve imágenes de Heller de una docena de dominios de revendedores. La marca parece omnipresente porque Heller distribuye ampliamente, no porque sea el único actor.
Dos construcciones de carburo, una geometría: pieza única frente a varias piezas según el diámetro
El dato técnico más pasado por alto de la familia Trijet Ultimate es que la misma huella de tres filos a 120° se fabrica en dos construcciones de carburo distintas, y la división es por diámetro, no por tipo de vástago. Heller marca los tamaños mayores de su catálogo con un asterisco: «diseñado con carburo de varias piezas».
| Propiedad | Carburo de pieza única (Ø menores) | Carburo de varias piezas con soldadura fuerte (Ø mayores, el * de Heller) |
|---|---|---|
| Dónde aparece | Por debajo de ~Ø20 mm: la mayoría de las medidas SDS-Plus y los SDS-Max menores | ~Ø22 mm en adelante: en ambos, SDS-Plus (22–30 mm) y SDS-Max |
| Construcción de la cabeza de carburo | Una sola pieza maciza de carburo, prensada y sinterizada casi a la forma de Y y luego rectificada por CNC a la geometría final | Segmentos de carburo separados, cada uno con soldadura fuerte a 120° en un cuerpo de acero |
| Identificación visual en una muestra | Cabeza de carburo lisa y unificada: sin uniones de soldadura fuerte visibles | Segmentos de carburo claramente separados por cordones de soldadura fuerte de color cobre a 120° |
| Barrera de equipo de capital | Rectificado CNC de carburo de 4 ejes + un proveedor de pulvimetalurgia capaz de prensar la pieza en bruto casi final en Y | Dispositivo de soldadura fuerte multiposición con control de coplanaridad de la punta + rectificado CNC de la punta para la excentricidad TIR |
| Por qué tiene que ser así | En diámetros pequeños no hay sección para piezas separadas de un espesor útil: la única vía es rectificar la geometría a partir de un solo bloque macizo | En diámetros mayores hay espacio para segmentos independientes más gruesos, y los segmentos separados absorben mejor la energía de impacto por pieza que un bloque unificado bajo cargas de impacto intensas |
Esta división tiene consecuencias OEM directas. Una fábrica con rectificado CNC de carburo de 4 ejes y una fundición de carburo competente puede producir las cabezas de pieza única (diámetro menor), pero sin un dispositivo de soldadura fuerte multiposición y rectificado de coplanaridad de la punta no puede producir las cabezas de varias piezas (diámetro mayor) con una calidad aceptable, y lo contrario también es cierto. Una afirmación de «capacidad Y-Cutter» debe precisarse según la construcción que el proveedor tenga realmente en casa, y verificarse con inspección de muestras.
La consecuencia visual para las compras: una cabeza de diámetro mayor debe mostrar con claridad segmentos de carburo separados por cordones de soldadura fuerte de color cobre a 120°; una de diámetro menor debe parecer una sola forma homogénea de carburo, sin uniones. Si una muestra de diámetro grande se ve unificada, o es otra geometría o alguien está vendiendo algo distinto de lo que afirmó.
Heller Y-Cutter frente a la cabeza multisegmento: dos maneras de vencer la varilla
El Y-Cutter no es la única respuesta premium al refuerzo; la otra es la cabeza multisegmento (nuestra ZHMAX-7 es una). Las dos son cabezas de varios filos con soldadura fuerte, las dos existen para evitar que una broca de 2 filos se enganche y se rompa en una varilla, pero llegan a ese objetivo con geometrías distintas, y la diferencia decide cuál debe especificar un comprador.
El Y-Cutter coloca tres hojas de carburo a 120° alrededor de una punta autocentrante. Siempre hay al menos dos filos en contacto, la punta mantiene la broca centrada y, según Heller, las tres hojas se mantienen centradas ante el contacto con la varilla sin desviarse. La cabeza multisegmento, en cambio, lleva una cuchilla principal de ancho completo a lo largo del diámetro, más dos filos laterales inclinados colocados detrás: de frente parece una de 4 filos, pero es asimétrica. La cuchilla principal muerde el diámetro completo (rápida en concreto limpio) mientras que los filos laterales despejan las esquinas y evitan que la broca se enganche en la varilla.
| Aspecto | Heller Y-Cutter (3 hojas, 120°) | Cabeza multisegmento (SDS max-7 / ZHMAX-7) |
|---|---|---|
| Disposición de filos | 3 hojas de carburo a 120° alrededor de una punta autocentrante | 1 cuchilla principal de ancho completo + 2 filos laterales inclinados |
| Acción de corte | ≥2 filos siempre en contacto; se mantiene centrada ante el contacto con la varilla | Mordida principal de diámetro completo + filos laterales que despejan las esquinas |
| Optimizada para | Primero la varilla: centrado en la banda de anclajes de 16–35 mm | Primero la velocidad en concreto limpio, con protección ante la varilla |
| Dificultad de fabricación | La cabeza con soldadura fuerte más difícil: 3 segmentos coplanares a 120° (±0.05 mm), rectificado concéntrico de 3 canales (TIR ≤0.02 mm) | De varias piezas con soldadura fuerte, pero una cuchilla principal + 2 segmentos laterales es más tolerante para soldar y rectificar |
| Mejor uso | Concreto reforzado, anclajes estructurales | SDS-Max general rápida con varilla ocasional, rango de diámetros más amplio |
Ninguna es «mejor» en abstracto: resuelven un trabajo ligeramente distinto. El Y-Cutter cambia un poco de velocidad pura en concreto por un centrado más firme ante la varilla; la cabeza multisegmento cambia la simetría perfecta de tres hojas por una mordida de ancho completo más rápida y una cabeza más fácil de fabricar con calidad. Zhonghuan fabrica el Y de 3 hojas (120°) como cabeza de carburo completa: SDS-Plus Ø3–20 mm y SDS-Max pequeños de hasta unos Ø25 mm. Para los diámetros SDS-Max mayores, nuestra respuesta es la cabeza multisegmento ZHMAX-7, fabricada en YG11C con control de proceso documentado. La ZHMAX-7 pertenece a la misma clase de construcción que la Bosch SDS max-7: un 4 filos segmentado de insertos múltiples, distinto de un 4 filos monobloque y de una cabeza de carburo completa monobloque. Ninguna de las dos cabezas con soldadura fuerte es una cabeza para cortar varilla: una cabeza segmentada de insertos múltiples pasa varillas solo un poco mejor que un 4 filos ordinario, y las mejores vías cuando el contacto con varillas es frecuente son el 6 filos y la cabeza de carburo completa.
La franja ideal de 16–35 mm: donde la geometría Y rinde más
Factores geométricos y económicos concentran el Y-Cutter en una banda de diámetros concreta:
| Rango de diámetros | Geometría dominante | Por qué |
|---|---|---|
| 5–12 mm | 2 filos tipo cincel | Sección insuficiente para tres insertos de carburo separados |
| 12–16 mm | Cabeza en cruz de 4 filos o cabeza de carburo completa | El Y-Cutter es posible, pero la cabeza en cruz es más rápida en concreto limpio |
| 16–35 mm ★ | Franja ideal del Y-Cutter | Caben tres hojas, la evacuación de residuos funciona y el beneficio ante la varilla domina |
| 35–50 mm | 4 filos o cabeza completa segmentada | Hace falta un patrón de canales simétrico para el flujo de residuos en diámetros grandes |
| Por encima de 50 mm | Cabeza completa segmentada o perforación con corona | La economía de la cabeza de carburo macizo cambia; la corona diamantada compite |
La ventana de 16–35 mm es justo donde ocurre la mayor parte de la instalación de anclajes estructurales, la perforación para varillas posinstaladas y el trabajo con anclajes químicos. No es casualidad: Heller y los demás especialistas premium en SDS-Max que adoptaron la geometría optimizaron el Y-Cutter para el rango de diámetros de concreto reforzado de mayor volumen en la construcción profesional. Heller de hecho cataloga la Trijet Ultimate SDS-Max hasta Ø50 mm: esta banda es donde la ventaja del Y frente a la varilla es mayor, no su único rango.
El reto de la soldadura fuerte y el rectificado (construcción de varias piezas con soldadura fuerte)
Esta sección trata los retos de fabricación de la construcción de varias piezas con soldadura fuerte (los diámetros mayores que Heller marca con un asterisco). La construcción sinterizada de pieza única tiene una ruta de fabricación distinta (rectificado CNC de carburo de 4 ejes de una pieza en bruto prensada casi a su forma final), que vimos en la sección de las dos construcciones.
Para la construcción de varias piezas con soldadura fuerte: el concepto geométrico es simple. La fabricación no lo es. Una broca de 2 filos tiene un solo inserto de carburo: se coloca en la ranura fresada, se calienta por inducción, fluye la aleación de plata y cobre y listo. Una cabeza Y-Cutter de varias piezas tiene tres insertos separados que deben:
- Colocarse exactamente a 120° en tres ranuras mecanizadas de forma independiente, cada una dentro de unas decenas de micrómetros del ángulo nominal.
- Mantenerse coplanares en el ápice de la punta dentro de ~0.05 mm para que los tres filos se encuentren limpiamente en el eje. Un desajuste aquí produce una punta que oscila en el barreno.
- Soldarse simultáneamente o en una secuencia controlada, con un dispositivo de 3 posiciones en la estación de soldadura fuerte, para no fundir las uniones anteriores al calentar las siguientes. La soldadura fuerte secuencial en una sola estación es técnicamente posible, pero introduce esfuerzos de ciclado térmico en uniones ya terminadas.
- Rectificarse de forma concéntrica en un rectificador CNC de puntas para que el círculo de corte gire con una excentricidad de ~0.02 mm TIR. Un rectificado de 3 filos requiere tres pasadas indexadas o una sola pasada con muela de forma, ambas más exigentes en precisión que el montaje de una de 2 filos.
Por eso una cabeza Y-Cutter de varias piezas con soldadura fuerte es una prueba de capacidad real para cualquier fábrica. Exige un dispositivo de soldadura fuerte de 3 ejes dedicado (o una celda robotizada con posicionamiento por visión) y un rectificador CNC de puntas, dos inversiones de capital que los talleres pequeños se saltan. Una fábrica que lista el Y-Cutter en su catálogo pero cotiza el mismo MOQ y plazo de entrega que una de 2 filos casi seguro subcontrata la cabeza, o cotiza una capacidad que en realidad no tiene en casa.
Por qué el Y-Cutter exige YG11C
Las cabezas Y-Cutter casi siempre se combinan con carburo de tungsteno YG11C (11 % de Co, grano grueso). El razonamiento tiene dos partes:
El rango de diámetros determina la energía de impacto. La ventana de 16–35 mm donde domina el Y-Cutter corresponde a rotomartillos de la clase SDS-Max que entregan de 10 a 20 J por golpe, mucho más que los 2–3 J típicos de SDS-Plus. Más energía de impacto por golpe significa que cada filo de carburo soporta un esfuerzo máximo mayor en el primer contacto con el agregado o con una varilla.
La carga asimétrica crea sobrecargas transitorias. A diferencia de una de 4 filos simétrica, que siempre presenta dos filos opuestos a la pieza, un Y-Cutter que gira hasta un momento en que solo un filo toca una varilla (con los otros dos en concreto) crea un desequilibrio de par y un pico breve de esfuerzo en el filo cargado. Los grados con menos cobalto (YG6, YG8) son más duros pero más frágiles: se astillan bajo estos transitorios. El YG11C cambia algo de dureza por el volumen de aglutinante necesario para absorber el impacto sin desprenderse.
La lógica de selección del grado de carburo es la misma que para el SDS-Max premium en general: el astillado de la punta en la varilla es el modo de falla dominante en campo, y el astillado favorece los grados de más Co y grano más grueso. Los grados menores como el YG6 siguen teniendo mercado, pero en la perforación rotativa de azulejo de grano fino, no en las brocas SDS Y-Cutter.
Más allá del Y-Cutter: dos niveles premium que a menudo se confunden
Por encima del Y-Cutter hay dos construcciones premium distintas que el texto de marketing mezcla de forma rutinaria. Distinguirlas es lo más útil que puede hacer un comprador al leer las fichas técnicas SDS-Max:
- Carburo multisegmento: la clase Bosch SDS max-7. Una cabeza de varios filos con soldadura fuerte: una cuchilla principal flanqueada por dos filos laterales inclinados, de modo que desde el frente parece una de 4 filos pero es asimétrica. El carburo se une con soldadura fuerte a una cabeza de acero: la misma familia de unión que una cabeza Y-Cutter con soldadura fuerte, con otra disposición de filos. Cualquier fábrica seria de herramientas con punta de carburo puede construirla; no es el foso defensivo que la gente imagina.
- Carburo macizo de cabeza completa: la clase Bosch SpeedXtreme / SDS max-8X. Una cabeza monolítica de carburo: toda la punta de corte es una sola pieza sinterizada de carburo de tungsteno unida al cuerpo de acero sin unión de soldadura fuerte. Bosch la une por difusión (su proceso propio IDS); otros logran el mismo resultado sin costura mediante soldadura por fricción o soldadura por fricción por resistencia.
No son dos grados de calidad de un mismo producto, sino construcciones distintas para prioridades distintas. El carburo multisegmento conserva la tenacidad y la economía reparable de una cabeza con soldadura fuerte y añade filos laterales para la varilla. El carburo macizo de cabeza completa cambia el riesgo de la unión con soldadura fuerte por el máximo volumen de carburo y capacidad térmica en la punta, a un costo mayor. Las afirmaciones de Bosch sobre la SpeedXtreme (5 veces la vida útil, más rápida, menos vibración), como las 9 veces de Heller, son datos del propio fabricante: el razonamiento es sólido, pero el múltiplo absoluto es marketing.
Cabeza de carburo completa: defina el rango de suministro real
Una cabeza monolítica de carburo no tiene uniones de soldadura fuerte entre insertos de carburo separados, pero aun así necesita una unión verificada con su cuerpo de acero. Zhonghuan ofrece la ZHMAX-8 SDS-Max en el rango actual de Ø4–25 mm con soldadura por fricción por resistencia. Es nuestro rango de producto aprobado, no un techo físico para todos los fabricantes. Bosch lista brocas EXPERT SDS max-8X de cabeza de carburo completa en Ø32 mm. Determine la construcción de la cabeza, el método de unión y el diámetro aceptado en la ficha de cada referencia, en lugar de suponer un solo proceso o límite para todo el mercado. La misma vía de cabeza de carburo completa también lleva nuestro Y de 3 filos (120°) en SDS-Plus Ø3–20 mm y en SDS-Max pequeños de hasta unos Ø25 mm.
Para un programa de marca propia, especifique el diámetro, la longitud de trabajo, el rotomartillo, el sustrato y la exposición a varillas. Documentamos el grado de carburo, la unión entre la cabeza y el acero, la excentricidad y la aceptación de la muestra en el plano acordado, y luego elegimos la construcción de insertos múltiples ZHMAX-7 o de cabeza completa ZHMAX-8 según la aplicación.
Cómo especificar el Y-Cutter en programas OEM
Para distribuidores y compradores de marca propia que evalúan una línea Y-Cutter (3 hojas) para una gama SDS-Plus o SDS-Max:
- Especifique qué construcción está comprando. La de pieza única (cabeza de carburo macizo rectificada, de diámetro menor) y la de varias piezas (cabeza de segmentos con soldadura fuerte, de diámetro mayor) exigen capacidades de fábrica totalmente distintas. No acepte una respuesta genérica de «Y-Cutter»: el proveedor debe indicar qué construcción corresponde al diámetro que usted busca.
- Para el suministro de pieza única: verifique el rectificado CNC de carburo de 4 ejes y la relación con el proveedor de pulvimetalurgia (quién prensa la pieza en bruto Y casi final). Pregunte qué fundición de carburo: una fábrica que dice «lo fabricamos nosotros» sin nombrar una fundición casi seguro subcontrata o sustituye por piezas en bruto cilíndricas estándar.
- Para el suministro de varias piezas (con soldadura fuerte): verifique el dispositivo de soldadura fuerte multiposición (foto o video del dispositivo real), el control de coplanaridad de la punta por debajo de 0.05 mm y el rectificado CNC de la punta con excentricidad TIR por debajo de 0.02 mm. Evite las fábricas que cotizan un multifilo con soldadura fuerte al precio de uno de 2 filos: eso es estructuralmente imposible en una fábrica bien gestionada.
- Especifique el grado de carburo. Polvo virgen YG11C para concreto reforzado y aplicaciones con mucha varilla. Evite el YG8C en un Y-Cutter: el contenido de cobalto es justo para las cargas de impacto que soporta esta geometría, sobre todo en la construcción con soldadura fuerte, donde cada segmento carga picos asimétricos.
- Inspeccione visualmente las muestras. Las cabezas de diámetro mayor deben mostrar con claridad segmentos de carburo separados por cordones de soldadura fuerte de color cobre a 120°. Las de diámetro menor deben parecer una forma homogénea de carburo, sin uniones. Una discrepancia entre diámetro y construcción es una señal de alerta.
- Para aplicaciones por encima de ~35 mm o con contacto sostenido y pesado con varillas, considere en su lugar un 6 filos o un carburo de cabeza completa; un 4 filos multisegmento pasa varillas solo un poco mejor que un 4 filos ordinario. El sobreprecio es real, pero en el trabajo exigente la diferencia de vida en campo es mayor que el salto de nivel de una de 2 filos a un Y-Cutter.
El Y-Cutter es una categoría creíble con profundidad de ingeniería real: la afirmación de «mayor vida útil» de Heller es alcanzable cuando el grado de carburo, la soldadura fuerte o el rectificado de pieza única y la geometría de la punta se ejecutan bien. Pero el nombre de la geometría en una etiqueta es el principio de la conversación, no el final: la pregunta correcta es qué fábrica ha invertido de verdad en el equipo, en las relaciones con los proveedores de carburo y en la disciplina de inspección que hace rendir la geometría, y qué construcción (pieza única o con soldadura fuerte) está recibiendo realmente.
Programas de suministro relacionados
Si abastece esta línea de producto para un distribuidor, un importador o un canal de marca propia, estos programas OEM y mayoristas cubren las preguntas de compra que suelen venir después.
- Fabricante de brocas SDS | Suministro OEM y mayorista directo de fábrica | Zhonghuan — suministro OEM y mayorista de brocas SDS para importadores, distribuidores y marcas de herramientas: SDS-Plus, SDS-Max, puntas de carburo, cabezas de 2 y 4 filos, empaque.
- Brocas SDS-Plus para la instalación de anclajes en concreto | Zhonghuan — brocas de martillo SDS-Plus de precisión para barrenos de anclajes mecánicos y químicos en concreto y mampostería.
- Juegos de brocas SDS-Plus con marca propia y embalaje OEM | Zhonghuan — programa de juegos de brocas SDS Plus de marca propia para minoristas, importadores y marcas de herramientas en línea.


