Eingebetteter Bewehrungsstahl kann eine ansonsten einfache Betonbohrung unterbrechen. Ein klar spezifizierter Armierungsschneider ermöglicht den Kunden von Händlern und Eigenmarken, den Stahl kontrolliert zu durchtrennen und die geplante Bohrung fortzusetzen.
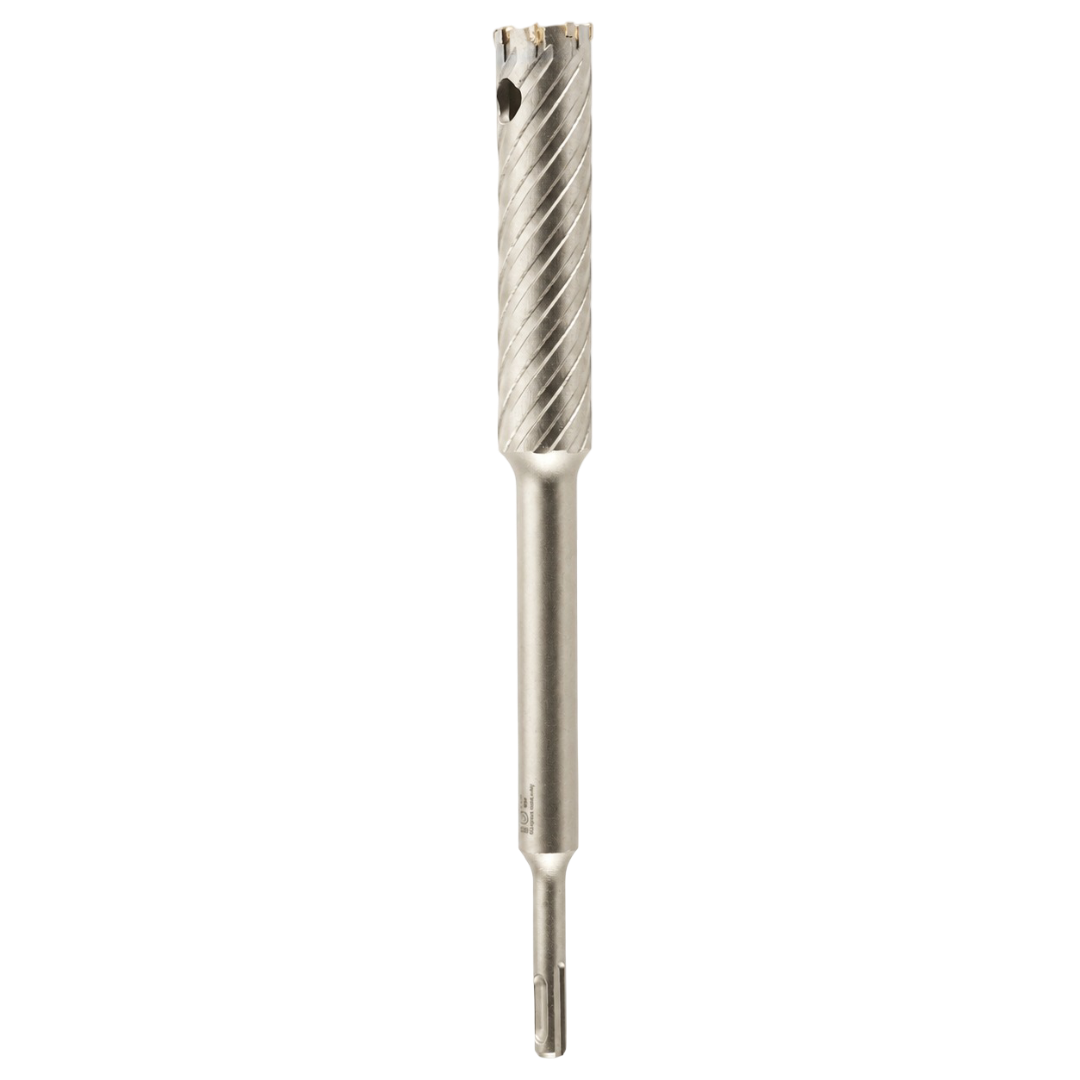
Als Hersteller von SDS-Plus Armierungsschneidern in China beliefern wir Importeure, Händler und Werkzeugmarken mit Hartmetall-Zahnkronen für reinen Drehbetrieb und einer separaten Vollhartmetallkopf-Bohrerreihe für Stahlbeton. Für Ihr OEM-Programm stimmen wir Bauart, Maschineneignung, Markenkennzeichnung und Verpackung ab.
Ein erfolgreiches OEM-Produkt verbindet Schneidkopf, Stahlkörper, Maschinenanschluss und Bedienhinweise zu einer eindeutigen Spezifikation.
Anwendung und Maschine zuerst bestimmen
Klären Sie vor der Kopfauswahl die Aufgabe und die antreibende Maschine:
- Benötigter Bohrungsdurchmesser und Bohrtiefe.
- Betonbeschaffenheit und zu erwartende Bewehrung.
- Bohrhammermodell und verfügbare Betriebsarten.
- Separater Schneider nach einer Beton-Vorbohrung oder durchgehendes Bohren in Stahlbeton.
- Zu behebendes Problem: ausgebrochene Zähne, langsamer Stahlschnitt oder festsitzende Stahlkerne.
Diese Angaben bestimmen Kopfaufbau, Schneidenabstützung und Spanraum. SDS-Plus Anschluss, Maschinenleistung und freigegebene Betriebsart müssen zum gewählten Schneider passen.
Armierungsschneider haben unterschiedliche Betriebsarten
| Bauart | Typische Aufgabe | Betriebsart |
|---|---|---|
| Spezieller Schneider mit Hartmetall-Zahnkrone | Eingebetteten Stahl nach einer Beton-Vorbohrung schneiden | Häufig reiner Drehbetrieb; genaue Modellanweisung beachten |
| Für Schlagbetrieb freigegebener Armierungsschneider | Stahlschnitt mit ausdrücklich dafür ausgelegtem Kopf | Hammerbetrieb nur bei ausdrücklicher Freigabe |
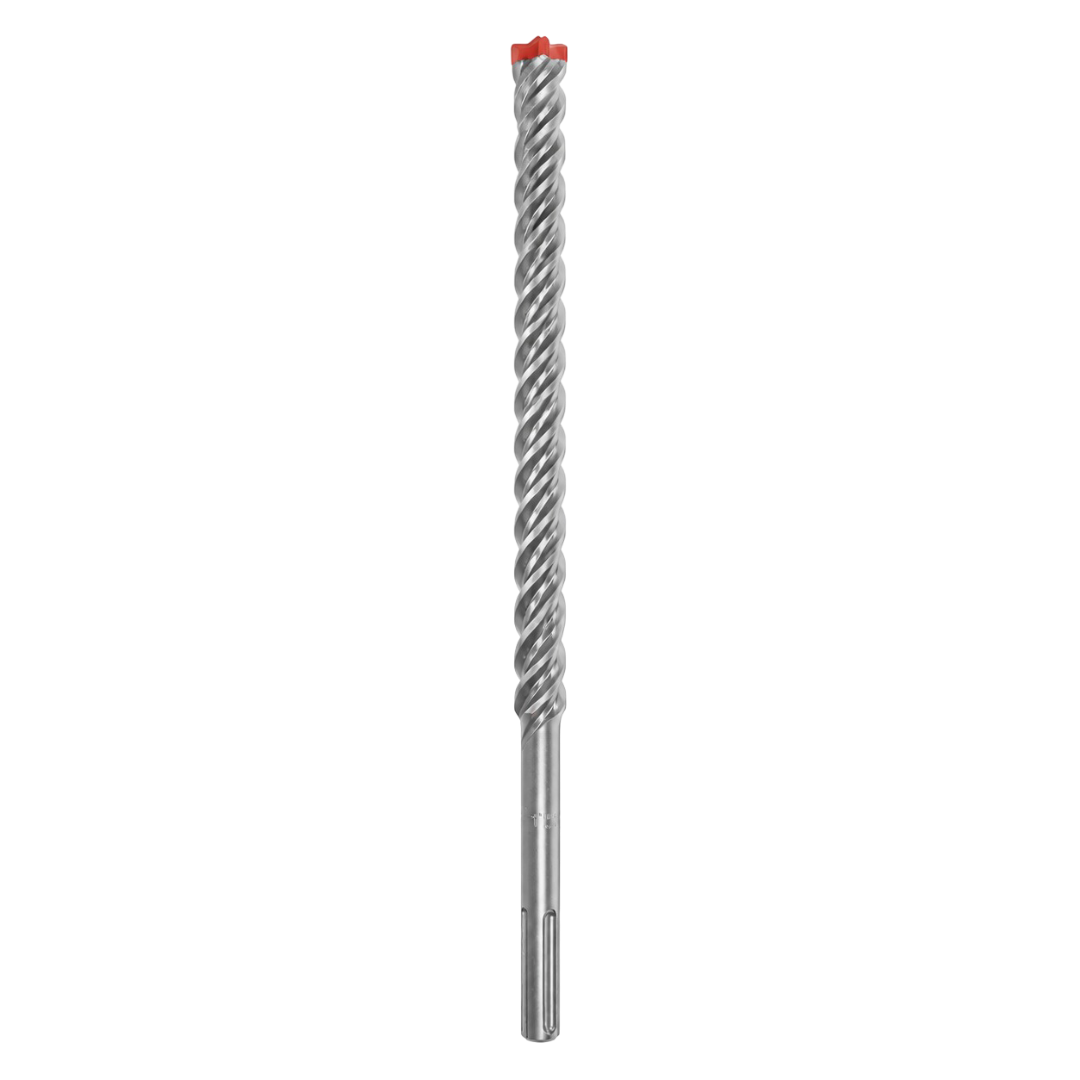
| Stahlbetonbohrer mit Vollhartmetallkopf | Beton und Bewehrung mit einem Werkzeug bohren | Für den vollständigen Bohrer vorgeschriebene Betriebsart |
Der SDS-Plus Hartmetall-Armierungsschneider von Hilti und der SRB-Schneider von Relton sind für reinen Drehbetrieb vorgesehen. Bedienhinweise anderer Bauarten dürfen nicht auf diese speziellen Schneider übertragen werden.
Es gibt modellbezogene Ausnahmen: DEWALT DWA540118 erlaubt aufgrund seiner Kopfkonstruktion ausdrücklich das Bohren im Hammerbetrieb. Diese Freigabe gilt für das genannte Modell.
Milwaukees HAMMER GUARD am Modell 48-20-6713 schützt Hartmetallzähne vor versehentlichen Hammerschlägen. Ein Schutz vor unbeabsichtigten Schlägen ist allein keine Freigabe für dauerhaftes Schneiden im Hammerbetrieb.
Unser Programm mit Hartmetall-Zahnkronen arbeitet ausschließlich im Drehbetrieb: Schlagwerk aus. Die Stahlbetonbohrerreihe mit Vollhartmetallkopf ist ein separates Produkt mit eigener vorgeschriebener Betriebsart.
Worauf es bei einem Hartmetall-Armierungsschneider ankommt
Schneidengeometrie und Zahnabstützung
Zahnprofil, Überstand und Abstützung bestimmen den Eingriff in den Stahl. Innen und außen angeordnete Zähne können den Schnitt über die Krone verteilen; die genaue Anordnung folgt der bestätigten Produktzeichnung. Zahnzahl, Position, Schneidengeometrie, Zahnsitz und Fertigdurchmesser sind gemeinsam festzulegen.
Hartmetallauswahl und Fügeverbindung
Die Hartmetallauswahl verbindet Schneidenfestigkeit, Verschleißbeständigkeit und Eignung für den Stahlschnitt. Sorte, Zahnsitz und Fügeverfahren müssen als Einheit funktionieren. Vereinbaren Sie am fertigen Werkzeug Zahnposition, Schnittleistung und Abnahmekriterien für den Zahnhalt. Anforderungen an den Materialursprung gehören in die dokumentierte Einkaufsspezifikation.
Spannuten, Spanraum und Auswurföffnungen
Stahlspäne und der herausgetrennte Kern benötigen einen Austrittsweg. Tiefe Kanäle, Nutengeometrie und Kronenöffnungen unterstützen die Räumung der Schnittzone. Verdichtete Späne können die Wärmeentwicklung erhöhen und den Schnitt unterbrechen. Lage und Größe der Auswurföffnungen sind zusammen mit Kronenmaßen und Arbeitslänge festzulegen.
Stahlkörper und SDS-Plus Schaft
Der Körper überträgt das Drehmoment; der Schaft positioniert das Werkzeug in der Maschine. Legen Sie Werkstoff, Wärmebehandlungszustand, Geradheit und Schaftmaße passend zur Aufgabe fest. Fertiger Schneiddurchmesser und Rundlauf der Baugruppe gehören zur vereinbarten Bestellspezifikation.
Einteilige Schneider und Wechselkopfsysteme
Ein einteiliger Schneider wird als komplette, fest verbundene Kopf-Schaft-Einheit geliefert. Bei einem modularen System ersetzt der Anwender den verschlissenen Kopf und nutzt einen weiterhin funktionsfähigen Adapter. Makita E-12572 mit dem vorgesehenen Adapter E-12594 zeigt dieses Wechselkopfprinzip.
Für ein modulares OEM-Programm sind folgende Punkte festzulegen:
- Gewindedurchmesser, Steigung und Drehrichtung.
- Schulter und Anlageflächen.
- Schlüsselflächen und Demontageverfahren.
- Arbeitslänge und Gesamtlänge der montierten Einheit.
- Für den Adapter freigegebene Kopfgrößen.
- Zusammengehörige Teilekennzeichnung von Kopf und Adapter.
SDS-Plus Maschinenanschluss und Kopfgewinde sind getrennte Schnittstellen. Geben Sie Kopf und Adapter als passende Baugruppe frei.
OEM-Spezifikation vor der Angebotsabgabe festlegen
| Spezifikation | Zu vereinbarende Angaben |
|---|---|
| Bauart | Kompletter einteiliger Schneider oder passender Kopf mit Adapter |
| Schneiddurchmesser | Nenndurchmesser der Bohrung und Abnahmekriterien für den Fertigdurchmesser |
| Länge | Arbeitslänge und Gesamtlänge getrennt angeben |
| Kopfgeometrie | Zahnzahl, Profil, Überstand und Abstützung |
| Hartmetall und Körper | Werkstoffspezifikationen für die Schnittaufgabe |
| Fügeverbindung | Montageanforderungen und Prüfkriterien |
| Betriebsart | Anweisungen für die genaue Artikelnummer |
| Maschinenpassung | SDS-Plus Anschluss und Maschinenkapazität |
| Kennzeichnung | Marke, Größe, Artikelnummer, Charge und Betriebsart |
| Verpackung | Produktschutz, Verkaufsformat und Umkarton |
Unsere Zahnkronen für reinen Drehbetrieb decken Ø12–32 mm ab. Sonderausführungen richten sich nach gewählter Bauart und Zeichnungsprüfung. Die Gesamtlänge enthält den Anschluss und entspricht nicht der nutzbaren Schneidreichweite.
Einen eindeutigen Werkzeugwechsel vorgeben
Für Zahnkronen im reinen Drehbetrieb gilt folgender Ablauf:
- Beton mit dem geeigneten Betonbohrer vorbohren.
- Beim Erreichen der Bewehrung stoppen.
- Den vorgesehenen Armierungsschneider einsetzen und das Schlagwerk ausschalten.
- Stahl mit freigegebener Drehzahl, Vorschub- und Spanräumstrategie durchtrennen.
- Schneider entnehmen, Betonbohrer wieder einsetzen und Bohrung fertigstellen.
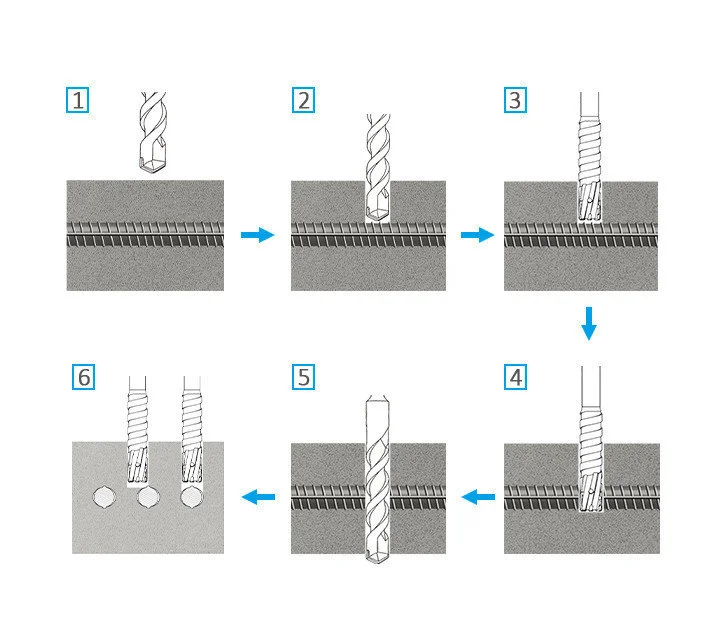
Die veröffentlichten Relton-Anweisungen beschreiben diesen Ablauf aus Bohren, Schneiden und Weiterbohren. Die Ausführung erfolgt entsprechend der projektseitig freigegebenen Bohrungs- und Bewehrungsschnittplanung.
Eine artikelspezifische Produktkarte sollte Betriebsart, Größe, Anwendung und Wechselabfolge zeigen. Anwender müssen die richtige Betriebsart auf der Baustelle erkennen können, ohne Anweisungen unterschiedlicher Produkte vergleichen zu müssen.
Bestellspezifikation bestätigen
Armierungsschneider liefern wir gegen reguläre Bestellungen. Senden Sie die benötigten Durchmesser, Längen und Mengen; vor der Bestellung bestätigen wir Bauart, Betriebsart, Verpackung und Liefertermin. Einen separaten Musterservice bieten wir nicht an.
Die bestätigte Produktzeichnung und Bestellspezifikation bilden die Grundlage für Produktion und Nachbestellungen.
SDS-Plus Armierungsschneider im Großhandel
Wir liefern hartmetallbestückte Armierungsschneider in größeren Mengen für den Fachhandel. Unser rotierender Bewehrungsschneider besitzt eine Hohlkrone mit eingelöteten Hartmetallzähnen und schneidet eingebetteten Bewehrungsstahl in einer vorbereiteten Betonbohrung. Bei Ankerbohrungen und anderen freigegebenen Bohrungen mit fester Position wird der Stahl im reinen Drehbetrieb bei ausgeschaltetem Schlag geschnitten; anschließend wird mit dem Betonbohrer weitergebohrt.
Stellen Sie Ihr Großhandelssortiment nach den benötigten Bohrungsdurchmessern zusammen. Unser Kronenschneiderprogramm umfasst Ø12–32 mm mit Gesamtlängen von 150 / 300 mm. Jede Durchmesser-Längen-Kombination wird anhand der gewählten Zeichnung bestätigt; Arbeits- und Gesamtlänge werden getrennt angegeben. Der Nenndurchmesser bezeichnet die Bohrungsgröße, keinen allgemeinen maximalen Bewehrungsdurchmesser.
Mehrfachpackungen lassen sich nach Durchmesser für Händler, Baustellenversorger und Mietparks zusammenstellen. Stückzahl je Packung, Größenmix und Kartonkennzeichnung vereinbaren wir mit der Bestellung. Packungsinhalt und Produktionsmindestmenge sind getrennte Angaben; MOQ und Liefertermin richten sich nach Spezifikation und Verpackung.
Sondermaße und Eigenmarkenverpackung für Armierungsschneider
Unsere OEM-Auftragsfertigung verbindet kundenspezifische Armierungsschneider, Laserkennzeichnung und Eigenmarkenverpackung in einem Auftrag. Schneiddurchmesser, Arbeits- und Gesamtlänge, Zahngeometrie und Maschineneignung werden in der vereinbarten Zeichnung festgelegt. Hartmetallauswahl und Fügeverfahren richten sich nach der Schneidaufgabe.
Wir koordinieren Schutzrohre, bedruckte Verkaufsschachteln, kombinierte Werkzeugsets, Mehrfachpackungen und Umkartons für Ihren Vertriebskanal. Marke, SKU, Durchmesser, Länge und Hinweise zum reinen Drehbetrieb müssen auf Werkzeug und Verpackung übereinstimmen. Für den Ablauf Bohren–Schneiden–Bohren können Betonbohrer und Kronenschneider gleichen Nenndurchmessers kombiniert werden.
Bei einem Wechselkopfkonzept werden Kopfgewinde und passender Adapter als Einheit bestätigt, bevor die Artikelliste festgelegt wird. Senden Sie zunächst Bohrungsdurchmesser, Bohrhammermodell und Mengen. Wir bestätigen Detailspezifikation, Verpackung und Liefertermin für reguläre Bestellungen.
OEM-Angebot für Armierungsschneider anfordern
Senden Sie zunächst drei Angaben: Bohrungsdurchmesser, Bohrhammermodell und Mengen. Fügen Sie vorhandene Referenzfotos oder Zeichnungen hinzu. Anschließend klären wir Bauart, Betriebsart, Arbeits- und Gesamtlänge, Kennzeichnung sowie Verpackung für das vorgeschlagene Programm.
OEM-Angebot für Armierungsschneider anfordern.
Häufig gestellte Fragen
Darf jeder SDS-Plus Armierungsschneider im Hammerbetrieb eingesetzt werden?
Nein. Der SDS-Plus Anschluss bestimmt nicht die zulässige Schnittbetriebsart. Bei Zahnkronen für reinen Drehbetrieb muss das Schlagwerk ausgeschaltet sein. Hammerbetrieb ist nur bei einem ausdrücklich dafür freigegebenen Modell zulässig.
Ist ein Armierungsschneider dasselbe wie ein Stahlbetonbohrer?
Ein spezieller Armierungsschneider durchtrennt normalerweise den Stahl nach einer Beton-Vorbohrung. Danach wird wieder der Betonbohrer eingesetzt. Ein Stahlbetonbohrer mit Vollhartmetallkopf ist eine eigene Bauart für den jeweils vorgesehenen Bohrzyklus durch Beton und Bewehrung.
Passt ein Wechselkopf auf jeden SDS-Plus Adapter?
Nein. Maschinenanschluss und Kopfgewinde sind getrennte Schnittstellen. Gewinde, Anlageflächen und zulässige Kopfgrößen müssen zum jeweiligen Adapter passen.
Welche Angaben benötigen Sie für ein OEM-Angebot?
Senden Sie Bohrungsdurchmesser, Bohrhammermodell und Bestellmengen. Ein Referenzfoto oder eine Zeichnung hilft bei der Bauartauswahl. Wir bestätigen Betriebsart, Längen, Kennzeichnung, Verpackung und Liefertermin für eine reguläre Bestellung. Einen separaten Musterservice bieten wir nicht an.
Liefern Sie SDS-Plus Armierungsschneider im Großhandel unter Eigenmarke?
Ja. Wir beliefern Importeure, Händler und Werkzeugmarken mit SDS-Plus Kronenschneidern, Markenkennzeichnung und Eigenmarkenverpackung. Durchmessermix, Mengen und Verpackungsform werden mit der Bestellung vereinbart. Produktionsmindestmenge und Liefertermin hängen von der gewählten Spezifikation ab; einen separaten Musterservice bieten wir nicht an.
Welche Maße lassen sich für kundenspezifische Armierungsschneider festlegen?
Geben Sie Schneiddurchmesser, Arbeitslänge und Gesamtlänge getrennt an. Unser Kronenprogramm umfasst Ø12–32 mm mit Gesamtlängen von 150 / 300 mm; jede Kombination und Sonderkonstruktion wird anhand der Zeichnung geprüft. Zahngeometrie, Hartmetall, Maschineneignung und Betriebsart werden für das gewählte Modell bestätigt.
Die beiden Bohrabläufe vergleichen
Armierungsschneider vs. Bohrer mit Vollhartmetallkopf
Längen, Drehzahl und Gewicht getrennt festlegen
Unsere marktorientierte Kronen-Referenz nutzt 300 mm Gesamt- und 250 mm Arbeitslänge. Aktiver Nut-/Schneidabschnitt, Zahnanordnung und Baugruppe werden in der Bestellzeichnung getrennt erfasst.
Werkzeug-Nettogewicht und Verpackungsgewicht sind getrennte Angaben. Ein Katalog-Packgewicht gilt für die jeweilige Verpackungsbasis und ist kein reines Werkzeuggewicht. Bei modularen Schneidern Kopf, Adapter oder komplette Baugruppe als Wiegeumfang benennen.
Bei SDS-Max Adapter, verfügbare Modi und Schlagübertragung zum Schneider prüfen. Eine passende Verbindung erlaubt allein keinen Schlagbetrieb mit einer Zahnkrone für reine Rotation. Langwerkzeug-Aufträge sollten Reichweite bis zum Stahl und Gesamtlänge getrennt nennen.